塑料挤出:工业量产里被低估的核心工艺
很多人提起挤出,第一反应就是“不就是把料融了挤出来吗?有什么难的”。
说实话,做了12年挤出工艺,我见过年薪几十万的资深工程师调机调得头秃,也见过小厂老板因为整批挤出料报废直接赔掉半年利润。
这活儿,看着简单,水深得很。
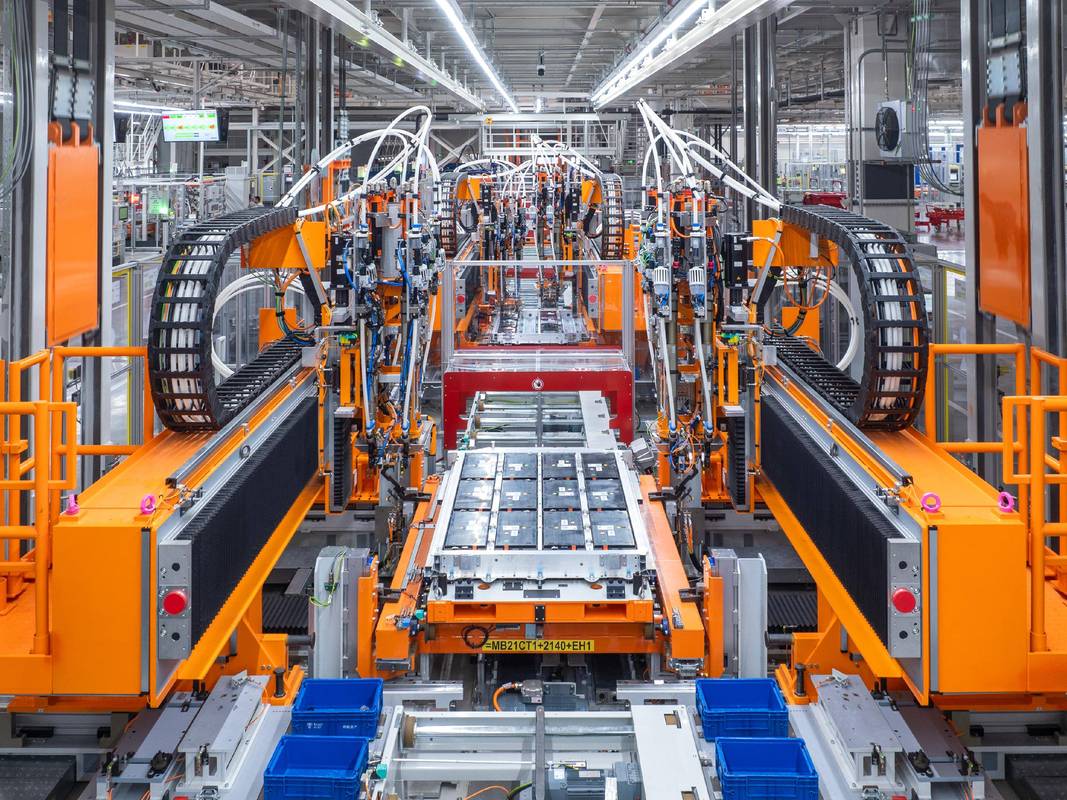
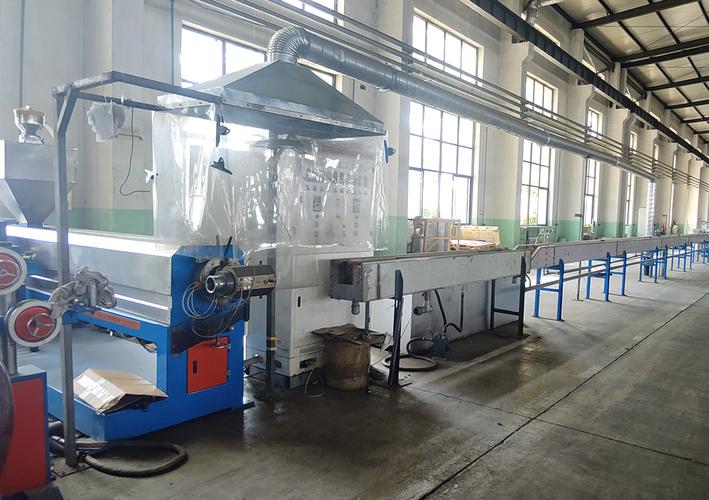
 工业塑料挤出生产线车间实拍
现在挤出早就不是几十年前那种粗狂加工了。去年我去江苏一家做光伏胶膜的工厂参观,人家要求挤出的胶膜厚度公差控制在0.01毫米以内,一百米长的卷,厚度差不超过一根头发丝的十分之一。放在十年前,根本想都不敢想。
问:为什么挤出比注塑更难控制稳定性?
答:注塑是单模成型,每打完一模就重置一次,哪怕有点误差,下一模还能调。挤出是连续生产啊,几个小时不停机,只要螺杆转速、料温、牵引速度任何一个环节飘0.1个单位,整几吨料就废了。换谁不心疼?
市面上90%的民用挤出产品,都是单螺杆挤出做的。做改性、造粒的,大多用双螺杆挤出。不同的工艺,玩法完全不一样。
塑料挤出螺杆料筒温度梯度示意图
第三个坑:牵引速度和挤出流量不匹配,公差直接超标
现在做高端产品,公差要求严得吓人。做汽车密封条的挤出,公差超0.1毫米,装车都装不进去,整批退货。很多工厂只盯着挤出的出料速度,忘了牵引速度也要跟着实时调,最后做出来的产品要么太厚要么太薄,全废了。
问:挤出生产的时候突然出料变慢,第一时间该查什么?
答:先别急着喊机修拆螺杆,拆一次大半天,耽误不起产能。先查三个地方:第一,喂料口是不是架桥堵了,拿棍子捅一下就能解决;第二,是不是过滤杂质的滤网堵了,压力上去了出料自然慢;第三,原料是不是水分太大粘螺杆了。百分之八十的情况,都是这三个问题,拆螺杆纯属浪费时间。
近年挤出工艺的新变化你得知道
别觉得挤出是老工艺就没变化,这两年技术更新快得离谱。
第一个变化就是高端化,跟着下游光伏、新能源汽车走,对挤出精度的要求翻了好几倍。现在新的挤出生产线都带实时流量传感器,出料一波动自动调螺杆转速和牵引速度,公差比人工调准三倍还多,良率能提五个点以上,这就是实打实的利润。
第二个变化就是可降解材料挤出的成熟,早几年做PLA/PBAT可降解袋,良率不到80%,因为材料粘度对温度太敏感,很容易断料。现在专门改的双阶挤出生产线,螺杆构型重新设计了,良率直接干到95%以上,成本降了快10%,现在普通工厂也能做了。
💡 给打算上新线的朋友提个醒
✅ 做普通通用塑料,单螺杆足够,性价比高
✅ 做可降解、改性材料,老老实实上双阶或者双螺杆,别贪便宜买老设备
❗ 螺杆长径比别听厂家瞎缩,做挤出最少要25:1,做可降解最好要30:1,长径比不够,塑化就是不行,后面调死你也调不出来。
说实话,现在很多行业都觉得挤出是低端加工,没技术含量。真干过就知道,这里面的门道,够你学十几年。一点点温度的变化,螺杆螺纹的一点点改动,出来的产品质量就是天差地别。
你要是干这行,有空多蹲生产线看,比看十本教科书有用多了。
现代工业挤出到底是什么,能做哪些产品?
很多人不知道,挤出不只是塑料行业才有。橡胶、食品、陶瓷甚至制药都有挤出工艺,但占比最大、要求最高的,还是工业高分子材料的挤出成型。 小到我们喝的塑料吸管,大到市政工程用的给水管,光伏产业核心的EVA胶膜,汽车上的密封条,口罩用的熔喷布,全都是挤出做出来的。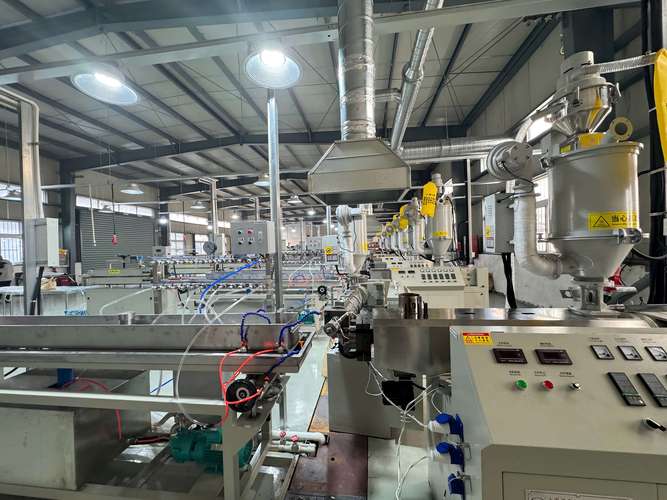 工业塑料挤出生产线车间实拍
现在挤出早就不是几十年前那种粗狂加工了。去年我去江苏一家做光伏胶膜的工厂参观,人家要求挤出的胶膜厚度公差控制在0.01毫米以内,一百米长的卷,厚度差不超过一根头发丝的十分之一。放在十年前,根本想都不敢想。
问:为什么挤出比注塑更难控制稳定性?
答:注塑是单模成型,每打完一模就重置一次,哪怕有点误差,下一模还能调。挤出是连续生产啊,几个小时不停机,只要螺杆转速、料温、牵引速度任何一个环节飘0.1个单位,整几吨料就废了。换谁不心疼?
市面上90%的民用挤出产品,都是单螺杆挤出做的。做改性、造粒的,大多用双螺杆挤出。不同的工艺,玩法完全不一样。
量产挤出最常踩的三个致命坑
干了这么多年,我见过的坑能绕车间三圈,挑三个最常见的说,能避开你就能少赔几十万。 第一个坑:原料干燥偷工减料,气泡开裂全找上门 做PET、PLA这类极性材料,最要命的就是吸水。很多小厂为了省电费,干燥时间减半,温度降十度,出来的产品表面密密麻麻全是小气泡,一拉就断,怎么调机都没用。 我刚入行那年就犯过这个错,三吨PET打包带原料全废了,半个月奖金直接扣光,现在想起来还肉疼。 第二个坑:料筒温度梯度设错,出料忽快忽慢 很多新手图省事,把整根螺杆的温度全设成一样。这能对吗?喂料段温度要低,要是原料提前融化,很容易架桥堵料,出料直接变慢甚至断料。均化段温度不够,塑化不均匀,做出来的产品色差一块深一块浅,直接不合格。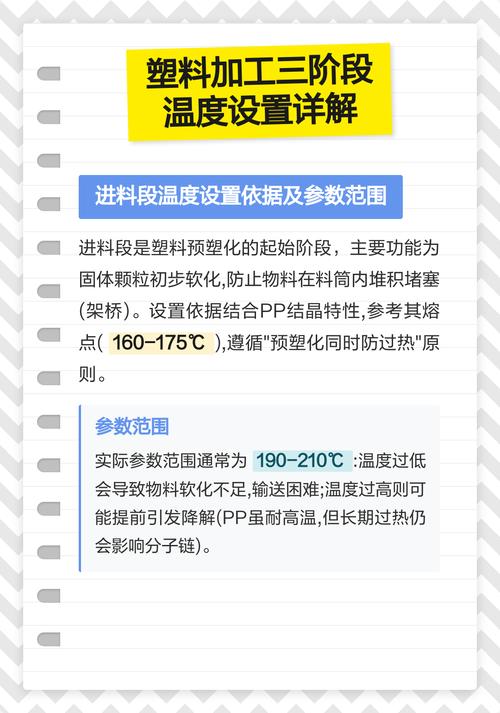 塑料挤出螺杆料筒温度梯度示意图
第三个坑:牵引速度和挤出流量不匹配,公差直接超标
现在做高端产品,公差要求严得吓人。做汽车密封条的挤出,公差超0.1毫米,装车都装不进去,整批退货。很多工厂只盯着挤出的出料速度,忘了牵引速度也要跟着实时调,最后做出来的产品要么太厚要么太薄,全废了。
问:挤出生产的时候突然出料变慢,第一时间该查什么?
答:先别急着喊机修拆螺杆,拆一次大半天,耽误不起产能。先查三个地方:第一,喂料口是不是架桥堵了,拿棍子捅一下就能解决;第二,是不是过滤杂质的滤网堵了,压力上去了出料自然慢;第三,原料是不是水分太大粘螺杆了。百分之八十的情况,都是这三个问题,拆螺杆纯属浪费时间。
近年挤出工艺的新变化你得知道
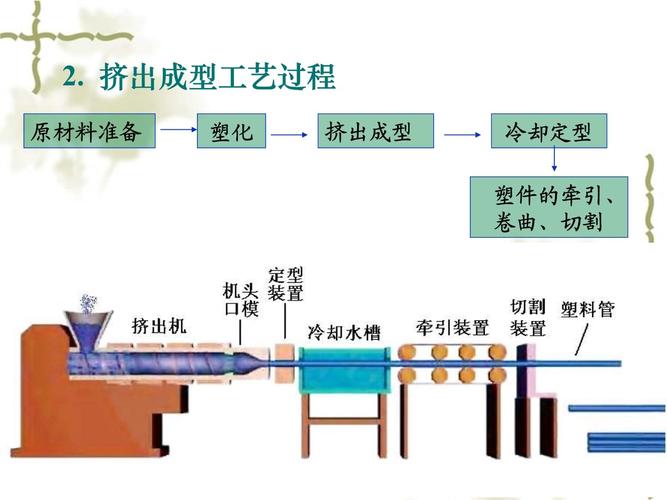 近年挤出工艺的新变化你得知道
别觉得挤出是老工艺就没变化,这两年技术更新快得离谱。
第一个变化就是高端化,跟着下游光伏、新能源汽车走,对挤出精度的要求翻了好几倍。现在新的挤出生产线都带实时流量传感器,出料一波动自动调螺杆转速和牵引速度,公差比人工调准三倍还多,良率能提五个点以上,这就是实打实的利润。
第二个变化就是可降解材料挤出的成熟,早几年做PLA/PBAT可降解袋,良率不到80%,因为材料粘度对温度太敏感,很容易断料。现在专门改的双阶挤出生产线,螺杆构型重新设计了,良率直接干到95%以上,成本降了快10%,现在普通工厂也能做了。
💡 给打算上新线的朋友提个醒
✅ 做普通通用塑料,单螺杆足够,性价比高
✅ 做可降解、改性材料,老老实实上双阶或者双螺杆,别贪便宜买老设备
❗ 螺杆长径比别听厂家瞎缩,做挤出最少要25:1,做可降解最好要30:1,长径比不够,塑化就是不行,后面调死你也调不出来。
说实话,现在很多行业都觉得挤出是低端加工,没技术含量。真干过就知道,这里面的门道,够你学十几年。一点点温度的变化,螺杆螺纹的一点点改动,出来的产品质量就是天差地别。
你要是干这行,有空多蹲生产线看,比看十本教科书有用多了。