吹塑工艺进阶:藏在工业品背后的隐形核心工艺
很多人逛超市拿起塑料瓶,只想着拧开喝水,谁会在意这瓶子是怎么做出来的?
其实你每天摸到的塑料水桶、饮料瓶、汽车油箱、化妆品包装,十有八九都是吹塑做出来的。它看着简单,水很深。
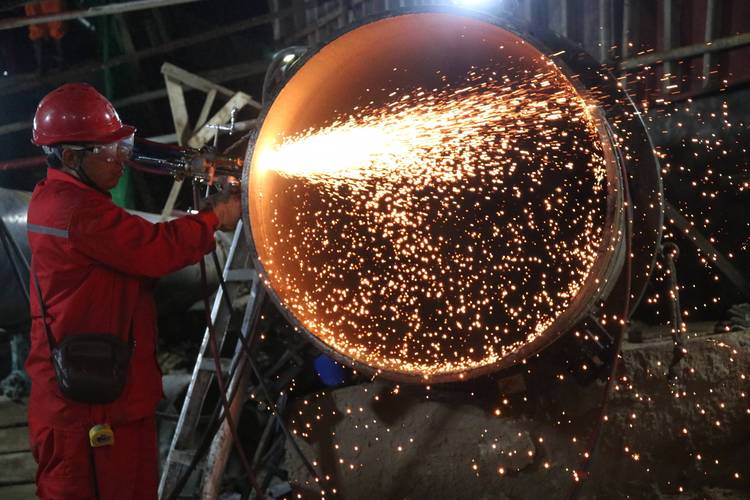
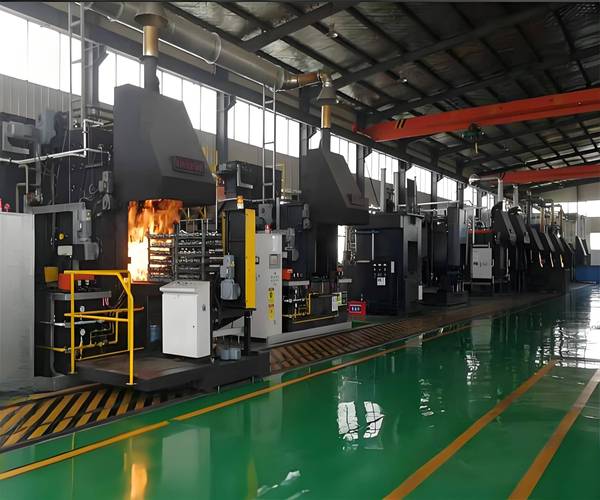
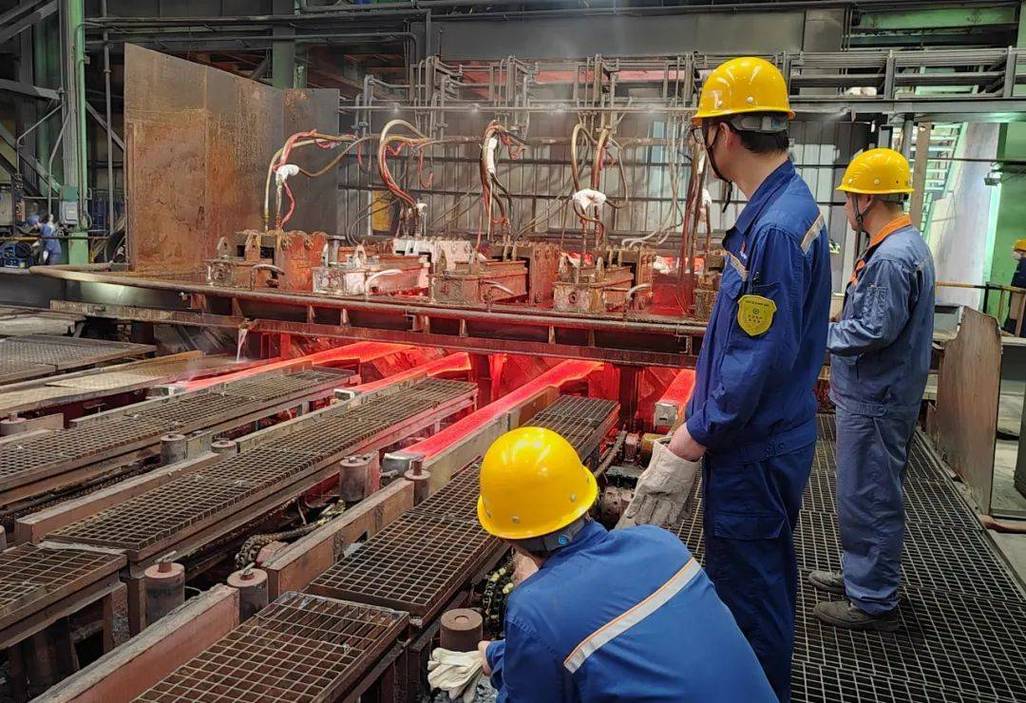
 工业挤出吹塑生产线车间实拍
现在主流吹塑分三大类,适配完全不同的产品,差一点成本差出好几倍。
挤出吹塑是应用最广的基础款,先把融化的塑料挤出成空心型坯,闭模后注入压缩空气,把型坯吹贴到模具内壁,冷却定型就搞定。它适合做大件,比如10L以上的化工桶、家用饮水机桶、汽车的塑料风管,模具便宜,生产速度快,成本压得很低。
注塑吹塑精度高,先注塑出空心型坯,再放到吹塑模里吹气成型,公差能控制到0.1毫米以内,适合做小尺寸高精度的产品,比如眼药水瓶、化妆品分装瓶。
还有现在用得越来越多的注拉吹,先做瓶胚,再加热拉伸后吹气,做出来的瓶壁厚均匀,抗高压性能拉满,我们喝的可乐、矿泉水瓶,全是这个工艺做出来的。
问:我刚开日化厂,做100ml的PE沐浴露瓶,选吹塑还是注塑?
答:直接选挤出吹塑就够了。一来成本比注塑吹塑低三分之一,二来沐浴露瓶对精度要求没那么高,只要形状对不漏水就行,没必要花那个冤枉钱。要是你做的是透明PET的爽肤水喷雾瓶,那就选注拉吹,出来的瓶子透明度好,壁薄还挺括,颜值够用。
问:吹塑能做环保可降解产品吗?现在客户都要可降解包装。
答:当然可以。前两年还不行,聚乳酸本身流动性和韧性不够,吹出来的袋子容易破,瓶子容易裂,这两年改性技术成熟了,很多厂都出了专门给吹塑用的改性可降解粒子,只要调一下吹塑机的温度和速度,就能直接生产,现在市面对半的可降解购物袋,都是吹塑做出来的。
新能源汽车一体吹塑风管成品展示
第二个变化是薄壁化吹塑普及,双碳要求减塑,客户都要做更轻的瓶子,原来500mlPET瓶要30g,现在做薄壁吹塑,18g就能达到同样的强度,原料省了快一半,成本降了,客户还喜欢,一举两得。
第三个变化是数字化壁厚控制,原来调型坯壁厚全靠师傅经验,同一个模腔出来的瓶子,误差能有0.5mm,费料还不合格,现在新的吹塑机都带轴向壁厚控制系统,电脑逐点控制,精度能到0.01mm,省料10%以上,废品率直接降了一大半。
说实话,我上个月跑广东好几家吹塑厂,原来做低端矿泉水瓶的老厂,转做新能源汽车配套件之后,利润翻了三倍,老板笑得合不拢嘴。反而死守着低端包装的,天天跟人压价格,做一百万的单赚不到两万,撑着太难。
做吹塑生产,最容易踩的几个致命坑
说了这么多好的,也说说坑,都是行业人交过学费踩出来的。
💡 材料预处理不到位。
做PET吹塑,PET吸湿性强,上机前必须烘干,很多新老板图省时间,不烘干直接开干,吹出来的瓶子全是小气泡,整批报废,几十万的料就没了,这种事每年都能碰到好几起。
❗ 模具冷却设计瞎对付。
吹塑的核心就是冷却定型,很多小厂做模具,为了省成本,冷却水路随便开,结果模具温度不均匀,瓶子出来一边厚一边薄,放两天就变形,客户直接整批退货,亏的钱比省的模具钱多十倍。
✅ 选错机器吨位。
做大桶用小机器,合模力不够,吹的时候直接炸模,飞边多到修不完,反而用大机器做小瓶子,一天下来电费比赚的还多,怎么算怎么亏。
不过话说回来,吹塑这个行业,门槛说高不高说低不低,只要找对细分赛道,不瞎踩坑,比很多看起来光鲜的行业赚钱多了。毕竟不管什么行业,都需要包装,需要塑料结构件,离不开吹塑。
吹塑不是吹泡泡,核心工艺差异你得懂
外行人一听吹塑,第一反应就是:不就是把融化的塑料吹成想要的形状?跟小时候吹泡泡糖差不多? 错得离谱。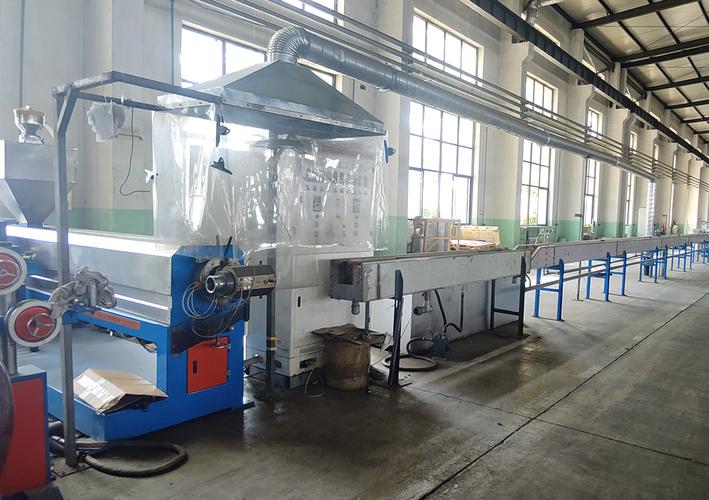 工业挤出吹塑生产线车间实拍
现在主流吹塑分三大类,适配完全不同的产品,差一点成本差出好几倍。
挤出吹塑是应用最广的基础款,先把融化的塑料挤出成空心型坯,闭模后注入压缩空气,把型坯吹贴到模具内壁,冷却定型就搞定。它适合做大件,比如10L以上的化工桶、家用饮水机桶、汽车的塑料风管,模具便宜,生产速度快,成本压得很低。
注塑吹塑精度高,先注塑出空心型坯,再放到吹塑模里吹气成型,公差能控制到0.1毫米以内,适合做小尺寸高精度的产品,比如眼药水瓶、化妆品分装瓶。
还有现在用得越来越多的注拉吹,先做瓶胚,再加热拉伸后吹气,做出来的瓶壁厚均匀,抗高压性能拉满,我们喝的可乐、矿泉水瓶,全是这个工艺做出来的。
问:我刚开日化厂,做100ml的PE沐浴露瓶,选吹塑还是注塑?
答:直接选挤出吹塑就够了。一来成本比注塑吹塑低三分之一,二来沐浴露瓶对精度要求没那么高,只要形状对不漏水就行,没必要花那个冤枉钱。要是你做的是透明PET的爽肤水喷雾瓶,那就选注拉吹,出来的瓶子透明度好,壁薄还挺括,颜值够用。
问:吹塑能做环保可降解产品吗?现在客户都要可降解包装。
答:当然可以。前两年还不行,聚乳酸本身流动性和韧性不够,吹出来的袋子容易破,瓶子容易裂,这两年改性技术成熟了,很多厂都出了专门给吹塑用的改性可降解粒子,只要调一下吹塑机的温度和速度,就能直接生产,现在市面对半的可降解购物袋,都是吹塑做出来的。
2024年吹塑行业的新变化,很多老厂都没跟上
别觉得吹塑是几十年的老工艺,就没新东西。这两年变化真的大,跟不上的厂已经被淘汰一批了。 第一个变化是一体吹塑替代拼接件,之前汽车的进风管、冷却壶,都是好几段塑料件焊接拼起来的,工序多,还容易漏,现在直接一体吹塑成型,省了焊接工序,成本降20%,强度还提升15%,国内几个主流新能源车企已经批量用了,给配套的吹塑厂订单都排到半年后。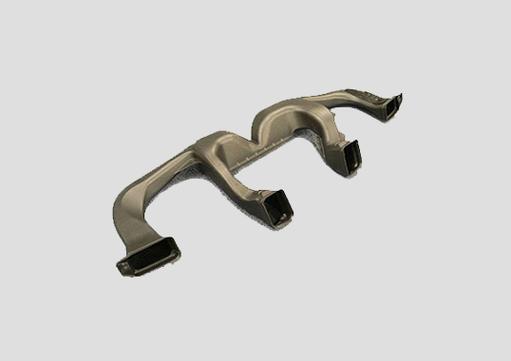 新能源汽车一体吹塑风管成品展示
第二个变化是薄壁化吹塑普及,双碳要求减塑,客户都要做更轻的瓶子,原来500mlPET瓶要30g,现在做薄壁吹塑,18g就能达到同样的强度,原料省了快一半,成本降了,客户还喜欢,一举两得。
第三个变化是数字化壁厚控制,原来调型坯壁厚全靠师傅经验,同一个模腔出来的瓶子,误差能有0.5mm,费料还不合格,现在新的吹塑机都带轴向壁厚控制系统,电脑逐点控制,精度能到0.01mm,省料10%以上,废品率直接降了一大半。
说实话,我上个月跑广东好几家吹塑厂,原来做低端矿泉水瓶的老厂,转做新能源汽车配套件之后,利润翻了三倍,老板笑得合不拢嘴。反而死守着低端包装的,天天跟人压价格,做一百万的单赚不到两万,撑着太难。
做吹塑生产,最容易踩的几个致命坑
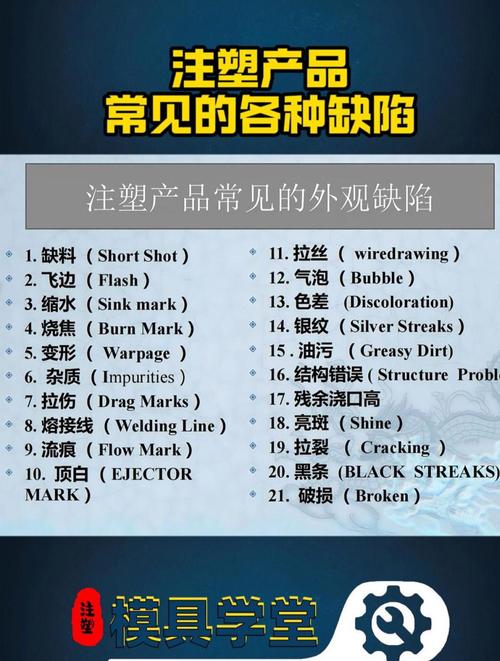 做吹塑生产,最容易踩的几个致命坑
说了这么多好的,也说说坑,都是行业人交过学费踩出来的。
💡 材料预处理不到位。
做PET吹塑,PET吸湿性强,上机前必须烘干,很多新老板图省时间,不烘干直接开干,吹出来的瓶子全是小气泡,整批报废,几十万的料就没了,这种事每年都能碰到好几起。
❗ 模具冷却设计瞎对付。
吹塑的核心就是冷却定型,很多小厂做模具,为了省成本,冷却水路随便开,结果模具温度不均匀,瓶子出来一边厚一边薄,放两天就变形,客户直接整批退货,亏的钱比省的模具钱多十倍。
✅ 选错机器吨位。
做大桶用小机器,合模力不够,吹的时候直接炸模,飞边多到修不完,反而用大机器做小瓶子,一天下来电费比赚的还多,怎么算怎么亏。
不过话说回来,吹塑这个行业,门槛说高不高说低不低,只要找对细分赛道,不瞎踩坑,比很多看起来光鲜的行业赚钱多了。毕竟不管什么行业,都需要包装,需要塑料结构件,离不开吹塑。