真空炉:被中小加工厂低估的热处理核心设备
为什么现在真空炉成了热处理圈的香饽饽?
很多做精密加工的老板,一开始总觉得真空炉贵,舍不得换,抱着原来的普通箱式炉凑合用。
我见过太多踩坑的了。
现在航空航天、新能源汽车、高端刀具这些热门行业,对热处理的要求已经卷到了极致,普通炉根本扛不住。

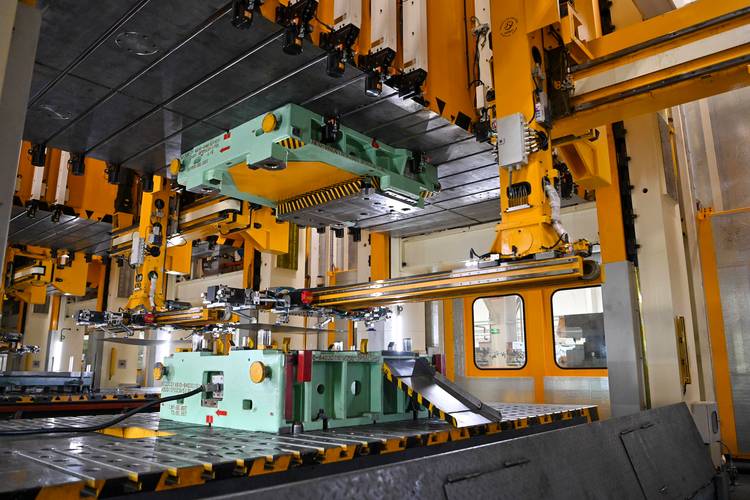
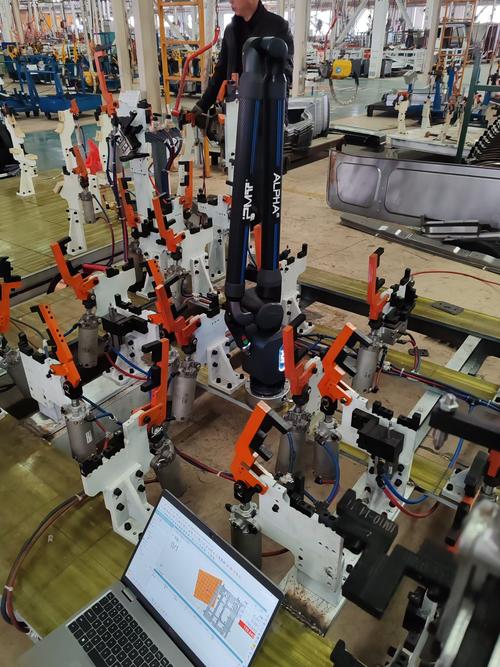
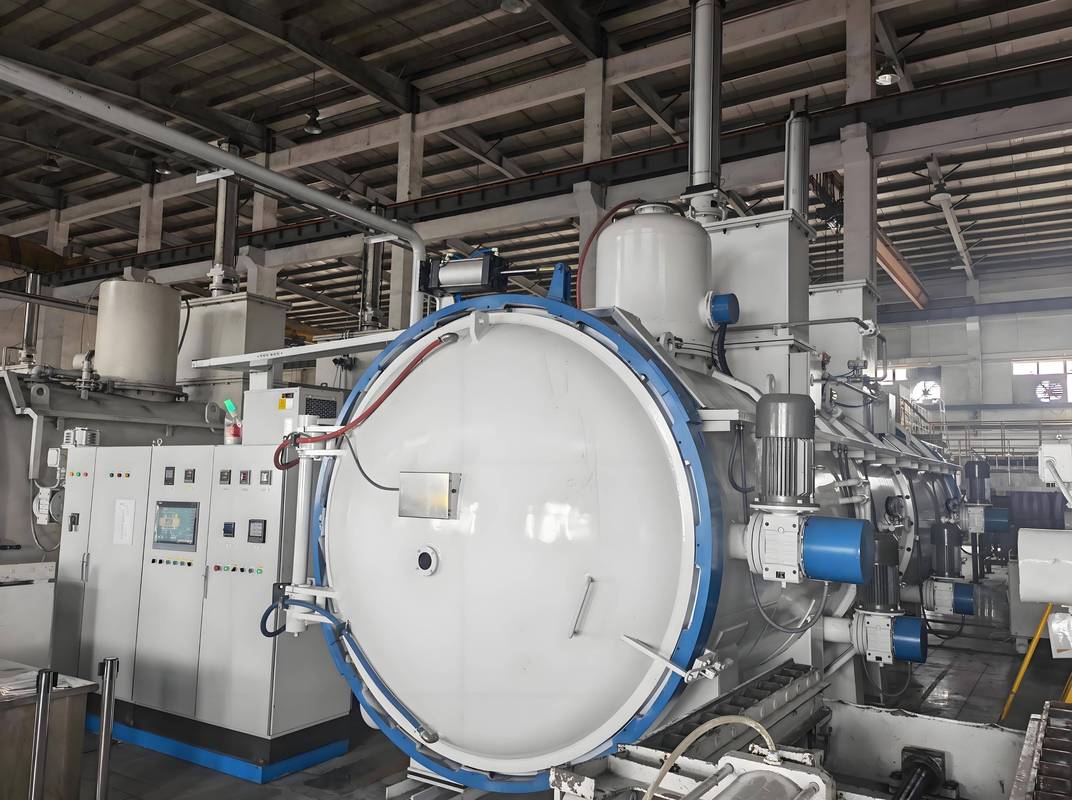
工业生产车间大型真空炉安装现场图
真空炉的核心逻辑很简单,在低于大气压的真空环境里完成加热、淬火、退火这些工序,最核心的优势就是工件全程
无氧化脱碳,做完热处理不用再做酸洗、抛丸、余量打磨这些后续工序,省时间还省材料。
说实话,现在新能源汽车的高速精密轴承、刀具行业的硬质合金刀片,几乎全靠真空炉做热处理,没有它根本做不出合格的产品。
问:真空炉和普通气氛保护炉比,优势到底在哪?好多客户都问过我这个问题。
答:气氛保护炉虽然也有惰性气体保护,但炉腔内还是残留了一定量的氧气,对一些精度要求到微米级的工件,还是会出现轻微氧化,后续必须磨掉多余的余量,相当于平白多花了原材料成本。真空炉是直接把炉内空气抽走,完全不存在氧化问题,而且真空环境下还能给金属材料脱气,对提升工件韧性和疲劳强度帮助特别大。当然,真空炉的采购成本确实更高,不过算上后续省下来的工序和材料成本,大部分做中高端产品的工厂,两三年就能回本。
选真空炉最容易踩的三个致命坑
❗ 坑一:只看报价,不看
加热区均匀度
很多小厂的低价真空炉,能比一线品牌便宜二三十万,你高高兴兴拉回去投产,才发现同一炉工件,边缘和中心的硬度差能到2HRC,做高端订单根本没法交差,返工都没法返,哭都没地方哭。
❗ 坑二:忽略真空泵配置
真空泵是真空炉的心脏啊!普通国产泵和一线品牌的泵,差价可能十万不到,但稳定性差的不是一点半点。要是你三班倒连续生产,不出半年,抽真空速度变慢一半,每炉多耗一两个小时,一年下来浪费的电费和工时,早就超过那十万差价了。
💡 坑三:贪大买大炉膛,不匹配自身产能
很多老板觉得买大一点总没错,以后扩产能能用得上。结果大部分时间都只烧小批量小件,每次抽真空加热都要浪费一堆能源,我算过,一台1立方米炉膛的真空炉,常年烧四分之一容积的工件,一年多花十几万电费,太亏了。对吧?
真空炉核心真空泵组件拆解实拍图
问:真空炉日常维护,最容易被忽略的点是什么?
答:别偷懒!就这么简单。很多工厂用完炉就不管了,炉膛里残留的氧化皮、油污不及时清理,不仅会污染真空泵油,还会影响炉内
真空度,每次升温抽真空都多花时间。其实每次出完炉顺手清一下,每周换一次冷却水滤芯,三个月查一次真空泵油,该换就换,一台真空炉用十几年完全没问题。你偷懒不维护,五六年就出大故障,修一次好几万,得不偿失。
近年真空炉技术的新变化,全是降本红利
近年真空炉技术的新变化,全是降本红利
这两年制造业都在喊节能降本,真空炉行业的技术迭代也很快,全是给用户留的红利。
以前大部分真空炉用石墨毡保温,现在很多主流厂商都换成了碳纤维复合保温模块,保温性能比原来好太多,整体节能能做到20%到30%,而且升温速度更快,单炉生产周期能缩短十分之一以上,相当于变相提产能。
还有就是现在的控温系统,精度已经能做到±1℃以内,比十年前的±5℃精准太多,对硬度要求严格的产品,合格率直接提了好几个点。针对钎焊加工的双室真空炉,现在的高压气淬技术做得越来越好,工件淬火变形量比原来小一半,做薄壁复杂零件太香了。
不过话说回来,新技术再好,也不是所有人都要追最高配。你要是只做普通五金工件的退火,买台基础款的单室真空炉完全够用,没必要花大价钱上低压渗碳的高配,适合自己产品档次和产能的,才是最划算的。
我接触热处理行业快二十年了,见过太多中小加工厂卡在低利润的红海出不来,就是舍不得换好设备,接不到高端订单。真空炉看起来是一笔不小的初始投入,其实是帮你撬开高端市场的敲门砖,真要打算做产品升级,绕不开它。
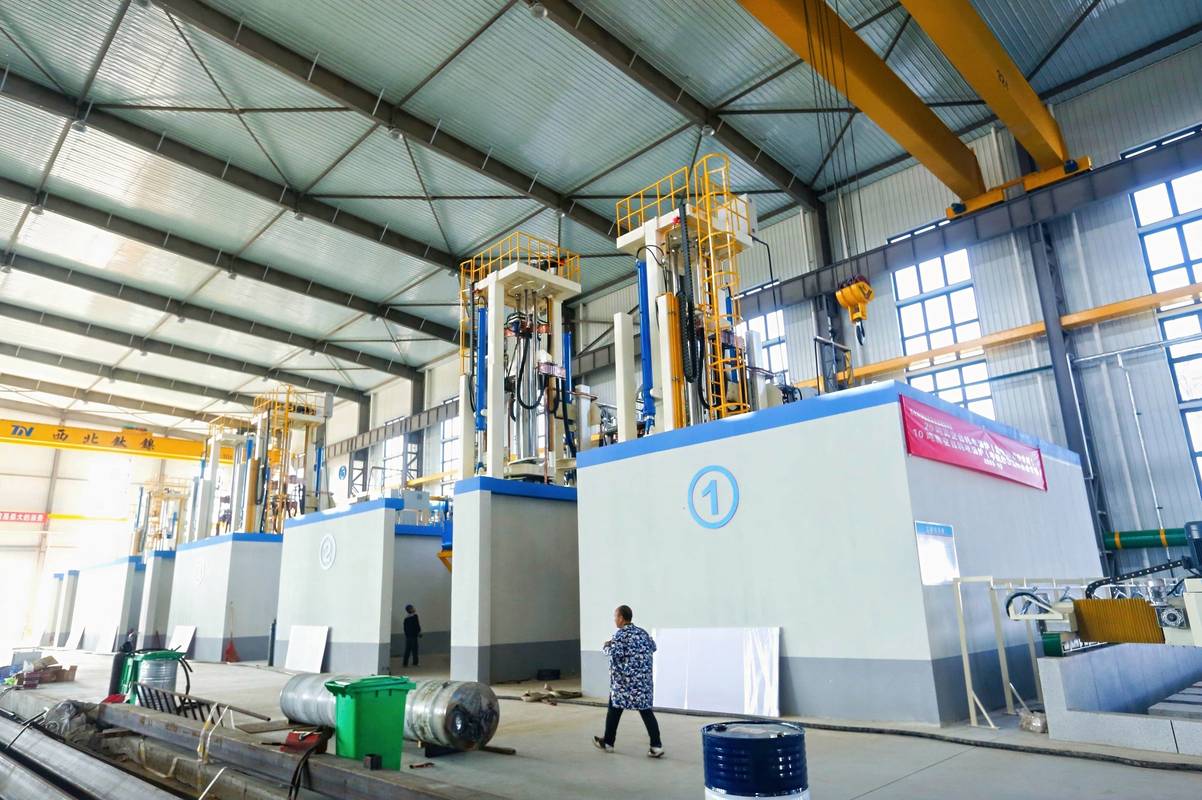 工业生产车间大型真空炉安装现场图
真空炉的核心逻辑很简单,在低于大气压的真空环境里完成加热、淬火、退火这些工序,最核心的优势就是工件全程无氧化脱碳,做完热处理不用再做酸洗、抛丸、余量打磨这些后续工序,省时间还省材料。
说实话,现在新能源汽车的高速精密轴承、刀具行业的硬质合金刀片,几乎全靠真空炉做热处理,没有它根本做不出合格的产品。
问:真空炉和普通气氛保护炉比,优势到底在哪?好多客户都问过我这个问题。
答:气氛保护炉虽然也有惰性气体保护,但炉腔内还是残留了一定量的氧气,对一些精度要求到微米级的工件,还是会出现轻微氧化,后续必须磨掉多余的余量,相当于平白多花了原材料成本。真空炉是直接把炉内空气抽走,完全不存在氧化问题,而且真空环境下还能给金属材料脱气,对提升工件韧性和疲劳强度帮助特别大。当然,真空炉的采购成本确实更高,不过算上后续省下来的工序和材料成本,大部分做中高端产品的工厂,两三年就能回本。
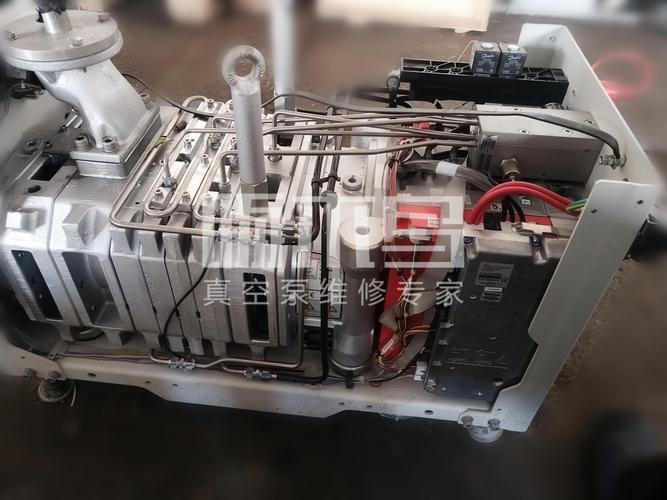 真空炉核心真空泵组件拆解实拍图
问:真空炉日常维护,最容易被忽略的点是什么?
答:别偷懒!就这么简单。很多工厂用完炉就不管了,炉膛里残留的氧化皮、油污不及时清理,不仅会污染真空泵油,还会影响炉内真空度,每次升温抽真空都多花时间。其实每次出完炉顺手清一下,每周换一次冷却水滤芯,三个月查一次真空泵油,该换就换,一台真空炉用十几年完全没问题。你偷懒不维护,五六年就出大故障,修一次好几万,得不偿失。
 近年真空炉技术的新变化,全是降本红利
这两年制造业都在喊节能降本,真空炉行业的技术迭代也很快,全是给用户留的红利。
以前大部分真空炉用石墨毡保温,现在很多主流厂商都换成了碳纤维复合保温模块,保温性能比原来好太多,整体节能能做到20%到30%,而且升温速度更快,单炉生产周期能缩短十分之一以上,相当于变相提产能。
还有就是现在的控温系统,精度已经能做到±1℃以内,比十年前的±5℃精准太多,对硬度要求严格的产品,合格率直接提了好几个点。针对钎焊加工的双室真空炉,现在的高压气淬技术做得越来越好,工件淬火变形量比原来小一半,做薄壁复杂零件太香了。
不过话说回来,新技术再好,也不是所有人都要追最高配。你要是只做普通五金工件的退火,买台基础款的单室真空炉完全够用,没必要花大价钱上低压渗碳的高配,适合自己产品档次和产能的,才是最划算的。
我接触热处理行业快二十年了,见过太多中小加工厂卡在低利润的红海出不来,就是舍不得换好设备,接不到高端订单。真空炉看起来是一笔不小的初始投入,其实是帮你撬开高端市场的敲门砖,真要打算做产品升级,绕不开它。