气氛炉选购与维护:10年热加工老师傅掏心窝子的经验
最近半年,至少七八个刚开热处理加工厂的老板找我吐槽买气氛炉踩坑。
有个温州的老板去年贪便宜,花八万买了台翻新的二手箱式气氛炉,做不锈钢淬火,头两炉还没问题,第三个月开始工件批量氧化,拆开来才发现炉门密封早就烂穿了,前后赔了二十多万的客户工件,亏到哭。
这行水真不浅,今天就把我知道的干货倒出来。
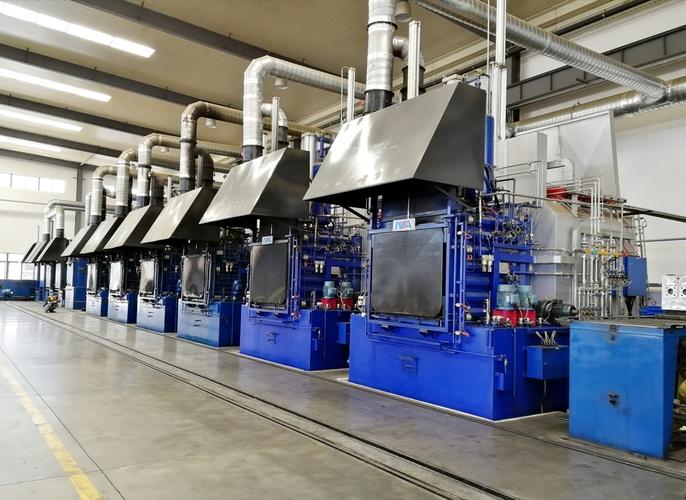
 工业热处理车间连续式气氛炉生产实拍
问:为什么我的气氛炉烧出来的工件总是局部氧化,怎么调都没用?
答:我遇到过不下十次这种问题,90%都不是炉子本身质量问题,就是两个原因:要么是你装炉太满,气氛循环不起来,死角的氧气排不出去;要么就是置换时间不够,很多人图快,抽完气直接升温,炉膛角落残留的氧气没排干净,可不就局部氧化嘛!还有个容易忽略的点,就是你用的保护气纯度不够,很多工业氩气只给你做到99.9%,做高端工件就得用99.99%的,差一个9,价格差不了多少,效果差一倍。
车间维修师傅更换气氛炉炉门密封件现场
问:箱式气氛炉和连续式气氛炉,到底该怎么选?
答:看你的订单量啊!要是你做的都是小批量散单,一个月十来炉,每炉几十上百公斤,直接选箱式气氛炉就对了。投资小,占地小,换工艺还方便,今天做铜退火,明天做钢淬火,换个气氛就能开炉。要是你是给大厂做配套,批量大,工艺稳定,一天到晚不停炉,那上连续式气氛炉才划算,人工省,效率高。别听销售忽悠你,小厂硬上连续线,光每月的空炉保温电费就能把你利润吃没,纯纯交智商税。
那些新出的气氛炉概念,哪些真有用哪些是智商税?
这两年逛工业展,啥稀奇概念都有,什么AI控温气氛炉、纳米保温节能气氛炉,吹得天花乱坠,大部分都是加钱的噱头。
说实话,真正落地有用的新技术也就两个:
第一个是模块化气氛控制系统,以前老式的气氛炉,控制模块坏了,整个柜子都得拆,等厂家发配件要好几天,耽误生产。现在模块化的,坏了直接拔下来插个新的就能用,十几分钟搞定,对小厂太友好,停机一天少赚好几万,这个钱花得值。
第二个是真空预置换工艺,传统的气氛置换是充放气好几次,费气还排不干净,现在先抽真空再充保护气,一次就能置换干净,省气还不容易出氧化问题,这个是真好用,尤其是做要求高的工件,太省心。
至于什么AI预测故障、全自动化无人操作,大部分都是噱头,你一个十几万的气氛炉,加个AI模块多收你好几万,真出问题还是得师傅上门修,没必要花那个冤枉钱。
不过话说回来,最近两年做粉末冶金的朋友给我反馈,带内循环的气氛炉确实比老款好很多,温度均匀性提了好多,产品一致性上去了,废品率降了不少,这个是真的在帮工厂赚钱。
说白了,买气氛炉,别盯着那些花里胡哨的参数,就看三点:密封够不够好,控温精度够不够准,厂家售后能不能及时到。就这三点,够你用十几年不出大问题,比啥都强。
别被“万能气氛炉”忽悠,选对气氛类型才是核心
很多销售张嘴就说自己家气氛炉啥都能做,淬火、退火、烧结通吃。 纯扯。 气氛炉本质就是带可控气氛保护的加热设备,核心就是炉内的气氛类型,你拿渗碳专用气氛炉去做氧化铝陶瓷烧结,杂质分分钟给你混进去,整炉报废都是轻的。 做金属热处理,一般用还原性气氛或者保护性气氛,渗碳渗氮就是带活性元素的工艺气氛。做粉末冶金烧结,大部分用高纯氩氢混合气。做电子陶瓷,一般是纯氧或者惰性气氛。 不对口,再贵的炉子也白搭。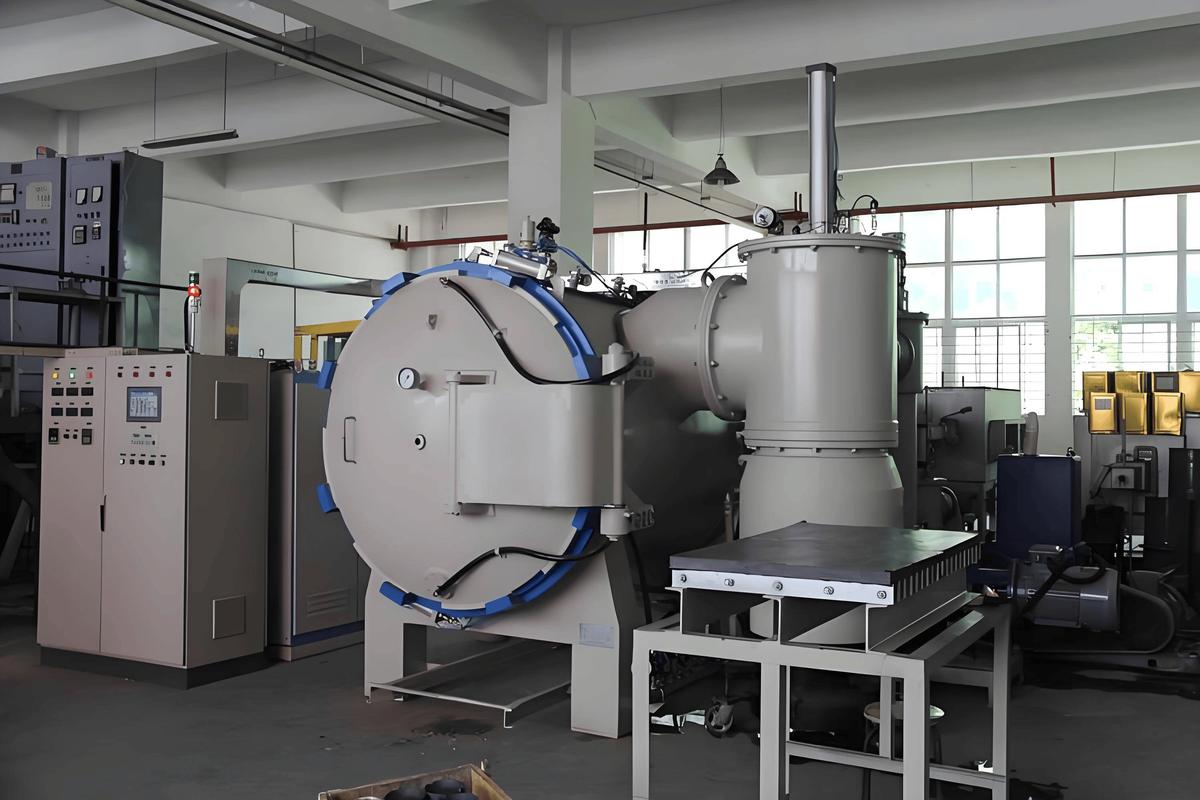 工业热处理车间连续式气氛炉生产实拍
问:为什么我的气氛炉烧出来的工件总是局部氧化,怎么调都没用?
答:我遇到过不下十次这种问题,90%都不是炉子本身质量问题,就是两个原因:要么是你装炉太满,气氛循环不起来,死角的氧气排不出去;要么就是置换时间不够,很多人图快,抽完气直接升温,炉膛角落残留的氧气没排干净,可不就局部氧化嘛!还有个容易忽略的点,就是你用的保护气纯度不够,很多工业氩气只给你做到99.9%,做高端工件就得用99.99%的,差一个9,价格差不了多少,效果差一倍。
气氛炉日常维护,90%的人都漏掉了这几件事
很多工厂把气氛炉当铁疙瘩造,除了出问题从来不修,等到出问题了,已经造成不小的损失了。 说实话,气氛炉的维护真没那么复杂,记住几个关键点就行: ❗ 每月检查一次炉门密封和法兰密封,橡胶密封件只要出现裂纹或者变形,直接换,几十几百块的东西,比你整炉工件报废划算太多。 ✅ 每三个月测一次炉膛温度均匀性,尤其是用了三年以上的老炉子,加热管老化会导致温差变大,你工艺参数没变,工件性能不合格,多半是这个原因。 💡 停炉超过一周,一定要把炉膛里的残气排干净,关紧炉门,别让潮气进去,保温层吸潮之后,下次开炉要烘好几个小时,还会降低保温效果,涨电费。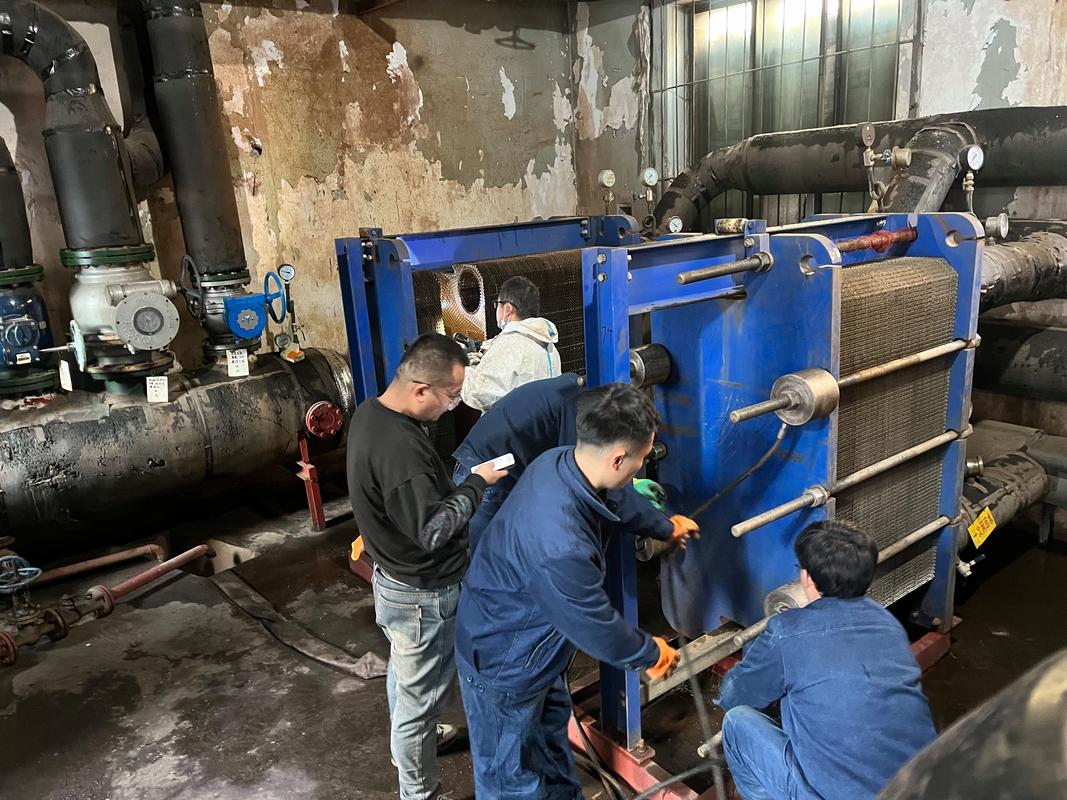 车间维修师傅更换气氛炉炉门密封件现场
问:箱式气氛炉和连续式气氛炉,到底该怎么选?
答:看你的订单量啊!要是你做的都是小批量散单,一个月十来炉,每炉几十上百公斤,直接选箱式气氛炉就对了。投资小,占地小,换工艺还方便,今天做铜退火,明天做钢淬火,换个气氛就能开炉。要是你是给大厂做配套,批量大,工艺稳定,一天到晚不停炉,那上连续式气氛炉才划算,人工省,效率高。别听销售忽悠你,小厂硬上连续线,光每月的空炉保温电费就能把你利润吃没,纯纯交智商税。
那些新出的气氛炉概念,哪些真有用哪些是智商税?
 那些新出的气氛炉概念,哪些真有用哪些是智商税?
这两年逛工业展,啥稀奇概念都有,什么AI控温气氛炉、纳米保温节能气氛炉,吹得天花乱坠,大部分都是加钱的噱头。
说实话,真正落地有用的新技术也就两个:
第一个是模块化气氛控制系统,以前老式的气氛炉,控制模块坏了,整个柜子都得拆,等厂家发配件要好几天,耽误生产。现在模块化的,坏了直接拔下来插个新的就能用,十几分钟搞定,对小厂太友好,停机一天少赚好几万,这个钱花得值。
第二个是真空预置换工艺,传统的气氛置换是充放气好几次,费气还排不干净,现在先抽真空再充保护气,一次就能置换干净,省气还不容易出氧化问题,这个是真好用,尤其是做要求高的工件,太省心。
至于什么AI预测故障、全自动化无人操作,大部分都是噱头,你一个十几万的气氛炉,加个AI模块多收你好几万,真出问题还是得师傅上门修,没必要花那个冤枉钱。
不过话说回来,最近两年做粉末冶金的朋友给我反馈,带内循环的气氛炉确实比老款好很多,温度均匀性提了好多,产品一致性上去了,废品率降了不少,这个是真的在帮工厂赚钱。
说白了,买气氛炉,别盯着那些花里胡哨的参数,就看三点:密封够不够好,控温精度够不够准,厂家售后能不能及时到。就这三点,够你用十几年不出大问题,比啥都强。