感应加热:被中小制造工厂低估的降本提效王牌
上个月跑佛山顺德的汽配产业园,撞见一个做连杆的老板拉着设备厂商喝酒,笑得眼睛都眯成缝。
换了感应加热生产线才三个月,淬火工序的合格率从86%跳到99.2%,每个月省出来的电费加废料钱,快抵得上设备月供了。
很多人对感应加热的印象,还停留在钢厂那种几吨重的大型透热设备,觉得是大厂才玩得起的东西。真不是这么回事。
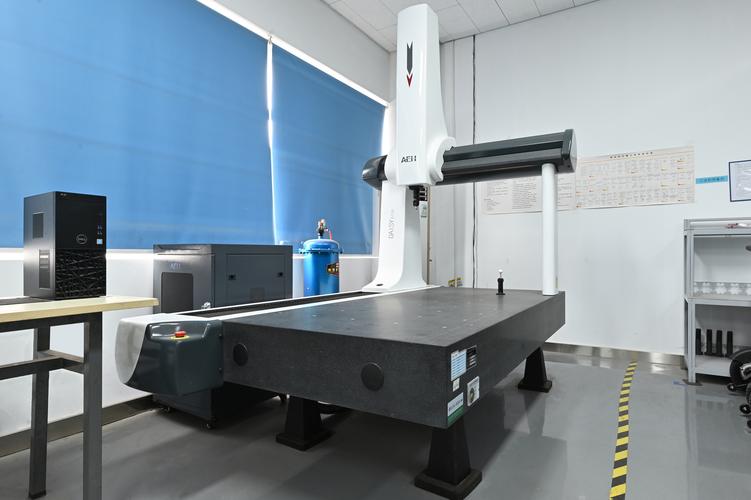
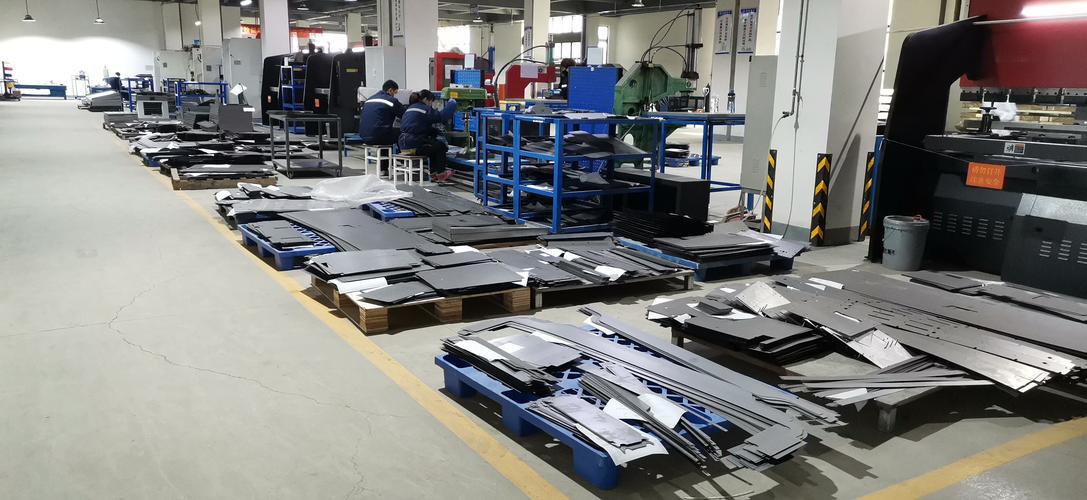
 中小工厂小型分体式感应加热加工现场
说几个最常用的,给大家对标一下:
做五金轴类、齿轮的,局部感应淬火,硬度均匀,变形量比传统箱式淬火小80%,后续磨加工省一半时间。
做五金管件、制冷配件的,感应钎焊,焊完干净无残渣,不用后续清理,速度比火焰焊快三倍,还没有明火,车间消防都省心。
做轴承、电机装配的,感应加热内孔,十几秒就能胀到需要的尺寸,套进去冷却直接抱死,精度比压装还高,还不会伤到零件本身。
问:感应加热和传统加热比,除了快还有啥实打实的好处?
答:最核心的两个,一个是热影响区可控,你只需要加热哪个部位,就只加热哪个部位,不会把整个零件烧变形,对于精度要求高的机械零件来说,这一点太重要了。另一个就是节能,感应加热即开即用,只加热需要的部位,比电阻炉节能30%-50%,很多工厂换完之后,半年多就收回设备成本了。
问:小批量多品种的订单,用感应加热划算吗?
答:完全划算。现在新款的感应加热设备都是可编程存储参数的,换产品只要调调出对应的参数就行,十分钟就能换款,就算一次只做几十件,成本也比外发加工低三分之二。我去年认识一个温州做五金模具的老板,原来一直外发热处理,后来自己买了台小型感应加热设备,不仅自己够用,还能接周边工厂的活,额外多了一笔收入。
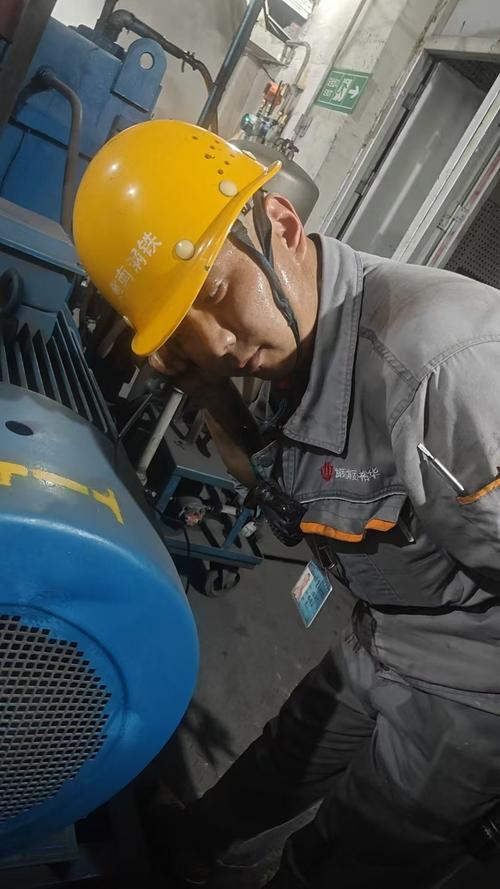
新能源汽车电机转子感应加热热装配现场
还有风电领域的大型轴承滚道淬火,原来大型轴承整体淬火,硬度不均匀,使用寿命短,现在用扫描式感应加热,逐段淬火滚道表面,硬度均匀性提升一倍,轴承使用寿命直接多两三年。
还有煤矿、工程器械的现场维修,移动便携式感应加热设备,拉到现场就能做缸体修复后的退火,轴承的热拆卸,不用把大零件拆下来拉去加工厂,省下来的运输和停工成本,可不是一点半点。
选感应加热设备一定要避开的坑
接触过几十家买过设备的工厂,踩过的坑比你吃过的米还多,说几个最常见的,给大家提个醒。
❗ 贪便宜买错功率
很多老板一开始想省成本,选了刚好满足加工需求的最低功率,结果实际生产的时候,加热速度慢,产能上不去,本来想省几万块,结果每个月少出好多货,亏的更多。说实话,选功率一定要留20%以上的余量,尤其是做透热锻造,宁愿多一点,不能不够用。
✅ 频率一定要选对
很多人买设备只看功率,不看频率,这是大错。感应加热的频率直接决定加热深度:频率越高,加热越浅,做表面淬火、钎焊选高频(10KHz以上)就对了;做透热、大尺寸零件热装配,就要选中低频(1KHz-10KHz)。我去年见过一个台州的老板,买错频率,做厚件锻造加热半天透不了,最后只能半价转手,亏了十几万,太懊恼了。
💡 别省冷水机的钱
感应加热的线圈是全靠水冷降温的,很多不良厂商为了压价格,配便宜的开式冷水机,水质差,用不到半年线圈就结垢烧漏,停下来维修就是好几天,耽误生产。真不如一开始加几千块换个闭式冷水机,水质干净,线圈能用五六年以上,摊下来每年没多少钱。
不过话说回来,现在国产感应加热设备的技术已经非常成熟了,不管是稳定性还是精度,都不比进口设备差,价格只要进口的三分之一,售后还能随叫随到,中小工厂真没必要硬撑着买进口的。
现在制造业利润薄,每一分钱都要花在刀刃上,能实打实降本提效的技术,真的别捂着不试。很多老板换完才说,怎么没早点想到换感应加热。
适合中小工厂的感应加热核心应用
感应加热的原理说穿了很简单,就是交变电流通过线圈产生交变磁场,让放在里面的金属自身产生涡流发热,不需要明火,也不需要预热。 现在十几万就能拿下一套小型分体式设备,能覆盖中小工厂90%以上的常见加工需求:局部淬火、钎焊、透热锻造、热装配、热拆卸...全能干。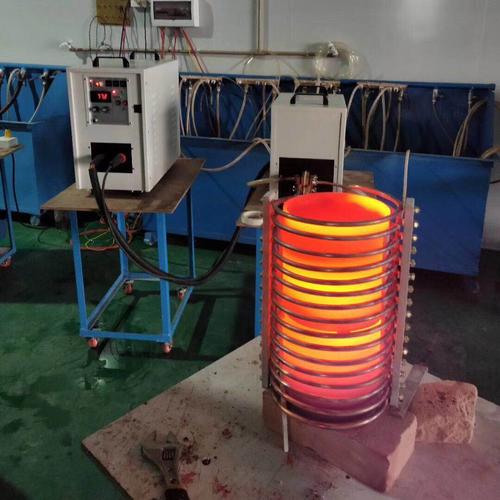 中小工厂小型分体式感应加热加工现场
说几个最常用的,给大家对标一下:
做五金轴类、齿轮的,局部感应淬火,硬度均匀,变形量比传统箱式淬火小80%,后续磨加工省一半时间。
做五金管件、制冷配件的,感应钎焊,焊完干净无残渣,不用后续清理,速度比火焰焊快三倍,还没有明火,车间消防都省心。
做轴承、电机装配的,感应加热内孔,十几秒就能胀到需要的尺寸,套进去冷却直接抱死,精度比压装还高,还不会伤到零件本身。
问:感应加热和传统加热比,除了快还有啥实打实的好处?
答:最核心的两个,一个是热影响区可控,你只需要加热哪个部位,就只加热哪个部位,不会把整个零件烧变形,对于精度要求高的机械零件来说,这一点太重要了。另一个就是节能,感应加热即开即用,只加热需要的部位,比电阻炉节能30%-50%,很多工厂换完之后,半年多就收回设备成本了。
问:小批量多品种的订单,用感应加热划算吗?
答:完全划算。现在新款的感应加热设备都是可编程存储参数的,换产品只要调调出对应的参数就行,十分钟就能换款,就算一次只做几十件,成本也比外发加工低三分之二。我去年认识一个温州做五金模具的老板,原来一直外发热处理,后来自己买了台小型感应加热设备,不仅自己够用,还能接周边工厂的活,额外多了一笔收入。
2024年感应加热的新落地场景
这两年新能源、光伏风电起来,感应加热又冒出了很多新的用法,很多都是原来没想到的。 最火的就是新能源汽车的三电加工:动力电池的防爆阀钎焊,全靠感应加热,热影响区小,不会伤到电池内部的材料,焊接密封性还能达标。电机转子和转轴的热装配,原来用烘箱烤要一两个小时,现在感应加热十几秒就能完成,精度还高,一条线一天能装上千台电机。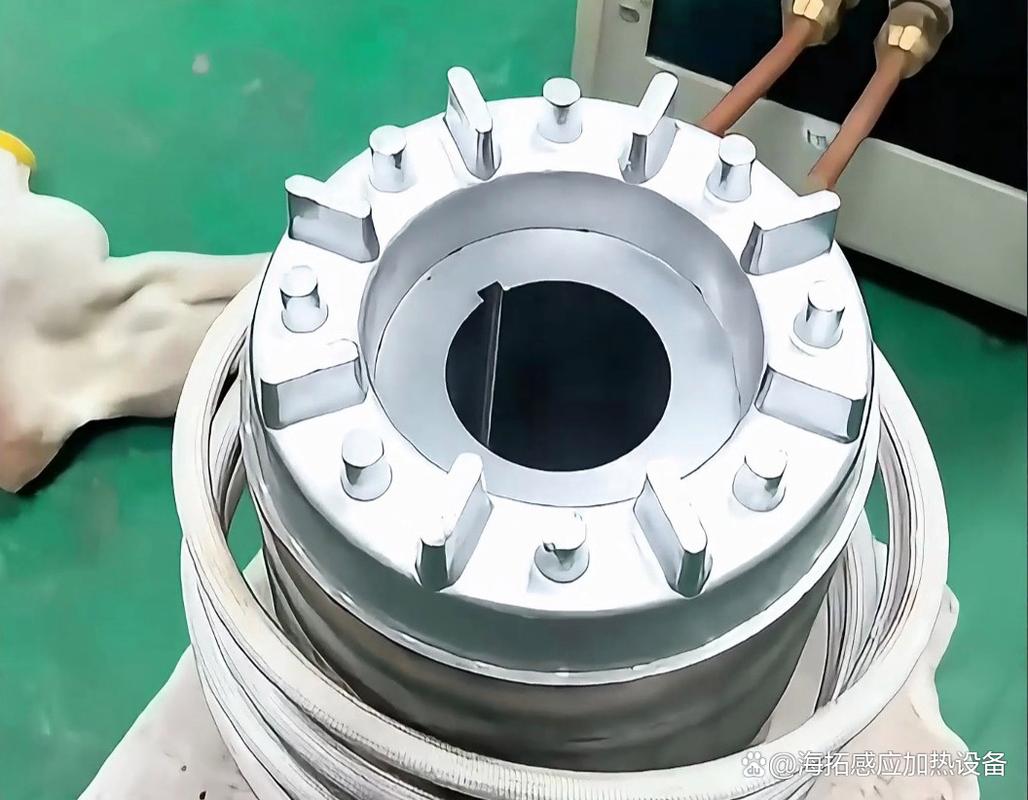 新能源汽车电机转子感应加热热装配现场
还有风电领域的大型轴承滚道淬火,原来大型轴承整体淬火,硬度不均匀,使用寿命短,现在用扫描式感应加热,逐段淬火滚道表面,硬度均匀性提升一倍,轴承使用寿命直接多两三年。
还有煤矿、工程器械的现场维修,移动便携式感应加热设备,拉到现场就能做缸体修复后的退火,轴承的热拆卸,不用把大零件拆下来拉去加工厂,省下来的运输和停工成本,可不是一点半点。
选感应加热设备一定要避开的坑
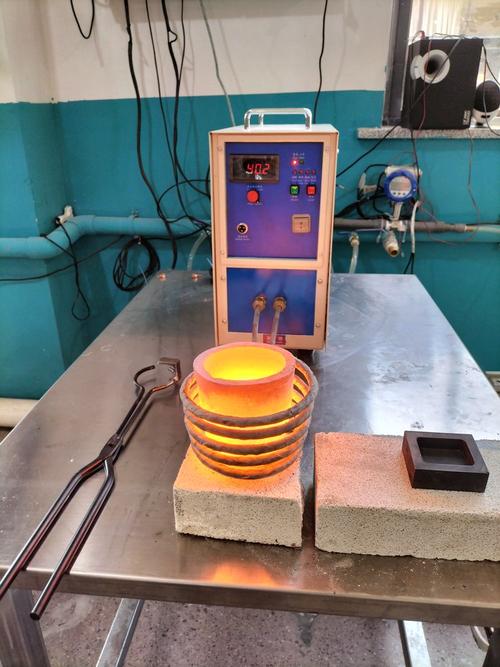 选感应加热设备一定要避开的坑
接触过几十家买过设备的工厂,踩过的坑比你吃过的米还多,说几个最常见的,给大家提个醒。
❗ 贪便宜买错功率
很多老板一开始想省成本,选了刚好满足加工需求的最低功率,结果实际生产的时候,加热速度慢,产能上不去,本来想省几万块,结果每个月少出好多货,亏的更多。说实话,选功率一定要留20%以上的余量,尤其是做透热锻造,宁愿多一点,不能不够用。
✅ 频率一定要选对
很多人买设备只看功率,不看频率,这是大错。感应加热的频率直接决定加热深度:频率越高,加热越浅,做表面淬火、钎焊选高频(10KHz以上)就对了;做透热、大尺寸零件热装配,就要选中低频(1KHz-10KHz)。我去年见过一个台州的老板,买错频率,做厚件锻造加热半天透不了,最后只能半价转手,亏了十几万,太懊恼了。
💡 别省冷水机的钱
感应加热的线圈是全靠水冷降温的,很多不良厂商为了压价格,配便宜的开式冷水机,水质差,用不到半年线圈就结垢烧漏,停下来维修就是好几天,耽误生产。真不如一开始加几千块换个闭式冷水机,水质干净,线圈能用五六年以上,摊下来每年没多少钱。
不过话说回来,现在国产感应加热设备的技术已经非常成熟了,不管是稳定性还是精度,都不比进口设备差,价格只要进口的三分之一,售后还能随叫随到,中小工厂真没必要硬撑着买进口的。
现在制造业利润薄,每一分钱都要花在刀刃上,能实打实降本提效的技术,真的别捂着不试。很多老板换完才说,怎么没早点想到换感应加热。