电阻加热:工业制造中历久弥新的核心加热技术
我见过太多工厂选型的时候,上来就盯着所谓的新技术,放着成熟靠谱的方案不用,最后算完账才拍大腿。电阻加热就是这么一个被很多人低估的玩意。老技术?没错。没用了?大错特错。
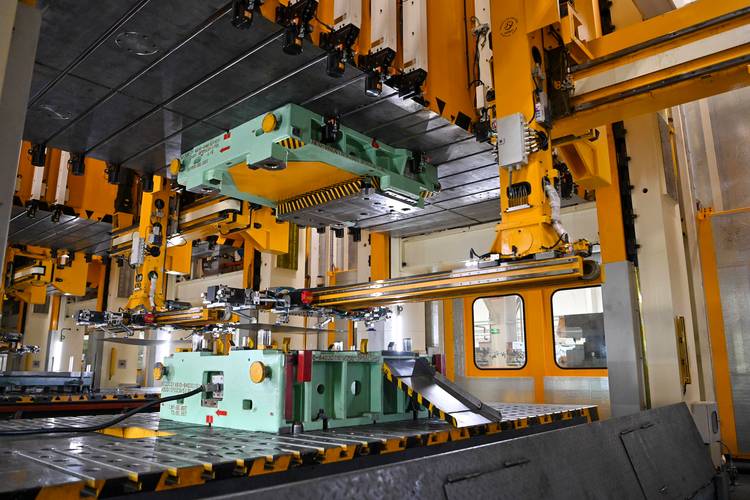
 工业箱式电阻加热炉生产现场
控温精度是电阻加热最大的杀招。现在成熟的电阻加热系统,控温误差能稳定在±5℃以内,哪怕是整个炉膛几十立方的空间,温差也能控制在10℃以内。这个精度,燃气加热做不到,红外加热对厚工件的均匀性也打不到。
你看现在新能源光伏的硅片扩散、锂电池正极材料煅烧,这些对温度精度要求苛刻的工序,转头又把电阻加热当成了首选。算能耗,现在的新型电阻加热炉,单位产品能耗比燃气加热还低10%到15%,小批量精密加工的优势更明显。
问:电阻加热和电磁加热比,哪个更适合中小工厂用?
答:完全看你的加热对象和工况。如果是加热金属料筒、管道这类导磁工件,电磁加热的热效率确实会高一点,但如果是非金属材料煅烧、模具预热、玻璃软化这类场景,电磁加热根本耦合不上,用不了。电阻加热就是唯一靠谱的低成本选择。而且算初始投资,电阻加热系统比同功率电磁加热便宜三分之一左右,维护也简单,换个加热芯比修电磁线圈便宜太多,中小工厂完全没必要硬追新技术。
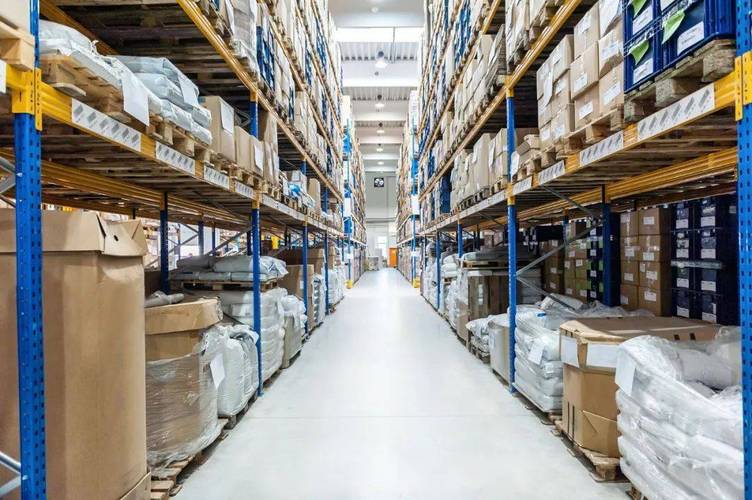
锂电池生产线电阻加热烘箱内部结构
第二个是现场工业热处理。以前大型工件比如电厂压力容器、大型桥梁构件焊接完,要做去应力退火,得把几十上百吨的工件拉到专业炉厂,运费+停机费几十万就没了。现在不一样,柔性陶瓷电阻加热片能随意裁剪,直接贴在工件表面,接个移动调温柜就能开工,工期从半个月缩到两三天,成本砍了三分之二都不止。
第三个就是精密陶瓷和硬质合金的烧结,这个就不用多说了,高温电阻烧结炉一直是行业标配,没有之一。
问:电阻加热能不能满足1600℃以上的超高温加工需求?
答:完全可以,现在用二硅化钼或者钨钼材质的电阻加热元件,长期稳定工作温度能到1800℃,真空环境下甚至能冲到2000℃,完全满足大部分特种陶瓷、稀土材料的烧结要求,成本比感应加热超高温炉便宜一半还多。
选电阻加热系统,别踩这几个坑
💡 不要只盯着元件单价,忽略保温设计
很多小厂报价的时候,故意用差的保温材料压低整机价格,看起来买的时候省了两三万,一年下来多耗的电费都够买半台新设备了。选的时候一定要问清楚,保温层用的是哪类材料,厚度多少,空炉升温到额定温度的能耗是多少,这个比什么都重要。
❗ 高温工况别贪便宜用普通镍铬丝
如果你的工作温度超过1200℃,普通镍铬丝最多用两三个月就会氧化断掉,频繁停机更换太耽误事。一定要选硅碳棒或者碳化硅电阻元件,哪怕初始价格贵一倍,寿命长五六倍,算全生命周期成本反而便宜很多。
✅ 长炉膛、大工件一定要选分区独立控温
只要加热区长度超过两米,不同位置的散热条件肯定不一样,一头一尾的温度差能差出去二三十度,做出来的工件合格率直接掉十个点。分区控温多花不了多少钱,但能帮你避开大的质量风险。
说实话,前年我接触过一个做特种陶瓷烧结的老板,图便宜买了一台无分区控温的电阻加热炉,第一批出的货一半不合格,赔了客户几十万违约金,最后又花几万改控温区,耽误了两个月订单,说起来都懊恼。
不过话说回来,电阻加热本身真的是工业加热领域的性价比天花板。技术成熟,适应场景多,精度够,成本低,哪怕你是刚起步的小工厂,也能玩得转。现在最新的AI控温技术和电阻加热结合,还能提前根据工件的吸热曲线调整功率,进一步降低能耗,很多做锂电材料的工厂已经用上了,一年能省几十万电费,这都是实打实的收益。
别拿老眼光看老技术,更新了好几代的电阻加热,照样能打。
为什么现在工业圈又重新盯上电阻加热了?
电阻加热的原理说穿了很简单:电流通过电阻元件时,电能转化为热能,就是这么回事。几十年前就用烂了的技术,怎么现在又火起来了? 核心还是新材料和控温技术的升级,把早年的缺点全补上了。说实话,早年大家吐槽电阻加热能耗高、寿命短,那是因为当时只有镍铬丝,保温还是普通砖,漏热严重,高温下用不了几个月就断。现在不一样了,碳化硅、二硅化钼这些新型电阻加热元件出来,耐温能冲到1800℃,寿命是早年镍铬丝的五倍以上。加上全纤维陶瓷保温技术普及,漏热比十年前的设备少了七成不止。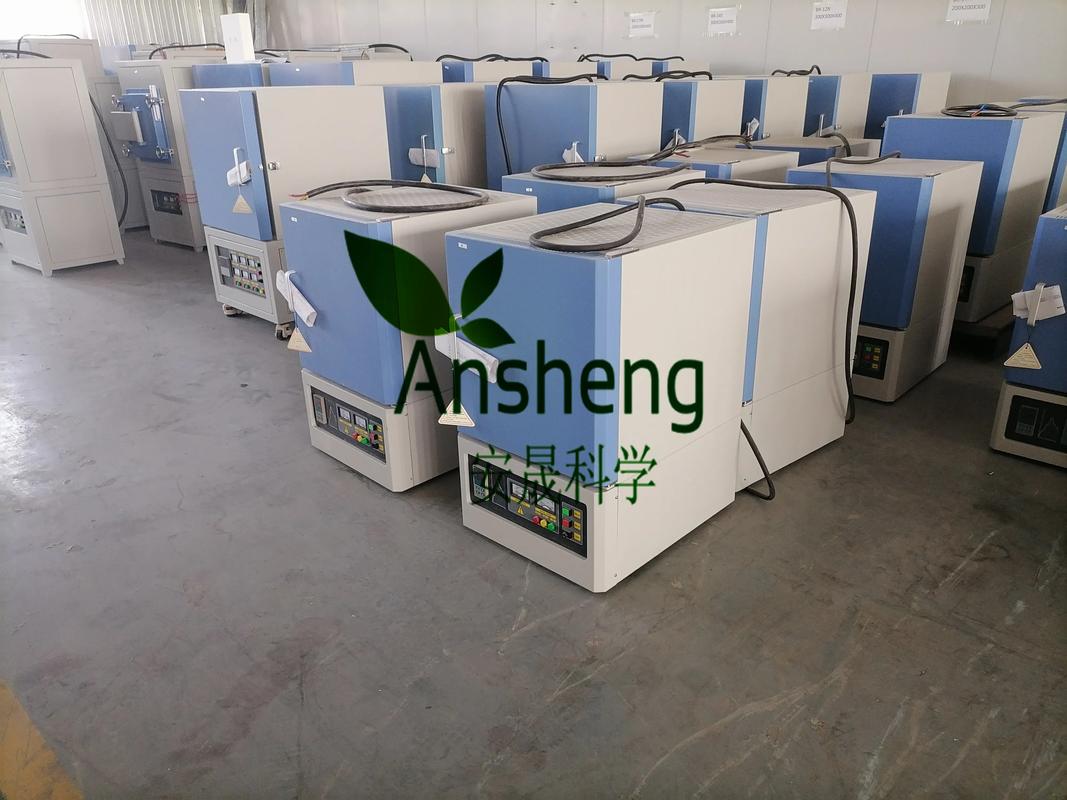 工业箱式电阻加热炉生产现场
控温精度是电阻加热最大的杀招。现在成熟的电阻加热系统,控温误差能稳定在±5℃以内,哪怕是整个炉膛几十立方的空间,温差也能控制在10℃以内。这个精度,燃气加热做不到,红外加热对厚工件的均匀性也打不到。
你看现在新能源光伏的硅片扩散、锂电池正极材料煅烧,这些对温度精度要求苛刻的工序,转头又把电阻加热当成了首选。算能耗,现在的新型电阻加热炉,单位产品能耗比燃气加热还低10%到15%,小批量精密加工的优势更明显。
问:电阻加热和电磁加热比,哪个更适合中小工厂用?
答:完全看你的加热对象和工况。如果是加热金属料筒、管道这类导磁工件,电磁加热的热效率确实会高一点,但如果是非金属材料煅烧、模具预热、玻璃软化这类场景,电磁加热根本耦合不上,用不了。电阻加热就是唯一靠谱的低成本选择。而且算初始投资,电阻加热系统比同功率电磁加热便宜三分之一左右,维护也简单,换个加热芯比修电磁线圈便宜太多,中小工厂完全没必要硬追新技术。
2024年工业电阻加热的主流热门应用场景
现在电阻加热早跳出了“实验室小炉子”的范畴,各个高要求的工业领域都能打。 第一个就是新能源赛道,不管是光伏晶硅的退火扩散,还是锂电池极片的烘烤干燥,中高端生产线几乎都是电阻加热的天下。光伏硅片对温度差的要求到了变态的程度,差一度转换效率就掉0.1%,电阻加热的均匀性刚好能满足。锂电池极片烘烤最怕局部过热,一旦温度高了就会击穿极片引发安全问题,电阻加热靠热辐射均匀传热,比微波加热稳定太多。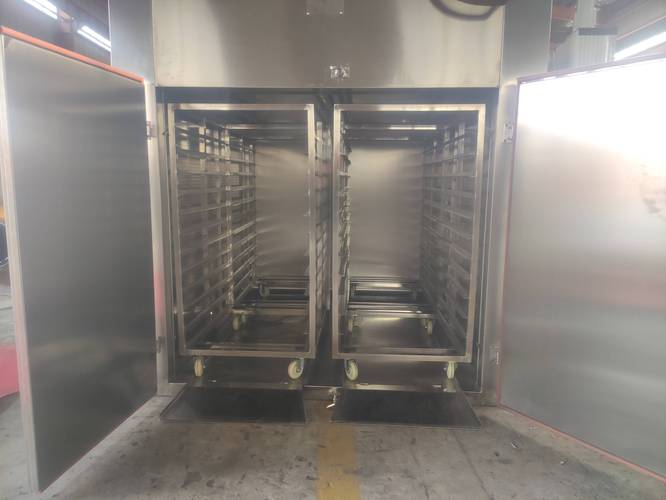 锂电池生产线电阻加热烘箱内部结构
第二个是现场工业热处理。以前大型工件比如电厂压力容器、大型桥梁构件焊接完,要做去应力退火,得把几十上百吨的工件拉到专业炉厂,运费+停机费几十万就没了。现在不一样,柔性陶瓷电阻加热片能随意裁剪,直接贴在工件表面,接个移动调温柜就能开工,工期从半个月缩到两三天,成本砍了三分之二都不止。
第三个就是精密陶瓷和硬质合金的烧结,这个就不用多说了,高温电阻烧结炉一直是行业标配,没有之一。
问:电阻加热能不能满足1600℃以上的超高温加工需求?
答:完全可以,现在用二硅化钼或者钨钼材质的电阻加热元件,长期稳定工作温度能到1800℃,真空环境下甚至能冲到2000℃,完全满足大部分特种陶瓷、稀土材料的烧结要求,成本比感应加热超高温炉便宜一半还多。
选电阻加热系统,别踩这几个坑
 选电阻加热系统,别踩这几个坑
💡 不要只盯着元件单价,忽略保温设计
很多小厂报价的时候,故意用差的保温材料压低整机价格,看起来买的时候省了两三万,一年下来多耗的电费都够买半台新设备了。选的时候一定要问清楚,保温层用的是哪类材料,厚度多少,空炉升温到额定温度的能耗是多少,这个比什么都重要。
❗ 高温工况别贪便宜用普通镍铬丝
如果你的工作温度超过1200℃,普通镍铬丝最多用两三个月就会氧化断掉,频繁停机更换太耽误事。一定要选硅碳棒或者碳化硅电阻元件,哪怕初始价格贵一倍,寿命长五六倍,算全生命周期成本反而便宜很多。
✅ 长炉膛、大工件一定要选分区独立控温
只要加热区长度超过两米,不同位置的散热条件肯定不一样,一头一尾的温度差能差出去二三十度,做出来的工件合格率直接掉十个点。分区控温多花不了多少钱,但能帮你避开大的质量风险。
说实话,前年我接触过一个做特种陶瓷烧结的老板,图便宜买了一台无分区控温的电阻加热炉,第一批出的货一半不合格,赔了客户几十万违约金,最后又花几万改控温区,耽误了两个月订单,说起来都懊恼。
不过话说回来,电阻加热本身真的是工业加热领域的性价比天花板。技术成熟,适应场景多,精度够,成本低,哪怕你是刚起步的小工厂,也能玩得转。现在最新的AI控温技术和电阻加热结合,还能提前根据工件的吸热曲线调整功率,进一步降低能耗,很多做锂电材料的工厂已经用上了,一年能省几十万电费,这都是实打实的收益。
别拿老眼光看老技术,更新了好几代的电阻加热,照样能打。