工业火焰加热:老牌工艺的现状与避坑指南
上个月去珠三角一家做重型压力容器的工厂串门,厂长指着角落那台烧了快十年的乙炔火焰加热装置,叹口气。说都想拆了换感应加热,就是舍不得那几个老技工的手艺。
很多人现在一提到工业加热,张嘴就是感应、激光、等离子,好像老工艺都该进博物馆了。真不是这么回事。
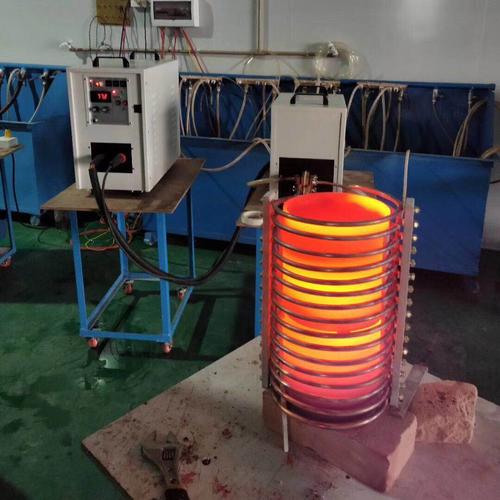
 工业现场大型封头火焰加热现场作业图
问:火焰加热现在主要用在哪些工业场景?
答:别觉得这玩意儿老掉牙,国内现在重型装备制造、造船、压力容器、桥梁钢结构、矿山设备维修这些领域,用量一点都不小。核心场景大概分几种:厚钢板成型前的加热、大型焊接构件的焊前预热焊后消应力、野外现场抢修作业、大尺寸非标件的局部热处理,还有铸铁件的焊补修复。这些场景用火焰加热,比任何新工艺都顺手。
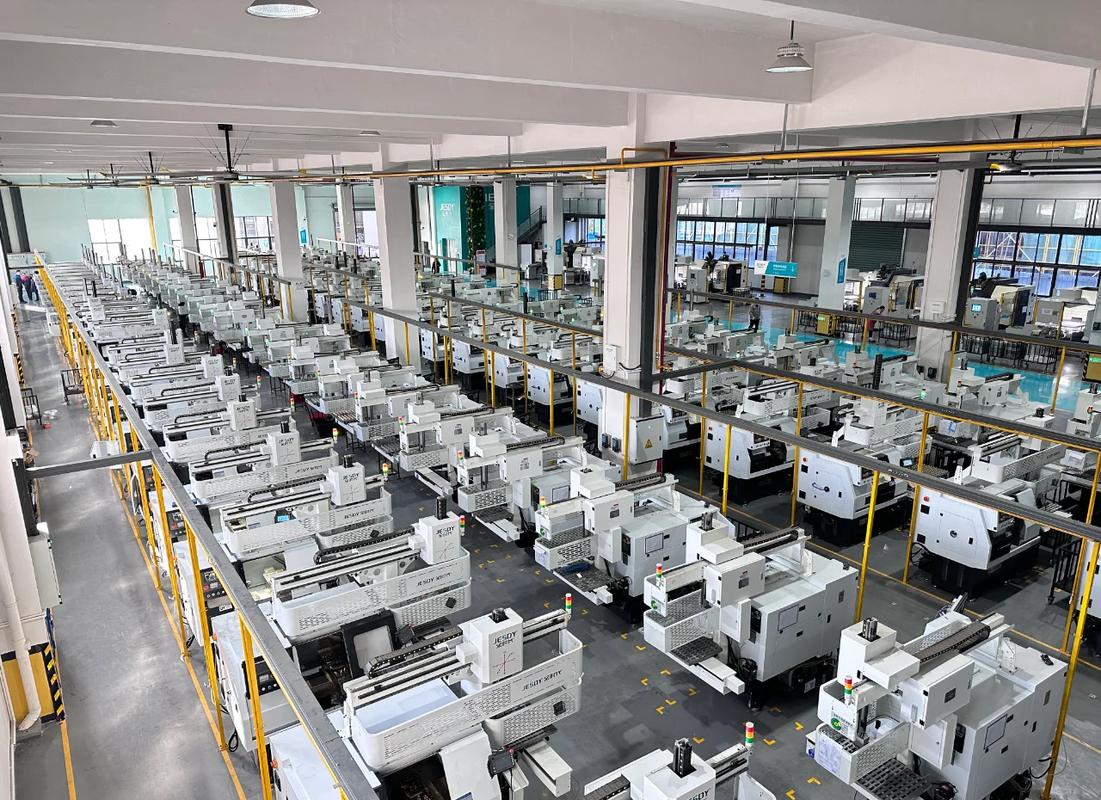
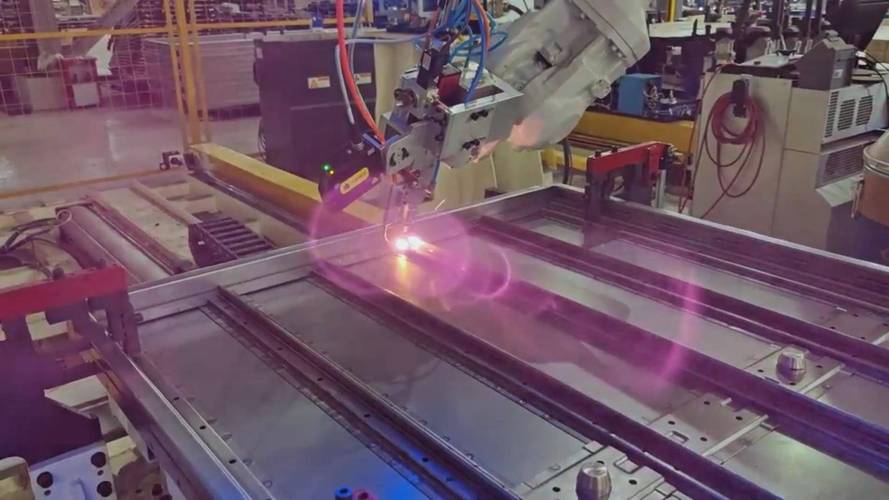
数控自动火焰加热机床加工重型工件图
做火焰加热,最容易踩的几个坑
说实话,干了这么多年工业,见过太多好好的活栽在火焰加热上,总结几个最常见的坑,给大家提个醒。
为什么老牌火焰加热至今没被淘汰
说穿了,就是两个核心优势,别的工艺比不了。 第一个是适配超大、超厚工件,还灵活。你想想,百吨级的压力容器封头,几米大的桥梁钢结构法兰,整胎加热的话,感应加热线圈做不了这么大,激光加热更只能处理表层,成本还高到离谱。火焰加热不一样,只要场地放得下,几个喷嘴同时烧,多大的工件都能搞定。 更别说野外作业、现场返修了。你去风电工地看,安装大法兰需要调整间隙,去电厂抢修锅炉焊缝需要预热消应力,拉两个乙炔氧气瓶就能干活,不需要接几百千瓦的工业电,换别的工艺根本挪不动。 第二个是便宜。一套能正常干活的火焰加热装置,几万块就能拿下,哪怕是全自动的也才几十万。感应加热设备动辄上百万,还得配套专用的电源和线圈,换工件就得换线圈,算下来成本差出十倍都不止。对于很多做非标定单的工厂来说,这个成本差真的能决定赚不赚钱。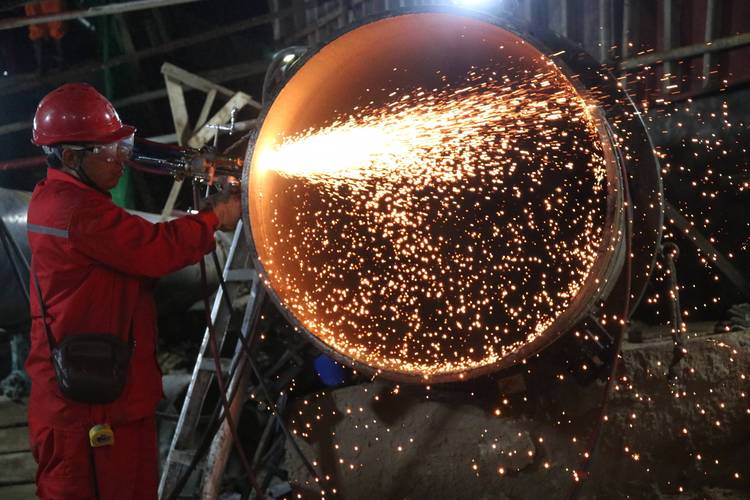 工业现场大型封头火焰加热现场作业图
问:火焰加热现在主要用在哪些工业场景?
答:别觉得这玩意儿老掉牙,国内现在重型装备制造、造船、压力容器、桥梁钢结构、矿山设备维修这些领域,用量一点都不小。核心场景大概分几种:厚钢板成型前的加热、大型焊接构件的焊前预热焊后消应力、野外现场抢修作业、大尺寸非标件的局部热处理,还有铸铁件的焊补修复。这些场景用火焰加热,比任何新工艺都顺手。
现代火焰加热早就不是“老师傅凭手感烧”了
很多人对火焰加热的印象还停留在几十年前,工人拿个焊枪蹲那烧,看火色估温度,全靠经验。早变了。 最近这五年国内做热处理设备的厂家,早就推出了数控自动火焰加热设备。能预设行走路径,红外测温实时反馈调火,温度精度能控制在±10℃以内,均匀性比手工烧强太多了。哪怕是要求严格的核电构件局部热处理,现在用自动火焰加热也能满足验收标准。 而且现在工艺规范也全,什么材料用什么火焰,加热速度多少,保温时间多久,都有明确的标准。比如低合金高强度钢预热要用中性焰,不能用氧化焰,避免表层脱碳;淬火处理用碳化焰,能保证表层硬度够,这些都是行业摸了几十年出来的规矩,不是瞎搞。 问:火焰加热会不会比感应加热更容易出质量问题? 答:这个真不能一概而论。过去手工操作的时候,确实容易出现温度不均、过烧脱碳的问题,但现在自动化设备普及之后,只要工艺参数对,合格率一点不比感应加热低。反而处理厚度超过100mm的厚工件的时候,感应加热的透热深度不够,温度梯度太大,还不如火焰加热透热均匀,质量更稳定。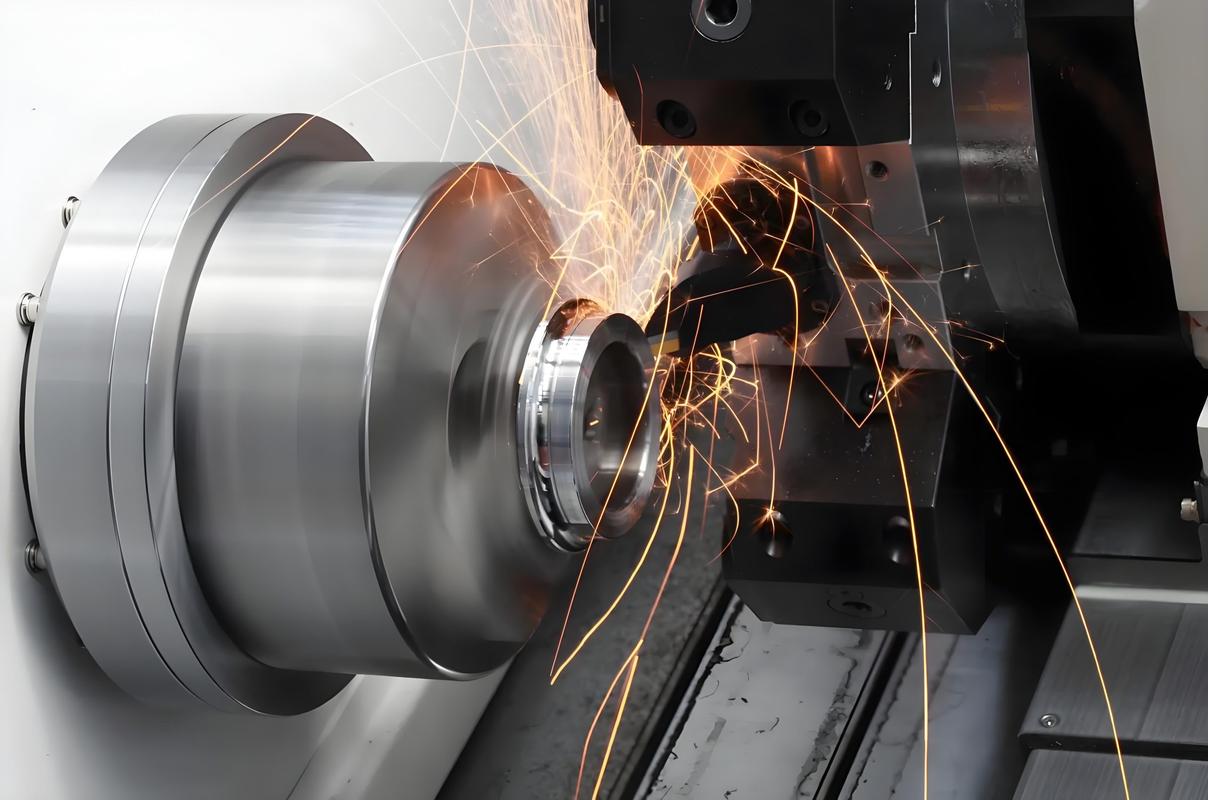 数控自动火焰加热机床加工重型工件图
做火焰加热,最容易踩的几个坑
 做火焰加热,最容易踩的几个坑
说实话,干了这么多年工业,见过太多好好的活栽在火焰加热上,总结几个最常见的坑,给大家提个醒。
- 💡 盲目赶工加快加热速度:很多新手为了省时间,猛开阀大火烧,厚板加热速度太快,内外温差能差出去几百度,本来是消应力的,结果反倒造出更大的残余应力,严重的直接开裂。一般来说,厚度每增加25mm,加热速度要降5℃/分钟,大多时候控制在10-20℃/分钟就不会出问题。
- ❗ 烧完忘了保温缓冷:我去年亲眼见过一个桥梁工程的焊接构件,焊前火焰加热预热做的完全符合要求,烧完赶着下班,没包保温棉直接扔在露天,夜里气温降到零度,第二天一查,裂了三道贯穿缝,几十万的构件直接报废,老板悔的拍大腿。不管夏天冬天,只要是厚板低合金钢,烧完必须保温缓冷,这个懒偷不得。
- ✅ 选错火焰类型:加工需要硬度的工件用了氧化焰,直接造成表层脱碳,后续热处理怎么补都补不回来,硬度达不到要求只能报废。这个错很低级,但就算干了十来年的老工人,赶工的时候偶尔也会搞错,调火焰的时候多花十秒检查一下,不亏。