摩擦焊接:高端制造领域被低估的隐形焊接工艺
前阵子去长三角一家新能源汽车零部件工厂调研,隔着老远就觉得不对——焊接车间怎么没有刺目弧光,也听不到噼里啪啦的噪音?
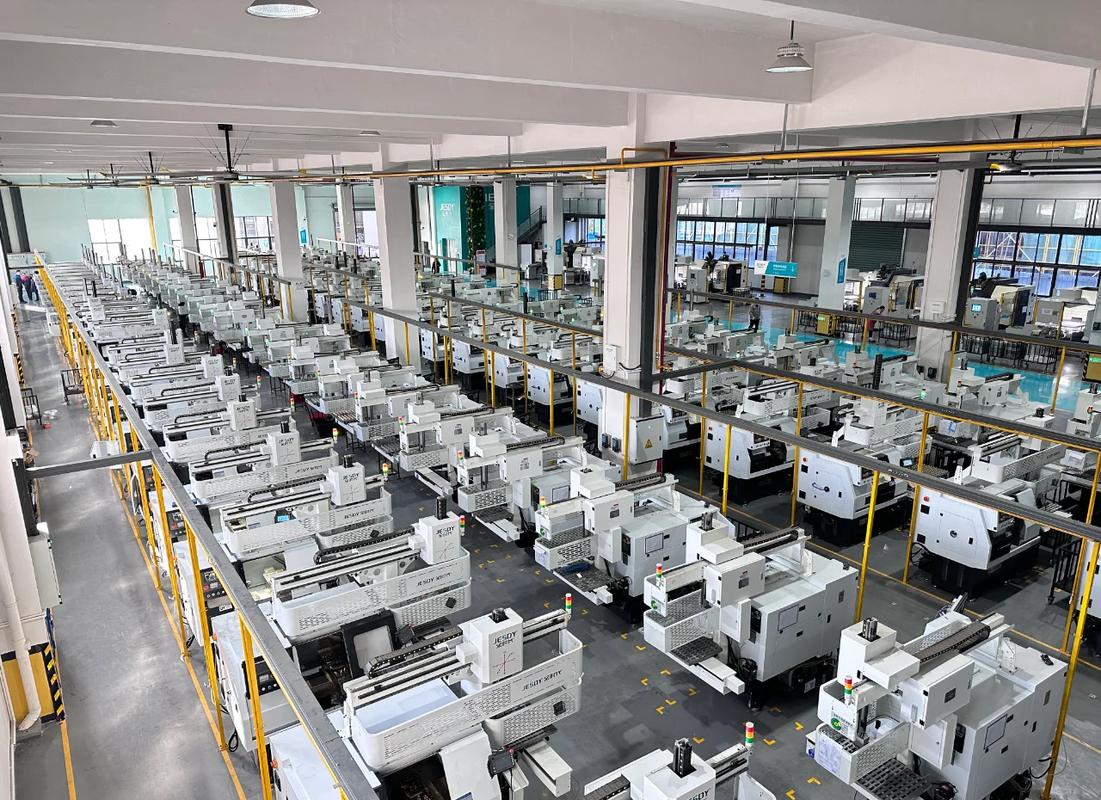
走近了才看清,一排灰蓝色的设备正在安安静静干活,工人只需要把待加工的轴件放进去,按个按钮,几十秒就出来一个焊好的成品。这就是摩擦焊接。
很多做了十几年机械加工的老师傅,都没近距离接触过这项工艺。但它早就偷偷挤进了高端制造的核心环节。
 工业摩擦焊接设备加工新能源汽车电机轴现场
说实话,我之前也以为这工艺只能焊大粗轴,那次调研彻底改变了我的看法。现在小到手机快充接头的铜铝连接,大到十几吨重的汽轮机转子,摩擦焊接都能搞定。
那家工厂的工艺主管跟我算过一笔账:原来他们用闪光焊焊新能源电机轴,焊完要清渣、校直,废品率稳定在7%左右,遇到公差要求严的批次,废品率能冲到10%。换了摩擦焊接之后,废品率直接掉到0.2%,大部分焊完的轴同轴度直接满足要求,连校直工序都省了。一年省下来的材料和人工成本,够付半台新设备的钱。
问:摩擦焊接是不是只能加工圆形的回转件?
答:早十几年确实是这样,主流的旋转摩擦焊接本身就要求其中一个工件旋转,所以大多用在轴类、盘类零件上。但现在技术早就迭代了,线性摩擦焊接、搅拌摩擦焊接这些分支都已经成熟,平面、异形工件都能焊。现在航空发动机的整体叶盘,就是用线性摩擦焊接把叶片和轮盘拼在一起的,比整体铣削省三分之二的钛合金材料,强度还更高。
摩擦焊接完成的钢铝异种材料焊接件剖面
问:是不是所有金属材料都能做摩擦焊接?
答:当然不是。像本身非常脆的材料,比如全陶瓷、硬度超过HRC60的淬硬工具钢,目前摩擦焊接的接头强度还达不到工业要求。现在大规模应用的还是碳钢、不锈钢、铝合金、铜合金这些塑性较好的金属,当然也包括异种金属的组合,完全能覆盖绝大多数高端制造的需求。
不过话说回来,摩擦焊接也不是万能的。我见过不少加工厂,跟风上设备,本来就是焊普通的碳钢脚手架,非要用摩擦焊接,那成本肯定下不来。它最适合的,就是对焊接强度、可靠性、精度要求极高的核心部件,你有痛点解决不了,它才能给你惊喜。
2024年摩擦焊接的最新应用方向
现在这项技术早就走出军工小圈子,渗透到各个制造领域了,说几个最近两年落地的新方向。
第一个是动力电池制造。现在主流的CTC电池包、一体化压铸车身,动力电池的铝壳体拼接、液冷板焊接,大量用搅拌摩擦焊——这就是摩擦焊接的一个分支,不需要填丝,焊接的时候不会焊穿薄铝皮,密封性特别好,完美解决了动力电池漏液的风险,国内头部电池厂商都已经批量应用了。
第二个是风电主轴。现在风电机组越来越大,主轴长度能超过10米,整体锻造需要几千吨的锻压设备,成本高,产能还不够。现在用摩擦焊接把两段甚至三段主轴接起来,强度和整体锻造几乎没有区别,成本直接降了40%,国内好几家风电整机厂早就批量用上了。
第三个就是航空航天的大尺寸结构件。咱们国产大飞机的很多钛合金结构件,原来都是整体铣削,一块几十吨的钛锭铣完只剩几吨,材料利用率不到10%。现在用摩擦焊接把多个小块拼起来,材料利用率能提到50%以上,省下的钛合金成本够覆盖设备投资还有得赚。
现在还有不少设备厂商在做小型化、低成本的摩擦焊接设备,原来一台大设备要几百万,现在针对中小零件的十几万就能拿下,很多中小加工厂也能用得起了。
很多做制造的朋友找焊接方案,第一反应就是激光焊、氩弧焊,不妨多留个心眼,摩擦焊接可能才是解决你异种材料焊接、高废品率痛点的那个答案。
为什么摩擦焊接突然火了?
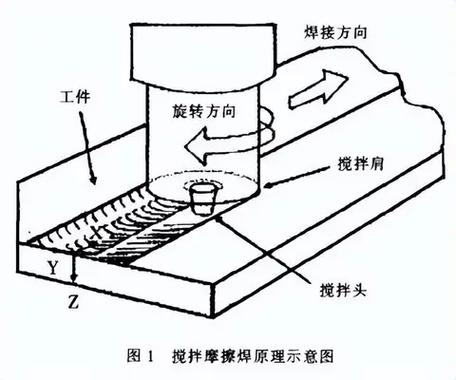
摩擦焊接其实不是什么新技术,上个世纪五六十年代就已经在工业领域应用了。过去它一直窝在航空航天、军工这些小众圈子里,很少被普通人关注。 最近十年突然爆发,核心驱动力还是新能源制造的崛起。 我们都知道,现在新能源汽车、风电、储能这些领域,大量需要异种材料焊接——钢接铝,铜接铝,钛合金钢接普通碳钢,传统熔焊根本搞不定。 摩擦焊接的原理说起来也简单:不需要额外通电加热,也不需要焊丝,靠两个焊件接触面相互旋转摩擦产生热量,把接触面加热到塑性软化状态,然后瞬间施加顶锻压力,就能把两个件牢牢焊在一起。全程没有融化,只是塑性结合。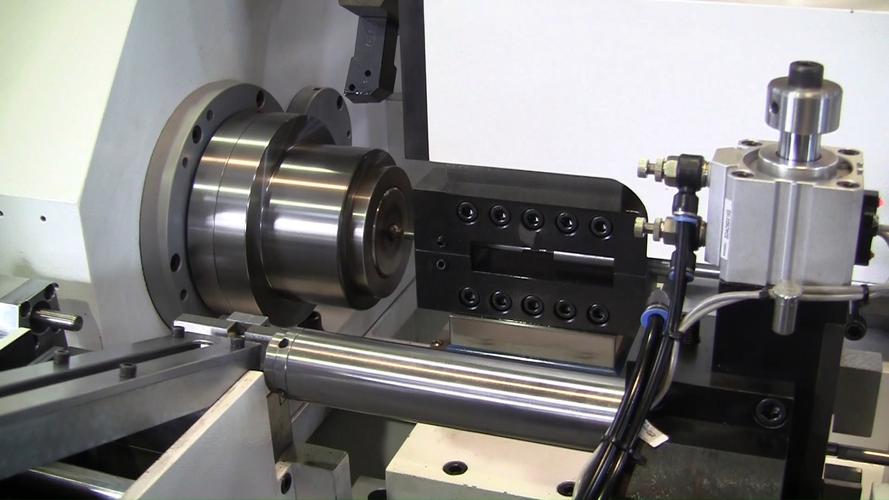 工业摩擦焊接设备加工新能源汽车电机轴现场
说实话,我之前也以为这工艺只能焊大粗轴,那次调研彻底改变了我的看法。现在小到手机快充接头的铜铝连接,大到十几吨重的汽轮机转子,摩擦焊接都能搞定。
那家工厂的工艺主管跟我算过一笔账:原来他们用闪光焊焊新能源电机轴,焊完要清渣、校直,废品率稳定在7%左右,遇到公差要求严的批次,废品率能冲到10%。换了摩擦焊接之后,废品率直接掉到0.2%,大部分焊完的轴同轴度直接满足要求,连校直工序都省了。一年省下来的材料和人工成本,够付半台新设备的钱。
问:摩擦焊接是不是只能加工圆形的回转件?
答:早十几年确实是这样,主流的旋转摩擦焊接本身就要求其中一个工件旋转,所以大多用在轴类、盘类零件上。但现在技术早就迭代了,线性摩擦焊接、搅拌摩擦焊接这些分支都已经成熟,平面、异形工件都能焊。现在航空发动机的整体叶盘,就是用线性摩擦焊接把叶片和轮盘拼在一起的,比整体铣削省三分之二的钛合金材料,强度还更高。
对比传统焊接,摩擦焊接的核心优势到底在哪
我整理了几个工业界最认可的优点,都是实际用出来的。 ✅ 异种材料焊接的最优解 传统熔焊要把两种材料都融化再结合,不同金属熔点、热膨胀系数差很多,冷却后会生成大量脆硬的金属间化合物,稍微受力就断。摩擦焊接只让接触面达到塑性状态,不整体融化,脆化层极薄,焊接接头的强度往往比偏软的那个母材还高。现在新能源汽车的铜铝母线排、电机轴,几乎头部厂商都换成摩擦焊接了。 ❗ 低能耗少污染,符合双碳要求 传统焊接一大半能量都耗在空气散热、加热母材上了,摩擦焊接的能量几乎都用在焊接面产热,能耗比传统熔焊低一半以上。而且没有弧光、没有烟尘、不需要焊丝保护气,车间里工人干活不用戴厚重的防毒面罩,也不用装昂贵的烟尘处理系统,对工厂来说,省了环保成本,还符合政策要求,双赢。 💡 精度高稳定性强,省后续加工 因为焊接变形量极小,很多零件焊完就能直接进装配,不用二次校直、精加工。我见过一家做高精度滚珠丝杠的企业,用摩擦焊接把丝杠接长,同轴度能稳定控制在0.02mm以内,这精度传统焊接根本达不到。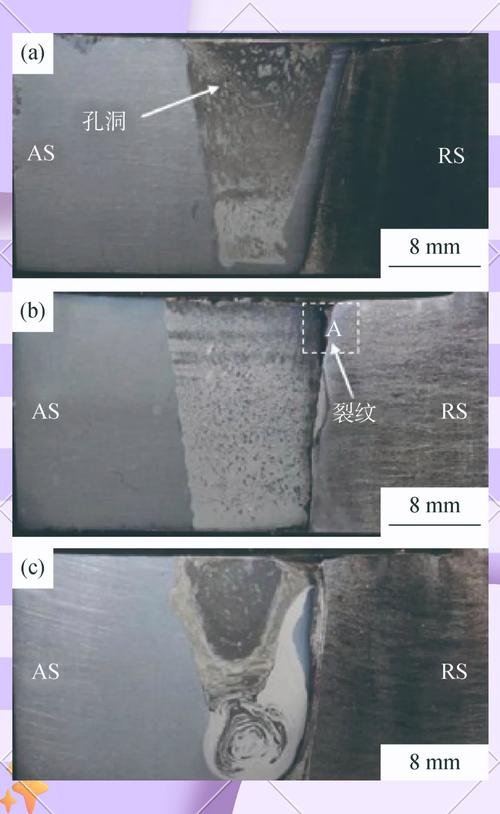 摩擦焊接完成的钢铝异种材料焊接件剖面
问:是不是所有金属材料都能做摩擦焊接?
答:当然不是。像本身非常脆的材料,比如全陶瓷、硬度超过HRC60的淬硬工具钢,目前摩擦焊接的接头强度还达不到工业要求。现在大规模应用的还是碳钢、不锈钢、铝合金、铜合金这些塑性较好的金属,当然也包括异种金属的组合,完全能覆盖绝大多数高端制造的需求。
不过话说回来,摩擦焊接也不是万能的。我见过不少加工厂,跟风上设备,本来就是焊普通的碳钢脚手架,非要用摩擦焊接,那成本肯定下不来。它最适合的,就是对焊接强度、可靠性、精度要求极高的核心部件,你有痛点解决不了,它才能给你惊喜。
2024年摩擦焊接的最新应用方向
 2024年摩擦焊接的最新应用方向
现在这项技术早就走出军工小圈子,渗透到各个制造领域了,说几个最近两年落地的新方向。
第一个是动力电池制造。现在主流的CTC电池包、一体化压铸车身,动力电池的铝壳体拼接、液冷板焊接,大量用搅拌摩擦焊——这就是摩擦焊接的一个分支,不需要填丝,焊接的时候不会焊穿薄铝皮,密封性特别好,完美解决了动力电池漏液的风险,国内头部电池厂商都已经批量应用了。
第二个是风电主轴。现在风电机组越来越大,主轴长度能超过10米,整体锻造需要几千吨的锻压设备,成本高,产能还不够。现在用摩擦焊接把两段甚至三段主轴接起来,强度和整体锻造几乎没有区别,成本直接降了40%,国内好几家风电整机厂早就批量用上了。
第三个就是航空航天的大尺寸结构件。咱们国产大飞机的很多钛合金结构件,原来都是整体铣削,一块几十吨的钛锭铣完只剩几吨,材料利用率不到10%。现在用摩擦焊接把多个小块拼起来,材料利用率能提到50%以上,省下的钛合金成本够覆盖设备投资还有得赚。
现在还有不少设备厂商在做小型化、低成本的摩擦焊接设备,原来一台大设备要几百万,现在针对中小零件的十几万就能拿下,很多中小加工厂也能用得起了。
很多做制造的朋友找焊接方案,第一反应就是激光焊、氩弧焊,不妨多留个心眼,摩擦焊接可能才是解决你异种材料焊接、高废品率痛点的那个答案。