超声波焊接:塑料加工领域被低估的隐形高效焊接技术
干工业加工这十几年,跑过不下几百家大大小小的工厂,见过太多人一提到焊接,满脑子都是电弧焊、激光焊,做塑料件的就只会想到热熔、胶水粘接。
很少有人能想起超声波焊接。
可偏偏就是这个技术,现在成了新能源、消费电子、可降解包装这些新赛道的香饽饽。
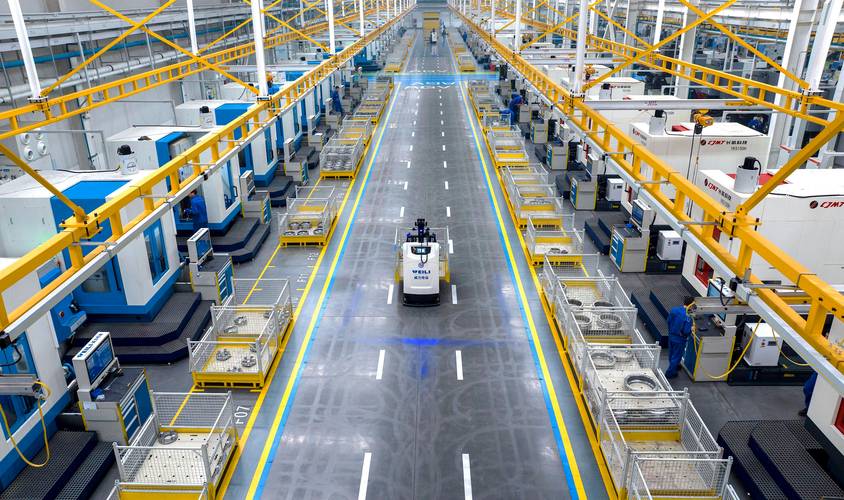
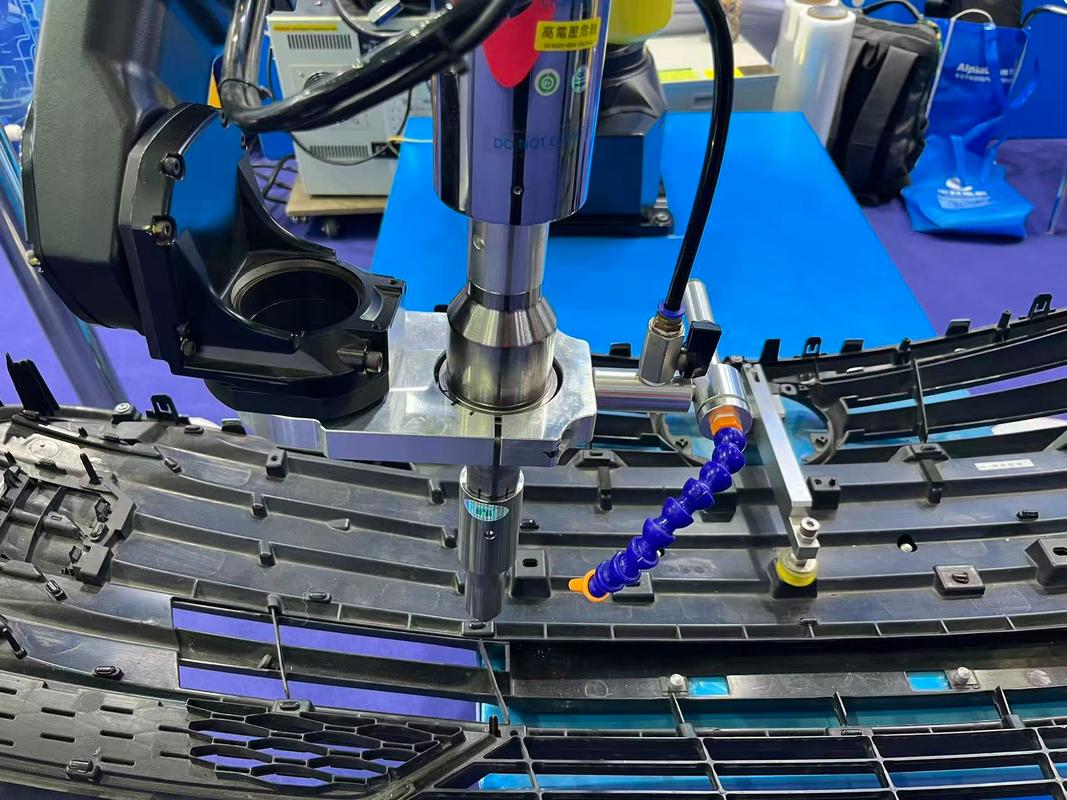
 新能源汽车塑料饰板超声波焊接生产线
说实话,我最早接触到大规模用超声波焊接的,还是做口罩的那波行情,一次性口罩的耳带,全靠超声波焊接,几毫秒一个,速度快到离谱。那时候才发现,这个技术的适配性真的太强了。
问:超声波焊接只能焊塑料吗?
答:当然不是。最早期的超声波焊接确实主打热塑性塑料,但现在早就延伸出了超声波金属焊接,专门焊薄金属、多层箔片,比如动力电池的正负极极片叠焊,现在很多一线车企的供应链用的就是这个。比激光焊接成本低一半还多,还不会烧穿极片,良品率更高。当然缺点也很明显,焊不了厚度超过5mm的厚金属,应用场景卡得比较死。
问:换产品生产的时候,超声波焊接调机是不是特别麻烦?
答:放在十年前,这话没错。早年进口的老设备,调振幅、调压力、调触发时间,全靠老师傅经验,拧半天才能出合格活。但现在新出的数控超声波焊接机,几十组生产参数存在系统里,换产品直接调参数,十分钟就能开干,小批量多品种生产也完全扛得住。
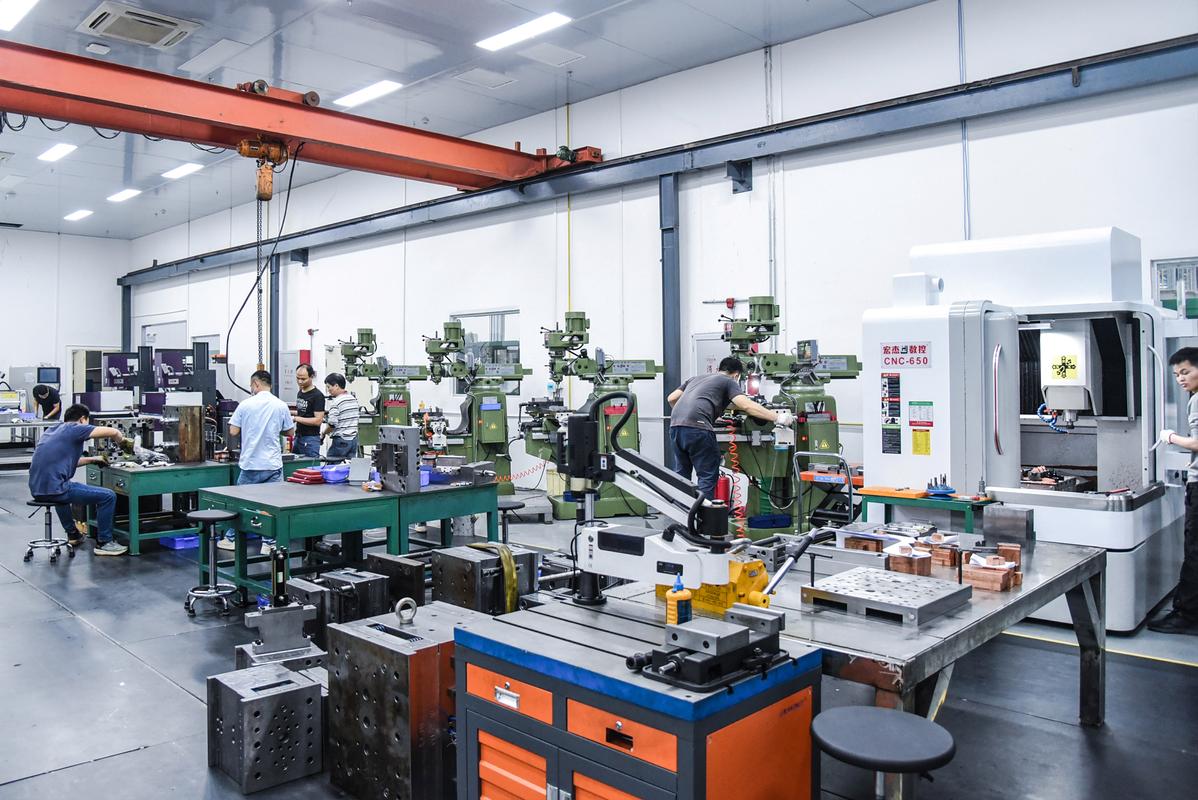
工业超声波焊接机焊头对位调试现场图
不过话说回来,现在新出的设备基本都把保压这块做闭环控制了,只要不是太便宜的杂牌,问题都不大。
2024年超声波焊接的新应用,比你想的更广
别觉得超声波焊接是老技术,这两年新场景冒出来得特别多。
比如现在大热的可降解包装,可降解塑料大部分熔点低,用热熔焊接很容易把整个盒子烧变形,还会影响降解性能。超声波焊接的热量只集中在焊接接触面,不会伤到工件本体,完美适配可降解餐盒、快递缓冲件的焊接。浙江台州有家做可降解餐盒的厂,换了超声波焊接之后,不良率从8%直接降到1%不到,一年省出两台设备钱。
还有光伏领域,现在光伏背板的密封焊接,很多也改用超声波了,比胶水粘的密封性好,寿命更长,还没有胶水挥发的问题。
消费电子更不用说,手机的USB接口、充电器外壳,几乎都是超声波焊接做的,密封好,还美观,没有接缝溢胶。
当然,我得说实话,超声波焊接不是万能的。
热固性塑料它焊不了,毕竟热固性加热都不熔化,震碎了也粘不上。两种熔点差太大的不同塑料,也焊不牢,别听销售瞎吹什么都能焊,提前拿样试焊才是正经事。
这些年我一直觉得,很多工业领域的好技术,不是越贵越高端就越好,适合自己的才是对的。要是你现在还在做塑料件粘接,被不良率、生产效率卡得头疼,真的可以找附近的加工厂打几个样试试。
没准,一下子就把你困扰大半年的问题解决了。
为什么新能源车企抢着用超声波焊接?
说白了就是降本、高效、还靠谱。 现在新能源车为了减重,车内塑料件、复合材料件用得越来越多,从动力电池的BMS外壳、内饰装饰板,到车门密封件、车灯灯罩,大部分都是热塑性塑料。 超声波焊接的原理,说白了就是换能器把超声波转换成高频机械振动,通过焊头传到工件焊接面,摩擦生热熔化接触面,冷却之后就粘成一块了。 整个过程有多快?零点几秒到几秒完成焊接,根本不需要胶水等待固化,连后续除胶的工序都省了。 没有挥发性异味,符合车企的环保要求,焊接强度还能做到和本体差不多,不会轻易开胶开裂。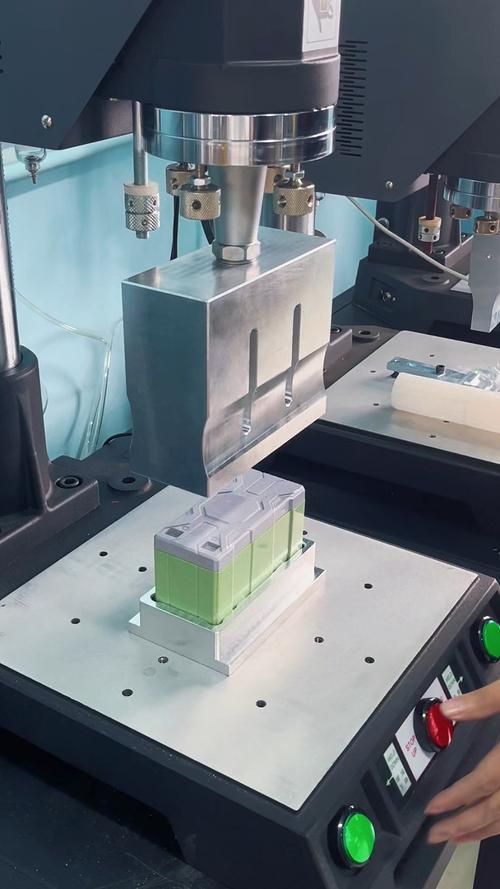 新能源汽车塑料饰板超声波焊接生产线
说实话,我最早接触到大规模用超声波焊接的,还是做口罩的那波行情,一次性口罩的耳带,全靠超声波焊接,几毫秒一个,速度快到离谱。那时候才发现,这个技术的适配性真的太强了。
问:超声波焊接只能焊塑料吗?
答:当然不是。最早期的超声波焊接确实主打热塑性塑料,但现在早就延伸出了超声波金属焊接,专门焊薄金属、多层箔片,比如动力电池的正负极极片叠焊,现在很多一线车企的供应链用的就是这个。比激光焊接成本低一半还多,还不会烧穿极片,良品率更高。当然缺点也很明显,焊不了厚度超过5mm的厚金属,应用场景卡得比较死。
问:换产品生产的时候,超声波焊接调机是不是特别麻烦?
答:放在十年前,这话没错。早年进口的老设备,调振幅、调压力、调触发时间,全靠老师傅经验,拧半天才能出合格活。但现在新出的数控超声波焊接机,几十组生产参数存在系统里,换产品直接调参数,十分钟就能开干,小批量多品种生产也完全扛得住。
选超声波焊接设备,三个坑千万别踩
我见过太多工厂,买设备的时候图便宜或者只看参数,最后废了一大堆工件才踩够坑,亏得血本无归。整理三个最常见的坑,给大家提个醒。 💡 第一坑:只看功率,不看振幅 很多采购上来第一句就是“你家设备多大功率?是20K还是15K?”,功率固然重要,但振幅才是决定焊接好坏的核心。焊软塑料比如PE、PP要低振幅,焊硬塑料比如ABS、PC要高振幅,选错了要么焊不牢,要么直接把工件震裂。 我前年在江苏见过一家汽配厂,新上了一条饰板生产线,废了三千多件ABS原料才找到问题,就是设备振幅不对,换了焊头才解决,光原料损失就快十万了。 ❗ 第二坑:贪便宜买杂牌仿造焊头 超声波焊接的焊头,也就是模具,是要跟整机频率精准匹配的,好的焊头用专用合金钢,频率偏差控制在千分之一以内。杂牌仿造焊头用普通钢材,频率对不上,用半个月振幅就掉一半,焊出来的产品一半不合格,还会烧整机的振子,换一个振子大几千,反而比买好焊头花的钱更多。 ✅ 第三坑:忽略保压阶段的稳定性 很多新手觉得,焊接就那零点几秒的震动,震动完就完事了。其实震完之后的保压冷却,才是决定焊接强度的关键,尤其是做大尺寸工件,保压压力不稳,边角很容易开焊,出货之后客诉能把你烦死。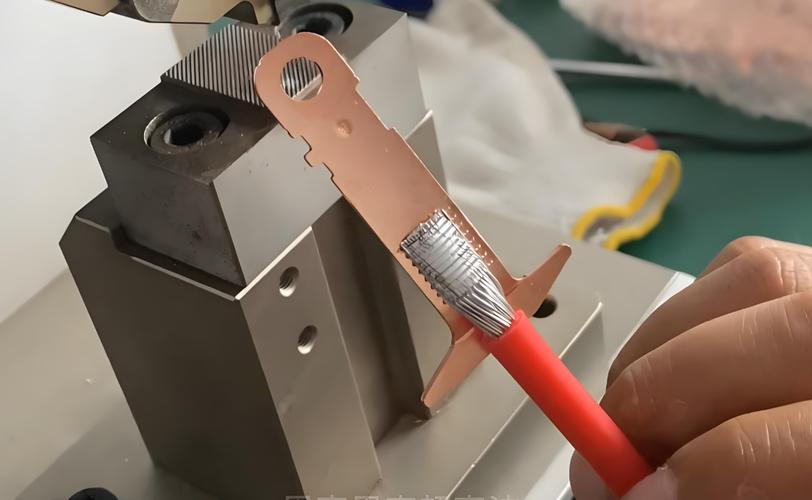 工业超声波焊接机焊头对位调试现场图
不过话说回来,现在新出的设备基本都把保压这块做闭环控制了,只要不是太便宜的杂牌,问题都不大。
2024年超声波焊接的新应用,比你想的更广
 2024年超声波焊接的新应用,比你想的更广
别觉得超声波焊接是老技术,这两年新场景冒出来得特别多。
比如现在大热的可降解包装,可降解塑料大部分熔点低,用热熔焊接很容易把整个盒子烧变形,还会影响降解性能。超声波焊接的热量只集中在焊接接触面,不会伤到工件本体,完美适配可降解餐盒、快递缓冲件的焊接。浙江台州有家做可降解餐盒的厂,换了超声波焊接之后,不良率从8%直接降到1%不到,一年省出两台设备钱。
还有光伏领域,现在光伏背板的密封焊接,很多也改用超声波了,比胶水粘的密封性好,寿命更长,还没有胶水挥发的问题。
消费电子更不用说,手机的USB接口、充电器外壳,几乎都是超声波焊接做的,密封好,还美观,没有接缝溢胶。
当然,我得说实话,超声波焊接不是万能的。
热固性塑料它焊不了,毕竟热固性加热都不熔化,震碎了也粘不上。两种熔点差太大的不同塑料,也焊不牢,别听销售瞎吹什么都能焊,提前拿样试焊才是正经事。
这些年我一直觉得,很多工业领域的好技术,不是越贵越高端就越好,适合自己的才是对的。要是你现在还在做塑料件粘接,被不良率、生产效率卡得头疼,真的可以找附近的加工厂打几个样试试。
没准,一下子就把你困扰大半年的问题解决了。