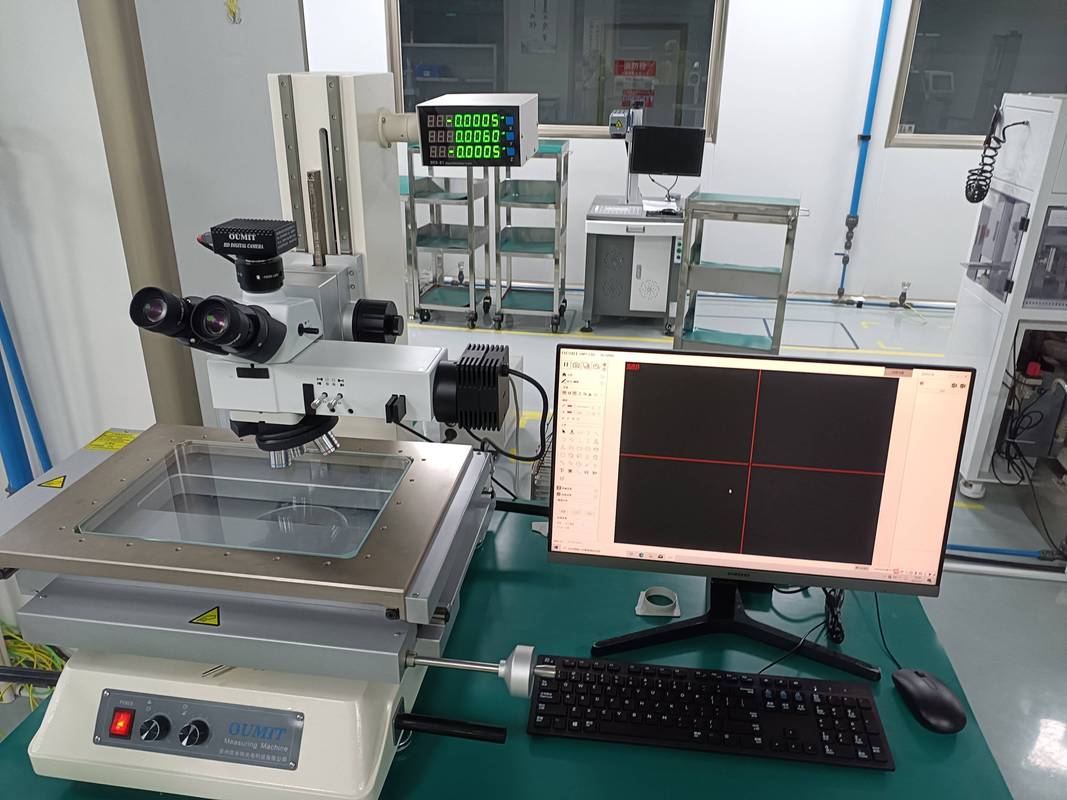
工业精密测量:被中小加工厂低估的三坐标测量核心细节
上个月跑东莞大岭山的汽配产业园,碰上个老板蹲在厂门口抽烟,脸绿得发慌。一千件新能源汽车的电池结构件,全被客户退了。直接亏一百八十万。
原因说出来你都不信。不是材料错了,不是加工错了,是测量错了。
 汽车零部件加工车间三坐标测量作业现场
就拿转向节来说,一个零件上有十几个安装孔,还要测同轴度、垂直度、位置度,你手拿千分尺一个个量?哪怕每一次都只偏0.001mm,十几次下来误差早就超了公差。
问:我们厂做小批量定制零件,单量少,买三坐标太不划算,有没有替代方案?
答:找第三方计量检测机构外发啊!很多人觉得外发贵,其实算算账,你批量错一件的损失,够外测几十上百次了。别为了省几百块,亏几十万。
问:国产三坐标测量仪现在精度能满足要求吗?会不会比进口的差很多?
答:说实话,十年前我肯定劝你攒钱买进口。现在真不一样了。国内头部厂商的桥式三坐标,精度已经做到零点几个微米级,除了航天级极端要求,绝大多数民用工业场景完全hold住。价格只有进口的三分之一,售后上门随叫随到,不会像进口那样等半个月才来人修。很多厂子换完都后悔,早知道买国产了,省下来的钱够招两个师傅。
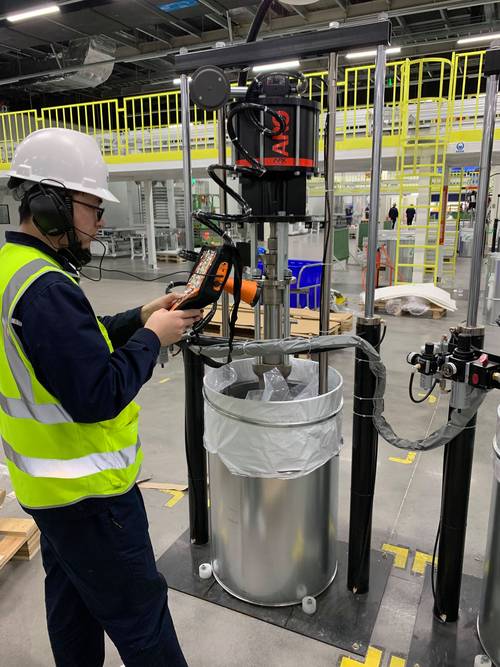
工业三坐标测量仪校准作业流程实拍
3. ✅ 手动代替自动,人为误差拉满
为了省编程的时间,复杂零件全靠手动打点,手抖一下就是好几个微米的误差,同一个零件你测两次,结果能差出一倍。开头那东莞老板,就是犯了这个错,加上环境温度不对,探针撞过没校,三个坑全踩了,才亏了一百万。
真的亏到吐血。
2024年工业测量的新玩法
不过话说回来,现在工业测量早就不是原来那套“加工完拿出来测”的老思路了。
我今年看了好多新的加工线,测量已经往前移了。
什么意思?原来测量是后端检验,现在变成过程控制的核心。比如新能源电池盖板的生产线,直接把在线视觉测量集成到生产线里,每一件加工完一秒出结果,尺寸不对直接调整下一件的加工参数,根本不会批量出问题。
还有带机器人的移动三坐标,大零件比如风电的主轴,不用挪过来挪过去,机器人带着测头直接过去测,省了好多吊装的时间,效率翻了好几倍。
还有AI自动建模测量,原来一个复杂零件要编大半天的测量程序,现在AI扫一遍模型,自动生成路径,十几分钟搞定,小批量定制也能用上自动测量,不用再手动打点了。
对吧?很多人说现在制造业卷,卷什么?其实就是卷精度,卷公差,而精度的根,就在测量上。你加工能做到五个微米,你测不出来,客户不信你,你还是拿不到订单。你测量能卡到一个微米,你就敢接更高端的活,单价能翻好几倍。
别总盯着加工设备升级,测量这块,该投就得投。亏一次,就够你买三台好测量仪了。
为什么测量是精密制造的隐形门槛
很多加工厂老板算账,买五轴加工中心眼睛不眨,大几百万说掏就掏。轮到买测量设备,能砍则砍,能凑合用就凑合用。 说白了,觉得测量就是“测完出个报告”,不产生价值。 这话放到十年前做低端汽配可能说得通,放到现在做新能源、航空航天配套?找死。 现在新能源汽车的结构件,公差要求已经干到了±0.005mm,也就是五个微米。一根头发丝差不多八十微米,你想想这个精度要求。差一个微米,装到电池包上就是间隙不对,漏液、起火全是隐患。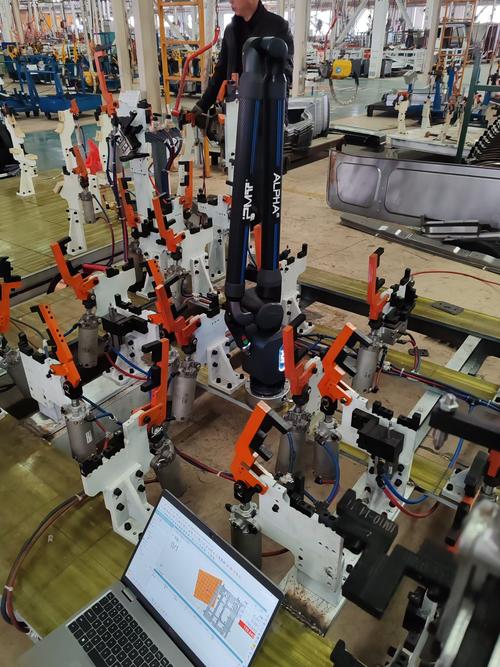 汽车零部件加工车间三坐标测量作业现场
就拿转向节来说,一个零件上有十几个安装孔,还要测同轴度、垂直度、位置度,你手拿千分尺一个个量?哪怕每一次都只偏0.001mm,十几次下来误差早就超了公差。
问:我们厂做小批量定制零件,单量少,买三坐标太不划算,有没有替代方案?
答:找第三方计量检测机构外发啊!很多人觉得外发贵,其实算算账,你批量错一件的损失,够外测几十上百次了。别为了省几百块,亏几十万。
问:国产三坐标测量仪现在精度能满足要求吗?会不会比进口的差很多?
答:说实话,十年前我肯定劝你攒钱买进口。现在真不一样了。国内头部厂商的桥式三坐标,精度已经做到零点几个微米级,除了航天级极端要求,绝大多数民用工业场景完全hold住。价格只有进口的三分之一,售后上门随叫随到,不会像进口那样等半个月才来人修。很多厂子换完都后悔,早知道买国产了,省下来的钱够招两个师傅。
三坐标测量最容易踩的致命坑
哪怕你买了好设备,很多厂子操作不对,照样出问题。我见过的坑太多了,挑三个最常见的: 1. ❗ 环境不对,再好的设备也白搭 很多厂子把三坐标往车间角落一扔,旁边就是开粗的铣床,每天震得地面都抖,你测出来的数据能准?还有温度,三坐标要求环境温度稳定在20℃±2℃,你夏天车间三十六度不开空调,钢材热胀冷缩,一米长的零件能胀出十多个微米,公差直接就超了,你说冤不冤? 2. 💡 探针撞了不校准,数据飘到没边 探针是三坐标的眼睛,稍微撞一下,哪怕肉眼看不弯,精度已经变了。很多厂子图省事,撞了掰掰继续用,半年一年才校准一次,测出来的全错数据,你拿这个去放行零件,不出事才怪。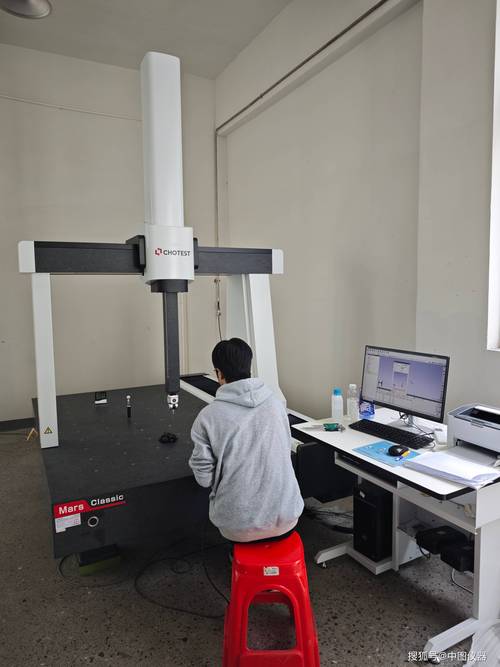 工业三坐标测量仪校准作业流程实拍
3. ✅ 手动代替自动,人为误差拉满
为了省编程的时间,复杂零件全靠手动打点,手抖一下就是好几个微米的误差,同一个零件你测两次,结果能差出一倍。开头那东莞老板,就是犯了这个错,加上环境温度不对,探针撞过没校,三个坑全踩了,才亏了一百万。
真的亏到吐血。
2024年工业测量的新玩法
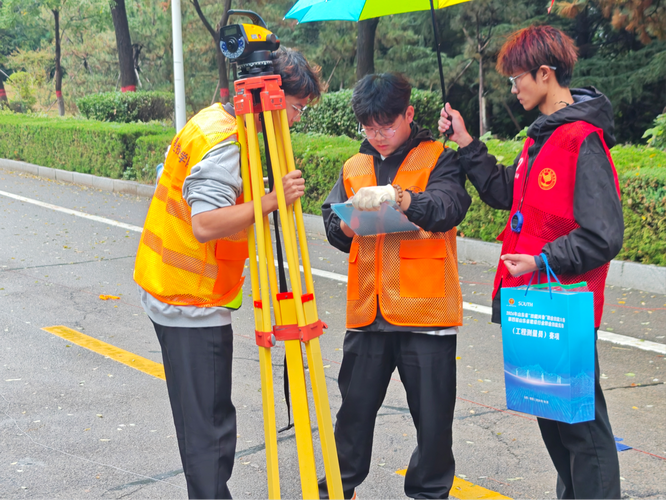 2024年工业测量的新玩法
不过话说回来,现在工业测量早就不是原来那套“加工完拿出来测”的老思路了。
我今年看了好多新的加工线,测量已经往前移了。
什么意思?原来测量是后端检验,现在变成过程控制的核心。比如新能源电池盖板的生产线,直接把在线视觉测量集成到生产线里,每一件加工完一秒出结果,尺寸不对直接调整下一件的加工参数,根本不会批量出问题。
还有带机器人的移动三坐标,大零件比如风电的主轴,不用挪过来挪过去,机器人带着测头直接过去测,省了好多吊装的时间,效率翻了好几倍。
还有AI自动建模测量,原来一个复杂零件要编大半天的测量程序,现在AI扫一遍模型,自动生成路径,十几分钟搞定,小批量定制也能用上自动测量,不用再手动打点了。
对吧?很多人说现在制造业卷,卷什么?其实就是卷精度,卷公差,而精度的根,就在测量上。你加工能做到五个微米,你测不出来,客户不信你,你还是拿不到订单。你测量能卡到一个微米,你就敢接更高端的活,单价能翻好几倍。
别总盯着加工设备升级,测量这块,该投就得投。亏一次,就够你买三台好测量仪了。