工业精密零件在线检测:帮你省百万返工成本的隐形利器
💡上个月和一个做汽车凸轮轴的老板吃饭,酒没喝两杯,他先叹气。去年给某自主车企供了一批货,因为漏检了3%的尺寸超差零件,整车下线后才发现问题,最后返工加罚款,整整亏了两百万。
很多工厂干了几十年,都把检测当成生产结束后的"收尾活"。最多抽几个样测测,没问题就整批发走。
真的,这种老思路,在现在的工业供应链里,死得很快。
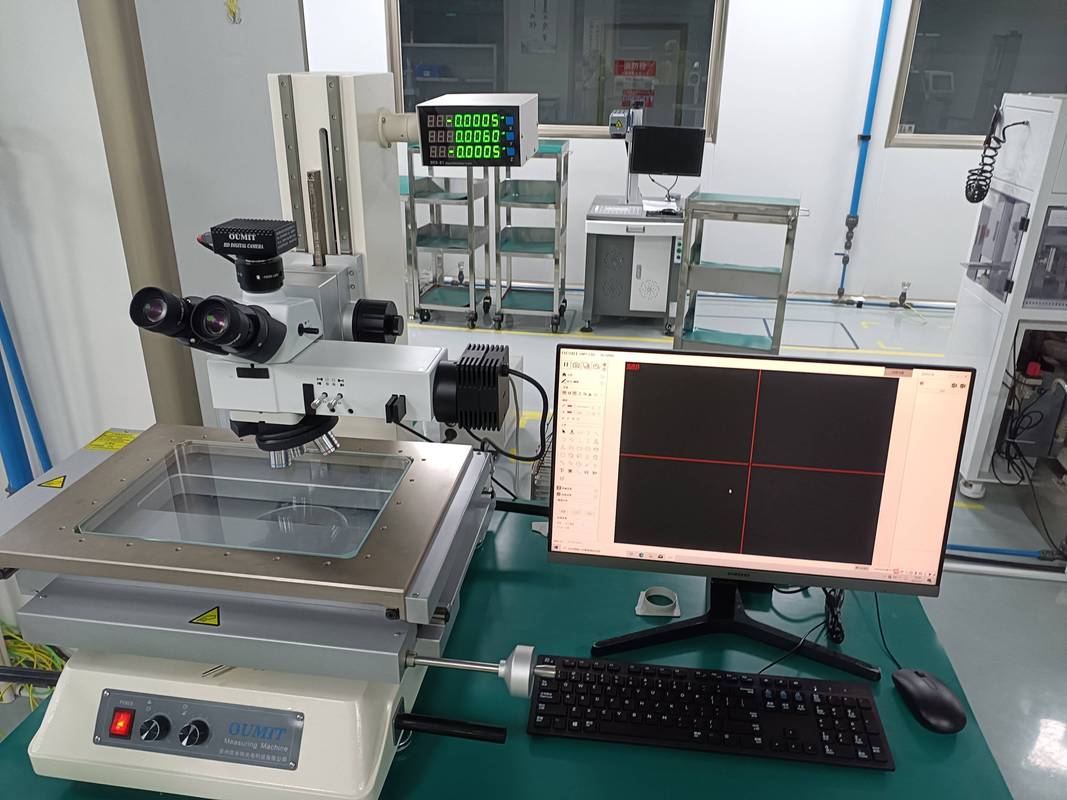
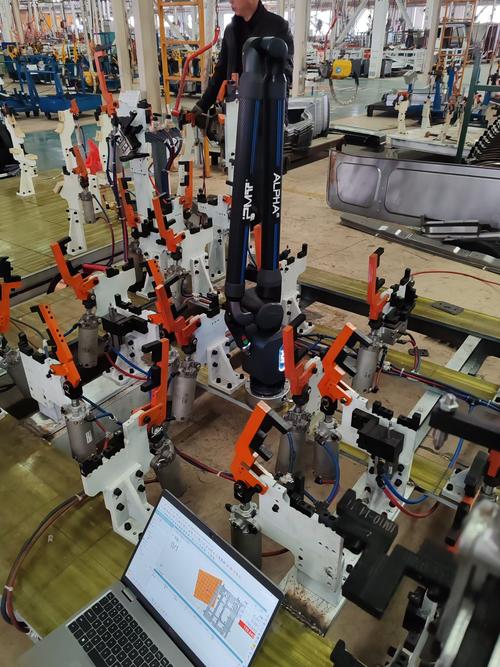
 传统工业离线检测三坐标测量场景
抽样检测的逻辑就是"假设这批大部分合格",可万一那不合格的部分流去客户端呢?我见过不止一家工厂,因为一批不合格零件,直接丢了几十万的年单,甚至把多年的客户关系作没了。
再说人工检测,一天干八个小时,后面几个小时眼睛都花了,错检漏检率能冲到5%以上。你想想,一千件里错五十件,这五十件带来的损失,比你省那点检测钱,多出去几十倍。
问:小工厂订单量不大,一定要上在线检测吗?
答:说实话,真不一定。如果你的零件公差要求在0.1mm以上,一年批量也就几千件,那你目前用人工加抽样检测够撑。但如果你接了主机厂、整车厂的订单,人家要求全检追溯,那你不上?对不起,订单直接给别家了。现在国内主流车企的供应链要求,凡是核心安全件,每一件的检测数据都要存档,出问题能查到哪一班哪台机器做的,离线抽样根本做不到全数据追溯,门槛你都跨不过。
汽车齿轮生产线上在线视觉检测设备
问:视觉检测和接触式检测哪个更好?
答:没有绝对的好坏,只有适合不适合。如果你的零件是软质材料,比如橡胶密封圈、发泡棉,接触式检测一压就变形,肯定选视觉非接触检测准。如果你的零件要求精度到1微米以内,比如航空发动机的叶片榫头、液压泵的柱塞,那接触式的气动量仪或者光纤传感器检测,稳定性比普通视觉检测好得多。现在大部分成熟的生产线都是混合搭配,外观缺陷用视觉,核心尺寸用接触式,成本压得低,效果也更好。
2024年最新的在线检测实践,已经能做到自动闭环了
别觉得在线检测就是帮你把不合格件挑出来就完了。现在最新的实践,是把在线检测数据直接和生产设备打通,形成全闭环的质量控制。
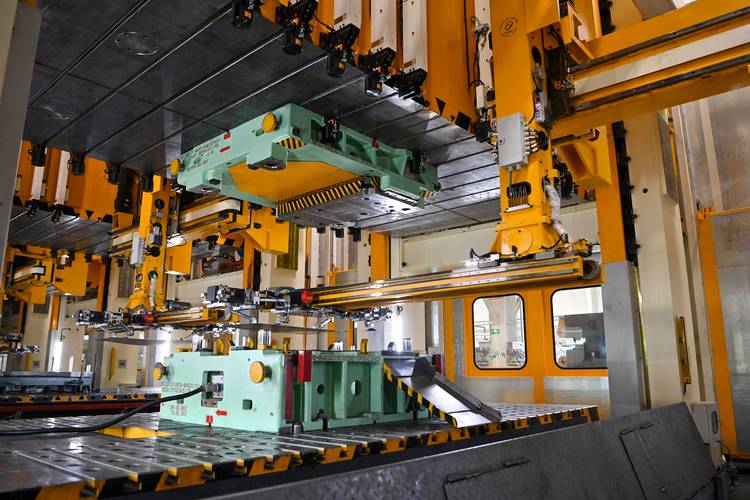
上个月我去常州一家做新能源电池结构件的工厂,他们刚上线了一套闭环检测系统。在线检测设备每测一个零件,只要发现尺寸有微小的偏移,比如比标准大了0.003mm,直接就把信号发给冲压机床,机床自动补正模具的参数,根本不用等师傅来调,也不会生产出一堆偏移超差的零件再报废。
他们原来1条生产线要8个检测工人,现在只要1个工人盯着设备有没有异常就行,错检率从原来的2.1%降到了0.02%,一年省下来的人工成本加返工报废成本,18个月就收回了三百多万的设备投资。
说实话,检测从来不是一个只花钱不赚钱的环节。它是你工厂质量的闸门,也是你抢订单的底气。现在工业卷成什么样子?大家拼到最后,拼的就是谁的质量稳定,谁能给客户明确的质量保证。你能拿出每一件产品的完整检测数据,客户凭什么选别人?
那个亏了两百万的凸轮轴老板,今年年初咬咬牙上了两套在线检测,上半年就没出过一次批量不合格,省的返工费加客户罚款,已经快把设备钱赚回来了。
真的,别等出了大事才想着补检测的窟窿。那时候,真的晚了。
为什么离线检测早就跟不上现在的智能制造节奏了
离线检测说白了,就是你生产完一批,拉几件去实验室,用三坐标或者千分尺测完,合格就放行。 这种方式在十年前,做低公差要求的普通零件,还能用。 现在呢?新能源车的减速器齿轮,公差要求控制在±0.01mm以内;新能源电池的盖板,平整度要求差一微米都不行;航空航天的小零件,差一点就是机毁人亡的大事。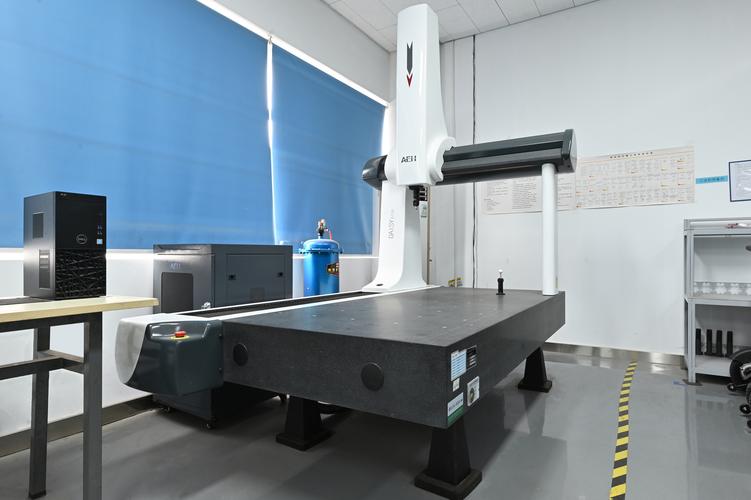 传统工业离线检测三坐标测量场景
抽样检测的逻辑就是"假设这批大部分合格",可万一那不合格的部分流去客户端呢?我见过不止一家工厂,因为一批不合格零件,直接丢了几十万的年单,甚至把多年的客户关系作没了。
再说人工检测,一天干八个小时,后面几个小时眼睛都花了,错检漏检率能冲到5%以上。你想想,一千件里错五十件,这五十件带来的损失,比你省那点检测钱,多出去几十倍。
问:小工厂订单量不大,一定要上在线检测吗?
答:说实话,真不一定。如果你的零件公差要求在0.1mm以上,一年批量也就几千件,那你目前用人工加抽样检测够撑。但如果你接了主机厂、整车厂的订单,人家要求全检追溯,那你不上?对不起,订单直接给别家了。现在国内主流车企的供应链要求,凡是核心安全件,每一件的检测数据都要存档,出问题能查到哪一班哪台机器做的,离线抽样根本做不到全数据追溯,门槛你都跨不过。
选在线检测设备,别踩这三个坑
❗坑一:贪便宜买精度不达标的设备 很多老板一算成本,觉得不就是个检测么,买个便宜的能用就行。我去年见过东莞一个做齿轮的加工厂,花六万买了套便宜的视觉检测设备,标称精度0.01mm,实际测出来误差能到0.04mm,要么把合格的当成不合格报废,要么把不合格的放出去,不到三个月,光报废的齿轮原材料就亏了二十多万,两头不讨好。 ❗坑二:不考虑车间实际环境适配 车间里是什么环境?有切削液的油雾,有机床开动的振动,还有原材料的油污反光。很多卖通用视觉检测的,给你看实验室测的数据完美,拉到车间一用,动不动就误报,工人嫌麻烦,开了半个月干脆把检测关了,几十万的设备变成摆设,白扔钱。 ❗坑三:全靠通用算法,不做定制适配 不同零件的检测需求天差地别。你测塑料橡胶的外观,和测不锈钢零件的尺寸,反光率不一样,缺陷特征也不一样,通用算法根本识别不准。一定要让供应商给你做样品测试,拿你自己生产的不合格品测,漏检误检率达标了再付钱。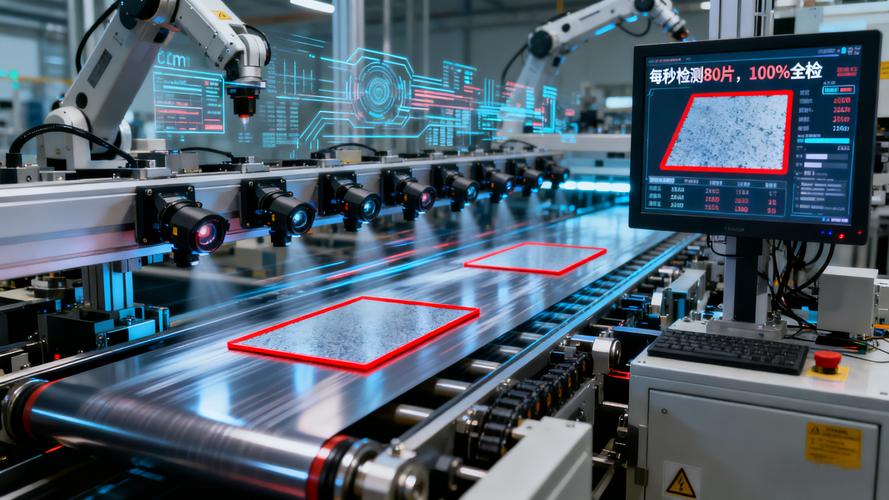 汽车齿轮生产线上在线视觉检测设备
问:视觉检测和接触式检测哪个更好?
答:没有绝对的好坏,只有适合不适合。如果你的零件是软质材料,比如橡胶密封圈、发泡棉,接触式检测一压就变形,肯定选视觉非接触检测准。如果你的零件要求精度到1微米以内,比如航空发动机的叶片榫头、液压泵的柱塞,那接触式的气动量仪或者光纤传感器检测,稳定性比普通视觉检测好得多。现在大部分成熟的生产线都是混合搭配,外观缺陷用视觉,核心尺寸用接触式,成本压得低,效果也更好。
2024年最新的在线检测实践,已经能做到自动闭环了
 2024年最新的在线检测实践,已经能做到自动闭环了
别觉得在线检测就是帮你把不合格件挑出来就完了。现在最新的实践,是把在线检测数据直接和生产设备打通,形成全闭环的质量控制。
上个月我去常州一家做新能源电池结构件的工厂,他们刚上线了一套闭环检测系统。在线检测设备每测一个零件,只要发现尺寸有微小的偏移,比如比标准大了0.003mm,直接就把信号发给冲压机床,机床自动补正模具的参数,根本不用等师傅来调,也不会生产出一堆偏移超差的零件再报废。
他们原来1条生产线要8个检测工人,现在只要1个工人盯着设备有没有异常就行,错检率从原来的2.1%降到了0.02%,一年省下来的人工成本加返工报废成本,18个月就收回了三百多万的设备投资。
说实话,检测从来不是一个只花钱不赚钱的环节。它是你工厂质量的闸门,也是你抢订单的底气。现在工业卷成什么样子?大家拼到最后,拼的就是谁的质量稳定,谁能给客户明确的质量保证。你能拿出每一件产品的完整检测数据,客户凭什么选别人?
那个亏了两百万的凸轮轴老板,今年年初咬咬牙上了两套在线检测,上半年就没出过一次批量不合格,省的返工费加客户罚款,已经快把设备钱赚回来了。
真的,别等出了大事才想着补检测的窟窿。那时候,真的晚了。