机械制造现场的质量控制:跳出事后救火的怪圈
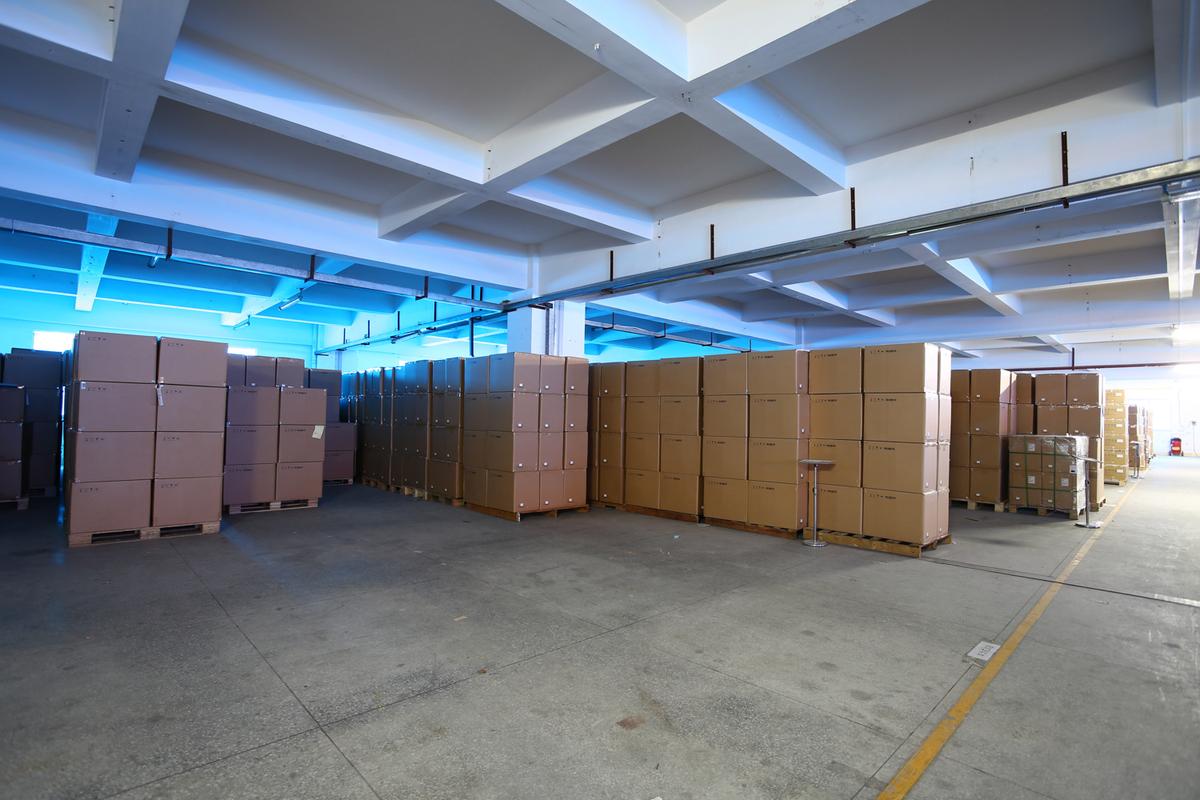
我跑了快十年国内制造工厂,见过最多的荒谬场景就是——车间里堆着半人高的不合格零件,老板拍着桌子骂质检没用,质检蹲在零件堆里一个个挑,挑到下班眼睛都花了,还是有漏网之鱼流去客户那边。
 机械加工厂终检区分拣不合格铝零件场景
去年在东莞见的一个汽配供应商老板,拉着我在废料堆转了三圈,说每月光报废的铝合金零件就占产能快8%,一年下来废料钱亏一百八十多万,还不算给客户赔的款。我问他质量控制怎么安排的,他说我花大价钱招了五个有二十年经验的老质检,就在终检岗堵着,还能怎么安排?我反问他,你让工人前面干错一整批,最后再挑出来,这不是浪费人工浪费材料吗?他沉默半天,说大家都是这么干的啊。
问:中小厂本来利润就薄,经费有限,不把钱砸在终检堵漏洞,难道还要给每道工序都配专属质检吗?
答:真不是让你盲目加人加成本。现在业内成熟的低成本做法,是把质量控制的关口往前移,做工序自检+首件三检。操作工人干完第一件产品,自己先测关键尺寸,没问题再开批量干;每干一定数量就抽测3件,班组长每天不定时复核,线检再抽一遍。出问题当场就能停线调整,不会攒出一整批不合格品,算下来总成本比最后出问题再返工、赔客户,至少低一半还多。
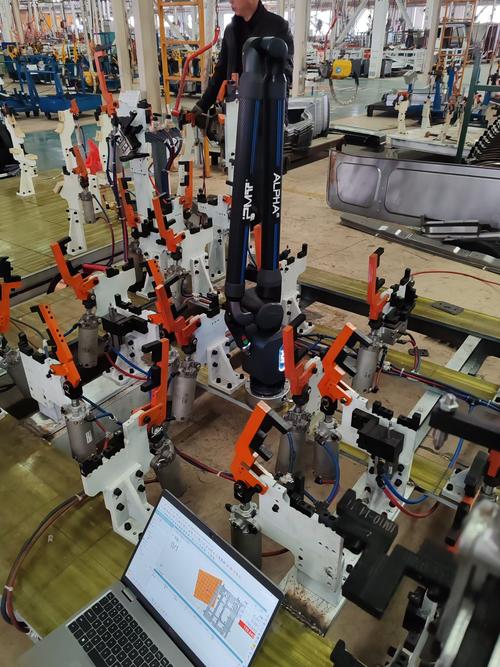
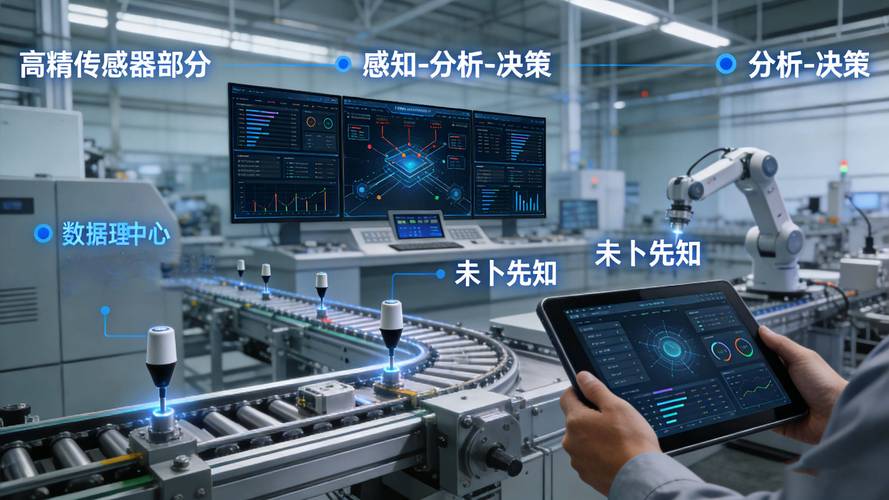
新能源汽车结构件CNC在线质量检测工位
问:我们厂真的没预算上数字化系统,就做不好前置质量控制吗?
答:当然不是。质量控制的核心是意识,不是设备。哪怕你用最土的方法,做一块质量控制点看板,把每道工序容易出的问题、检测频率、合格范围都写得明明白白,挂在机床边上,工人每两小时填一次检测数据,出了偏差立马调,也比闷头干到最后强一百倍。很多人迷信高大上的体系,其实能解决问题的就是好方法,对吧?
三个容易被忽略的质量控制关键细节
说了这么多,最后给大家提三个改了就能立马见效的细节,都是我跑厂跑出来的经验:
❗ 原材料入厂必须做抽检
很多厂为了省那点检测费,原材料进厂直接开干,碰到供应商掺假,钢材硬度不对,铝锭纯度不够,等你加工完了才发现问题,一整批全废,这个亏我见过不下十个厂吃过,说出来都是泪。
✅ 换型换工装必须做首件检验
这是最高发的低级错误。工人换了产品型号,换了工装夹具,稍微偏移个几十丝,不做首件直接开干,一整班干出来的货全不合格,我见过最夸张的,一百三十多件成品,全废,老板心疼得三天没吃下饭。
💡 不合格品必须分区隔离
很多厂图方便,不合格品随便扔在合格区边上,工人打包的时候眼神不好,一不小心就混进去发走了,到客户那边就是批量投诉,还要赔违约金,这种错误完全可以避免,就是划个区域挂个牌子的事,偏偏很多厂嫌麻烦不做。
说实话,我见过太多厂,嘴上喊着质量第一,转头就砍质量控制的预算,招最便宜的质检,买最差的千分尺,出了问题又哭天抢地。不过话说回来,现在制造业卷成这样,客户找供应商,先看你质量控制做得规不规范,你质量不稳定,单价再低也没人敢长期给你下单。之前有个做工程机械结构件的老板跟我说,他原来靠低价抢单,一年丢三个大客户,全是因为质量波动,后来沉下心改了一年质量控制流程,现在单价涨了10%,订单反而排到三个月后,你说这账怎么算?
质量控制从来不是挂在墙上给客户看的体系文件,是你工厂抗风险的底气,是赚长期钱的本钱。
为什么九成工厂的质量控制都是“事后救火”
大部分工厂对质量控制的认知,还停留在“最终检验挑废品”这个阶段。前面的工序放开干,干完美了送最后一道质检,合格的打包发走,不合格的回炉或者返工。说白了,质量控制就是给前面捅的篓子擦屁股。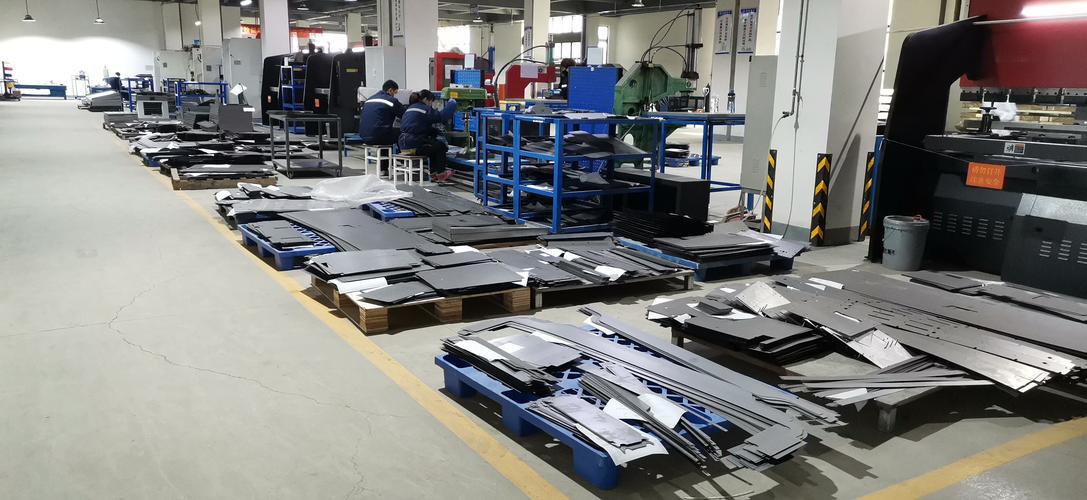 机械加工厂终检区分拣不合格铝零件场景
去年在东莞见的一个汽配供应商老板,拉着我在废料堆转了三圈,说每月光报废的铝合金零件就占产能快8%,一年下来废料钱亏一百八十多万,还不算给客户赔的款。我问他质量控制怎么安排的,他说我花大价钱招了五个有二十年经验的老质检,就在终检岗堵着,还能怎么安排?我反问他,你让工人前面干错一整批,最后再挑出来,这不是浪费人工浪费材料吗?他沉默半天,说大家都是这么干的啊。
问:中小厂本来利润就薄,经费有限,不把钱砸在终检堵漏洞,难道还要给每道工序都配专属质检吗?
答:真不是让你盲目加人加成本。现在业内成熟的低成本做法,是把质量控制的关口往前移,做工序自检+首件三检。操作工人干完第一件产品,自己先测关键尺寸,没问题再开批量干;每干一定数量就抽测3件,班组长每天不定时复核,线检再抽一遍。出问题当场就能停线调整,不会攒出一整批不合格品,算下来总成本比最后出问题再返工、赔客户,至少低一半还多。
当前机械制造的质量控制新实践:把异常掐在萌芽里
这两年新能源、高端汽配的订单要求陡增,客户给的不良率容忍度很多都降到了0.5%以下,原来的终检模式根本扛不住。现在玩得好的厂,都在做实时质量控制。 说白了就是把检测嵌入加工过程,不是做完再测。比如现在很多CNC机床都联网了,刀具磨损到阈值,加工参数偏移,系统直接报警,工人不用等做完再测,立马就能换刀调参数。还有在线测量设备,加工完一个直接测,不合格直接踢出去,不会流到下一道。 很多人觉得这套数字化系统贵,只有大厂玩得起。其实不对,现在国产MES针对中小厂的质量控制模块,几万块就能搭起来,哪怕是只有十来台机床的小厂,也用得起。上个月我去苏州一家做新能源汽车结构件的厂,他们原来不良率1.2%,上了在线质量控制之后,半年就降到0.18%,省下来的废料和索赔钱,大半年就收回了成本。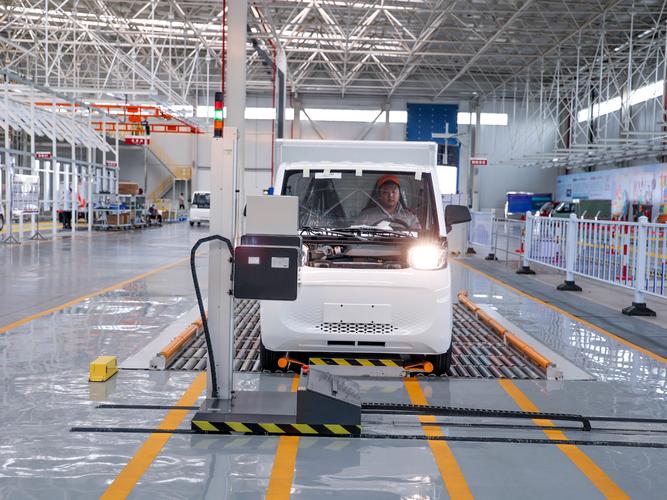 新能源汽车结构件CNC在线质量检测工位
问:我们厂真的没预算上数字化系统,就做不好前置质量控制吗?
答:当然不是。质量控制的核心是意识,不是设备。哪怕你用最土的方法,做一块质量控制点看板,把每道工序容易出的问题、检测频率、合格范围都写得明明白白,挂在机床边上,工人每两小时填一次检测数据,出了偏差立马调,也比闷头干到最后强一百倍。很多人迷信高大上的体系,其实能解决问题的就是好方法,对吧?
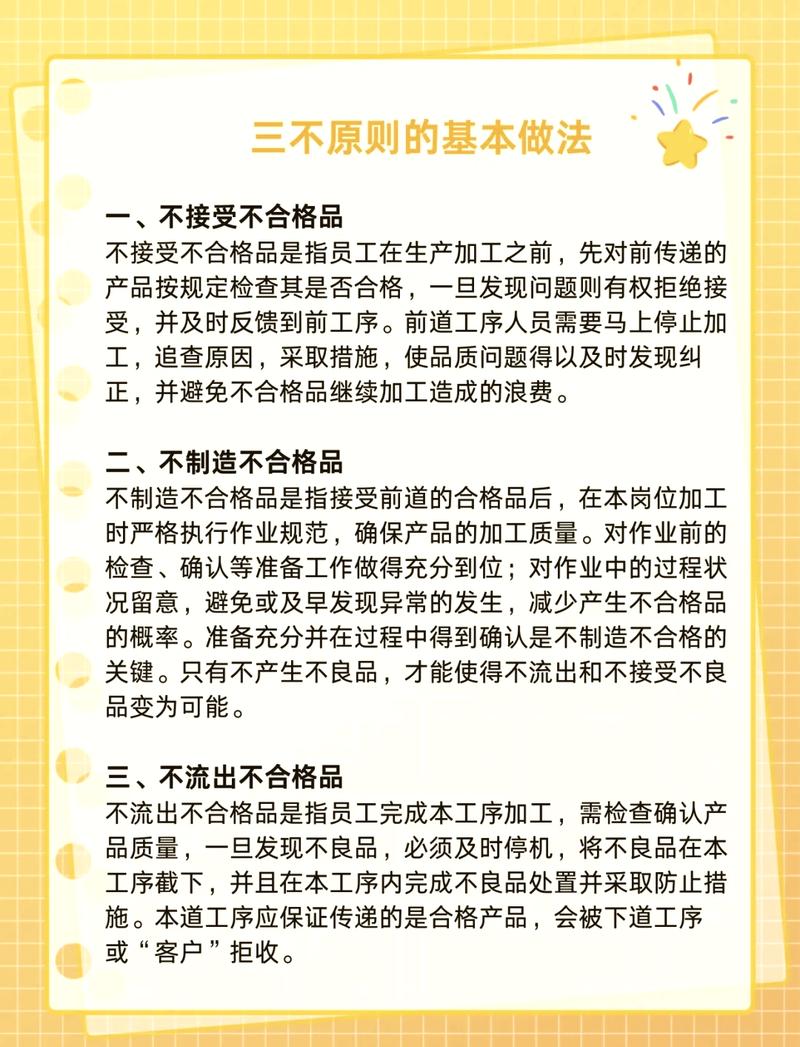
三个容易被忽略的质量控制关键细节
 三个容易被忽略的质量控制关键细节
说了这么多,最后给大家提三个改了就能立马见效的细节,都是我跑厂跑出来的经验:
❗ 原材料入厂必须做抽检
很多厂为了省那点检测费,原材料进厂直接开干,碰到供应商掺假,钢材硬度不对,铝锭纯度不够,等你加工完了才发现问题,一整批全废,这个亏我见过不下十个厂吃过,说出来都是泪。
✅ 换型换工装必须做首件检验
这是最高发的低级错误。工人换了产品型号,换了工装夹具,稍微偏移个几十丝,不做首件直接开干,一整班干出来的货全不合格,我见过最夸张的,一百三十多件成品,全废,老板心疼得三天没吃下饭。
💡 不合格品必须分区隔离
很多厂图方便,不合格品随便扔在合格区边上,工人打包的时候眼神不好,一不小心就混进去发走了,到客户那边就是批量投诉,还要赔违约金,这种错误完全可以避免,就是划个区域挂个牌子的事,偏偏很多厂嫌麻烦不做。
说实话,我见过太多厂,嘴上喊着质量第一,转头就砍质量控制的预算,招最便宜的质检,买最差的千分尺,出了问题又哭天抢地。不过话说回来,现在制造业卷成这样,客户找供应商,先看你质量控制做得规不规范,你质量不稳定,单价再低也没人敢长期给你下单。之前有个做工程机械结构件的老板跟我说,他原来靠低价抢单,一年丢三个大客户,全是因为质量波动,后来沉下心改了一年质量控制流程,现在单价涨了10%,订单反而排到三个月后,你说这账怎么算?
质量控制从来不是挂在墙上给客户看的体系文件,是你工厂抗风险的底气,是赚长期钱的本钱。