热处理炉选型避坑:制造业人踩过的那些隐形坑
干了快二十年热处理,我见过太多厂子买热处理炉的时候拍脑袋,用的时候拍大腿。
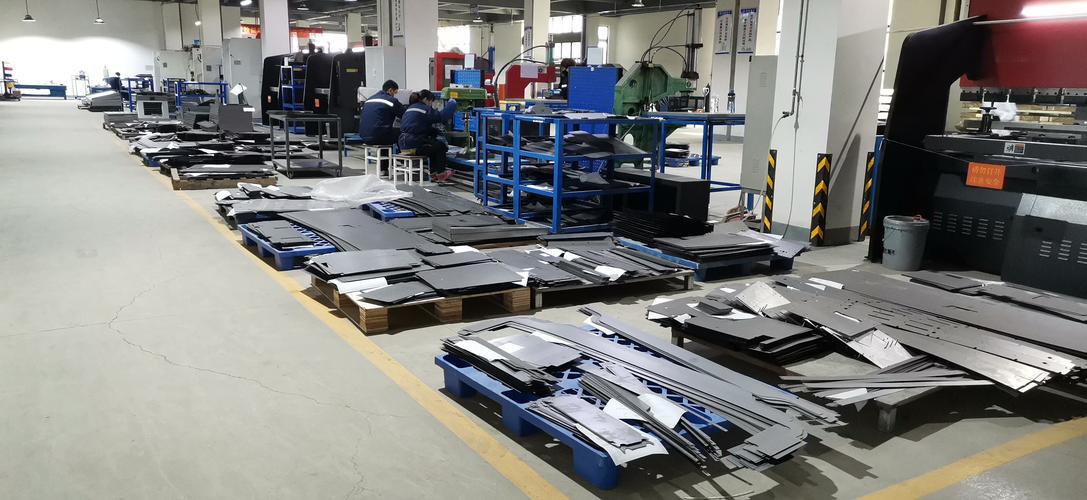
 工业车间大型连续式热处理炉生产现场
如果你的厂子是月产上千吨汽车紧固件,那连续式网带热处理炉肯定是最优解,二十四小时连轴转,单位成本压得极低。但如果你是接散单的小型热处理加工厂,产品大小不一,材质杂,那优先选可调性强的箱式热处理炉,非要硬上连续线,几百万扔进去,开机一次亏一次,半年都缓不过来。
问:我新开的小热处理加工厂,接的单杂,大小件都有,选什么热处理炉合适?
答:优先选节能型的中型箱式热处理炉,预留15%左右的炉膛空间就行,别贪大。很多小老板为了以后接大单提前上大炉,平时开一次炉的能耗比适配的小炉高30%还多,一年下来的多余电费,都能再买半台新炉了。如果经常接小型有色金属零件的单,再加配一台小型网带炉就够,总投入比直接上连续线低三分之二还多,灵活度高太多,扛风险能力也强。
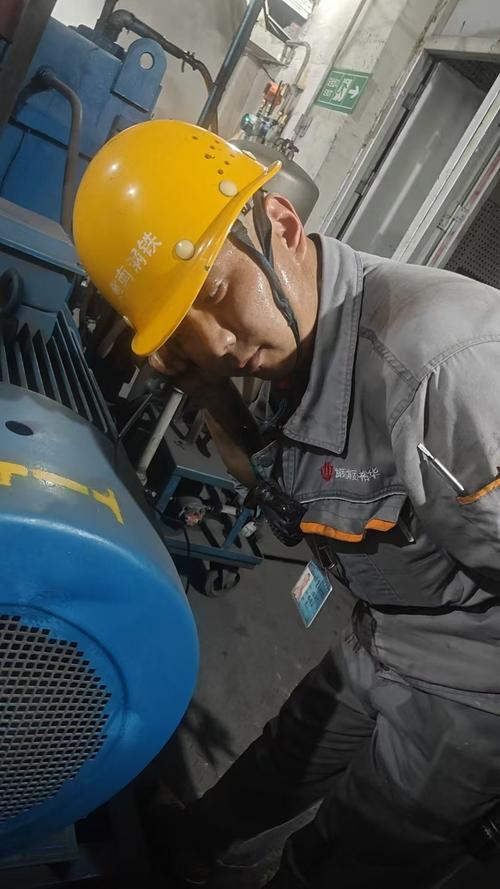
热处理炉旧保温层改造施工现场
✅ 除了保温,现在新款热处理炉都标配智能动态温控模块,能根据炉膛内工件的多少自动调整加热功率,不会一直满功率烧,这一项又能省个10%左右的电费,别觉得加模块贵,真用起来,一年多就回本。
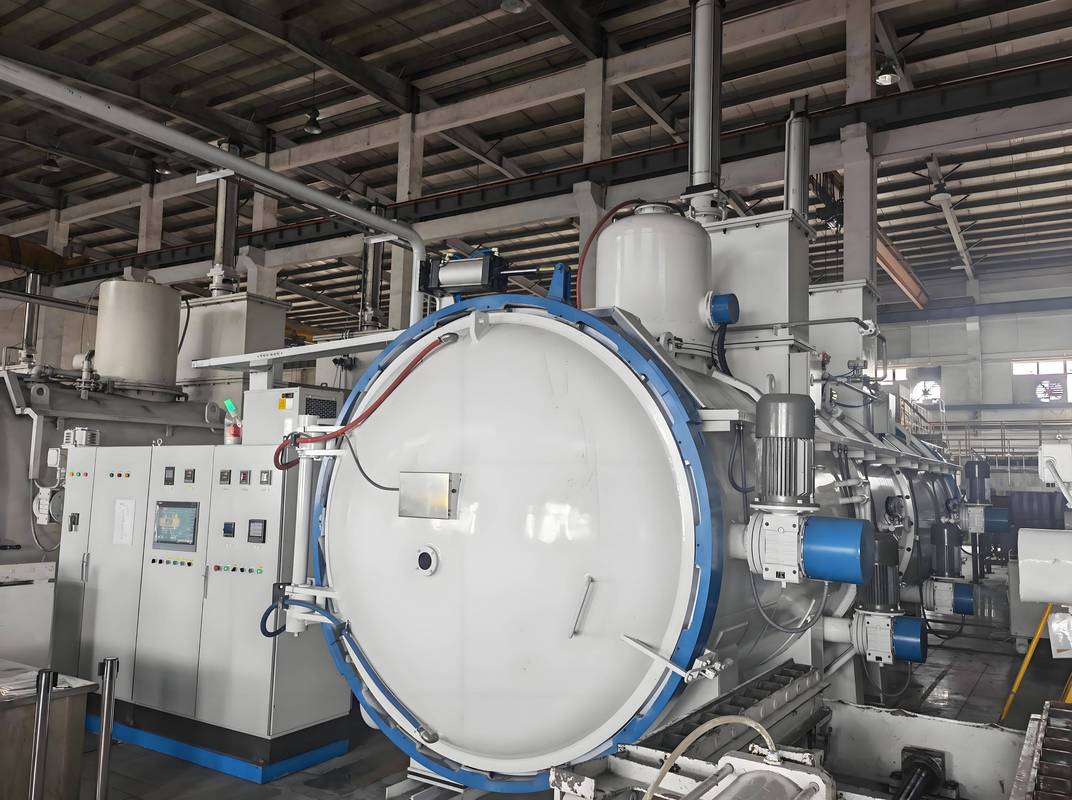
真空热处理炉不是万能神,别被销售忽悠瘸了
现在好多销售吹真空热处理炉,张口就是精度高、无氧化、品质一流,什么都能做,很多老板听得心动,脑子一热花几百万买回去,才发现根本用不上。
真空炉确实好,做高端冷作模具、航空航天零部件、钛合金医疗器械热处理,那是必须用的,精度和纯度都够。但你要是就是做普通建材钢筋退火、普通五金零件淬火,真空炉的价格是普通箱式炉的三四倍,做出来的产品卖价也没更高,何必花那个冤枉钱?
而且真空热处理炉的维护成本真的不低,真空密封圈每年要换,真空泵要定期换油保养,还有真空检测的费用,一年下来保养费几万块,普通热处理炉根本没这么多麻烦事。
我前年见过一个做五金的老板,听了销售的画饼,花三百多万买了台大真空炉,一年下来用不到十次,大部分时间放着落灰,每次开机还要提前四五个小时预热抽真空,那滋味,想想都替他懊恼。
不过话说回来,现在国产热处理炉的技术进步真的快,很多之前只能靠进口的高端真空热处理炉,现在国产的性能已经差不多,价格便宜一半还多,售后响应速度快得多,零件也便宜,真需要高端炉,选国产完全够用,没必要迷信进口牌子。
买热处理炉,核心就是匹配需求。别追求面子,别贪大,别听销售吹得神乎其神就掏钱,先算清楚自己每天要干多少活,能接受多少成本,再选,省下来的钱,给工人涨点工资,投点技术改造,不比扔在那落灰强?对吧。
别光看参数,你得先搞懂你的产品需求
很多采购一进门就问「你家最高温能到多少?炉膛多大?功率够不够?」,翻着参数表对比来对比去,就是不说自己到底要处理什么产品。 做渗碳齿轮和做高速钢刀具退火,要求能一样吗?做汽车零配件批量生产,和做定制模具小批量加工,能选同一款热处理炉吗? 💡 选型第一原则:先定产能和产品,再谈设备。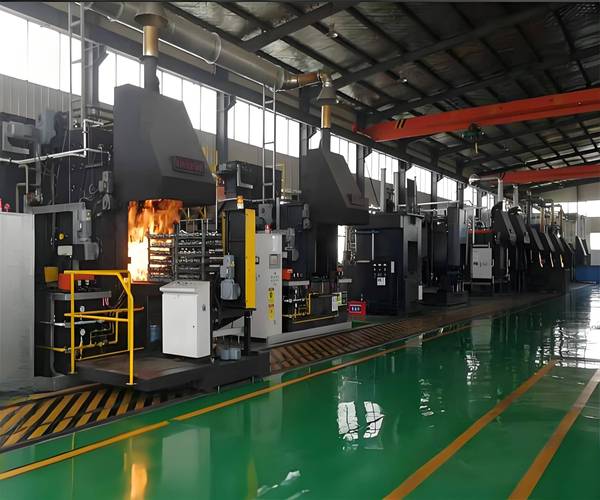 工业车间大型连续式热处理炉生产现场
如果你的厂子是月产上千吨汽车紧固件,那连续式网带热处理炉肯定是最优解,二十四小时连轴转,单位成本压得极低。但如果你是接散单的小型热处理加工厂,产品大小不一,材质杂,那优先选可调性强的箱式热处理炉,非要硬上连续线,几百万扔进去,开机一次亏一次,半年都缓不过来。
问:我新开的小热处理加工厂,接的单杂,大小件都有,选什么热处理炉合适?
答:优先选节能型的中型箱式热处理炉,预留15%左右的炉膛空间就行,别贪大。很多小老板为了以后接大单提前上大炉,平时开一次炉的能耗比适配的小炉高30%还多,一年下来的多余电费,都能再买半台新炉了。如果经常接小型有色金属零件的单,再加配一台小型网带炉就够,总投入比直接上连续线低三分之二还多,灵活度高太多,扛风险能力也强。
最容易忽略的能耗细节,每年亏几十万你都没发现
说实话,现在制造业利润薄得像张纸,热处理炉那点热损耗,日积月累真能吓掉你下巴。 去年我给一家做轴承的厂子做能耗诊断,他们那台用了十年的旧热处理炉,保温层还是最早的普通硅酸铝,结果炉膛外表面夏天能摸到六十多度,整个车间热得像蒸笼,空调二十四小时满负荷开还降温不下来。粗算下来,光是多余的能耗加空调电费,一年多花快四十万。 ❗ 别小看保温层的差距,现在新款热处理炉用的纳米微孔隔热板,热损耗比传统硅酸铝低35%-40%,这是什么概念?一台1000kw的热处理炉,一年开机300天,每天运行8小时,电价按一块钱一度算,一年就能省快一百万块。 问:我现有老热处理炉能不能改造隔热,非要换全新的吗? 答:当然能改。只要炉膛结构没有变形开裂,把旧保温层拆掉换新的纳米微孔材料就行,总成本大概是买全新同规格热处理炉的15%到20%,改造完能耗降得跟新炉差不多,最多两年就能收回改造的成本。很多厂子嫌改造麻烦,一直凑合用,每年白白扔几十万进去,真的犯不上。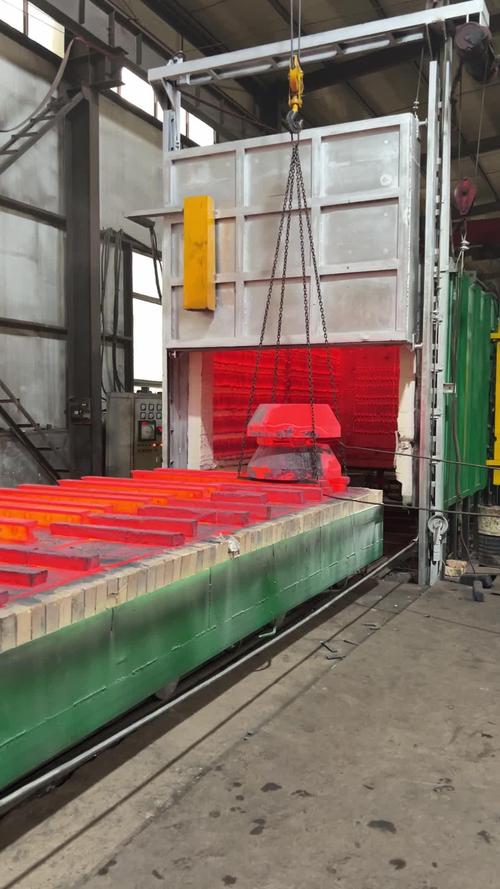 热处理炉旧保温层改造施工现场
✅ 除了保温,现在新款热处理炉都标配智能动态温控模块,能根据炉膛内工件的多少自动调整加热功率,不会一直满功率烧,这一项又能省个10%左右的电费,别觉得加模块贵,真用起来,一年多就回本。
真空热处理炉不是万能神,别被销售忽悠瘸了
 真空热处理炉不是万能神,别被销售忽悠瘸了
现在好多销售吹真空热处理炉,张口就是精度高、无氧化、品质一流,什么都能做,很多老板听得心动,脑子一热花几百万买回去,才发现根本用不上。
真空炉确实好,做高端冷作模具、航空航天零部件、钛合金医疗器械热处理,那是必须用的,精度和纯度都够。但你要是就是做普通建材钢筋退火、普通五金零件淬火,真空炉的价格是普通箱式炉的三四倍,做出来的产品卖价也没更高,何必花那个冤枉钱?
而且真空热处理炉的维护成本真的不低,真空密封圈每年要换,真空泵要定期换油保养,还有真空检测的费用,一年下来保养费几万块,普通热处理炉根本没这么多麻烦事。
我前年见过一个做五金的老板,听了销售的画饼,花三百多万买了台大真空炉,一年下来用不到十次,大部分时间放着落灰,每次开机还要提前四五个小时预热抽真空,那滋味,想想都替他懊恼。
不过话说回来,现在国产热处理炉的技术进步真的快,很多之前只能靠进口的高端真空热处理炉,现在国产的性能已经差不多,价格便宜一半还多,售后响应速度快得多,零件也便宜,真需要高端炉,选国产完全够用,没必要迷信进口牌子。
买热处理炉,核心就是匹配需求。别追求面子,别贪大,别听销售吹得神乎其神就掏钱,先算清楚自己每天要干多少活,能接受多少成本,再选,省下来的钱,给工人涨点工资,投点技术改造,不比扔在那落灰强?对吧。