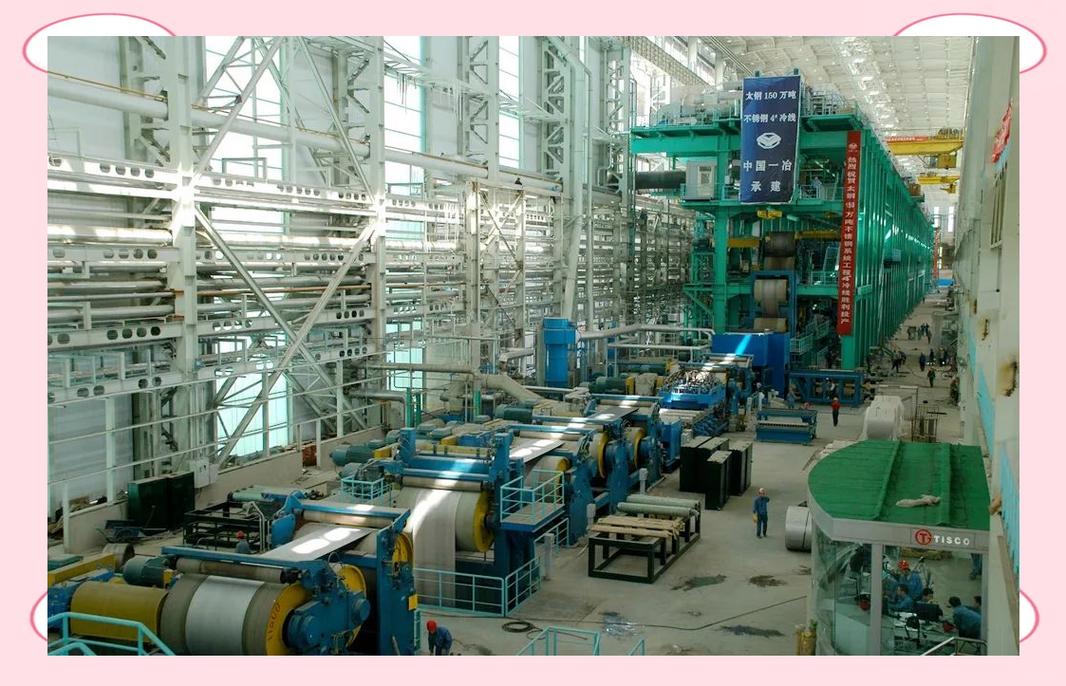
连铸为什么能彻底淘汰模铸?它还有哪些卡脖子难题要解决?
前阵子去华东一家老牌钢厂调研,在连铸车间站了10分钟,耳朵嗡嗡响了一下午。看着通红的钢流从中间包流出来,拉矫机拖着板坯一路走,切割枪啪地一刀切断,整个过程行云流水。谁能想到,四十年前国内大部分钢厂还在玩模铸,现在连中小厂都普及全连铸了。
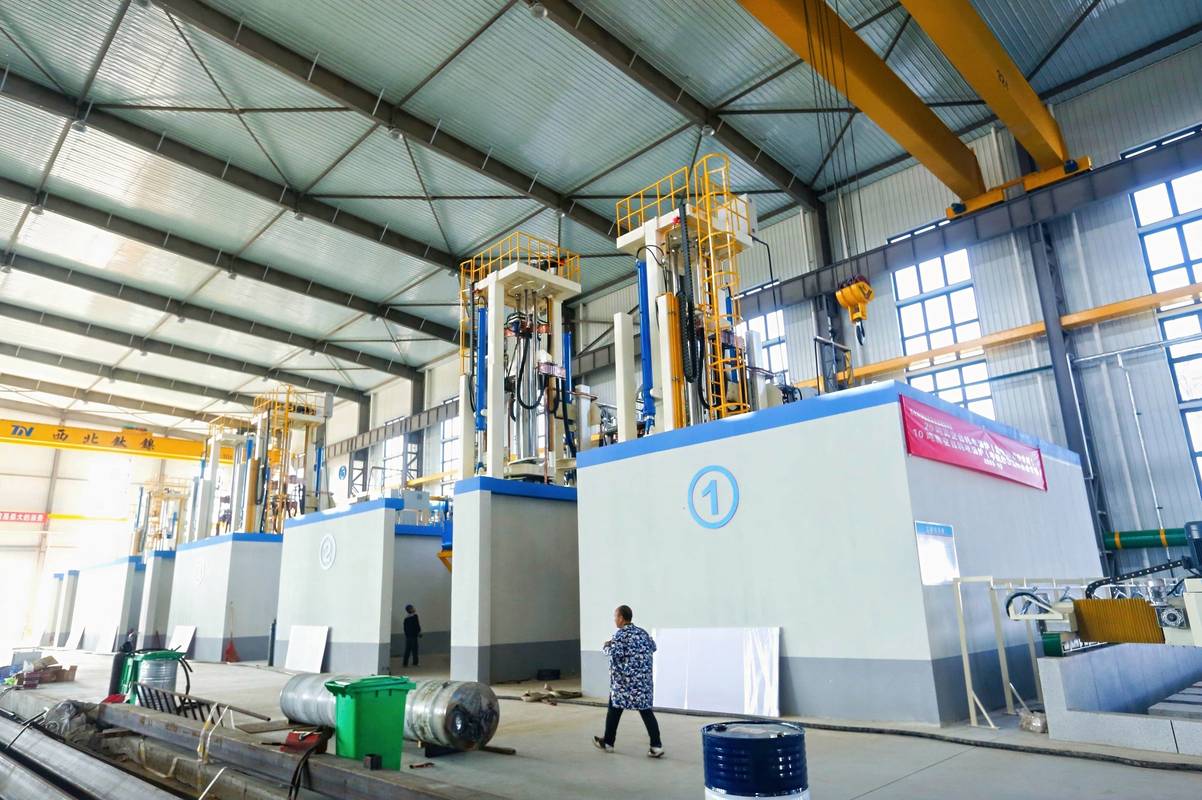
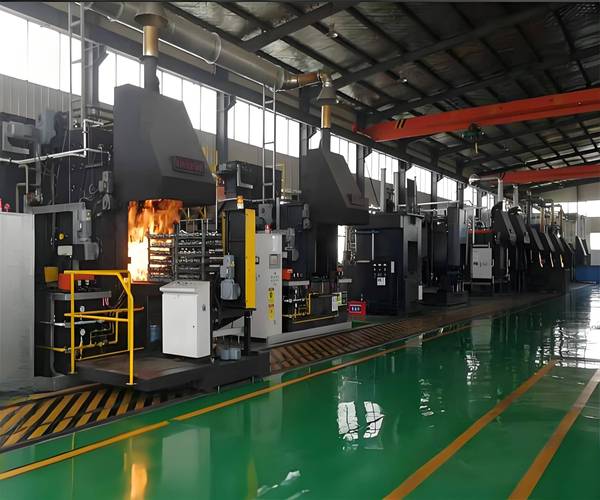
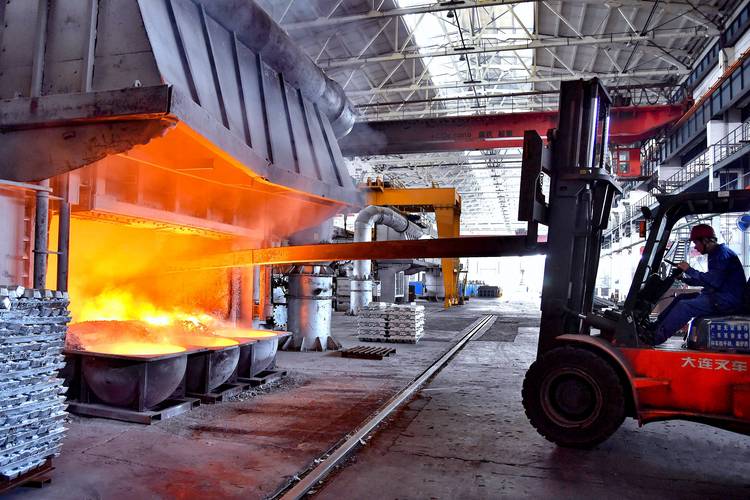
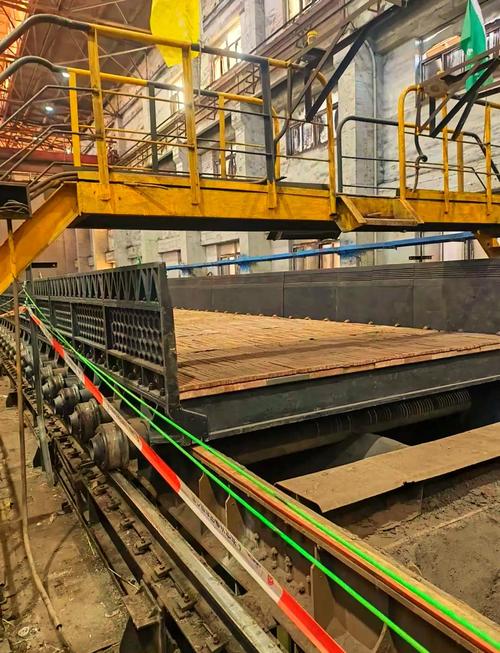
 钢厂连铸生产线现场实拍
问:连铸和传统模铸比,到底能省多少钱?
答:我给你算笔实打实的账,不算虚的。能耗这块,连铸比模铸省10%-15%,金属收得率能直接提高8%-12%。什么概念?一年产1000万吨钢的中型钢厂,光收得率提高这一项,一年就能多产出80-120万吨合格坯料,按每吨钢赚300块算,就是两三亿的净利润,还不算省下来的场地租赁、人工、开坯设备的折旧费用。对吧?
很多人觉得连铸就是个把钢水倒进去拉出来的简单活,其实不然。从钢水进入大包,到中间包控流,再到结晶器冷却,拉矫成型,切割,每一步的参数错一点,出来的就是废坯。
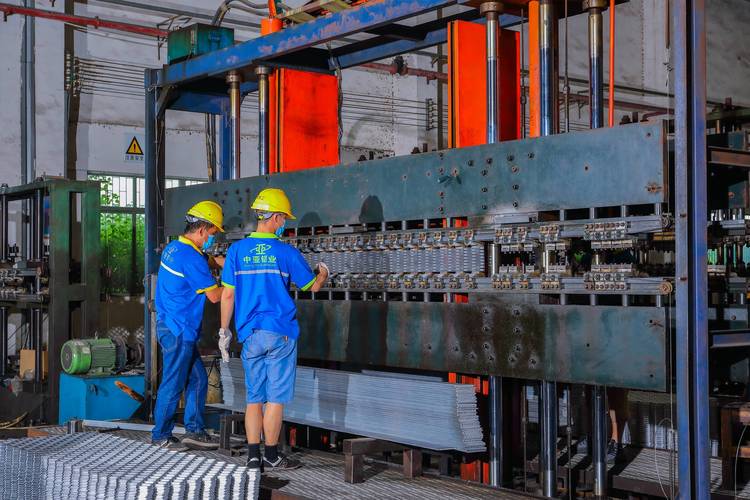
薄板坯连铸连轧生产线工艺示意图
问:连铸容易出的质量问题有哪些?普通厂家最容易踩坑的是什么?
答:最常见的就是两个,一个漏钢,一个裂纹偏析。漏钢就是结晶器里的钢水没凝固好,从缝隙漏出来,轻则废坯,重则烧坏设备,损失几十万都是常事。另一个就是中心偏析和表面裂纹,尤其是特殊钢,杂质多,冷却不均匀,很容易出问题,做出来的零件强度不够,用两年就断,那就是大事故。不过话说回来,现在有了电磁搅拌和AI漏钢预报,大部分常规钢种的问题都解决了,只有高端特殊钢还是难。
国内连铸技术的最新进展,比很多人想的强
很多人一提到工业核心技术,就觉得国外的好,其实放在连铸这块,真不一定。常规连铸生产线,国内厂家做的设备,性能不比进口差,价格只有进口的一半,后续维护换件还快,性价比高太多了。
💡 给新上项目的钢厂提个醒:如果是生产普通碳素钢、低合金钢,选国内一线厂家的连铸线绝对够用,没必要花冤枉钱买进口。
❗ 要是做高端轴承钢、模具钢这类特殊钢,那一定要盯紧结晶器控温、电磁搅拌系统这些核心配置,别贪便宜压缩预算,不然出一次质量问题,亏的钱够买半套新设备了。
最近这五年,国内在电磁连铸、智能连铸这块进展真的很快,我上个月看到头部钢企的中试线,做出来的高碳铬轴承钢连铸坯,中心偏析等级比传统工艺降了一级,能直接对标日本进口的坯料,太提气了。还有AI漏钢预报,现在国内主流厂家的系统,预报准确率能到98%以上,比干了三十年的老工人盯着还准,大大减少了漏钢事故。
还有更前沿的薄带连铸,能直接浇出1-5mm厚的薄带,直接冷轧甚至不用轧,能耗比薄板坯连铸连轧再降30%,成本降20%,现在国内已经有几条百万吨级的中试线投产,不出意外,再过三五年就能大面积推广,到时候又要把薄板的价格打下来一截。
说实话,连铸是钢铁工业的基础,没有靠谱的连铸技术,就做不出好的钢材,我们现在是世界第一钢铁大国,但是要变成钢铁强国,连铸这块的卡脖子问题,还得接着啃。高端单晶连铸、超大断面特殊钢连铸这些领域,我们还有很长的路要走,不过好在现在国内已经砸了很多钱研发,进度比十年前快太多了,再过十年,说不定我们就能把所有卡脖子的问题都解决。
什么是连铸?别扯教材上的官话
说白了,连铸就是把炼钢炉出来的钢水,连续直接浇铸成一定规格的坯料,跳过了传统模铸的“浇钢锭→冷却脱模→开坯”这一整套流程。 说出来你可能不信,就这一步改进,直接把钢铁生产的效率拉高了一个量级,把全球钢铁业的成本打下来三分之一还多。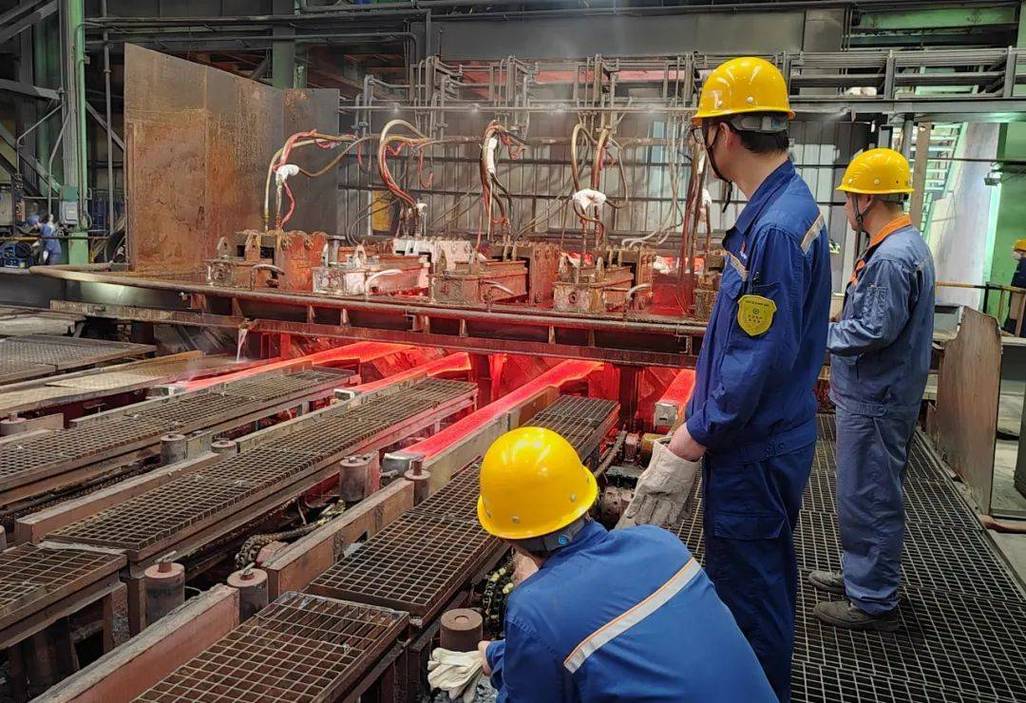 钢厂连铸生产线现场实拍
问:连铸和传统模铸比,到底能省多少钱?
答:我给你算笔实打实的账,不算虚的。能耗这块,连铸比模铸省10%-15%,金属收得率能直接提高8%-12%。什么概念?一年产1000万吨钢的中型钢厂,光收得率提高这一项,一年就能多产出80-120万吨合格坯料,按每吨钢赚300块算,就是两三亿的净利润,还不算省下来的场地租赁、人工、开坯设备的折旧费用。对吧?
很多人觉得连铸就是个把钢水倒进去拉出来的简单活,其实不然。从钢水进入大包,到中间包控流,再到结晶器冷却,拉矫成型,切割,每一步的参数错一点,出来的就是废坯。
现在连铸技术的攻关方向,都集中在哪?
说实话,现在常规连铸技术已经非常成熟了,行业里攻关的都是细分领域的硬骨头,主流方向无非两个,一个做更大,一个做更近。 做更大,就是特大断面连铸,做大型发电设备、重型机械用的大钢坯,以前要靠模铸,现在用特大断面连铸,质量更好成本更低。 做更近,就是近终形连铸,说白了就是浇出来的坯料尺寸已经接近最终产品,少轧甚至不轧,最典型的就是薄板坯连铸连轧,能直接浇出几十毫米厚的板坯,直接进连轧,省去了粗轧的一大堆工序,现在市面上的汽车薄板、家电面板,大部分都是这么生产出来的。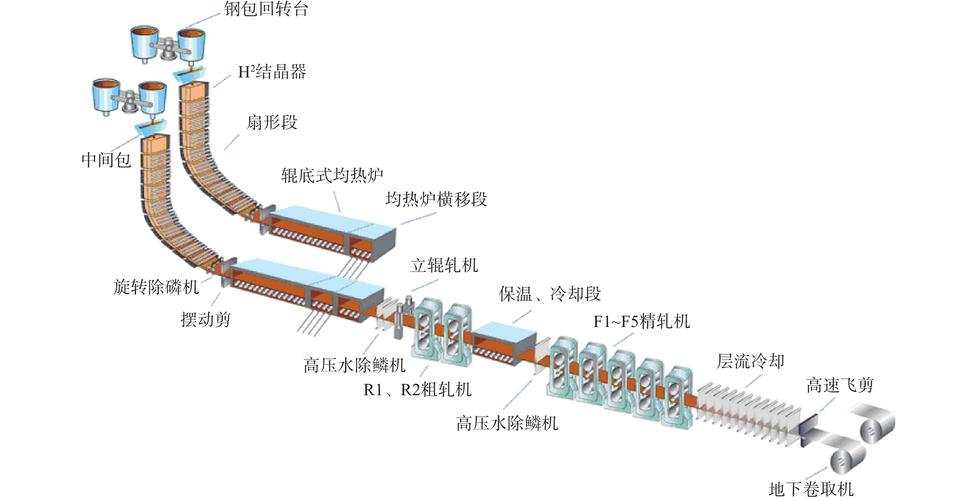 薄板坯连铸连轧生产线工艺示意图
问:连铸容易出的质量问题有哪些?普通厂家最容易踩坑的是什么?
答:最常见的就是两个,一个漏钢,一个裂纹偏析。漏钢就是结晶器里的钢水没凝固好,从缝隙漏出来,轻则废坯,重则烧坏设备,损失几十万都是常事。另一个就是中心偏析和表面裂纹,尤其是特殊钢,杂质多,冷却不均匀,很容易出问题,做出来的零件强度不够,用两年就断,那就是大事故。不过话说回来,现在有了电磁搅拌和AI漏钢预报,大部分常规钢种的问题都解决了,只有高端特殊钢还是难。
国内连铸技术的最新进展,比很多人想的强
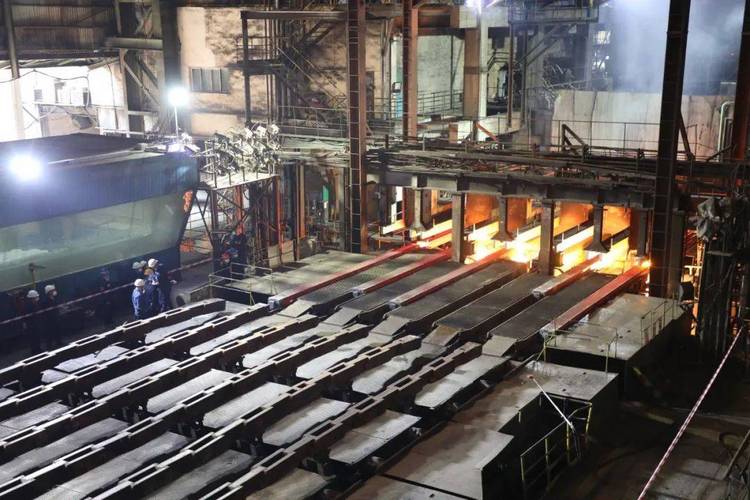 国内连铸技术的最新进展,比很多人想的强
很多人一提到工业核心技术,就觉得国外的好,其实放在连铸这块,真不一定。常规连铸生产线,国内厂家做的设备,性能不比进口差,价格只有进口的一半,后续维护换件还快,性价比高太多了。
💡 给新上项目的钢厂提个醒:如果是生产普通碳素钢、低合金钢,选国内一线厂家的连铸线绝对够用,没必要花冤枉钱买进口。
❗ 要是做高端轴承钢、模具钢这类特殊钢,那一定要盯紧结晶器控温、电磁搅拌系统这些核心配置,别贪便宜压缩预算,不然出一次质量问题,亏的钱够买半套新设备了。
最近这五年,国内在电磁连铸、智能连铸这块进展真的很快,我上个月看到头部钢企的中试线,做出来的高碳铬轴承钢连铸坯,中心偏析等级比传统工艺降了一级,能直接对标日本进口的坯料,太提气了。还有AI漏钢预报,现在国内主流厂家的系统,预报准确率能到98%以上,比干了三十年的老工人盯着还准,大大减少了漏钢事故。
还有更前沿的薄带连铸,能直接浇出1-5mm厚的薄带,直接冷轧甚至不用轧,能耗比薄板坯连铸连轧再降30%,成本降20%,现在国内已经有几条百万吨级的中试线投产,不出意外,再过三五年就能大面积推广,到时候又要把薄板的价格打下来一截。
说实话,连铸是钢铁工业的基础,没有靠谱的连铸技术,就做不出好的钢材,我们现在是世界第一钢铁大国,但是要变成钢铁强国,连铸这块的卡脖子问题,还得接着啃。高端单晶连铸、超大断面特殊钢连铸这些领域,我们还有很长的路要走,不过好在现在国内已经砸了很多钱研发,进度比十年前快太多了,再过十年,说不定我们就能把所有卡脖子的问题都解决。