金属挤压:工业制造里被低估的隐形利润密码
去年去东莞出差,蹲了三天民营铝型材厂的车间,亲眼见一个干了三十年的老工程师,把挤压机的两个参数改了改,就把成品率拉上去了。整整涨了7个点。一年算下来,多赚小两千万。
这就是挤压的魔力,看不见摸不着,抠对细节就是白捡的利润。
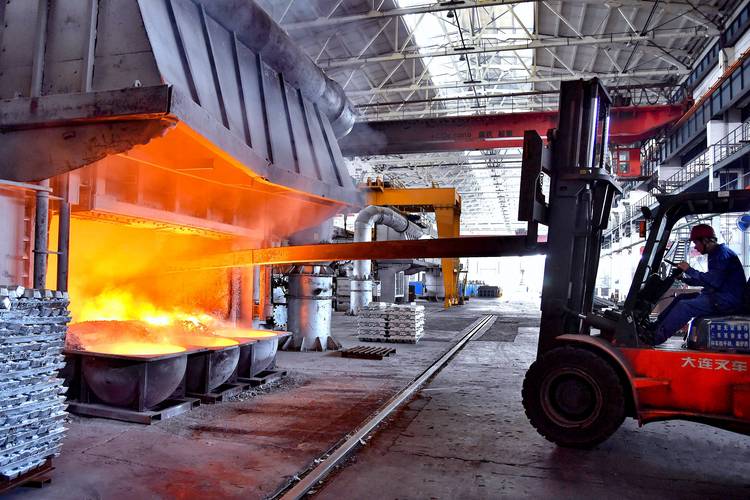
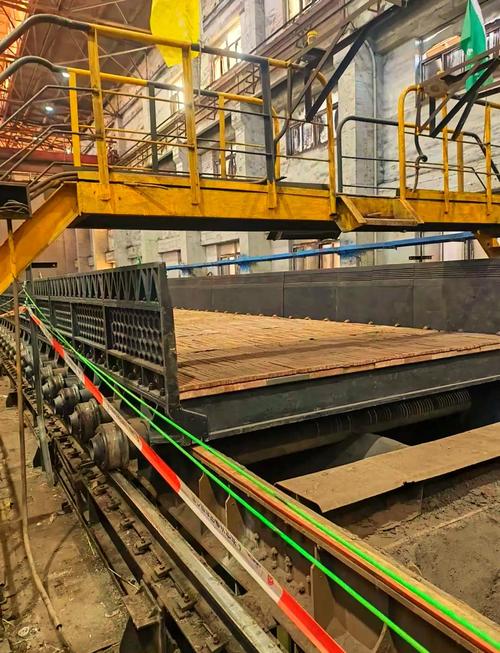
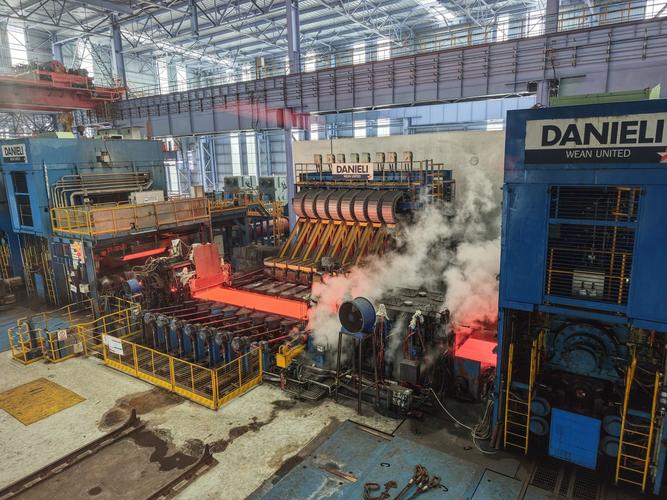
 工业卧式金属挤压生产车间实拍
别拿教科书定义糊弄人,工业人口中的挤压到底是什么
说白了,挤压就是给金属坯料施加上千吨的压力,逼着它从特定模孔里挤出来,变成你想要的截面形状。
很多人觉得这就是个低端的拉型材工艺,做个门窗框架啥的,早就过时了。
说实话,那是你没跟进这十年的变化。
问:是不是只有铝合金这种轻金属才会用挤压工艺?
答:当然不是。现在汽车的高强度钢传动轴,航天用的钛合金整体结构件,热挤压工艺已经用得非常普遍。前年西北某航天院所搞出来国内最大截面的钛合金整体框挤压成型件,比传统焊接工艺减重超过18%,整体强度还提了一个等级,直接打破了国外的技术封锁。
就连我们日常用的手机中框,不少高端机型都是挤压成型后CNC加工的,比压铸出来的强度高不少,抗摔性好很多。
新能源汽车铝合金挤压电池托盘成品
为什么?算一笔账就懂。一体压铸做电池托盘,开一套模具就要大几百万,产品改一次款,这套模具直接废了。现在新能源车企一年改一次配置,小批量试产根本扛不住这个成本。
挤压就不一样,换个模芯就能出新款,一条线能切换十几种不同规格的产品,适配改款速度快得多。而且挤压出来的铝合金晶粒均匀,强度比压铸出来的高两个等级,抗冲击耐腐蚀,刚好符合电池托盘的要求,成本还比一体压铸低整整30%。
这不比盲目追压铸香?
问:挤压工艺现在只吃香在新能源领域吗?
答:那倒不是。光伏支架现在全行业都在用挤压铝合金,耐腐蚀,重量轻,安装方便,成本比镀锌钢低不说,寿命还长十年。还有家装领域的全铝定制家具,近几年增速快得吓人,核心工艺就是挤压。只要你肯挖,老工艺到处都是新机会。
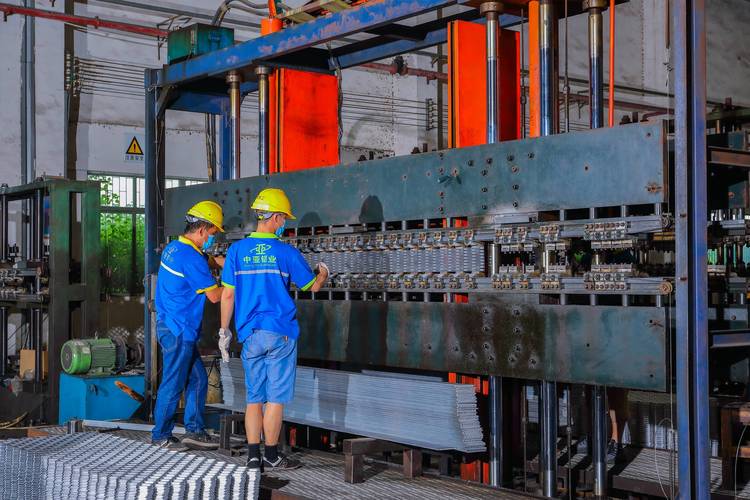 工业卧式金属挤压生产车间实拍
别拿教科书定义糊弄人,工业人口中的挤压到底是什么
 别拿教科书定义糊弄人,工业人口中的挤压到底是什么
说白了,挤压就是给金属坯料施加上千吨的压力,逼着它从特定模孔里挤出来,变成你想要的截面形状。
很多人觉得这就是个低端的拉型材工艺,做个门窗框架啥的,早就过时了。
说实话,那是你没跟进这十年的变化。
问:是不是只有铝合金这种轻金属才会用挤压工艺?
答:当然不是。现在汽车的高强度钢传动轴,航天用的钛合金整体结构件,热挤压工艺已经用得非常普遍。前年西北某航天院所搞出来国内最大截面的钛合金整体框挤压成型件,比传统焊接工艺减重超过18%,整体强度还提了一个等级,直接打破了国外的技术封锁。
就连我们日常用的手机中框,不少高端机型都是挤压成型后CNC加工的,比压铸出来的强度高不少,抗摔性好很多。
2024年挤压工艺的新玩法,不止做门窗型材
现在新能源汽车卷成什么样,大家都知道。很多人最近两年都在吹一体压铸,觉得那才是未来。你猜怎么着?不少头部车企已经回头,把电池托盘的路线换回了挤压拼焊。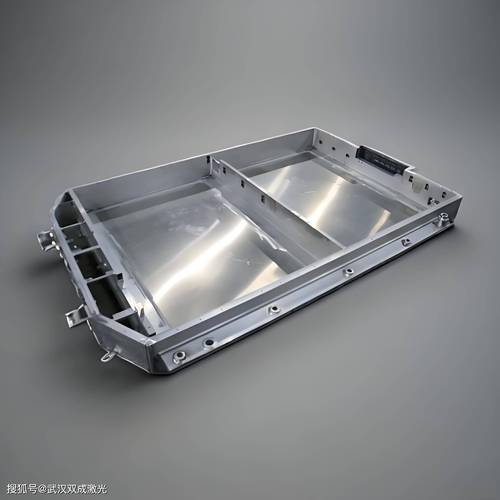 新能源汽车铝合金挤压电池托盘成品
为什么?算一笔账就懂。一体压铸做电池托盘,开一套模具就要大几百万,产品改一次款,这套模具直接废了。现在新能源车企一年改一次配置,小批量试产根本扛不住这个成本。
挤压就不一样,换个模芯就能出新款,一条线能切换十几种不同规格的产品,适配改款速度快得多。而且挤压出来的铝合金晶粒均匀,强度比压铸出来的高两个等级,抗冲击耐腐蚀,刚好符合电池托盘的要求,成本还比一体压铸低整整30%。
这不比盲目追压铸香?
问:挤压工艺现在只吃香在新能源领域吗?
答:那倒不是。光伏支架现在全行业都在用挤压铝合金,耐腐蚀,重量轻,安装方便,成本比镀锌钢低不说,寿命还长十年。还有家装领域的全铝定制家具,近几年增速快得吓人,核心工艺就是挤压。只要你肯挖,老工艺到处都是新机会。