滚压加工:被中小制造企业忽略的精度升级密码
很多做机械加工的老板,都遇到过这个糟心事:车磨完的零件,尺寸对了,粗糙度就是降不到客户要求,耐磨度还差,换进口磨床动辄大几十万,投了怕回本慢,不投客户就丢了。
我敢说,90%的人都没想起滚压这个工艺。
 数控车床外圆滚压加工新能源轴类现场图
上个月跑顺德一家做新能源汽车转向轴的工厂,老板跟我吐槽,客户原来要求粗糙度Ra0.8,现在新车型要求Ra0.2,原来的磨床已经顶到天花板了,换新磨床要80万,本来利润就薄,哪敢乱投。后来听同行劝,装了个金刚石滚压刀在现有车床上,改了下工序,车完直接滚压,出来直接干到Ra0.1,成本才一万多。
这账,怎么算都划算对吧?
滚压不光能降粗糙度。它能在工件表层产生残余压应力,抵消工作时的拉应力,零件的疲劳强度能提高20%到30%,耐磨性能也能翻一倍。这不香吗?
问:滚压是不是只能加工轴类外圆?
答:真不是。最早滚压确实多用于外圆加工,工艺成熟成本低,现在内孔、平面、甚至复杂的异形曲面都能做滚压。现在适配五轴机床的浮动滚压头,能给模具型腔做滚压,干出来的镜面粗糙度,直接省掉了好几个工人手工抛光的工序,一天能多出好几套模。
不同滚压参数加工后工件表面粗糙度对比试样
2024年滚压加工的几个新应用方向
别觉得滚压是老工艺,现在制造业升级,滚压的用法也越来越新。
比如现在新能源汽车的电机轴,要求高速旋转,表面精度和疲劳强度要求都很高,原来磨完还要做表面强化,现在车完直接滚压,一道工序搞定精度和强化,成本降了快一半。
还有动力电池的壳体,不管是方形还是圆柱形,内孔滚压能提高尺寸精度,还能增强壳体强度,比原来的拉削工艺效率高好多。
还有液压行业的缸筒,原来绗磨完粗糙度最多Ra0.4,加一道滚压直接干到Ra0.05,密封件的寿命直接翻了两倍,漏油的故障率降了80%,很多主机厂现在都要求缸筒必须做滚压处理。
哦对,还有现在的医美假肢行业,关节连接轴要求表面极其光滑,不能磨损软组织,用滚压做出来的表面,比手工抛光还均匀,成本还低好多。
说实话,现在很多工厂都在降本增效,与其花大价钱换高端设备,不如挖一挖现有工艺的潜力,滚压就是这么一个被很多人低估的好工艺。你要是刚好卡在精度上不去成本下不来,不妨拿个废料试一次,说不定就解决了你头疼好久的问题。对吧?
滚压为什么是性价比最高的精度升级方案
和车、磨、铣这些去除材料的加工不一样,滚压是利用金属的塑性变形,通过滚压工具对工件表面施加压力,让表面微观凸峰挤平,同时改变金属表层的力学性能。不需要额外切除材料,一道工序搞定,效率比磨削快好几倍。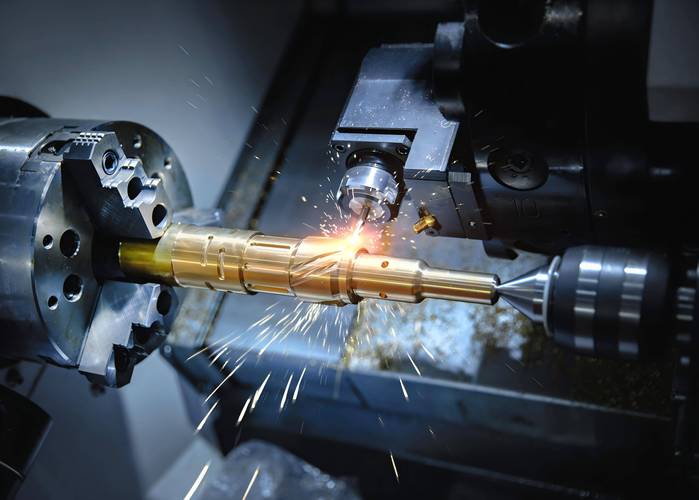 数控车床外圆滚压加工新能源轴类现场图
上个月跑顺德一家做新能源汽车转向轴的工厂,老板跟我吐槽,客户原来要求粗糙度Ra0.8,现在新车型要求Ra0.2,原来的磨床已经顶到天花板了,换新磨床要80万,本来利润就薄,哪敢乱投。后来听同行劝,装了个金刚石滚压刀在现有车床上,改了下工序,车完直接滚压,出来直接干到Ra0.1,成本才一万多。
这账,怎么算都划算对吧?
滚压不光能降粗糙度。它能在工件表层产生残余压应力,抵消工作时的拉应力,零件的疲劳强度能提高20%到30%,耐磨性能也能翻一倍。这不香吗?
问:滚压是不是只能加工轴类外圆?
答:真不是。最早滚压确实多用于外圆加工,工艺成熟成本低,现在内孔、平面、甚至复杂的异形曲面都能做滚压。现在适配五轴机床的浮动滚压头,能给模具型腔做滚压,干出来的镜面粗糙度,直接省掉了好几个工人手工抛光的工序,一天能多出好几套模。
滚压加工避坑:新手最容易踩的几个雷
说实话,滚压工艺门槛不高,但不是装上去就能出合格活,我见过不少人买了滚压刀试一次不行就扔一边,说工艺不行,其实都是自己没摸对规律。 ❗ 第一个大坑:滚压余量留错了。很多人觉得余量留多点,压得更实,结果塑性变形太大,尺寸直接超差,零件直接报废。也有人留太少,凸峰根本没压平,粗糙度还是不合格。一般来说,工件硬度在HRC30以下,外圆滚压预留0.02-0.05mm的余量就够,硬度越高,余量要越小,超过HRC40,余量留0.01-0.02mm就差不多了。 💡 新手第一次试,可以先留余量试切,测完尺寸粗糙度再调整,比上来瞎蒙强多了。 ❗ 第二个大坑:滚压进给速度和压力乱调。进给太快,表面会出螺旋纹,压力太大,表面会起鳞掉皮,压力太小又没效果。现在新款的数控滚压头大多是定压补偿的,新手只要按照说明书给的参数区间调整,试个两三次就能摸准,老一点的手动滚压头,就得耐心点调压力。 问:滚压对工件材质有要求吗?铸铁、铝合金能不能做? 答:大部分常用金属都能做,就是不同材质参数要调整。比如纯铝、紫铜这种太软的材质,塑性太高,滚压容易堆料,得用高光洁度的滚压头,进给速度放慢,才能出好效果。铸铁呢,因为本身是多孔组织,滚压的时候能填堵孔隙,提高表面密度,反而效果不错,很多液压的铸铁缸体内孔,现在都用滚压加工。硬度超过HRC60的淬火钢,普通硬质合金滚压刀扛不住,就得用金刚石滚压头,虽然贵点,能用好久,算下来还是划算。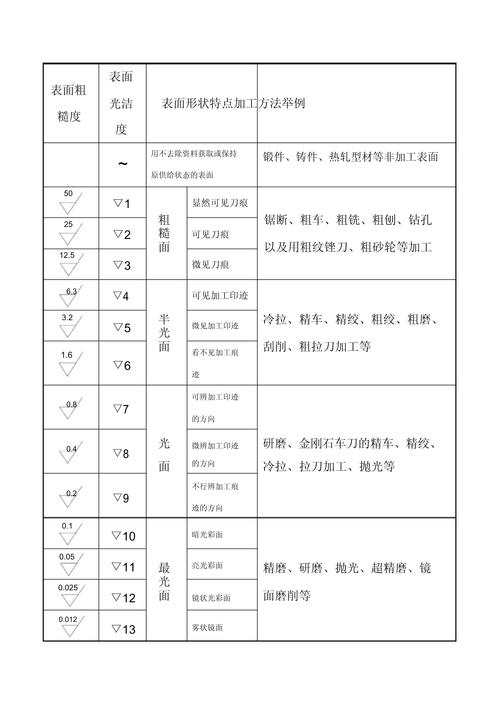 不同滚压参数加工后工件表面粗糙度对比试样
2024年滚压加工的几个新应用方向
 2024年滚压加工的几个新应用方向
别觉得滚压是老工艺,现在制造业升级,滚压的用法也越来越新。
比如现在新能源汽车的电机轴,要求高速旋转,表面精度和疲劳强度要求都很高,原来磨完还要做表面强化,现在车完直接滚压,一道工序搞定精度和强化,成本降了快一半。
还有动力电池的壳体,不管是方形还是圆柱形,内孔滚压能提高尺寸精度,还能增强壳体强度,比原来的拉削工艺效率高好多。
还有液压行业的缸筒,原来绗磨完粗糙度最多Ra0.4,加一道滚压直接干到Ra0.05,密封件的寿命直接翻了两倍,漏油的故障率降了80%,很多主机厂现在都要求缸筒必须做滚压处理。
哦对,还有现在的医美假肢行业,关节连接轴要求表面极其光滑,不能磨损软组织,用滚压做出来的表面,比手工抛光还均匀,成本还低好多。
说实话,现在很多工厂都在降本增效,与其花大价钱换高端设备,不如挖一挖现有工艺的潜力,滚压就是这么一个被很多人低估的好工艺。你要是刚好卡在精度上不去成本下不来,不妨拿个废料试一次,说不定就解决了你头疼好久的问题。对吧?