轧制干货:热轧带钢轧制的新实践与避坑指南
干轧钢这行快十八年,见过太多离谱的事儿。
有人拿几个亿的新生产线,烧出一堆不合格的板材。有人用十年的旧线,改了改就能供新能源车企的订单。
轧制这俩字,说起来简单,做起来,全是细节。
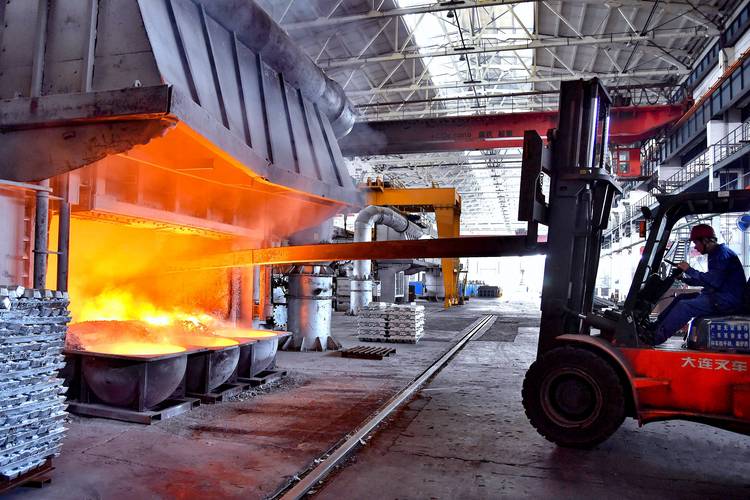
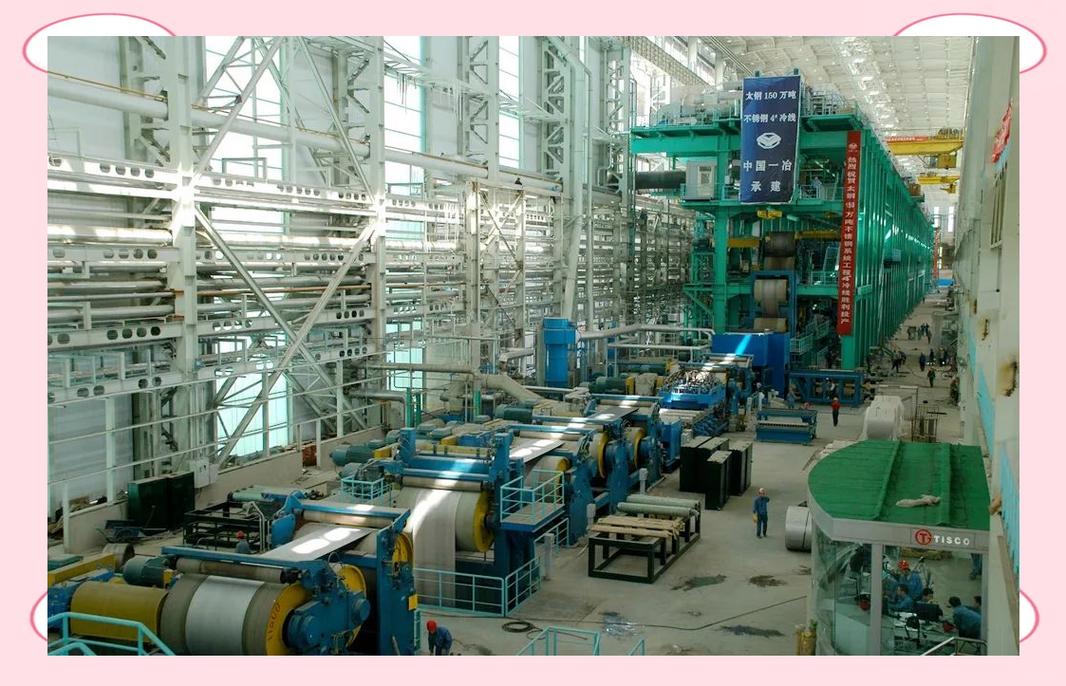
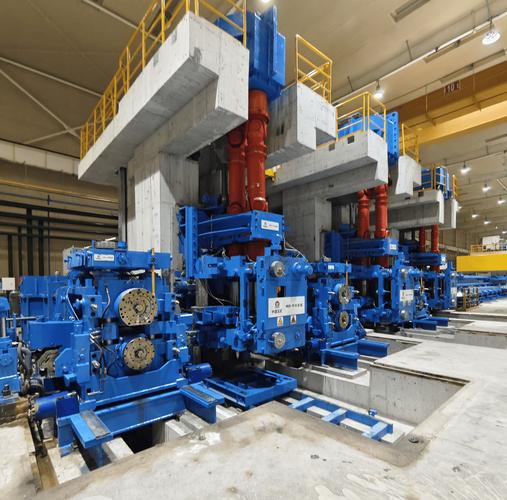
 国内现代化热轧带钢轧制生产车间
早二十年,轧钢全靠老师傅眼看手摸,辊缝差多少,全凭经验调。班产一万吨,能出个5%的不合格品就算好的。
现在不一样了。主流生产线都上了实时闭环的轧制模型,辊缝偏差能控制在0.01毫米以内。不少钢厂已经玩起了数字孪生,换钢种之前先在数字模型里跑一遍轧制过程,试错成本直接降了九成。
问:数字化轧制普及之后,老轧钢工是不是就没用了?
答:这话我可不爱听。上个月东北一家钢厂,全数字生产线突然出了浪形,模型调了俩小时没好,结果退休返聘的老主任过来,摸了摸工作辊的轴头,说就是轴承间隙大了两丝,紧完立马正常。模型管的是稳定工况,碰到设备老化、原料波动这种突发异常,老经验比算法靠谱多了。
说实话,现在很多厂搞数字化,上来就把老工人挤走,最后花了钱还出不了好活,纯纯的交智商税。
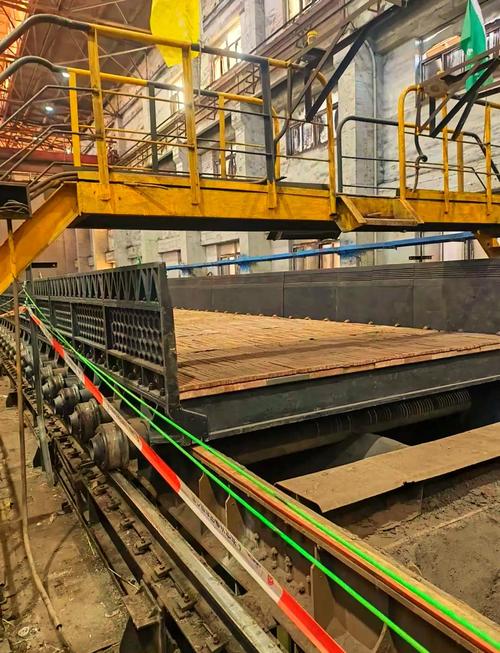
热轧带钢轧制浪形缺陷实拍图
问:我们厂本来订单就少,利润薄,降本除了抠轧辊还有别的办法吗?
答:当然有,我见过最聪明的厂,是把换下来的旧轧辊重新打磨修复,只要磨损没超过临界值,修复一次只要新轧辊三分之一的钱,精度能达到新辊的95%以上,正常轧普通板材完全够用。非要硬扛着超期用,才是真的捡芝麻丢西瓜。
💡 给大家提个醒:拿个本子记下来,每次换辊的时候把磨损量、轧制吨位都记清楚,跑三个月就能算出你家生产线最划算的换辊周期,比瞎省靠谱多了。
❗ 还有:轧制润滑油别贪便宜买劣质货,不仅轧辊磨损快,还会给带钢表面留下细小麻点,做高端外板的订单,直接打回。
现在流行的轧制新工艺,中小厂玩得起吗
最近一两年提的最多的就是余热轧制,也就是连铸出来的板坯不用进加热炉重新加热,直接用自身的余温进轧机轧制。
说白了就是省燃料钱。
我去年跟进过山东一家年产300万吨的轧钢厂,改了余热轧制之后,吨钢能耗直接降了13%,一吨省二十多块,一年就是小一个亿,改造只花了四千多万,不到两年就回本了。
很多人一听新工艺就觉得得花几个亿重建,其实不是。大部分中小厂的现有生产线,只要改一下辊道的保温层,升级一下轧机的扭矩,就能用,根本不用拆了重来。
不过话说回来,余热轧制对连铸坯的温度稳定性要求很高,如果你们厂连铸环节温度波动超过五十度,那还是先把连铸调好,再改轧制,不然容易翻车。
还有一个就是柔性轧制,同一套辊型能轧好几个不同规格的带钢,不用每次换规格都换辊,省了至少两三个小时的换辊停机时间,整体产能能提10%左右,现在很多做多品种小批量订单的轧钢厂都在改,反馈都挺好。
说实话,现在轧钢行业的利润就靠抠细节,你轧制环节省一度电,少出一斤废品,就是比别人多赚一块钱,就能拿到别人拿不到的订单。
干这行这么多年,最大的感受就是,轧制从来不是什么高高在上的高科技,但真的能把每个细节都做到位的厂,没几个。
你把辊缝控制对了,把轧辊换对时间了,把温度调稳定了,高端订单自然就来了。就这么简单。
现在的轧制,早就不是靠胳膊肘调的老行当
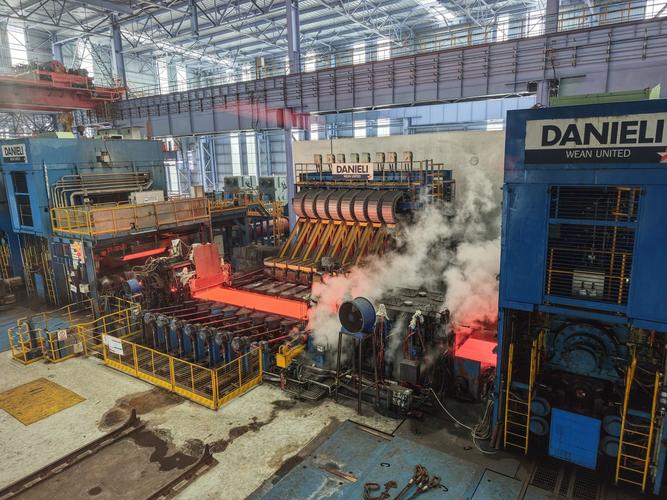 国内现代化热轧带钢轧制生产车间
早二十年,轧钢全靠老师傅眼看手摸,辊缝差多少,全凭经验调。班产一万吨,能出个5%的不合格品就算好的。
现在不一样了。主流生产线都上了实时闭环的轧制模型,辊缝偏差能控制在0.01毫米以内。不少钢厂已经玩起了数字孪生,换钢种之前先在数字模型里跑一遍轧制过程,试错成本直接降了九成。
问:数字化轧制普及之后,老轧钢工是不是就没用了?
答:这话我可不爱听。上个月东北一家钢厂,全数字生产线突然出了浪形,模型调了俩小时没好,结果退休返聘的老主任过来,摸了摸工作辊的轴头,说就是轴承间隙大了两丝,紧完立马正常。模型管的是稳定工况,碰到设备老化、原料波动这种突发异常,老经验比算法靠谱多了。
说实话,现在很多厂搞数字化,上来就把老工人挤走,最后花了钱还出不了好活,纯纯的交智商税。
轧制环节最容易踩的隐形坑,90%的小厂都中过
我接触过的民营轧钢厂,十个里有七八个,都在降本的时候踩过同一个坑。 那就是轧辊超期服役。 为了省十几万一根轧辊的钱,明明磨损量已经超过工艺要求了,还接着轧。结果呢?带钢凸度不达标,整批货都得返工,运气不好碰到汽车板订单,直接全额赔付,亏的钱是轧辊钱的十几倍。 还有就是辊温控制,很多人觉得不就是开冷却水吗?差个十几度能怎么样?还真能。轧制的时候辊温差十度,辊型就会变,出来的带钢平整度直接差好几个等级,新能源汽车的板材要求,平整度误差不能超过3微米,这一点差一点,都过不了质检。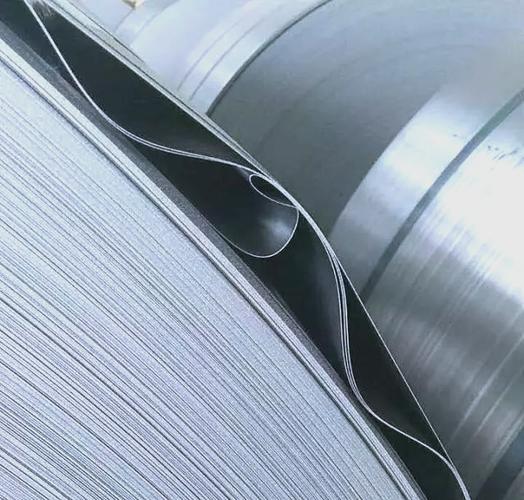 热轧带钢轧制浪形缺陷实拍图
问:我们厂本来订单就少,利润薄,降本除了抠轧辊还有别的办法吗?
答:当然有,我见过最聪明的厂,是把换下来的旧轧辊重新打磨修复,只要磨损没超过临界值,修复一次只要新轧辊三分之一的钱,精度能达到新辊的95%以上,正常轧普通板材完全够用。非要硬扛着超期用,才是真的捡芝麻丢西瓜。
💡 给大家提个醒:拿个本子记下来,每次换辊的时候把磨损量、轧制吨位都记清楚,跑三个月就能算出你家生产线最划算的换辊周期,比瞎省靠谱多了。
❗ 还有:轧制润滑油别贪便宜买劣质货,不仅轧辊磨损快,还会给带钢表面留下细小麻点,做高端外板的订单,直接打回。
现在流行的轧制新工艺,中小厂玩得起吗
 现在流行的轧制新工艺,中小厂玩得起吗
最近一两年提的最多的就是余热轧制,也就是连铸出来的板坯不用进加热炉重新加热,直接用自身的余温进轧机轧制。
说白了就是省燃料钱。
我去年跟进过山东一家年产300万吨的轧钢厂,改了余热轧制之后,吨钢能耗直接降了13%,一吨省二十多块,一年就是小一个亿,改造只花了四千多万,不到两年就回本了。
很多人一听新工艺就觉得得花几个亿重建,其实不是。大部分中小厂的现有生产线,只要改一下辊道的保温层,升级一下轧机的扭矩,就能用,根本不用拆了重来。
不过话说回来,余热轧制对连铸坯的温度稳定性要求很高,如果你们厂连铸环节温度波动超过五十度,那还是先把连铸调好,再改轧制,不然容易翻车。
还有一个就是柔性轧制,同一套辊型能轧好几个不同规格的带钢,不用每次换规格都换辊,省了至少两三个小时的换辊停机时间,整体产能能提10%左右,现在很多做多品种小批量订单的轧钢厂都在改,反馈都挺好。
说实话,现在轧钢行业的利润就靠抠细节,你轧制环节省一度电,少出一斤废品,就是比别人多赚一块钱,就能拿到别人拿不到的订单。
干这行这么多年,最大的感受就是,轧制从来不是什么高高在上的高科技,但真的能把每个细节都做到位的厂,没几个。
你把辊缝控制对了,把轧辊换对时间了,把温度调稳定了,高端订单自然就来了。就这么简单。