钣金折弯:老技工都容易踩的那些坑,最新解决方案总结
很多人提起钣金加工,第一反应是激光下料、焊接打磨,没多少人把折弯当回事。不就是把铁板按线折出角度吗?能有什么难度?
说句实话,干这行十几年,我见过太多大小厂在折弯上翻船。明明下料尺寸丝毫不差,焊接余量留的刚刚好,折完一量,整体尺寸偏了一个毫米,整批工件直接报废。
 工业数控折弯机加工钣金机箱工件场景
不信你问任何一个干了五年以上的钣金技工,谁手里没出过几件因为折弯报废的活?
问:新手学折弯,最容易犯的错误是什么?
答:八成是折弯顺序错了。比如折一个多折边的工控机箱外壳,新手图省事先折大边,最后折内侧小边的时候,整个工件已经成型,卡住了折弯机模具,进不去退不出来,硬拉出来就是废,只能气割切开重新下料。我亲眼见过一个刚开的小厂,一次废了八块3mm厚的304不锈钢板。老板脸都绿了。
问:现在数控折弯机都带自动编程了,还会出这种低级错误吗?
答:编程是死的啊。编程软件只会算每个折弯的位置和角度,根本不会预判折完之后工件会不会撞到机床机架、会不会干涉。尤其是大尺寸的异形工件,一百个工件有一百种顺序,最后拍板的还是得靠人,这就是老技工值钱的地方。
数控折弯机在线角度检测装置实拍
不过话说回来,不是买了带这个功能的设备就万事大吉。传感器要定期校准,不然用半年精度就飘了,很多厂忽略这点,花了大价钱买功能,最后还是用老方法干,真的亏。
然后就是快换模具,这个太适合现在小批量多品种的订单了。以前换一套折弯模具,工人们拧螺丝、对位置,最少半小时,遇上复杂的模具要一个多小时,一天接三四个单,大部分时间都用来换模了。现在的快换夹紧系统,一键松开,对准插上就行,五分钟换完,一天多干好几个活,这就是纯纯的利润。
容易被忽略的折弯成本控制技巧
干加工,赚的就是省出来的钱,折弯这里的成本,很多人算错了方向。
很多老板拼命压电费、压工价,却不知道少出一件废品,比省一个月电费都多。我整理几个最常用的技巧,都是踩过坑总结出来的:
✅ 提前校准展开系数。很多厂下料直接用软件默认的展开系数,不同厂的模具V槽宽度不一样,默认系数肯定不准,折完尺寸差零点几,攒一批就是一堆废品。抽半天时间,拿不同厚度的材料试折,算出自己厂专用的系数表,一辈子受用。
💡 给接外观单的朋友提个醒:专门备一套折外观面的模具,用完擦干净锁进工具柜,别跟干粗活的模具堆一起。模具只要碰出一个小米粒大的坑,折出来的工件就会有一道硬印,客户要无刮痕的外观,整批都要返工,亏到姥姥家。我刚入行的时候踩过这个坑,折一批出口的空调外壳,十几件全有压痕,差点赔掉三个月工资,说起来都懊恼。
❗ 别盲目加折弯压力。很多人觉得压力越大,角度越准,其实不对。压力太大会把薄板压出明显的压痕,还会加速模具的磨损,缩短模具寿命。一般按公式算出需要的压力之后,减5%到10%,刚好够,还能保护模具。
干钣金这么多年,我一直觉得,折弯是最见功夫的工序。你看着简单,真要做好,每一步都有讲究。现在行业卷成这样,能把折弯做好,少出废品,多提效率,就是真的竞争力。
为什么说折弯是钣金加工的"隐形门槛"
折弯看起来是一道简单的成型工序,实际是对经验、设备、工艺的综合考验。大到几吨重的工程钣金,小到手机卡托,每一个折弯的角度、压力、顺序都错不得。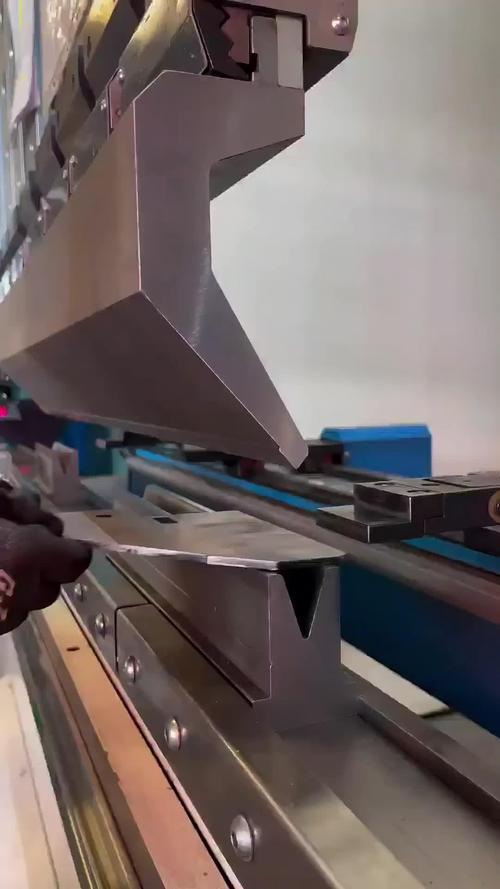 工业数控折弯机加工钣金机箱工件场景
不信你问任何一个干了五年以上的钣金技工,谁手里没出过几件因为折弯报废的活?
问:新手学折弯,最容易犯的错误是什么?
答:八成是折弯顺序错了。比如折一个多折边的工控机箱外壳,新手图省事先折大边,最后折内侧小边的时候,整个工件已经成型,卡住了折弯机模具,进不去退不出来,硬拉出来就是废,只能气割切开重新下料。我亲眼见过一个刚开的小厂,一次废了八块3mm厚的304不锈钢板。老板脸都绿了。
问:现在数控折弯机都带自动编程了,还会出这种低级错误吗?
答:编程是死的啊。编程软件只会算每个折弯的位置和角度,根本不会预判折完之后工件会不会撞到机床机架、会不会干涉。尤其是大尺寸的异形工件,一百个工件有一百种顺序,最后拍板的还是得靠人,这就是老技工值钱的地方。
2024年折弯加工的最新优化方案
这些年行业变化真的快,好多以前靠经验解决的问题,现在有了新的技术方案,很多老师傅还不知道,太可惜。 第一个就是回弹问题。以前折硬料、厚板,回弹总是不准,折一次量一次,反复调,慢不说还容易错。现在主流的新数控折弯机,都带在线实时角度检测,折完刀头不抬,直接用传感器测角度,不对就自动补压,准度能稳定到±0.1度,效率比人工调高三倍不止。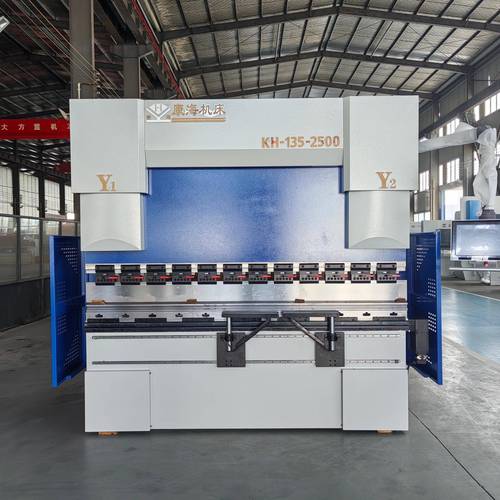 数控折弯机在线角度检测装置实拍
不过话说回来,不是买了带这个功能的设备就万事大吉。传感器要定期校准,不然用半年精度就飘了,很多厂忽略这点,花了大价钱买功能,最后还是用老方法干,真的亏。
然后就是快换模具,这个太适合现在小批量多品种的订单了。以前换一套折弯模具,工人们拧螺丝、对位置,最少半小时,遇上复杂的模具要一个多小时,一天接三四个单,大部分时间都用来换模了。现在的快换夹紧系统,一键松开,对准插上就行,五分钟换完,一天多干好几个活,这就是纯纯的利润。
容易被忽略的折弯成本控制技巧
 容易被忽略的折弯成本控制技巧
干加工,赚的就是省出来的钱,折弯这里的成本,很多人算错了方向。
很多老板拼命压电费、压工价,却不知道少出一件废品,比省一个月电费都多。我整理几个最常用的技巧,都是踩过坑总结出来的:
✅ 提前校准展开系数。很多厂下料直接用软件默认的展开系数,不同厂的模具V槽宽度不一样,默认系数肯定不准,折完尺寸差零点几,攒一批就是一堆废品。抽半天时间,拿不同厚度的材料试折,算出自己厂专用的系数表,一辈子受用。
💡 给接外观单的朋友提个醒:专门备一套折外观面的模具,用完擦干净锁进工具柜,别跟干粗活的模具堆一起。模具只要碰出一个小米粒大的坑,折出来的工件就会有一道硬印,客户要无刮痕的外观,整批都要返工,亏到姥姥家。我刚入行的时候踩过这个坑,折一批出口的空调外壳,十几件全有压痕,差点赔掉三个月工资,说起来都懊恼。
❗ 别盲目加折弯压力。很多人觉得压力越大,角度越准,其实不对。压力太大会把薄板压出明显的压痕,还会加速模具的磨损,缩短模具寿命。一般按公式算出需要的压力之后,减5%到10%,刚好够,还能保护模具。
干钣金这么多年,我一直觉得,折弯是最见功夫的工序。你看着简单,真要做好,每一步都有讲究。现在行业卷成这样,能把折弯做好,少出废品,多提效率,就是真的竞争力。