钣金加工:你不知道的那些影响成本的隐形细节
我干了快15年钣金加工现场管理,见过太多离谱的事。
很多客户拿着CAD图推门进来,开口就是“给我报个最低价,越快越好”。
最后做出来要么尺寸不对装不上,要么价格比最初报价高一大截,转头骂我们漫天要价。
真冤。
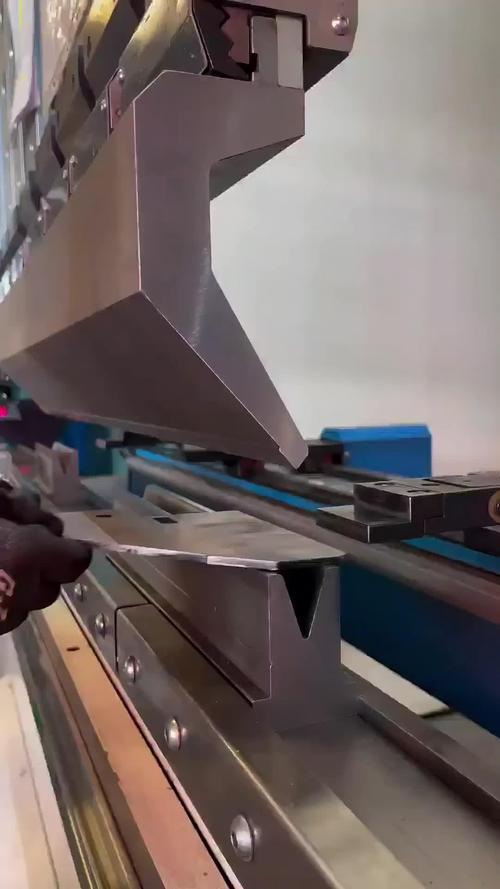
 钣金加工不同内R折弯对比实物图
这种坑真的太多了。比如公差,很多设计师不管用不用得上,随手就标个±0.1。可钣金是薄板折弯,本身就存在回弹,普通工业设备的外框、机箱,其实±0.3的公差完全够用。你非要卡丝级公差,就得做完折弯再上CNC精修外形,工时翻三倍,价格能不涨吗?
问:我做的是医疗设备的外装钣金,是不是必须要把公差卡到丝级才合格?
答:真不一定。只有直接和运动部件配合、或者和人体接触的钣金件才需要卡±0.1以内的公差,普通外框、外壳只要能和内部零件对齐装配,留0.2-0.5的公差完全符合行业标准,还能把加工成本压掉15%-20%,何苦花这个冤枉钱。
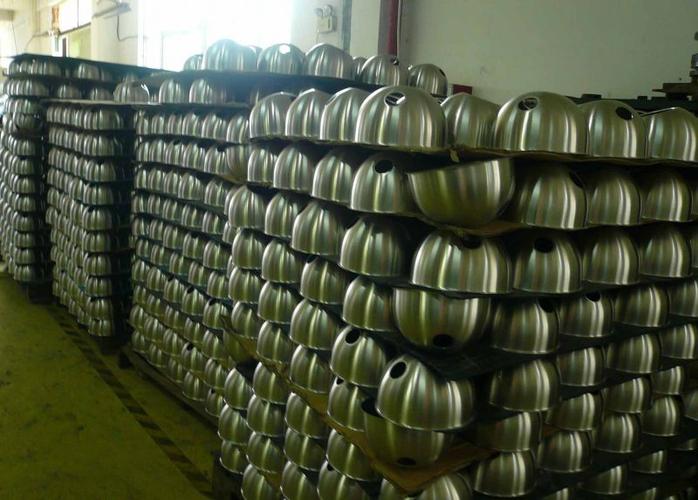
工厂钣金余料分类存储货架实拍图
说到隐形损耗,不得不提表面处理。很多客户选喷塑、电镀只看报价,便宜的20块一平方,贵的要40块,差一倍呢,当然选便宜的。
可便宜喷塑用的是回收旧粉,做完不做磷化预处理,放室外三个月就掉皮褪色,你要重新做表面处理,来回运费加返工费,比当初省的钱多一倍都不止。说实话,钣金件很多都是要用五六年甚至十几年的,表面处理省那点钱,真的得不偿失❗
问:现在做钣金定制,小批量订单怎么才能控制成本不踩坑?
答:其实只要记住两点就够了✅ 第一,找能帮你优化图纸的厂家,别拿设计好的图就直接做,很多厂家免费帮你改设计降本,这才是真的省钱;第二,别光比总价,问清楚材料、加工工艺、表面处理用的是什么原料,羊毛出在羊身上,太低的报价肯定有猫腻。
2024年钣金行业的新变化,能给你带来什么实惠
这两年钣金行业的技术变化真的快,很多以前想都不敢想的成本优化,现在都成了常规操作。
比如现在万瓦级激光切割已经普及到中小厂了,放在十年前,切10mm厚的碳钢,3000W激光要切一分多钟一刀,现在万瓦激光十几秒就搞定,速度翻了四倍,公差还更稳,加工费自然就降下来了。还有AI自动排版下料,比老师傅人工排料省3%-5%的材料,别小看这几个点,一个月100万的材料款,就是三五万,一年就是几十万,这个实惠最终还是能落到客户头上。
不过话说回来,新技术也不是万能的。很多十几件甚至几件的小订单,开自动化排产的调机时间比加工时间还长,算下来反而比老师傅手工调机贵,别迷信什么“全自动化无人生产”的概念,适合你的订单规模才是最重要的。
💡给所有找钣金厂家做定制的朋友提个醒:别上来就压价格,多问问设计能不能优化,材料损耗怎么控制,工艺细节怎么做,比盯着那百分之几的价格差有用多了。
很多时候你省了几百块报价钱,最后花几千块返工,耽误了项目交期,亏的还是自己。
毕竟,能按时按质拿到符合要求的钣金件,才是最划算的。
为什么说钣金的成本,从画完图就定了大半
很多外行人觉得,钣金不就是拿块板子切好弯起来拼起来,能有什么花活? 设计阶段的一个小改动,能让加工成本直接降10%-30%,这话不是瞎说。 我见过一个工业机柜的设计图,设计师为了外观整齐,把所有内折弯角都标了R0.5。可我们常规折弯刀具的最小R角就是0.8,为了满足这个要求,必须开专用成形刀,开一次刀的费用就是1800块,分摊下来每个机柜的成本直接涨了几十块。 后来我们给他把R角改成R1,完全不影响装配和外观,直接省了开刀钱。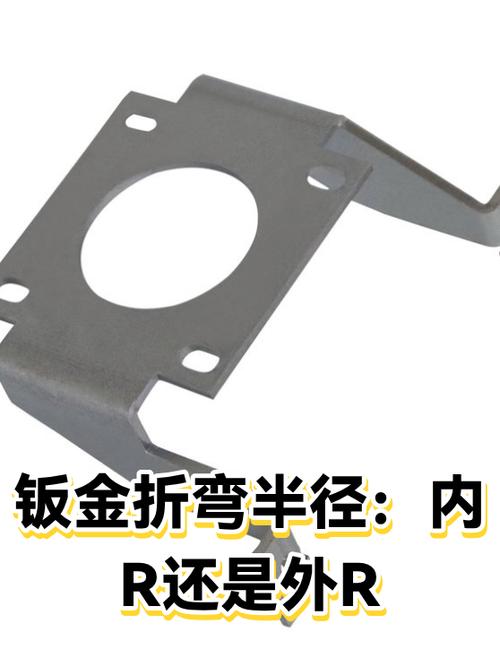 钣金加工不同内R折弯对比实物图
这种坑真的太多了。比如公差,很多设计师不管用不用得上,随手就标个±0.1。可钣金是薄板折弯,本身就存在回弹,普通工业设备的外框、机箱,其实±0.3的公差完全够用。你非要卡丝级公差,就得做完折弯再上CNC精修外形,工时翻三倍,价格能不涨吗?
问:我做的是医疗设备的外装钣金,是不是必须要把公差卡到丝级才合格?
答:真不一定。只有直接和运动部件配合、或者和人体接触的钣金件才需要卡±0.1以内的公差,普通外框、外壳只要能和内部零件对齐装配,留0.2-0.5的公差完全符合行业标准,还能把加工成本压掉15%-20%,何苦花这个冤枉钱。
那些容易被忽略的钣金加工隐形损耗
干钣金这行,材料成本占了七成以上,能不能省下材料钱,直接决定了报价高低。 很多小厂接散单,下料都是拿大整张板材裁,裁完剩下的小余料直接扔废料堆,攒多了卖废铁。一块2.5*1.25米的304不锈钢板,市价快两千,剩下个半米见方的余料,卖废铁只能卖几十块,这个损耗最后肯定要加到客户报价里。 我们厂五年前就做了余料分类货架,把不同厚度、不同材质的余料按尺寸编号存在系统里,做小零件的时候优先挑合适的余料下料,一年下来光是材料钱就能省十几万,这个空间自然能让给客户。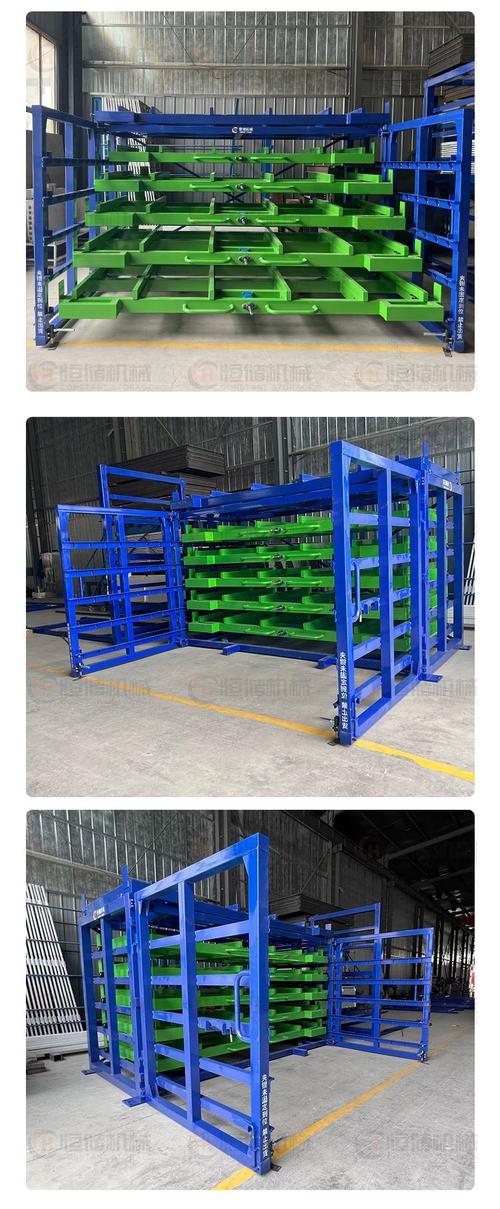 工厂钣金余料分类存储货架实拍图
说到隐形损耗,不得不提表面处理。很多客户选喷塑、电镀只看报价,便宜的20块一平方,贵的要40块,差一倍呢,当然选便宜的。
可便宜喷塑用的是回收旧粉,做完不做磷化预处理,放室外三个月就掉皮褪色,你要重新做表面处理,来回运费加返工费,比当初省的钱多一倍都不止。说实话,钣金件很多都是要用五六年甚至十几年的,表面处理省那点钱,真的得不偿失❗
问:现在做钣金定制,小批量订单怎么才能控制成本不踩坑?
答:其实只要记住两点就够了✅ 第一,找能帮你优化图纸的厂家,别拿设计好的图就直接做,很多厂家免费帮你改设计降本,这才是真的省钱;第二,别光比总价,问清楚材料、加工工艺、表面处理用的是什么原料,羊毛出在羊身上,太低的报价肯定有猫腻。
2024年钣金行业的新变化,能给你带来什么实惠
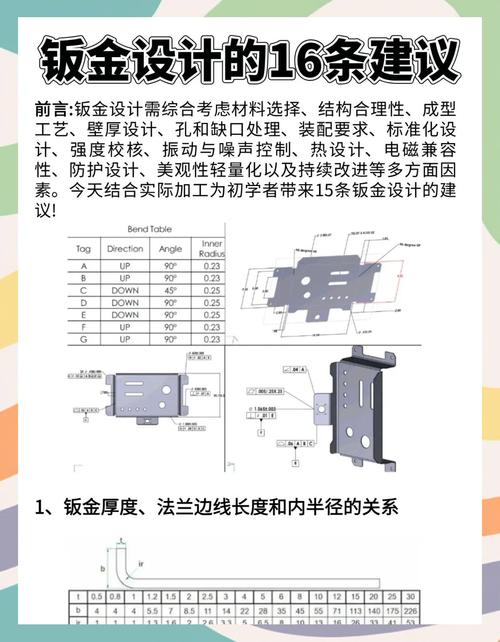 2024年钣金行业的新变化,能给你带来什么实惠
这两年钣金行业的技术变化真的快,很多以前想都不敢想的成本优化,现在都成了常规操作。
比如现在万瓦级激光切割已经普及到中小厂了,放在十年前,切10mm厚的碳钢,3000W激光要切一分多钟一刀,现在万瓦激光十几秒就搞定,速度翻了四倍,公差还更稳,加工费自然就降下来了。还有AI自动排版下料,比老师傅人工排料省3%-5%的材料,别小看这几个点,一个月100万的材料款,就是三五万,一年就是几十万,这个实惠最终还是能落到客户头上。
不过话说回来,新技术也不是万能的。很多十几件甚至几件的小订单,开自动化排产的调机时间比加工时间还长,算下来反而比老师傅手工调机贵,别迷信什么“全自动化无人生产”的概念,适合你的订单规模才是最重要的。
💡给所有找钣金厂家做定制的朋友提个醒:别上来就压价格,多问问设计能不能优化,材料损耗怎么控制,工艺细节怎么做,比盯着那百分之几的价格差有用多了。
很多时候你省了几百块报价钱,最后花几千块返工,耽误了项目交期,亏的还是自己。
毕竟,能按时按质拿到符合要求的钣金件,才是最划算的。