拉深:冲压老匠人不会轻易外传的核心实操指南
干冲压十几年,见过太多新手死在拉深这一步。
没错。就是拉深。
听起来不就是把平板压成空心壳?好多刚入行的小伙子都这么想,转头就踩坑,废个几百上千件料都是常事,别说回本,连模具钱都赚不回来。
 冲压车间不锈钢水壶拉深成型成品展示
问:拉深和拉伸到底是不是一回事?好多资料里混着叫,看得人晕。
答:行业里确实经常混叫,严格来说,拉伸一般指材料力学的拉伸试验,或者型材拉拔那种长型材抽拉工艺,冲压领域说的拉深,专指空心壳体的成型工艺。不用纠结叫法,现场听懂就行,没必要抬杠。
问:只有金属材料能做拉深吗?我想做塑料外壳能不能用?
答:当然可以。现在很多复合板材、PVC、PC片材都能用拉深工艺做成型,只不过金属拉深是当前工业领域应用最广的,我们今天聊的也以金属拉深为主。
拉深成型缺陷起皱拉裂对比样品实拍
近年拉深工艺的新进展,老匠人也得更新认知
别觉得拉深是几十年的老工艺,就没新东西了。这几年新能源汽车火了,带动拉深工艺出了不少新玩法,很多你可能都没听过。
比如温热拉深,针对高强度钢、钛合金、铝合金这些难成型的材料,加热到合适温度再拉深,材料塑性上去了,开裂风险直接降七成,现在很多新能源汽车的大尺寸电池壳,都是用温热拉深做的,比冷拉深成型质量好太多。
还有小批量拉深的新玩法,现在用3D打印做拉深软模,小批量几十上百件的订单,不用开几万块的钢模,打印一套软模几千块就能搞定,成本降了七八成,打样、小批量定制太香了。说实话,换作十年前,想都不敢想。
不过话说回来,并不是新工艺就一定比老工艺好。对于大批量的普通碳钢、不锈钢零件,传统冷拉深还是成本最低、效率最高的选择,没必要盲目追新换设备,适合自己的生产规模才是对的,对吧?
最后说点不起眼但关键的细节,拉深的润滑,很多新手根本不当回事。拉深的时候,材料和模具之间的摩擦力直接影响成型质量,用错润滑油,轻则零件拉伤,重则直接拉裂,还会加快模具磨损。干冷拉深就用极压拉深油,料越厚选粘度越高的,现在还有水溶性拉深油,好清洗,符合环保要求,电子行业小零件拉深用得特别多。
拉深这活,说穿了就是拿捏材料流动的分寸,没有什么神秘的黑科技。干得多了,摸清楚不同材料的脾气,自然就能调出合适的参数,出好活。
别被课本定义绕晕,先搞懂最容易混淆的两个问题
课本里说拉深是将平板毛坯通过模具压力加工成开口空心件的冲压工序,没错,但干现场的哪用天天背这个。你日常见的不锈钢水壶、汽车覆盖件、家电外壳、甚至新能源车上的电池结构壳,全都是拉深做出来的。说白了,拉深就是让材料顺着模具「流」成你要的形状,核心就是控住这股流动速度。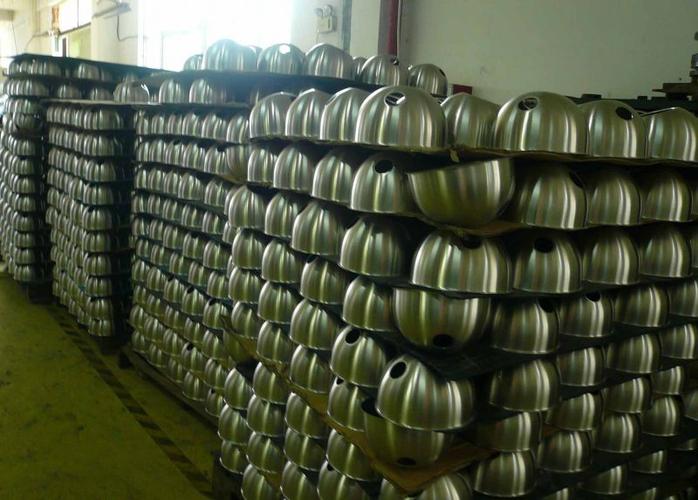 冲压车间不锈钢水壶拉深成型成品展示
问:拉深和拉伸到底是不是一回事?好多资料里混着叫,看得人晕。
答:行业里确实经常混叫,严格来说,拉伸一般指材料力学的拉伸试验,或者型材拉拔那种长型材抽拉工艺,冲压领域说的拉深,专指空心壳体的成型工艺。不用纠结叫法,现场听懂就行,没必要抬杠。
问:只有金属材料能做拉深吗?我想做塑料外壳能不能用?
答:当然可以。现在很多复合板材、PVC、PC片材都能用拉深工艺做成型,只不过金属拉深是当前工业领域应用最广的,我们今天聊的也以金属拉深为主。
拉深最常见的三个致命坑,个个都是烧钱的主
干拉深,十个废件里有九个栽在这三个问题上,我刚入行的时候,为了调一个1.2mm冷轧板的油箱拉深模,废了整整两箱料,师父站在旁边叼着烟骂,我脸烫得能煎鸡蛋。 ✅ 第一个坑:起皱 就是毛坯边缘长出一圈波浪形的褶皱,像包子褶似的。原因说白了就是压边力没给够,材料变形的时候乱跑,不受控。褶皱一旦出来,后续整形根本救不回来,零件直接废。现在新设备带了分段变压边力技术,能跟着拉深行程实时调压力,比当年人工调模靠谱太多。 ✅ 第二个坑:拉裂 这是拉深头号杀手,绝大多数裂都在凸模圆角位置,拉应力超过材料抗拉强度,「啪」就断开了。你说调压边力吧,压小了起皱,压大了直接拉裂,这个度太磨人。很多新手调三五天都摸不准门道。 ✅ 第三个坑:回弹超差 拉深完卸模,零件尺寸缩了或者鼓了,达不到公差要求,尤其是现在新能源汽车用的高强度钢,回弹问题特别突出。放在十年前,全靠师傅凭经验修模,试个十几次很正常,现在都是提前用CAE拉深成型模拟算好回弹量,提前修模,试模次数直接砍半,省老多钱了。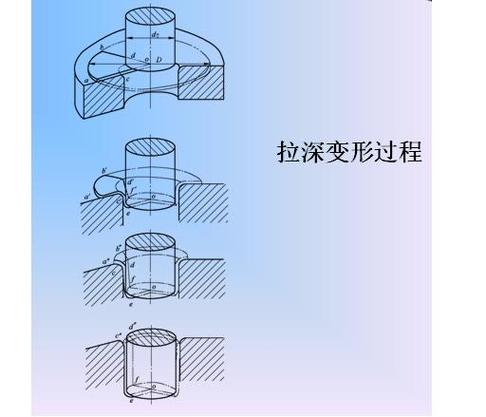 拉深成型缺陷起皱拉裂对比样品实拍
近年拉深工艺的新进展,老匠人也得更新认知
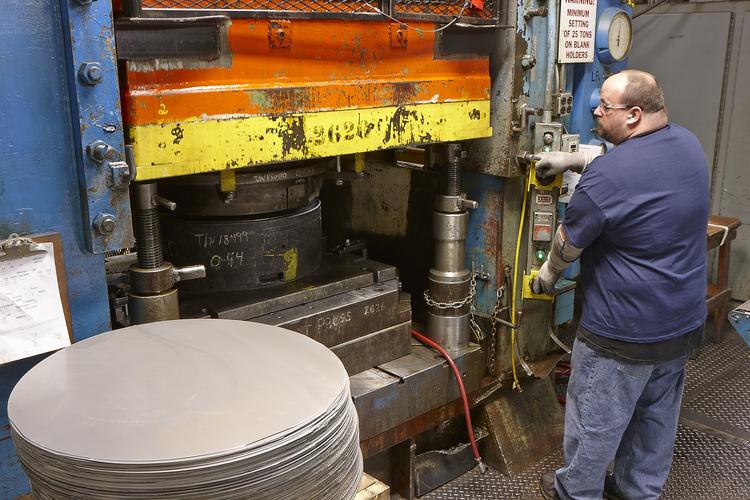 近年拉深工艺的新进展,老匠人也得更新认知
别觉得拉深是几十年的老工艺,就没新东西了。这几年新能源汽车火了,带动拉深工艺出了不少新玩法,很多你可能都没听过。
比如温热拉深,针对高强度钢、钛合金、铝合金这些难成型的材料,加热到合适温度再拉深,材料塑性上去了,开裂风险直接降七成,现在很多新能源汽车的大尺寸电池壳,都是用温热拉深做的,比冷拉深成型质量好太多。
还有小批量拉深的新玩法,现在用3D打印做拉深软模,小批量几十上百件的订单,不用开几万块的钢模,打印一套软模几千块就能搞定,成本降了七八成,打样、小批量定制太香了。说实话,换作十年前,想都不敢想。
不过话说回来,并不是新工艺就一定比老工艺好。对于大批量的普通碳钢、不锈钢零件,传统冷拉深还是成本最低、效率最高的选择,没必要盲目追新换设备,适合自己的生产规模才是对的,对吧?
最后说点不起眼但关键的细节,拉深的润滑,很多新手根本不当回事。拉深的时候,材料和模具之间的摩擦力直接影响成型质量,用错润滑油,轻则零件拉伤,重则直接拉裂,还会加快模具磨损。干冷拉深就用极压拉深油,料越厚选粘度越高的,现在还有水溶性拉深油,好清洗,符合环保要求,电子行业小零件拉深用得特别多。
拉深这活,说穿了就是拿捏材料流动的分寸,没有什么神秘的黑科技。干得多了,摸清楚不同材料的脾气,自然就能调出合适的参数,出好活。