旋压:被高端制造抢着用的隐形核心工艺
很多做钣金加工的老板,干了十几年,还没正儿八经接触过旋压。提到旋压,第一反应就是“那不就是做易拉罐的吗?和我有啥关系?
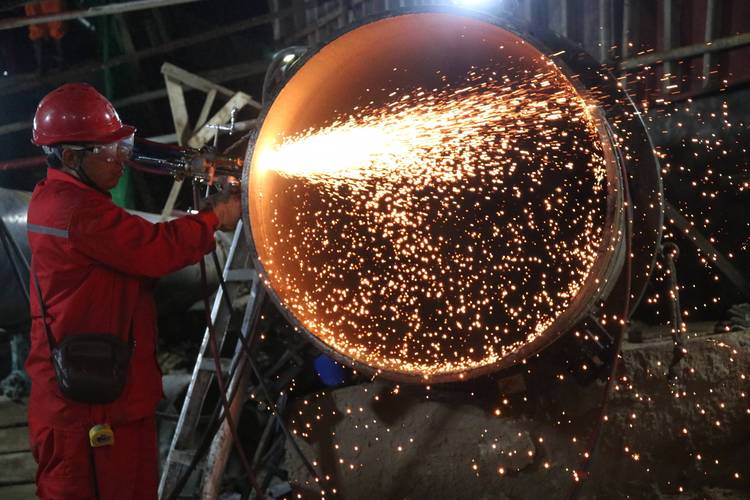
 工业数控旋压机加工航天异形封头现场
问:旋压不就是大一点的卷圆吗?和普通钣金卷圆有啥本质区别?
答:好多刚入行的都问过这个问题。普通卷圆只能加工规则的等壁厚筒状件,精度最多做到0.5mm,应付普通脚手架管子还行。旋压不一样,从封闭的球头、锥形,到带曲面的异形构件,甚至变壁厚的复杂结构都能做,精度能做到0.01mm级,也就是丝级,很多航天构件就是靠这个精度达标。而且一体成型没有焊缝,承压能力比卷圆焊接的强太多,差着量级呢。
新能源汽车一体旋压铝合金电池壳成品
不过话说回来,放在十年前,国内做高端旋压的根本活不下去,为啥?大吨位数控旋压机全靠进口,一台就要三四千万,还得等两年交货,小工厂根本玩不起。现在不一样了,国内好几家设备厂商已经啃下来了,八万吨级的大型数控旋压机都能自己造,能做直径超过五米的超大构件,不少航天重点项目都用上了国产设备,成本直接砍了三分之二,中小工厂也能玩得起了。
想上旋压项目,这些坑千万别踩
现在不少做传统加工的老板,都盯着旋压这块蓝海,毕竟订单利润高,竞争还没那么卷。但我见过不少砸了几百万进去,最后没做起来的,大多都是踩了坑。
问:我开了个百来人的小钣金厂,手里接了一批汽配异形件订单,要不要自己上旋压设备?
答:这个得看你的订单结构。如果是多品种小批量,单批次几十件几百件,那一定要上。旋压的模具成本只有冲压的十分之一不到,摊下来比外发加工划算太多,还能自己把控交期。如果都是几万件起步的大批量标准件,那没必要,冲压的效率比旋压高,成本更低,外发找专门做旋压的代工厂就行,别乱投钱。
💡 说几个最常见的坑,记下来能省几十万。
✅ 买设备别只看吨位,一定要看系统和辊轮精度。国产便宜的小旋压机,几十万就能拿下,但是系统跟不上,加工复杂曲面的时候辊轮抖,废件率能到15%,做十件废两件,算下来比买贵点的好设备亏更多。
❗ 原材料别瞎凑活。旋压对坯料的硬度一致性要求特别高,同一块板料,硬度差超过10HB,旋出来的壁厚差就能直接超差,很多新手为了省几百块钱买不合格的回收坯料,最后整批报废,亏得底掉。
✅ 招不到师傅别硬开。现在旋压调机师傅太缺了,别看都是数控自动加工,参数怎么调,进给速度多少,加热温度怎么控,全靠经验堆出来。新手自己瞎调,一周都出不来一个合格件,订单交期耽误了,客户直接丢了。真想做,先去挖个有三五年经验的调机师傅,哪怕工资开高点,也比瞎试错强。
现在高端制造要升级,很多人都盯着芯片、盯着大机床,其实像旋压这种基础工艺,才是很多细分领域的隐形机会。门槛说高不高,说低不低,摸透了,就能吃到别人吃不到的订单。
为什么高端制造现在离不了旋压?
旋压的原理说起来简单,把金属坯料固定在芯模上,带着转,然后用辊轮一点点往坯料上施压,顺着形状挤,最后就能得到整体成型的空心构件。说起来简单,做出来的东西,是真的牛。 和冲压比,不需要开大型模具,小批量做个几米大的封头,开冲压模要几十万,旋压只要几万块的芯模就搞定,成本差十倍都不止。和焊接比,旋压是整体成型,没有焊缝,不会出现焊缝应力开裂的问题,强度至少提20%,还能做变壁厚的构件,哪里需要加厚哪里做薄,设计自由度大太多了。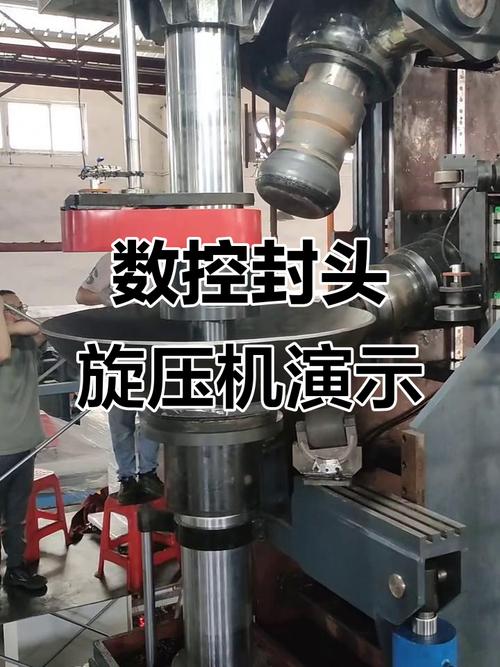 工业数控旋压机加工航天异形封头现场
问:旋压不就是大一点的卷圆吗?和普通钣金卷圆有啥本质区别?
答:好多刚入行的都问过这个问题。普通卷圆只能加工规则的等壁厚筒状件,精度最多做到0.5mm,应付普通脚手架管子还行。旋压不一样,从封闭的球头、锥形,到带曲面的异形构件,甚至变壁厚的复杂结构都能做,精度能做到0.01mm级,也就是丝级,很多航天构件就是靠这个精度达标。而且一体成型没有焊缝,承压能力比卷圆焊接的强太多,差着量级呢。
旋压现在都吃哪些高端订单?
别觉得旋压是上个世纪的老工艺,现在新能源、航天、军工这些赚大钱的领域,旋压都是核心工艺。说实话,我上个月去东莞一个汽配厂参观,人家接了某新势力的储氢瓶内胆订单,全靠三条旋压线供货,一年流水两个多亿,利润比做普通冲压件高太多了。 还有新能源汽车的大尺寸电池壳,原来用焊接,现在一体旋压出来,重量直接减15%,强度还涨了30%,还不会漏液,现在主流的新势力都在换旋压工艺。航天就更不用说了,发动机燃烧室壳体、整流罩端头、卫星燃料舱,全都是大尺寸薄壁异形件,别的工艺做不出来,只能靠旋压。就连我们日常见的路灯灯罩、压力容器封头,其实大部分都是旋压做的,只是你没注意而已。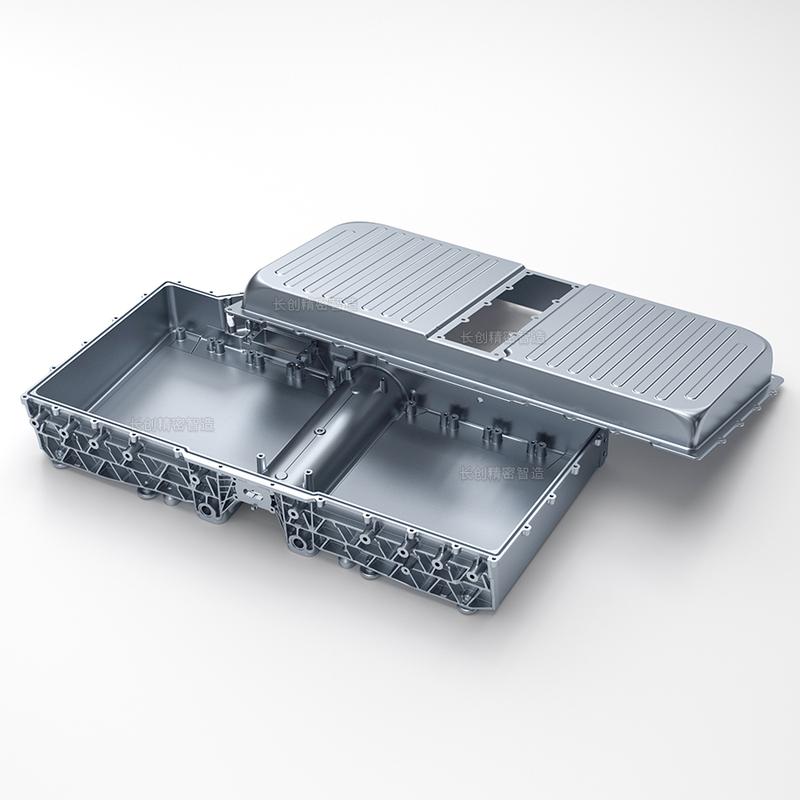 新能源汽车一体旋压铝合金电池壳成品
不过话说回来,放在十年前,国内做高端旋压的根本活不下去,为啥?大吨位数控旋压机全靠进口,一台就要三四千万,还得等两年交货,小工厂根本玩不起。现在不一样了,国内好几家设备厂商已经啃下来了,八万吨级的大型数控旋压机都能自己造,能做直径超过五米的超大构件,不少航天重点项目都用上了国产设备,成本直接砍了三分之二,中小工厂也能玩得起了。
想上旋压项目,这些坑千万别踩
 想上旋压项目,这些坑千万别踩
现在不少做传统加工的老板,都盯着旋压这块蓝海,毕竟订单利润高,竞争还没那么卷。但我见过不少砸了几百万进去,最后没做起来的,大多都是踩了坑。
问:我开了个百来人的小钣金厂,手里接了一批汽配异形件订单,要不要自己上旋压设备?
答:这个得看你的订单结构。如果是多品种小批量,单批次几十件几百件,那一定要上。旋压的模具成本只有冲压的十分之一不到,摊下来比外发加工划算太多,还能自己把控交期。如果都是几万件起步的大批量标准件,那没必要,冲压的效率比旋压高,成本更低,外发找专门做旋压的代工厂就行,别乱投钱。
💡 说几个最常见的坑,记下来能省几十万。
✅ 买设备别只看吨位,一定要看系统和辊轮精度。国产便宜的小旋压机,几十万就能拿下,但是系统跟不上,加工复杂曲面的时候辊轮抖,废件率能到15%,做十件废两件,算下来比买贵点的好设备亏更多。
❗ 原材料别瞎凑活。旋压对坯料的硬度一致性要求特别高,同一块板料,硬度差超过10HB,旋出来的壁厚差就能直接超差,很多新手为了省几百块钱买不合格的回收坯料,最后整批报废,亏得底掉。
✅ 招不到师傅别硬开。现在旋压调机师傅太缺了,别看都是数控自动加工,参数怎么调,进给速度多少,加热温度怎么控,全靠经验堆出来。新手自己瞎调,一周都出不来一个合格件,订单交期耽误了,客户直接丢了。真想做,先去挖个有三五年经验的调机师傅,哪怕工资开高点,也比瞎试错强。
现在高端制造要升级,很多人都盯着芯片、盯着大机床,其实像旋压这种基础工艺,才是很多细分领域的隐形机会。门槛说高不高,说低不低,摸透了,就能吃到别人吃不到的订单。