冲压车间待了十年,我想说说那些被忽略的高精度冲压细节
上周去长三角一家做新能源电池结构件的新工厂看线,刚进冲压车间就被震住了。
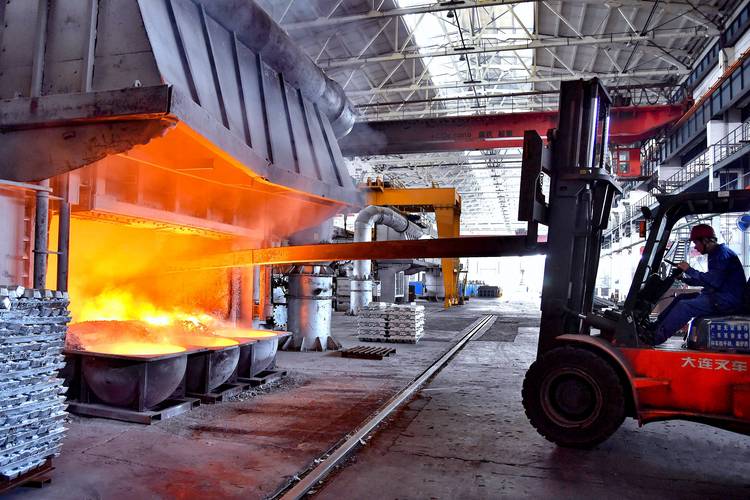
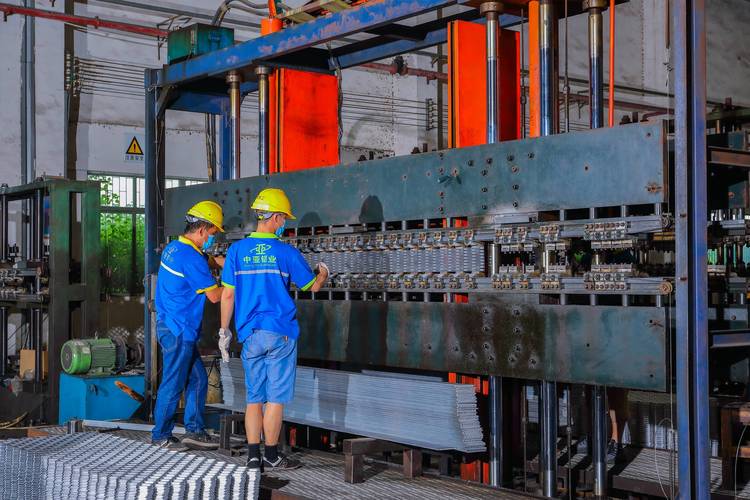
十几年前我刚进这行的时候,冲压车间就是油乎乎、轰隆隆,工人裹着劳保服搬料,满地都是边角料。现在呢?全封闭的伺服线,地面干净得能反光,整个车间没几个工人,屏幕上跳动着全是公差数据。
很多外行人觉得,冲压不就是把钢板压成形状嘛,有什么难的?错得离谱。
原来做传统汽车的覆盖件,尺寸公差控制在1mm以内就算合格,出货要求松,批量大了就算有几件超差,凑吧凑吧也就用了。
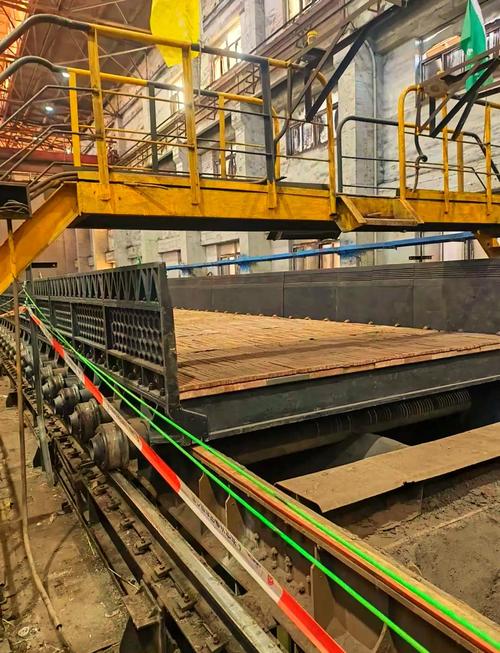
现在呢?做新能源汽车的电池壳、CTP托盘,要求公差控制在0.05mm以内,还要连续冲压几万件,不能有一道拉痕,不能有一点变形。门槛直接翻了十几倍。 新能源汽车电池壳高精度冲压生产线
很多干了二三十年的老冲压师傅,刚进新线都懵——原来那套凭手感调机的经验,不好使了。
问:现在都说伺服冲压比传统机械冲压好,是不是所有厂都要换?
答:还真不是。如果做普通的家电五金、厨卫配件,批量不大精度要求不高,传统机械冲压的采购、使用成本比伺服低30%以上,犯不上凑这个热闹。但如果是做新能源、高端消费电子的结构件,伺服冲压的优势真的没法比——滑块行程可以任意编程调整,拉深速度也能分段控制,冲那些形状复杂的高强度钢零件,废品率直接能降一半,算下来反而更省钱。
实话讲,这两年新能源带火了冲压行业,也逼着整个行业升级,跟不上的小厂,要么转做低端配套,要么直接被淘汰了。
我在这行待了十年,见过太多厂,花大价钱买了新设备,开了新模具,最后做出来的货合格率上不去,钱全打了水漂。大多都是踩了细节的坑:
❗ 坑一:忽略原材料的内应力
很多采购买钢板,只看厚度公差合不合格,从来不问轧制的平整度、残余内应力大小。结果冲压完切边,当时量着没问题,放个两三天,零件自己弯了,变形量直接超差,整批报废。哭都没地方哭。
❗ 坑二:模具散热没做到位
连续冲压每分钟几十上百次,模具连续工作一小时,温度能升三四十度,热胀冷缩下来,模具尺寸变了,冲出来的零件公差直接飞了。别说高精度,能合格就不错了。我见过一家厂,为了控模具温度,给模具通冷却水,还加了实时温度传感器,超温就自动降速,合格率一下子提了8个点。
❗ 坑三:润滑油选得不对
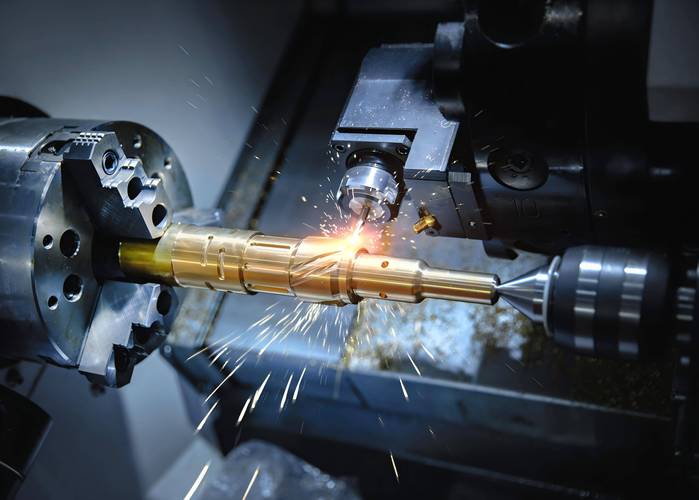
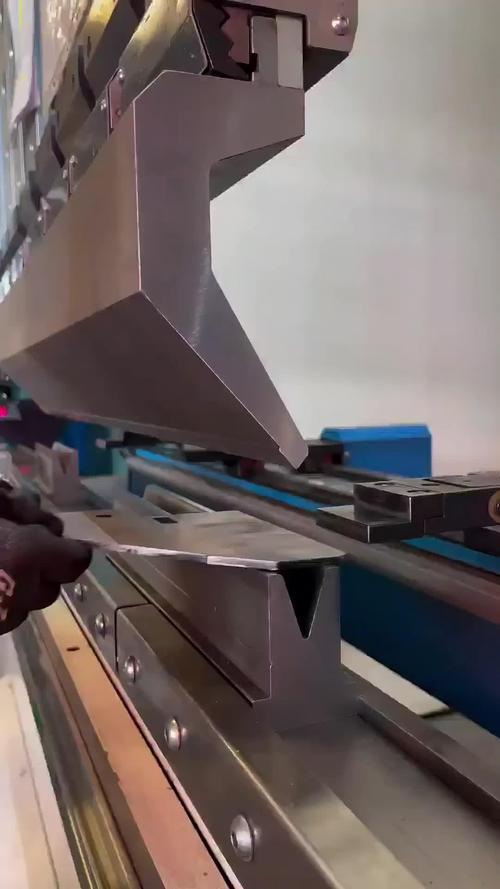
现在冲的都是高强度钢、铝合金,普通的冲压润滑油粘度不够,附不住模具表面,冲个几百件就拉毛,零件直接废了,模具也磨得快。换对了专用的高速冲压润滑油,模具寿命能延长三分之一,拉废率直接降九成。冲压模具表面磨损拉毛缺陷实拍
说实话,高精度冲压拼到最后,拼的全是细节。差个一丝半毫,整批货就没了。
问:小批量定制冲压,现在怎么做最划算?
答:如果批量只有几十件到几百件,别硬开钢模,开一套钢模少则几万多则十几万,交期还要一周以上。现在大多用激光预切坯料,再用简易模具冲压成型,或者直接用3D打印的硬质模具试冲,成本只有开钢模的十分之一,交期能缩到一两天,试错太方便了。要是批量过万了,那还是老老实实开硬质合金模具,长期用下来稳定性好,平均成本反而更低。现在冲压行业的新趋势,值得所有人留意
这两年跑工厂,发现不少新玩法,真的改变了我对冲压这个老行当的认知。
💡 第一个是在线全检普及了
原来冲压完,都是抽检测量,万一出问题就是整批废。现在很多厂直接把机器视觉检测装在了冲压工序之间,冲完一件测一件,尺寸超差直接报警停线,不用等整批生产完再挑不良,太省心了。成本也下来了,现在一套视觉检测系统几万块就能搞定,比招人检测划算多了。
💡 第二个是柔性冲压线越来越多
原来一条冲压线只能做一种零件,换模要大半天,现在的柔性线,自动换模十几分钟就能搞定,小批量多品种的活也能接,产能利用率高了不止一点。
不过话说回来,我还是那句话,别盲目跟风升级。很多老板听了几场招商会,就砸几千万上全自动化无人冲压车间,结果自己做的产品本来就是低利润大路货,根本赚不回设备钱。
冲压这个行当,从来不是设备越贵越好,适合自己产品的才是最好的。你做十块钱一个的五金件,就别去凑千万级线的热闹,你做几百块一个的电池结构件,就千万别在精度和设备上省钱。
干了十年,最大的感触就是,冲压看起来粗苯,其实是个细活。你肯抠细节,肯跟着下游需求升级,就永远有饭吃。不然的话,就算给你再好的设备,也做不出合格的活。
对吧?
十几年前我刚进这行的时候,冲压车间就是油乎乎、轰隆隆,工人裹着劳保服搬料,满地都是边角料。现在呢?全封闭的伺服线,地面干净得能反光,整个车间没几个工人,屏幕上跳动着全是公差数据。
很多外行人觉得,冲压不就是把钢板压成形状嘛,有什么难的?错得离谱。
新能源风口下,冲压的要求早就变天了
原来做传统汽车的覆盖件,尺寸公差控制在1mm以内就算合格,出货要求松,批量大了就算有几件超差,凑吧凑吧也就用了。
现在呢?做新能源汽车的电池壳、CTP托盘,要求公差控制在0.05mm以内,还要连续冲压几万件,不能有一道拉痕,不能有一点变形。门槛直接翻了十几倍。
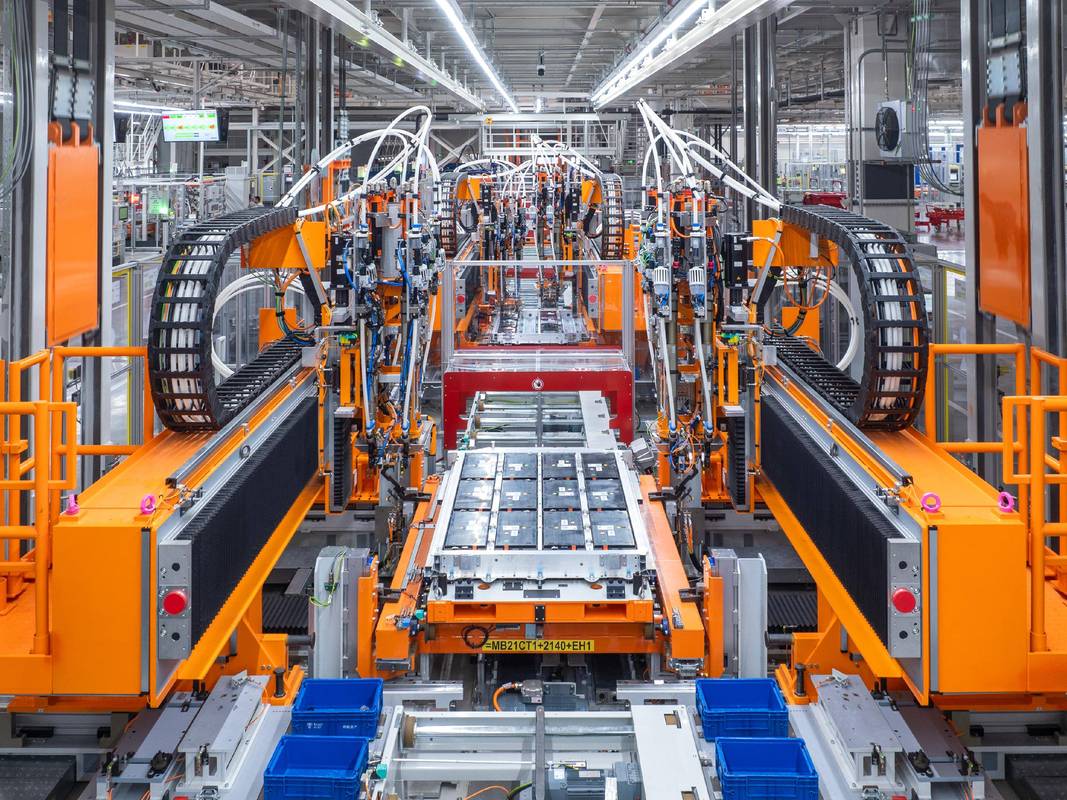 新能源汽车电池壳高精度冲压生产线
很多干了二三十年的老冲压师傅,刚进新线都懵——原来那套凭手感调机的经验,不好使了。
问:现在都说伺服冲压比传统机械冲压好,是不是所有厂都要换?
答:还真不是。如果做普通的家电五金、厨卫配件,批量不大精度要求不高,传统机械冲压的采购、使用成本比伺服低30%以上,犯不上凑这个热闹。但如果是做新能源、高端消费电子的结构件,伺服冲压的优势真的没法比——滑块行程可以任意编程调整,拉深速度也能分段控制,冲那些形状复杂的高强度钢零件,废品率直接能降一半,算下来反而更省钱。
实话讲,这两年新能源带火了冲压行业,也逼着整个行业升级,跟不上的小厂,要么转做低端配套,要么直接被淘汰了。
高精度冲压最容易踩的三个坑
我在这行待了十年,见过太多厂,花大价钱买了新设备,开了新模具,最后做出来的货合格率上不去,钱全打了水漂。大多都是踩了细节的坑:
❗ 坑一:忽略原材料的内应力
很多采购买钢板,只看厚度公差合不合格,从来不问轧制的平整度、残余内应力大小。结果冲压完切边,当时量着没问题,放个两三天,零件自己弯了,变形量直接超差,整批报废。哭都没地方哭。
❗ 坑二:模具散热没做到位
连续冲压每分钟几十上百次,模具连续工作一小时,温度能升三四十度,热胀冷缩下来,模具尺寸变了,冲出来的零件公差直接飞了。别说高精度,能合格就不错了。我见过一家厂,为了控模具温度,给模具通冷却水,还加了实时温度传感器,超温就自动降速,合格率一下子提了8个点。
❗ 坑三:润滑油选得不对
现在冲的都是高强度钢、铝合金,普通的冲压润滑油粘度不够,附不住模具表面,冲个几百件就拉毛,零件直接废了,模具也磨得快。换对了专用的高速冲压润滑油,模具寿命能延长三分之一,拉废率直接降九成。
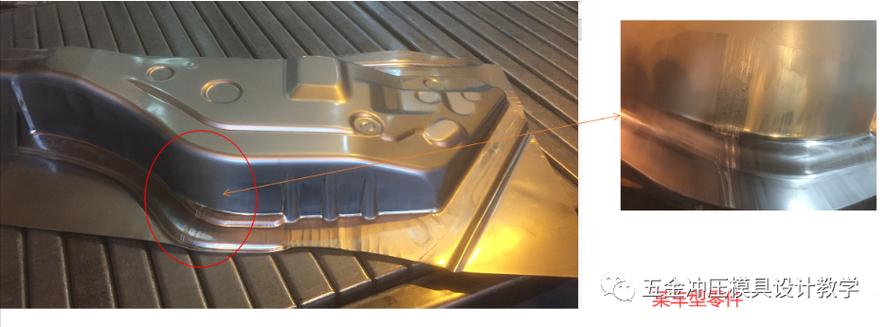 冲压模具表面磨损拉毛缺陷实拍
说实话,高精度冲压拼到最后,拼的全是细节。差个一丝半毫,整批货就没了。
问:小批量定制冲压,现在怎么做最划算?
答:如果批量只有几十件到几百件,别硬开钢模,开一套钢模少则几万多则十几万,交期还要一周以上。现在大多用激光预切坯料,再用简易模具冲压成型,或者直接用3D打印的硬质模具试冲,成本只有开钢模的十分之一,交期能缩到一两天,试错太方便了。要是批量过万了,那还是老老实实开硬质合金模具,长期用下来稳定性好,平均成本反而更低。
现在冲压行业的新趋势,值得所有人留意
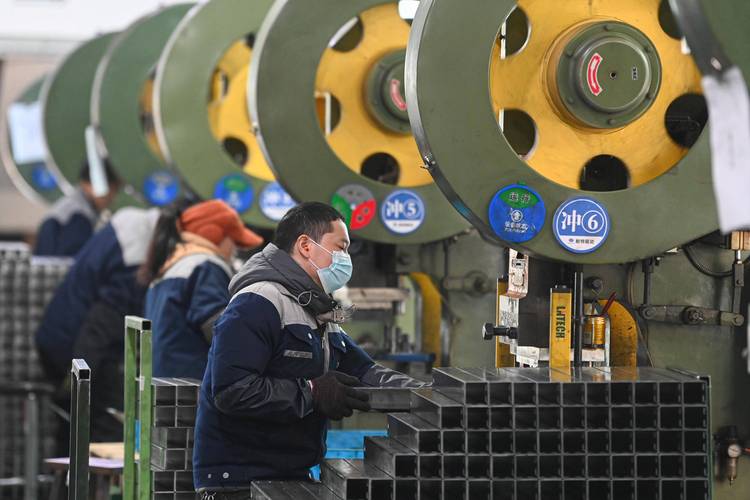 现在冲压行业的新趋势,值得所有人留意
这两年跑工厂,发现不少新玩法,真的改变了我对冲压这个老行当的认知。
💡 第一个是在线全检普及了
原来冲压完,都是抽检测量,万一出问题就是整批废。现在很多厂直接把机器视觉检测装在了冲压工序之间,冲完一件测一件,尺寸超差直接报警停线,不用等整批生产完再挑不良,太省心了。成本也下来了,现在一套视觉检测系统几万块就能搞定,比招人检测划算多了。
💡 第二个是柔性冲压线越来越多
原来一条冲压线只能做一种零件,换模要大半天,现在的柔性线,自动换模十几分钟就能搞定,小批量多品种的活也能接,产能利用率高了不止一点。
不过话说回来,我还是那句话,别盲目跟风升级。很多老板听了几场招商会,就砸几千万上全自动化无人冲压车间,结果自己做的产品本来就是低利润大路货,根本赚不回设备钱。
冲压这个行当,从来不是设备越贵越好,适合自己产品的才是最好的。你做十块钱一个的五金件,就别去凑千万级线的热闹,你做几百块一个的电池结构件,就千万别在精度和设备上省钱。
干了十年,最大的感触就是,冲压看起来粗苯,其实是个细活。你肯抠细节,肯跟着下游需求升级,就永远有饭吃。不然的话,就算给你再好的设备,也做不出合格的活。
对吧?