冷拉拔:工业金属加工里被低估的隐形功臣
很多做机械加工的朋友,张嘴就能说出来冲压、焊接、铸造、CNC,问他拉拔是啥,多半愣三秒。
其实这也正常,拉拔本来就是后端工艺,成品藏在别的产品里面,很少露脸。但你要说它不重要?大错特错。
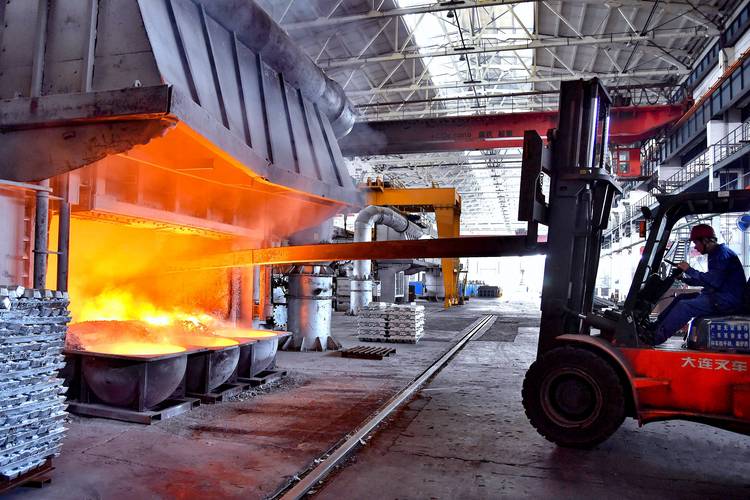
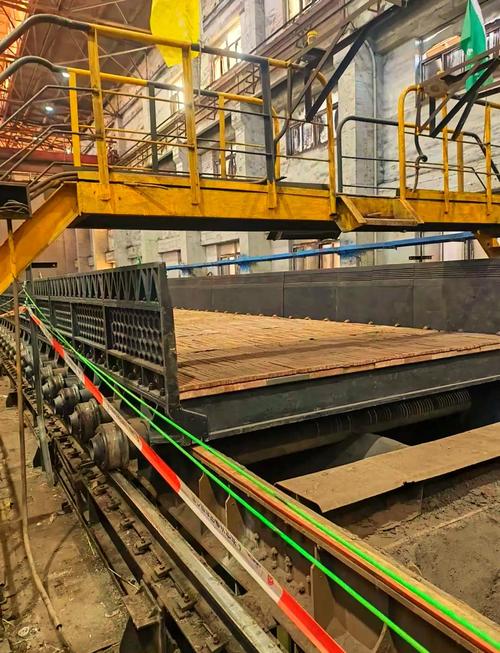
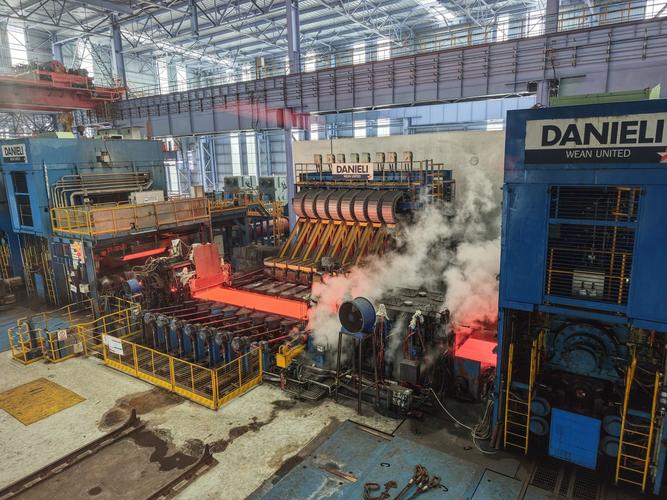
 工业冷拉拔生产线生产现场图
问:拉拔和轧制都是减截面加工,两者到底有啥不一样?
答:核心区别在受力方向。轧制是靠轧辊从侧面挤压坯料减径,拉拔是从前端拉着坯料往模孔走,受力完全不同。对于小直径的线材、薄壁管材来说,拉拔能做到比轧制高好几个等级的尺寸精度,表面质量也更干净,没有轧制的辊印缺陷。
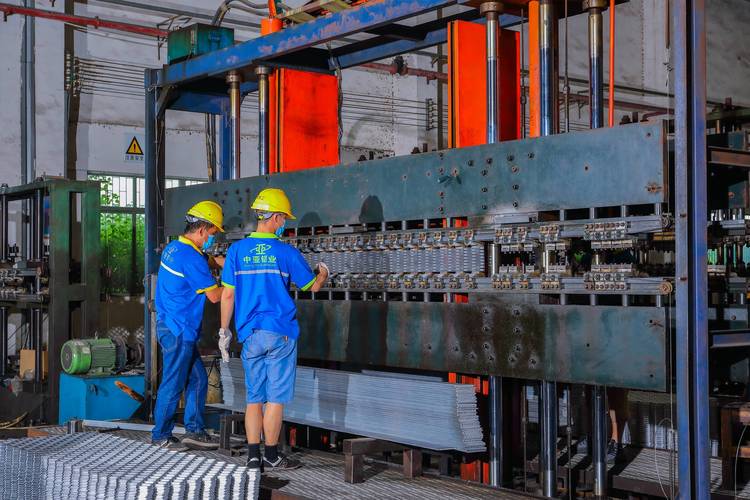
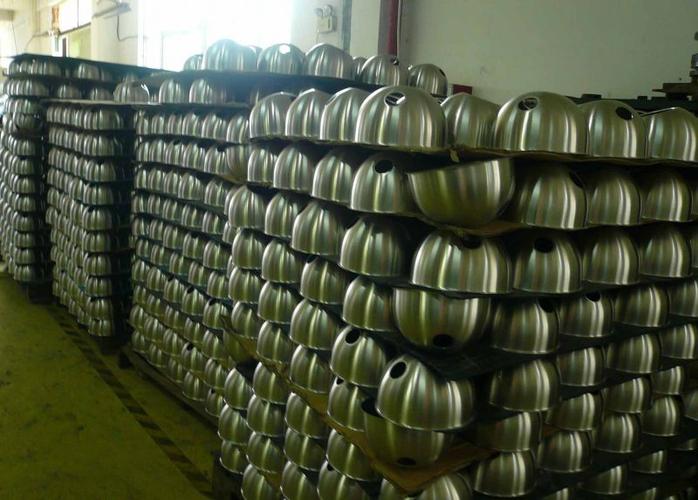
新能源汽车动力电池拉拔铝排成品图
问:现在3D打印这么火,能不能替代拉拔做小尺寸精密零件?
答:真替代不了。我见过不止一次行业自媒体吹“新技术淘汰老工艺”,轮到拉拔就歇菜。拉拔是连续批量生产,一吨高精度钢丝的加工成本,还不到3D打印做同样重量零件的百分之一,而且拉拔出来的金属纤维沿着拉拔方向连续分布,力学性能比3D打印的堆积结构稳定太多。3D打印适合做小批量复杂结构定制,亿级数量的标准线材管材,这辈子都轮不到它抢拉拔的饭碗。
不过话说回来,拉拔也不是完美的,能做的截面形状大部分是圆形、方形这种简单截面,太复杂的异形截面确实做不了,这个得承认。
拉拔工艺的最新进展,比你想的更先进
很多人觉得拉拔是百年老工艺,没什么技术创新,这真的误会大了。
最近十年拉拔领域的变化,其实一点不小。
第一个变化是一体化连续生产。以前拉拔要开坯、拉拔、中间退火、酸洗、再拉拔,好几道工序分开做,现在整条生产线连起来,从原料盘条进去,到成品出来一次完成,中间不需要人工转运,生产效率翻了三倍,废品率降了一半还多。
第二个变化是模具材料升级。以前中小直径拉拔用合金钢模具,做个几万米就得换模,现在超细拉拔都用天然金刚石或者PCD聚晶金刚石模具,寿命能做到几百万米,精度还能一直保持,拉出来的表面粗糙度能到Ra0.1,摸起来跟镜子一样。
第三个是智能控制。现在新的数控拉拔机,能实时监测拉拔张力、模孔温度,自动调整拉拔速度,拉0.05毫米的超细铜丝,断丝率比十年前的老设备降了90%,太稳了。
做拉拔加工,几个坑一定要避开:
💡 拉拔前的表面除锈除氧化皮一定要做干净,带氧化皮拉拔,磨坏模具不说,成品表面直接出划痕,整批报废都有可能。
❗ 拉拔张力控制一定要稳,张力大了拉断,张力小了尺寸超差,这个是很多小厂做不出高端拉拔件的核心原因。
✅ 条件允许一定要上在线激光测径,不合格的位置自动切除,比人工抽样检测靠谱一百倍。
工业领域从来不缺高光的新技术,像3D打印、机器人这些天天上头条。但更多像拉拔这样的老工艺,藏在产业链的深处,默默支撑着整个制造业的运转。你看不见它,却一刻也离不开它。
到底什么是拉拔?金属成型的减法艺术
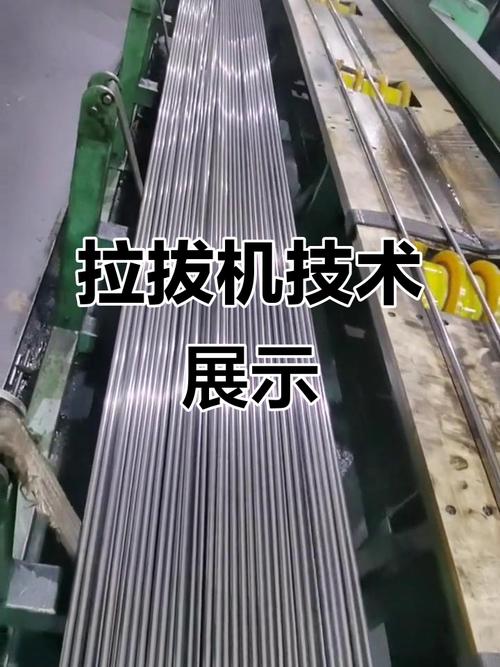
说白了,拉拔就是把金属坯料,强行拉过比它本身直径更小的模孔,靠模孔压缩截面,得到我们想要的尺寸和形状。 根据加工温度分,常温做的叫冷拉拔,加热到再结晶温度以上的叫热拉拔,现在工业里90%以上的精密拉拔都是冷拉拔。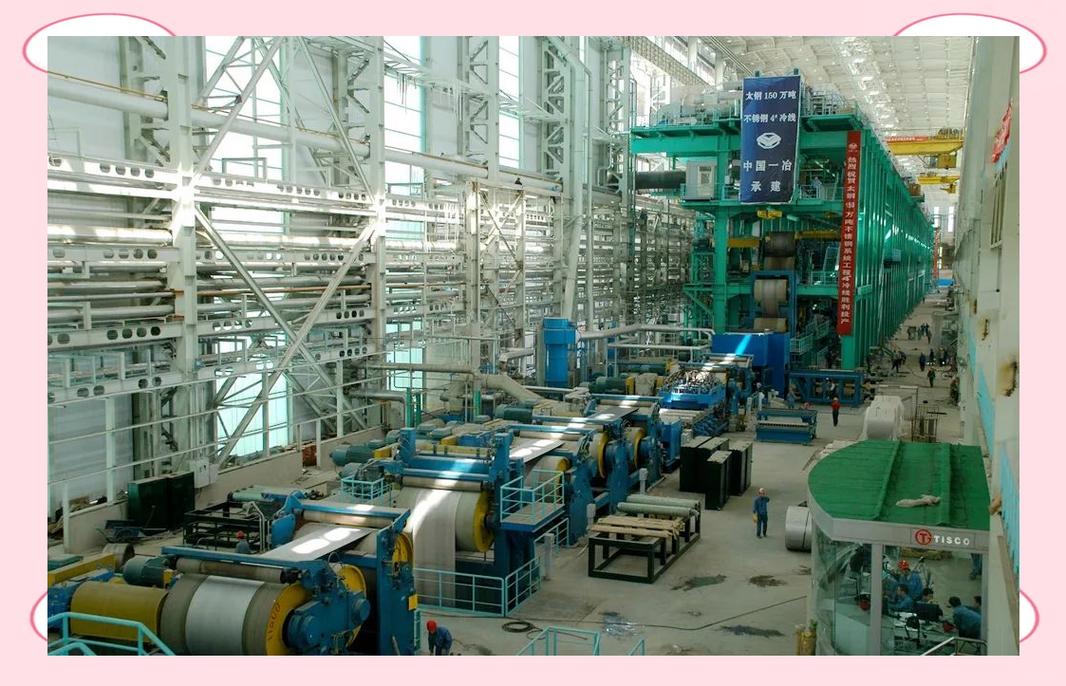 工业冷拉拔生产线生产现场图
问:拉拔和轧制都是减截面加工,两者到底有啥不一样?
答:核心区别在受力方向。轧制是靠轧辊从侧面挤压坯料减径,拉拔是从前端拉着坯料往模孔走,受力完全不同。对于小直径的线材、薄壁管材来说,拉拔能做到比轧制高好几个等级的尺寸精度,表面质量也更干净,没有轧制的辊印缺陷。
拉拔工艺的应用,早就渗透到了高端制造领域
别以为拉拔只能做工地绑钢筋的细铁丝。那是几十年前的老黄历了。 现在你能想到的高端制造,几乎都离不开拉拔。 - 新能源汽车:动力电池的汇流铝排,很多用连续拉拔成型,比挤压工艺的铝排导电率更均匀,内部气孔少,整车电池的可靠性更高。 - 半导体产业:芯片键合用的超细钨丝、铜丝,直径只有几个微米,全靠多道拉拔一点点拉到目标尺寸,没有第二种工艺能批量做出来。 - 家电行业:空调、冰箱的换热铜管,要求壁厚均匀无焊缝,内表面光滑阻力小,全是冷拉拔做的。 - 工程机械:起重机的钢丝绳,高强度预应力钢丝,拉拔出来的强度比普通轧制钢材高30%以上。 说实话,我前几年去浙江一家做汽车拉拔件的工厂,人家给新势力造车供底盘的高精度拉拔钢管,一根钢管的尺寸公差控制在0.02毫米以内,比很多CNC加工出来的还准。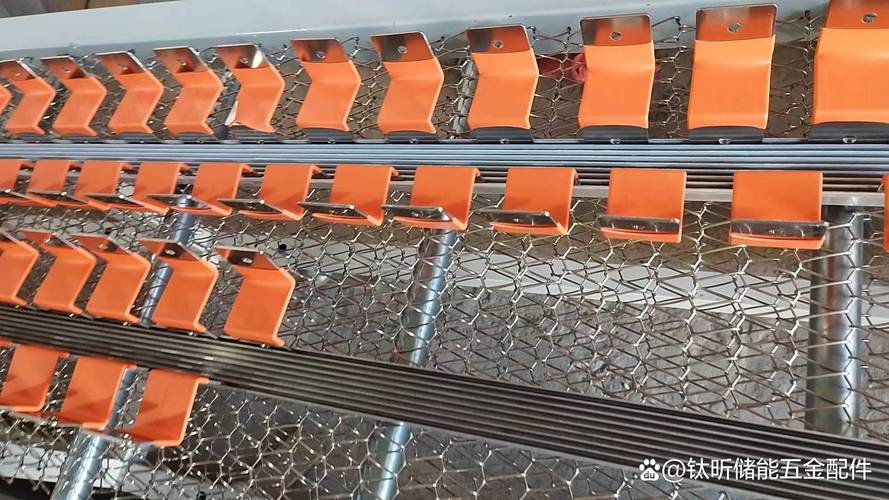 新能源汽车动力电池拉拔铝排成品图
问:现在3D打印这么火,能不能替代拉拔做小尺寸精密零件?
答:真替代不了。我见过不止一次行业自媒体吹“新技术淘汰老工艺”,轮到拉拔就歇菜。拉拔是连续批量生产,一吨高精度钢丝的加工成本,还不到3D打印做同样重量零件的百分之一,而且拉拔出来的金属纤维沿着拉拔方向连续分布,力学性能比3D打印的堆积结构稳定太多。3D打印适合做小批量复杂结构定制,亿级数量的标准线材管材,这辈子都轮不到它抢拉拔的饭碗。
不过话说回来,拉拔也不是完美的,能做的截面形状大部分是圆形、方形这种简单截面,太复杂的异形截面确实做不了,这个得承认。
拉拔工艺的最新进展,比你想的更先进
 拉拔工艺的最新进展,比你想的更先进
很多人觉得拉拔是百年老工艺,没什么技术创新,这真的误会大了。
最近十年拉拔领域的变化,其实一点不小。
第一个变化是一体化连续生产。以前拉拔要开坯、拉拔、中间退火、酸洗、再拉拔,好几道工序分开做,现在整条生产线连起来,从原料盘条进去,到成品出来一次完成,中间不需要人工转运,生产效率翻了三倍,废品率降了一半还多。
第二个变化是模具材料升级。以前中小直径拉拔用合金钢模具,做个几万米就得换模,现在超细拉拔都用天然金刚石或者PCD聚晶金刚石模具,寿命能做到几百万米,精度还能一直保持,拉出来的表面粗糙度能到Ra0.1,摸起来跟镜子一样。
第三个是智能控制。现在新的数控拉拔机,能实时监测拉拔张力、模孔温度,自动调整拉拔速度,拉0.05毫米的超细铜丝,断丝率比十年前的老设备降了90%,太稳了。
做拉拔加工,几个坑一定要避开:
💡 拉拔前的表面除锈除氧化皮一定要做干净,带氧化皮拉拔,磨坏模具不说,成品表面直接出划痕,整批报废都有可能。
❗ 拉拔张力控制一定要稳,张力大了拉断,张力小了尺寸超差,这个是很多小厂做不出高端拉拔件的核心原因。
✅ 条件允许一定要上在线激光测径,不合格的位置自动切除,比人工抽样检测靠谱一百倍。
工业领域从来不缺高光的新技术,像3D打印、机器人这些天天上头条。但更多像拉拔这样的老工艺,藏在产业链的深处,默默支撑着整个制造业的运转。你看不见它,却一刻也离不开它。