注塑工厂老炮掏心窝:没人会随便告诉你的降本增效细节
干了快二十年注塑。见过太多老板拿着百万级的设备,赚不到什么钱。问题出在哪?不是单价比不过同行,是你看不见的隐性浪费,堆得比料斗还高。谁没事会把这些细节写在教科书里?都是撞了南墙才摸出来的经验。今天就掏出来给大家说说。
 工业注塑机射嘴积碳实物图
我接触过的珠三角不少老注塑师傅,都有个小习惯:每次停机清机走完料,都会多空射个两三炮,把射嘴里面残留的料全部打干净,不让残料留在射嘴里面碳化。就这么简单的一步,能把堵料的概率降80%以上。
换料的时候调温也有讲究,不是所有料都用同一个温度区间走。
问:换色生产的时候,总是留混色残料,多清十几炮又太浪费料,怎么破?
答:其实你提前10分钟调温就行。比如从黑色ABS转做白色PE,提前把料筒后段温度降个10-15度,前段升个5-10度,让旧料在前段融化更快,后段进料的新料温度低推进慢,清机的时候只需要3-5炮就能完全干净,比原来少浪费80%的清机料。我有个中山的客户,原来一天清料浪费20公斤料,现在不到5公斤,一年下来省十几万料钱,真不是吹的。
注塑工厂模具日常保养工位实拍
就是换模停线的间隙,抽个两三分钟,用高压气把分型面的残料吹干净,喷一点干性脱模剂防粘,每天下班前给顶杆打一滴高温润滑油,三个月才拆开来全洗一次。就这么干,模具的飞边不良率能从3%降到0.5%以下,模具寿命还能拉长15%左右,省下来的修模费、停线损失,一年又是几万块。
问:我们是小厂,天天赶急单,根本抽不出时间做保养,怎么办?
答:赶单我太懂了,老板催着出活,谁也不敢停。但是换模本来就要停吧?换模的时候,你等吊机的那两分钟,随手拿气枪吹一下不行吗?总共多花不到三分钟,比你生产完了挑半天不良品,还得返工,省太多了。真等模具粘了残料出了披峰,再停线修模,一停就是大半天,损失的工费比你赚的那点单还多,对吧?
2024年注塑厂升级,别上来就换整机
这两年逛展会,听得最多的就是全电动注塑机,营销说的天花乱坠,什么节能精度高,一堆老板听了心动,砸几百万换设备,结果订单没跟上,贷款压得喘不过气。
说实话,大部分中小注塑厂接的都是多品种小批量的单,换模调机频繁,全电动的那些优势根本发挥不出来,钱砸进去三五年回不了本,何苦呢?
现在真要升级,都是花小钱办大事。
比如你原来的油压注塑机,能耗高尺寸不稳,别换整机,加装一套伺服压力闭环系统就完了,几万块钱搞定,能耗直接降20%到30%,产品尺寸的稳定性还能提升一个档次,回本最多一年半载,比换整机划算太多。
还有你那个料斗干燥机,多少厂二十四小时开着?不管料斗里有没有料,不管第二天开不开工,一直加热烘着。你加一个几十块钱的料位感应开关,有料才加热,没料就待机,一年下来省的电费,都够买十几个感应开关了。
注塑这个行业,现在已经不是赚信息差的时代了,大家原材料进价差不多,卖价也透明,你能赚的钱,全都是从细节里抠出来的。少浪费一公斤料,少废一个配件,少停一次线,日积月累,就是你的利润。
别听那些喊着大转型大升级的,先把手上这些小事做好,比什么都强。
被很多人忽略的:注塑机射嘴的隐形浪费
做注塑的,谁没遇过射嘴堵料? 大多人的操作是什么?堵了就拿铁针通,通不开就把射嘴拆下来烧,烧完再通,好几次之后射嘴内壁坑坑洼洼,更容易积碳堵料,最后只能换掉。一个好点的进口射嘴,大几百块,中等规模的厂一个月换三五个太正常,一年下来小两万就打了水漂。 说实话,堵料90%不是射嘴的问题,是你清机的习惯不对。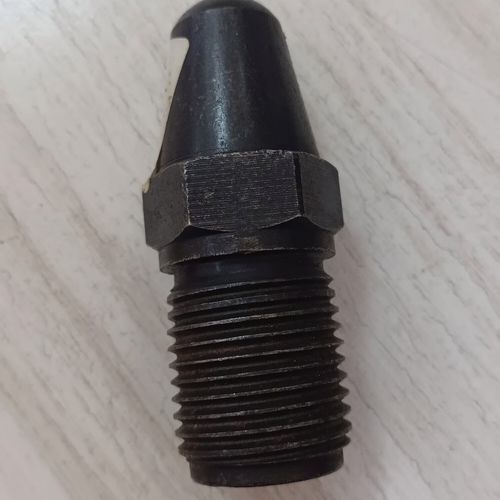 工业注塑机射嘴积碳实物图
我接触过的珠三角不少老注塑师傅,都有个小习惯:每次停机清机走完料,都会多空射个两三炮,把射嘴里面残留的料全部打干净,不让残料留在射嘴里面碳化。就这么简单的一步,能把堵料的概率降80%以上。
换料的时候调温也有讲究,不是所有料都用同一个温度区间走。
问:换色生产的时候,总是留混色残料,多清十几炮又太浪费料,怎么破?
答:其实你提前10分钟调温就行。比如从黑色ABS转做白色PE,提前把料筒后段温度降个10-15度,前段升个5-10度,让旧料在前段融化更快,后段进料的新料温度低推进慢,清机的时候只需要3-5炮就能完全干净,比原来少浪费80%的清机料。我有个中山的客户,原来一天清料浪费20公斤料,现在不到5公斤,一年下来省十几万料钱,真不是吹的。
模具保养的偷懒技巧,越懒越省钱
说到模具保养,很多工厂的标准流程都是半个月拆一次,全拆开洗导柱、抛分型面,听起来很规范对不对? 但是你算过账吗?拆一次大模具至少大半天,耽误生产不说,拆多了导柱导套的配合间隙只会越来越大,没多久就开始出飞边,不良率蹭蹭往上涨,模具寿命反而越养越短。 不过话说回来,不保养肯定不行,那怎么搞?现在很多做批量单的厂,都在搞"轻保养"。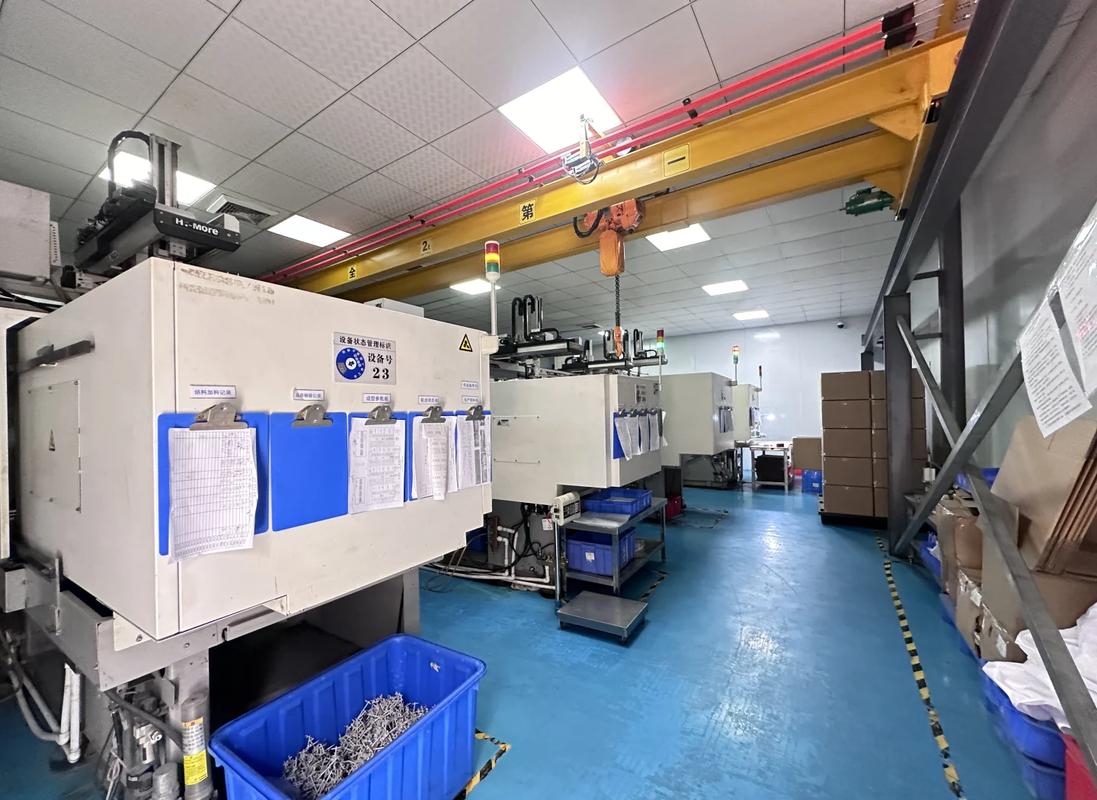 注塑工厂模具日常保养工位实拍
就是换模停线的间隙,抽个两三分钟,用高压气把分型面的残料吹干净,喷一点干性脱模剂防粘,每天下班前给顶杆打一滴高温润滑油,三个月才拆开来全洗一次。就这么干,模具的飞边不良率能从3%降到0.5%以下,模具寿命还能拉长15%左右,省下来的修模费、停线损失,一年又是几万块。
问:我们是小厂,天天赶急单,根本抽不出时间做保养,怎么办?
答:赶单我太懂了,老板催着出活,谁也不敢停。但是换模本来就要停吧?换模的时候,你等吊机的那两分钟,随手拿气枪吹一下不行吗?总共多花不到三分钟,比你生产完了挑半天不良品,还得返工,省太多了。真等模具粘了残料出了披峰,再停线修模,一停就是大半天,损失的工费比你赚的那点单还多,对吧?
2024年注塑厂升级,别上来就换整机
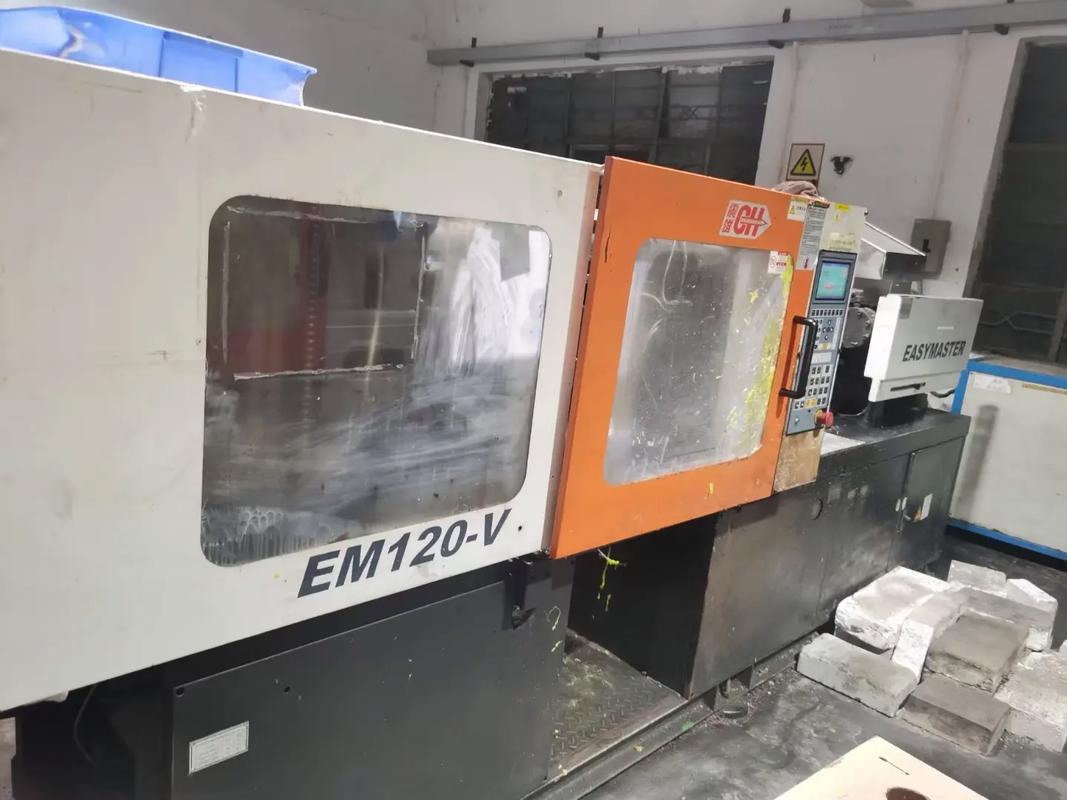 2024年注塑厂升级,别上来就换整机
这两年逛展会,听得最多的就是全电动注塑机,营销说的天花乱坠,什么节能精度高,一堆老板听了心动,砸几百万换设备,结果订单没跟上,贷款压得喘不过气。
说实话,大部分中小注塑厂接的都是多品种小批量的单,换模调机频繁,全电动的那些优势根本发挥不出来,钱砸进去三五年回不了本,何苦呢?
现在真要升级,都是花小钱办大事。
比如你原来的油压注塑机,能耗高尺寸不稳,别换整机,加装一套伺服压力闭环系统就完了,几万块钱搞定,能耗直接降20%到30%,产品尺寸的稳定性还能提升一个档次,回本最多一年半载,比换整机划算太多。
还有你那个料斗干燥机,多少厂二十四小时开着?不管料斗里有没有料,不管第二天开不开工,一直加热烘着。你加一个几十块钱的料位感应开关,有料才加热,没料就待机,一年下来省的电费,都够买十几个感应开关了。
注塑这个行业,现在已经不是赚信息差的时代了,大家原材料进价差不多,卖价也透明,你能赚的钱,全都是从细节里抠出来的。少浪费一公斤料,少废一个配件,少停一次线,日积月累,就是你的利润。
别听那些喊着大转型大升级的,先把手上这些小事做好,比什么都强。