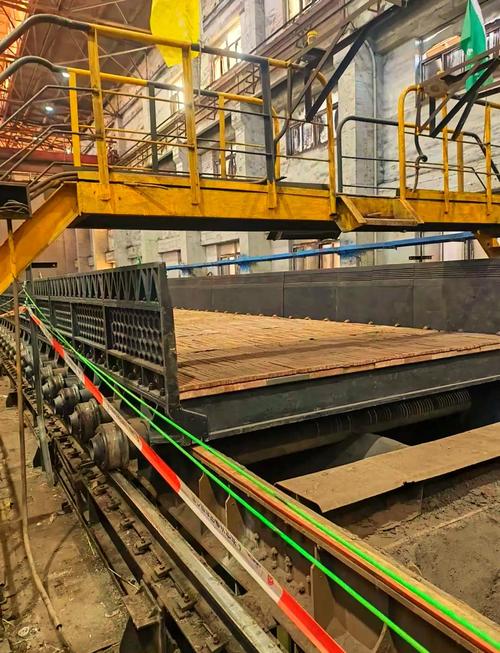
粉末冶金:被低估的新能源汽车轻量化核心制造技术
为什么现在整车厂都在抢粉末冶金产能?
之前粉末冶金大多用在家电、手动工具的小零件上,存在感很低。直到新能源汽车开始卷续航,每减一公斤就能多卖上百块的行情下,大家突然翻出了这个压箱底的好工艺。
✅ 材料利用率高,传统机加工要把一整块钢坯切掉大半,废料回炉还要额外花成本,粉末冶金是按重量配料,一次压制成型,材料利用率基本都在90%以上,有些结构简单的零件甚至能到98%。
✅ 减重效果明显,因为本身内部有可控的孔隙,同体积下比全致密的锻钢件轻10%-20%,积少成多,一台车下来几十公斤的减重就出来了。
💡 最关键的是,批量生产的成本真的低,开一次模,后续全自动化生产,一分钟出好几个件,比机加工省了三四道工序。
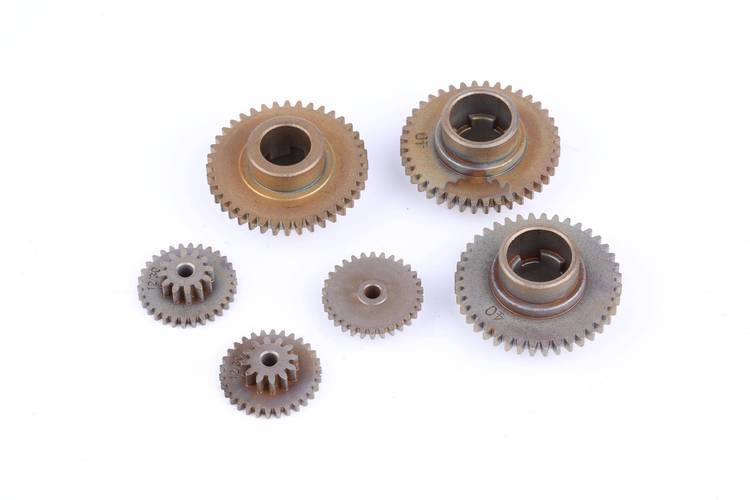 新能源汽车粉末冶金减速器齿轮成品
问:粉末冶金强度够不够?毕竟带孔隙,会不会容易断?
答:早年确实有这个问题,普通烧结的粉末冶金零件孔隙率能到10%以上,强度也就四五百兆帕,只能做衬套、低载荷齿轮这些受力不大的零件。但是现在工艺早就更新了,高密度温压成型加上烧结后渗铜处理,孔隙率能降到2%以下,强度能稳定到800-1000MPa,完全满足汽车减速器、变速箱齿轮的受力要求。哪怕是经常满负荷运行的新能源汽车主减速器,跑几十万公里都不会出问题。
说实话很多没接触过的人都想不到,这么成熟的工艺居然能蹭上新能源的风口,太有意思了。
国产粉末冶金突破了哪些老瓶颈?
放在十年前,国内想做大型高精度粉末冶金零件,根本做不了。核心设备大吨位全自动粉末压制机床,全靠进口,一台就要大几千万,很多中小厂根本玩不起。而且粉末原料的纯度、粒度控制也不行,做出来的零件一致性差,良率上不去,高端客户根本不敢用。
不过话说回来,最近五六年国内的供应链进步真的快。大吨位压机,现在国内沈阳、南通的机床厂都能做,价格不到进口的一半,交货还比进口快大半年。金属粉末,国内的鞍钢、还有不少头部民营粉末厂都能做出符合要求的预合金粉,粒度偏差能控制在1%以内,完全能满足高端整车厂的要求。
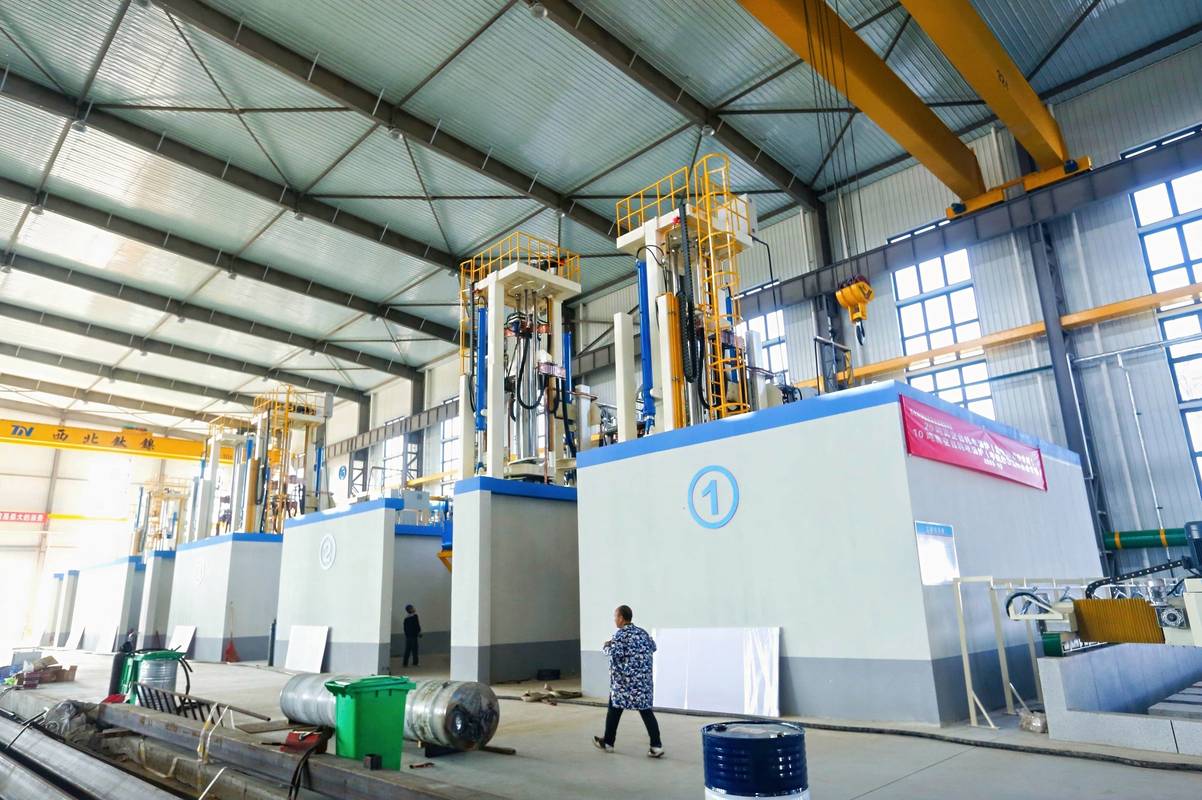
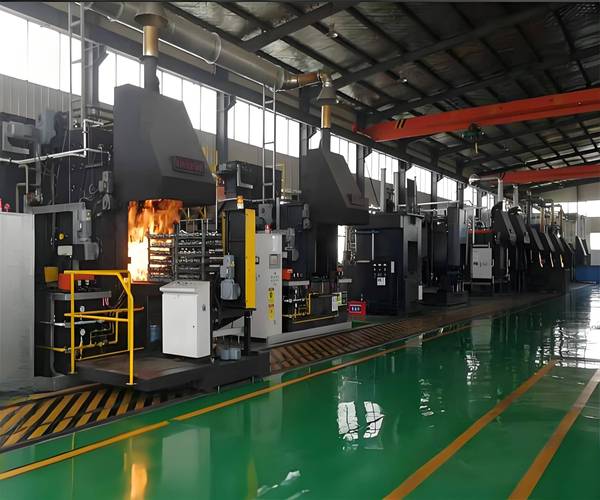
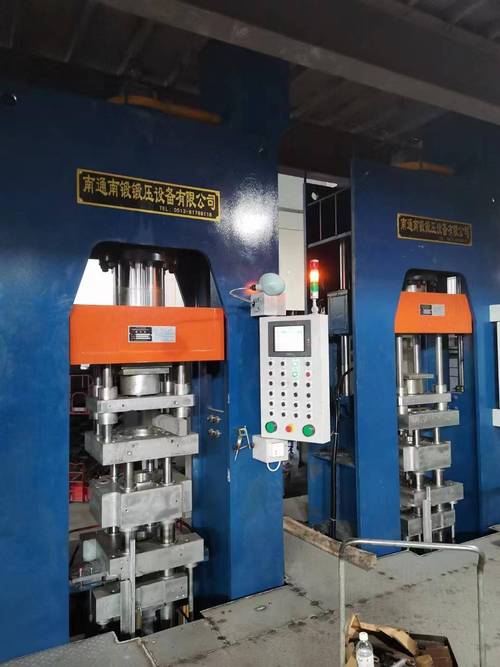 工厂全自动粉末冶金成型压机生产场景
问:粉末冶金适合所有工业零件吗?有没有不能碰的场景?
答:当然有。❗ 如果是单件小批量生产,开模费摊下来比机加工还贵,完全不划算。还有就是受力要求超过1200MPa以上的极端场景,比如飞机发动机的核心涡轮叶片,目前还是锻造和增材制造的天下,粉末冶金暂时还顶不上去。还有就是尺寸超过一米的超大零件,现在量产最大的压机也就几千吨,做不了那么大的成型件,还是得靠传统工艺。
接下来粉末冶金的新风口在哪?
 接下来粉末冶金的新风口在哪?
除了已经爆发的新能源汽车,现在还有两个方向涨得特别快。一个是消费电子领域的MIM(金属注射成型,粉末冶金的细分分支),手机的摄像头支架、内部卡扣,笔记本电脑的轻量化结构件,超过七成都是MIM做的,精度高,外观细腻,批量成本比CNC低一半还多。
另一个是光伏和储能领域,很多光伏跟踪器的传动齿轮,储能变流器的结构件,都开始改用粉末冶金了,耐蚀性够,成本低,用量一年比一年涨得快。
我接触这个行业快二十年了,从来没见过这么多资本进来扩产能。上个月跑宁波调研,一家做了三十年粉末冶金的老厂老板说,做了一辈子没想到快退休了还能赶上风口,订单多到不敢接,怕扩错产能踩坑。
当然,风险也不是没有,现在中小厂扎堆扩中低端产能,再过两三年说不定会卷价格。但核心的高端产能,能做汽车主减齿轮、高精度MIM结构件的厂,全国也就那么几十家,缺口还很大。
很多时候就是这样,最吃香的技术不一定是最新的,而是刚好踩中了行业需求的节点。粉末冶金就是最好的例子,躺了几十年,突然就成了制造业的香饽饽。