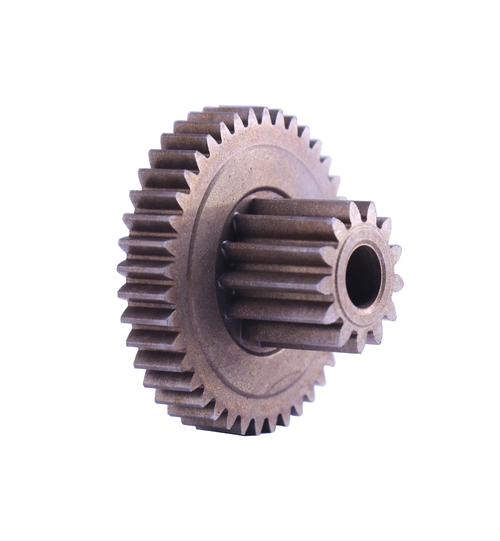
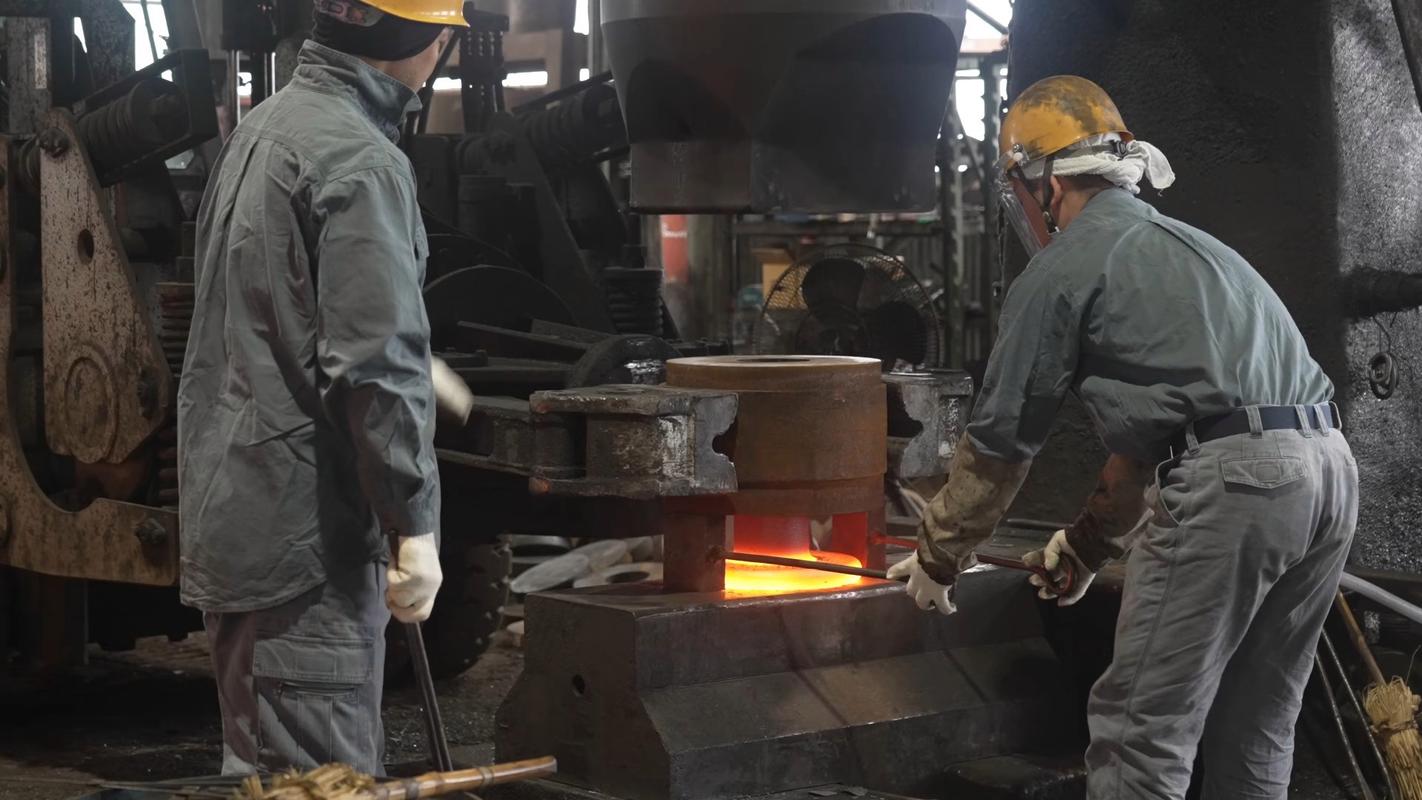
压铸:被高端制造低估的隐形基石
说起高端制造,多数人第一反应是芯片、高端机床、工业机器人。没人会把镜头对准墙角那台冒着热气的压铸机。
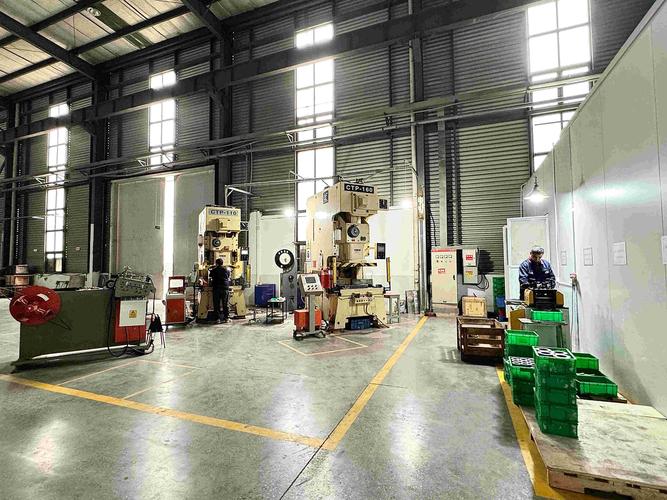
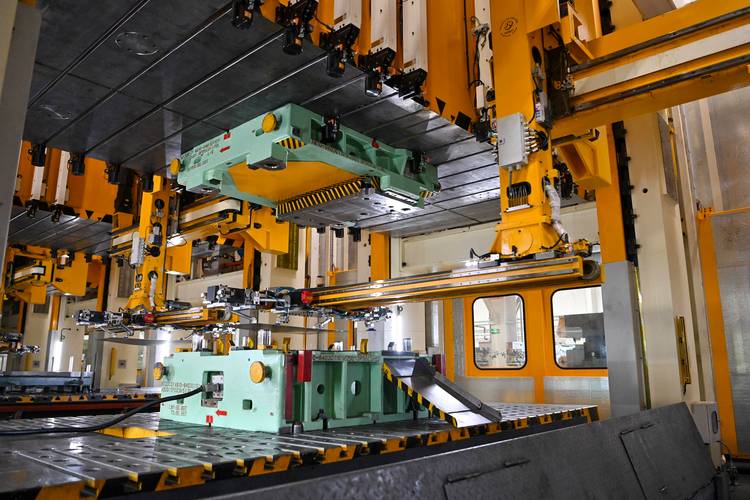
 新能源车大型一体压铸机生产车间
不止是汽车。你手里的5G手机,里面的散热中框是压铸出来的。你坐的高铁,制动系统的结构件是压铸的。甚至卫星上的轻量化零件,不少也是精密压铸的产物。
问:是不是只有大尺寸一体压铸才叫先进压铸?
答:当然不是。很多巴掌大的精密压铸件,技术门槛比几平米的大压铸件还高。比如心脏起搏器里的钛合金压铸构件,公差要控制在0.005毫米以内,还不能有任何气孔,不然植入人体就是要命的事。还有新能源汽车电机壳的压铸,要求整体气密性达到IP67,一点点微气孔都会导致漏液,整个零件直接报废。大小件各有各的难,别只盯着大机器吹。
说实话,国内压铸行业这些年的进步,真的挺惊喜。十年前高端压铸件还基本依赖进口,现在我们自己能做卫星的结构件,能做新能源车的整个下车体,甚至还出口给海外的车企做配套。
高精度压铸模具抛光加工现场
第三坑:工艺全靠老师傅经验
压射速度提10%,保压时间多两秒,模具温度高十度,结果可能就是合格率从95%掉到80%。以前全靠老师傅凭经验调,换个产品就要调好几天。不过话说回来,现在最新的变化也在这里,珠三角不少头部压铸厂,已经开始用工业物联网平台实时采集压铸过程的温度、压力、速度数据,用算法自动调参,不仅调参时间从三天缩到四个小时,合格率还能稳在95%以上,这就是真真切切的进步。
问:下游采购找压铸厂,怎么快速判断对方能不能做高要求的订单?
答:别光看厂房多大,机器多新。你就问三个问题:第一,有没有做真空压铸的工位?普通压铸排不了气,肯定出气孔,高要求件必须用真空压铸。第二,能不能给你看最近三个月的探伤检测报告?没有无损检测的能力,出厂的件就可能带问题。第三,有没有同行业头部客户的供货经验?没供过高要求的单,说的再好听也别信。贪便宜找小厂,最后出问题返工,亏的钱远比你省的多。
接下来压铸行业的机会在哪?
一体压铸肯定还是接下来几年的大风口,但不是所有人都要去抢几万吨大压铸机的生意。
一体压铸现在已经从车身延伸到了电池包壳体、电机壳体、电控外壳,这些细分部件的需求,比大车身零件的市场还大,很多中型压铸厂都能切一块进去。
然后是新材料方向,镁合金压铸现在已经突破了易燃的技术瓶颈,镁比铝轻30%,比强度还更高,现在不少车企已经开始试水产品,接下来新能源车要继续减重,镁合金压铸肯定会起来,这块现在做的人还不多,机会很大。
💡 有一点要提醒,现在很多地方一哄而上上一体压铸项目,中小厂别脑子一热就砸几个亿买大机器。你没绑定稳定的下游客户,大机器放那一天不开工,折旧就是好几万,最后只能砸在手里。
说实话,制造业从来都没有什么一夜爆红的风口,压铸做了一百多年,之前一直是隐形的基础工艺,现在只不过是行业发展,刚好需要它站到台前而已。那些沉下心磨工艺,攒客户的厂,不管什么时候,都能分到蛋糕。
为什么现在压铸突然成了香饽饽?
新能源车的一体压铸火了之后,行业才突然反应过来:原来这个做了上百年的工艺,居然能直接改写汽车制造的流程。原来做一个车身框架,要冲几十个零件,焊上几百个点,现在一次压铸成型,直接省掉上百道工序,还能减重10%以上,成本降20%。这对卷续航卷成本的新能源车来说,等于送了一个大红包。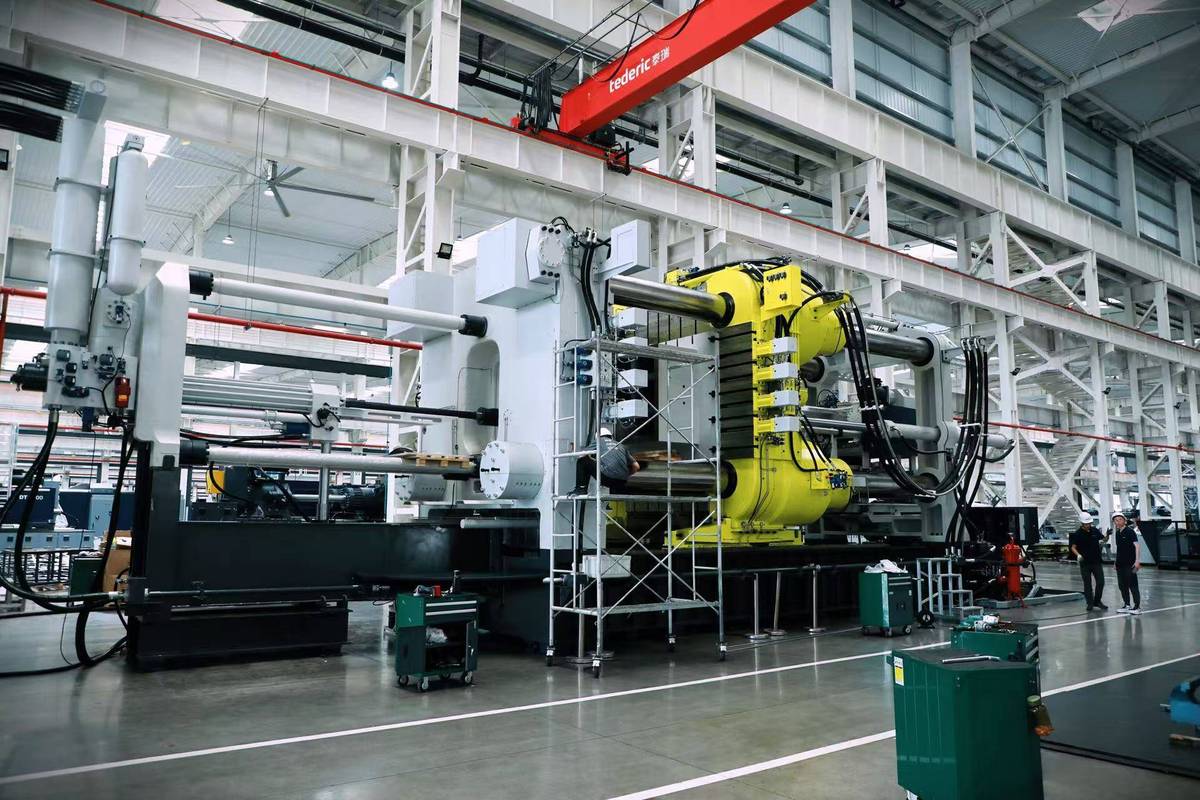 新能源车大型一体压铸机生产车间
不止是汽车。你手里的5G手机,里面的散热中框是压铸出来的。你坐的高铁,制动系统的结构件是压铸的。甚至卫星上的轻量化零件,不少也是精密压铸的产物。
问:是不是只有大尺寸一体压铸才叫先进压铸?
答:当然不是。很多巴掌大的精密压铸件,技术门槛比几平米的大压铸件还高。比如心脏起搏器里的钛合金压铸构件,公差要控制在0.005毫米以内,还不能有任何气孔,不然植入人体就是要命的事。还有新能源汽车电机壳的压铸,要求整体气密性达到IP67,一点点微气孔都会导致漏液,整个零件直接报废。大小件各有各的难,别只盯着大机器吹。
说实话,国内压铸行业这些年的进步,真的挺惊喜。十年前高端压铸件还基本依赖进口,现在我们自己能做卫星的结构件,能做新能源车的整个下车体,甚至还出口给海外的车企做配套。
一块好压铸件,到底卡在哪几个核心环节?
很多外行人觉得,压铸不就是把熔化的金属倒进模子,压完冷却拿出来吗?太扯了。 我前年跟朋友去宁波一家压铸厂调研,老板跟我们吐槽,前两年接新能源订单,前前后后赔了快三百万,才摸出一套稳定的合格工艺。坑在哪?我给你掰扯掰扯: 第一坑:材料卡脖子 现在做高强压铸件用的铝合金,不是随便找个铝锭熔化就行。含硅量、含铜量差0.1个百分点,出来的件强度直接掉15%,还容易出裂纹。很多小厂图便宜买回收铝,杂质多,合格率能掉一半都不止。 第二坑:模具吃不消 压铸模的工作环境,简直是炼狱。一千多度的铝水每秒几十米的速度冲进去,冲完马上冷却,一天几千次循环,差的模具钢打几千模就开裂了。好的热作模具钢,进口的价格是国产的三倍,还经常缺货,国产的寿命差不多只有进口的一半,算下来其实也没便宜多少,这个坎至今还没完全跨过去。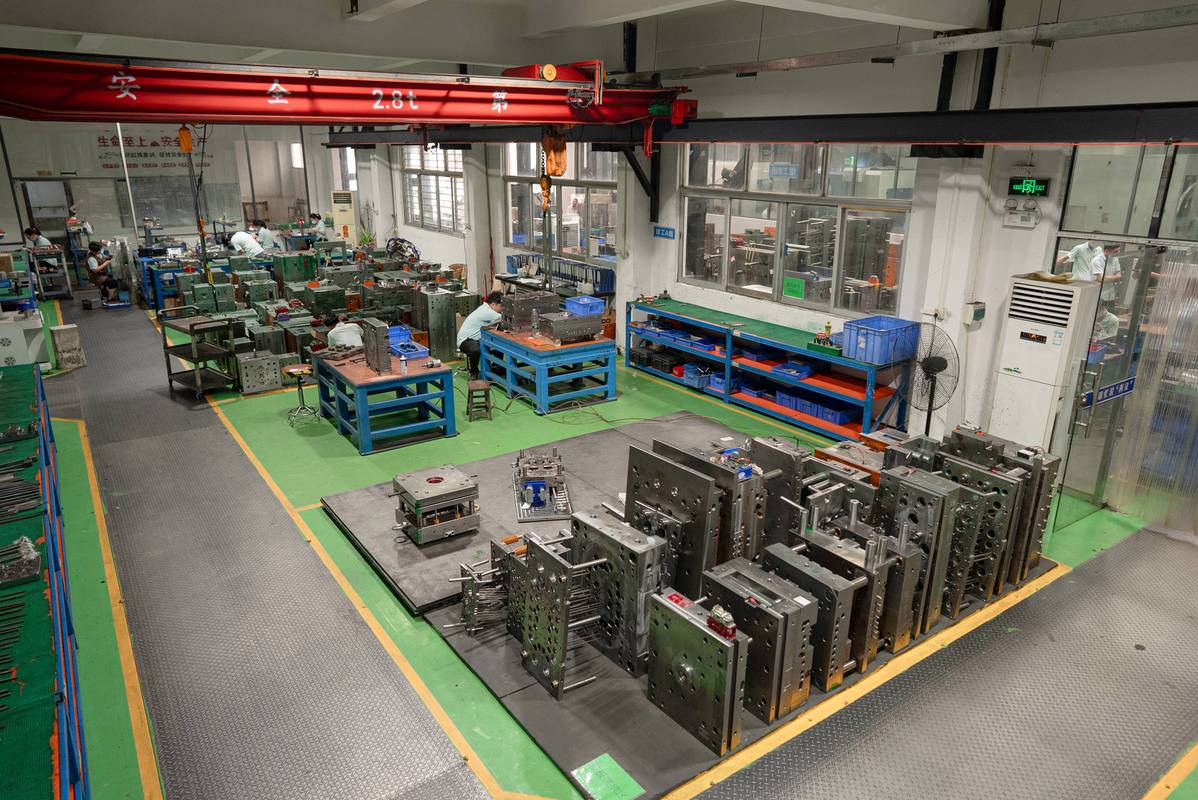 高精度压铸模具抛光加工现场
第三坑:工艺全靠老师傅经验
压射速度提10%,保压时间多两秒,模具温度高十度,结果可能就是合格率从95%掉到80%。以前全靠老师傅凭经验调,换个产品就要调好几天。不过话说回来,现在最新的变化也在这里,珠三角不少头部压铸厂,已经开始用工业物联网平台实时采集压铸过程的温度、压力、速度数据,用算法自动调参,不仅调参时间从三天缩到四个小时,合格率还能稳在95%以上,这就是真真切切的进步。
问:下游采购找压铸厂,怎么快速判断对方能不能做高要求的订单?
答:别光看厂房多大,机器多新。你就问三个问题:第一,有没有做真空压铸的工位?普通压铸排不了气,肯定出气孔,高要求件必须用真空压铸。第二,能不能给你看最近三个月的探伤检测报告?没有无损检测的能力,出厂的件就可能带问题。第三,有没有同行业头部客户的供货经验?没供过高要求的单,说的再好听也别信。贪便宜找小厂,最后出问题返工,亏的钱远比你省的多。
接下来压铸行业的机会在哪?
 接下来压铸行业的机会在哪?
一体压铸肯定还是接下来几年的大风口,但不是所有人都要去抢几万吨大压铸机的生意。
一体压铸现在已经从车身延伸到了电池包壳体、电机壳体、电控外壳,这些细分部件的需求,比大车身零件的市场还大,很多中型压铸厂都能切一块进去。
然后是新材料方向,镁合金压铸现在已经突破了易燃的技术瓶颈,镁比铝轻30%,比强度还更高,现在不少车企已经开始试水产品,接下来新能源车要继续减重,镁合金压铸肯定会起来,这块现在做的人还不多,机会很大。
💡 有一点要提醒,现在很多地方一哄而上上一体压铸项目,中小厂别脑子一热就砸几个亿买大机器。你没绑定稳定的下游客户,大机器放那一天不开工,折旧就是好几万,最后只能砸在手里。
说实话,制造业从来都没有什么一夜爆红的风口,压铸做了一百多年,之前一直是隐形的基础工艺,现在只不过是行业发展,刚好需要它站到台前而已。那些沉下心磨工艺,攒客户的厂,不管什么时候,都能分到蛋糕。