吹塑加工:被很多人低估的工业成型核心工艺
很多人一提塑料成型,第一反应就是注塑。没多少人会想起吹塑。说实话,这真不公平。
我跑工业制造快二十年,见过太多本来用吹塑能省几十万的项目,硬生生选了注塑,最后赔了开模费还交不出货。
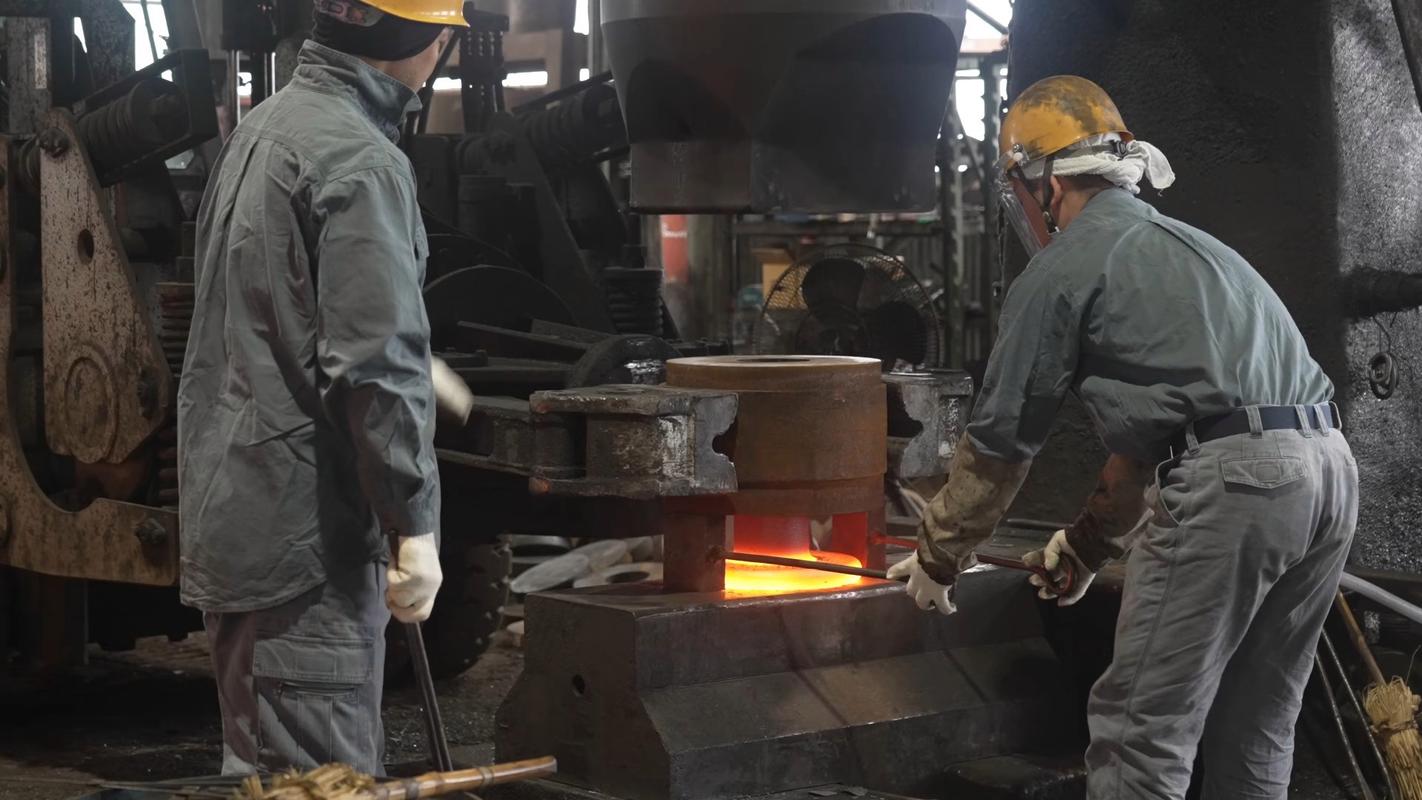
 工业大型吹塑设备生产光伏浮筒现场
问:可降解材料能不能做吹塑?我想做可降解的户外垃圾桶,可行吗?
答:当然可行。放在五年前,PLA可降解材料太脆,吹塑成型率不到六成,废品堆得比成品还高,现在不一样,改性后的PLA-PBAT共混料,流动性和韧性都够,国内头部吹塑厂成型率已经做到九成以上,不少海边景区的可降解垃圾桶、救生浮具都是这么做出来的。别信老黄历说可降解做不了吹塑,那都是没跟进新料的老厂说的。
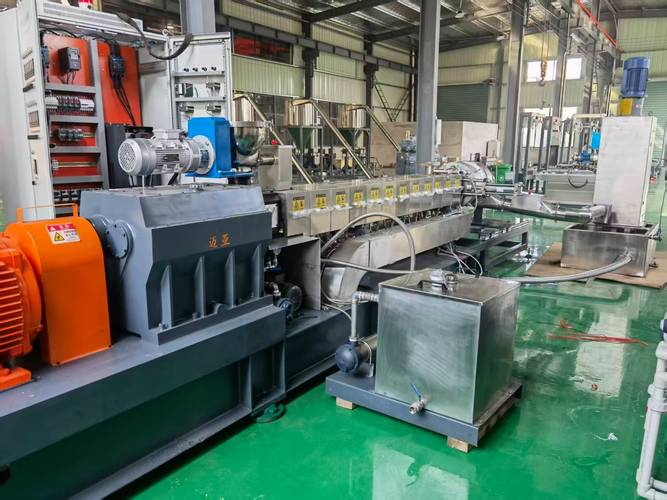
工厂伺服控制多层共挤吹塑生产线实拍
氢能赛道现在用的储氢瓶内胆,全是拉伸吹塑做的,以前全靠进口,现在国内已经有吹塑厂能做出70MPa储氢瓶的内胆,性能达标,价格比进口砍了一半,不少商用车项目已经用上了。这在五年前根本想都不敢想。
找吹塑厂加工,一定要避开这几个坑
干了这么多年,见过太多客户踩坑,说几个最常见的。
💡 第一个坑:材料不对版。
你要做装热水的容器,要求耐100℃高温,小厂给你用普通级PET吹,成本降了五毛,成品装热水用不了一个星期就变形,最后你赔客户钱,他早就不认账了。一定要在合同里写清楚材料牌号,要求提供材料出厂报告。
❗ 第二个坑:大型件不做预试压。
做几立方的储水罐、化工桶,很多厂打样都不试压,直接开批量,做出来装上水才发现局部壁厚不够,用三个月就裂,几十万的货全废,客户索赔起来直接亏掉半年利润。一定要打样之后装满水试压半个月,测完壁厚再开批量。
✅ 第三个坑:没资质接特殊订单。
做食品包装要食品级生产资质,做危化品包装要危险品包装生产许可证,很多小厂没有,挂靠接活,查出来连你一起罚,别图那点便宜找三无小厂。
不过话说回来,吹塑这个工艺,真的是被低估太久了。现在储能、氢能、光伏、新消费这些赛道起来,越来越多的中空结构件要做,吹塑的优势只会越来越明显。别老是抱着注塑不放,有时候换个工艺,能省出几十万的利润,这话真不假。
什么场景下,你必须选吹塑而不是注塑?
吹塑的本质很简单,把热熔后的塑料型坯,靠气压吹胀贴在模具内壁,冷却定型后就是成品。专门做中空结构塑料制品,从几毫升的药瓶,到几十立方的大型储水罐,全能做。 和注塑比,优势说穿了就是两点:成本低,适合大尺寸中空件。 注塑做中空,得开前后模,做出来两片再拼接焊接,工序多一半,开模费翻两倍还多,焊缝还容易漏液漏气。吹塑一次成型,根本没这个问题。 问:我做一个5L的食品级塑料壶,月订单才五千个,选注塑还是吹塑? 答:肯定选吹塑。开模费也就注塑大模具的三分之一,一次成型不用额外焊接,成品合格率能到98%以上,摊到每个产品的成本比注塑低近两成,量不大也能扛得住。 再举个现在最火的例子,光伏电站用的水面光伏浮筒,单个体积快一立方,要扛得住紫外线,扛得住水腐蚀,还要承重。这种尺寸注塑根本做不了,锁模力要几千吨,开模费百万起,哪个客户受得了?吹塑就不一样,大型吹塑机一次成型,成本才不到注塑的十分之一。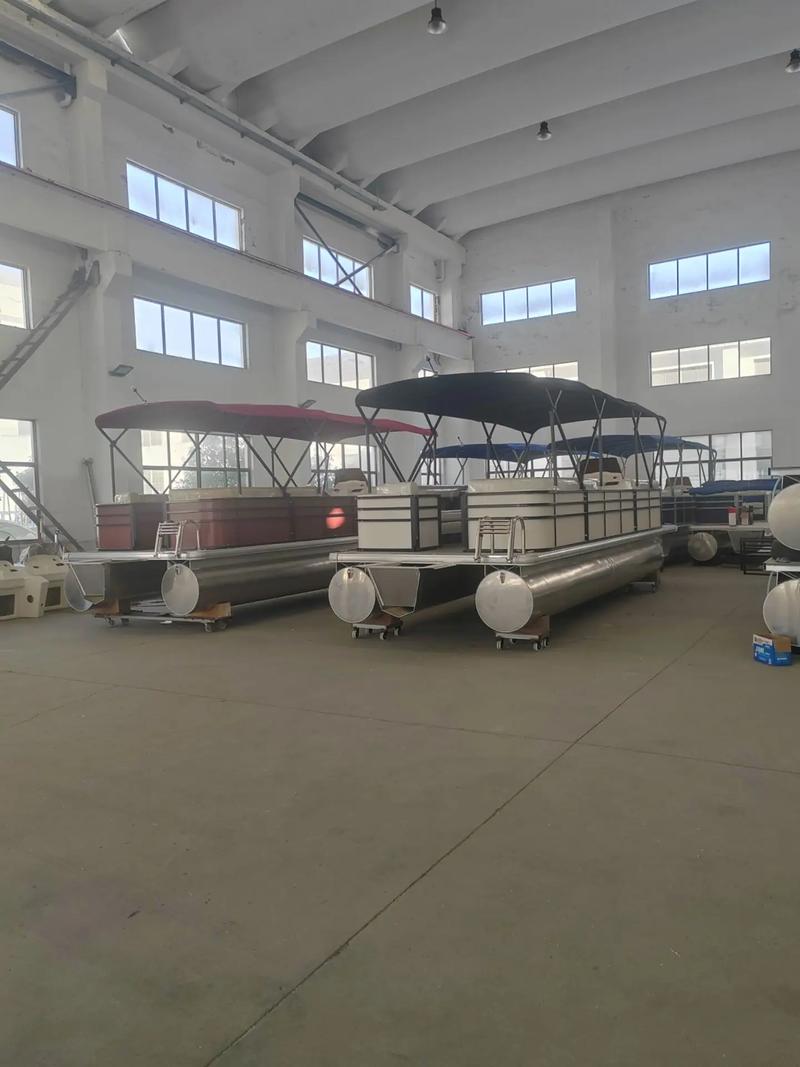 工业大型吹塑设备生产光伏浮筒现场
问:可降解材料能不能做吹塑?我想做可降解的户外垃圾桶,可行吗?
答:当然可行。放在五年前,PLA可降解材料太脆,吹塑成型率不到六成,废品堆得比成品还高,现在不一样,改性后的PLA-PBAT共混料,流动性和韧性都够,国内头部吹塑厂成型率已经做到九成以上,不少海边景区的可降解垃圾桶、救生浮具都是这么做出来的。别信老黄历说可降解做不了吹塑,那都是没跟进新料的老厂说的。
2024年吹塑工艺的最新升级方向
这两年吹塑的变化真的不小,全是跟着新赛道走的。 第一个就是多层共挤吹塑,以前做阻渗要求的包装,比如装农药、化工原料的桶,要做完再喷阻隔涂层,工序多,还不环保,不符合现在的双碳要求。现在直接三层共挤,中间一层专门放阻隔EVOH料,一次吹塑成型,阻隔效果是涂层的三倍,还符合食品接触标准,现在国内的危化品包装厂几乎全换这个工艺了。 第二个就是伺服控制吹塑的普及,以前老吹塑机是开环控制,型坯厚度全靠师傅手感调,同一个模出来的产品,壁厚差能到1mm以上,废品率高。现在新上的全伺服吹塑线,每一段的型坯厚度都能闭环控制,精度控到0.1mm以内,壁厚均匀性翻了好几倍,材料还省了近10%,相当于每个产品直接降本。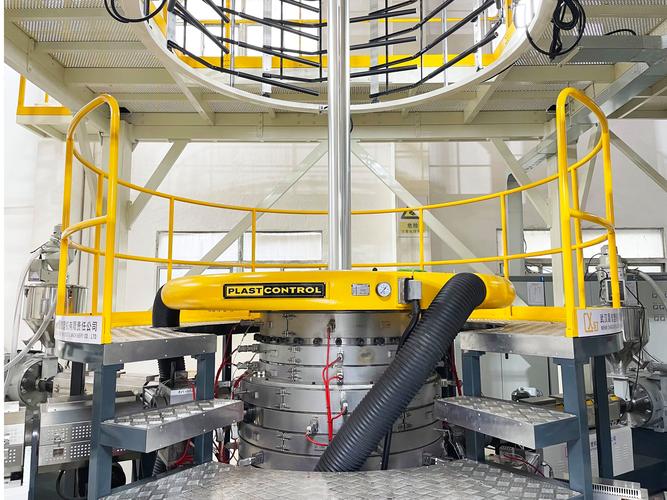 工厂伺服控制多层共挤吹塑生产线实拍
氢能赛道现在用的储氢瓶内胆,全是拉伸吹塑做的,以前全靠进口,现在国内已经有吹塑厂能做出70MPa储氢瓶的内胆,性能达标,价格比进口砍了一半,不少商用车项目已经用上了。这在五年前根本想都不敢想。
找吹塑厂加工,一定要避开这几个坑
 找吹塑厂加工,一定要避开这几个坑
干了这么多年,见过太多客户踩坑,说几个最常见的。
💡 第一个坑:材料不对版。
你要做装热水的容器,要求耐100℃高温,小厂给你用普通级PET吹,成本降了五毛,成品装热水用不了一个星期就变形,最后你赔客户钱,他早就不认账了。一定要在合同里写清楚材料牌号,要求提供材料出厂报告。
❗ 第二个坑:大型件不做预试压。
做几立方的储水罐、化工桶,很多厂打样都不试压,直接开批量,做出来装上水才发现局部壁厚不够,用三个月就裂,几十万的货全废,客户索赔起来直接亏掉半年利润。一定要打样之后装满水试压半个月,测完壁厚再开批量。
✅ 第三个坑:没资质接特殊订单。
做食品包装要食品级生产资质,做危化品包装要危险品包装生产许可证,很多小厂没有,挂靠接活,查出来连你一起罚,别图那点便宜找三无小厂。
不过话说回来,吹塑这个工艺,真的是被低估太久了。现在储能、氢能、光伏、新消费这些赛道起来,越来越多的中空结构件要做,吹塑的优势只会越来越明显。别老是抱着注塑不放,有时候换个工艺,能省出几十万的利润,这话真不假。