挤出成型:工业制造里被低估的隐形主力
你日常用的食品包装袋、汽车门板的密封条、甚至装修用的PVC水管,90%以上都是靠挤出做出来的。
很多外行人一提塑料成型,第一反应就是注塑,压根想不起挤出这回事。
真挺冤的。
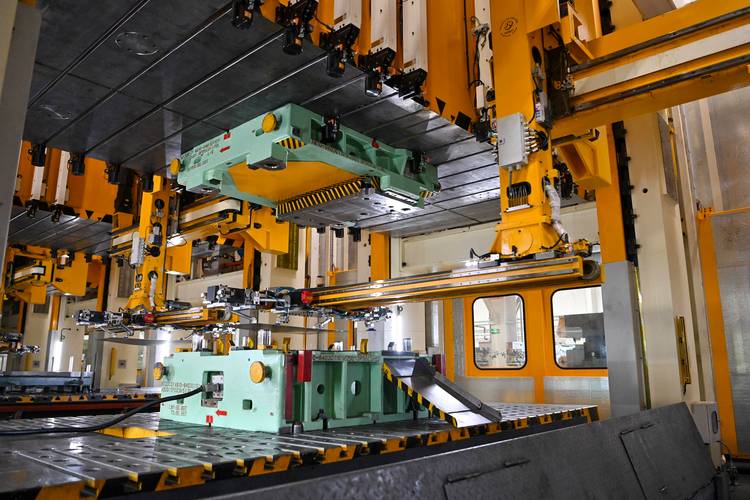
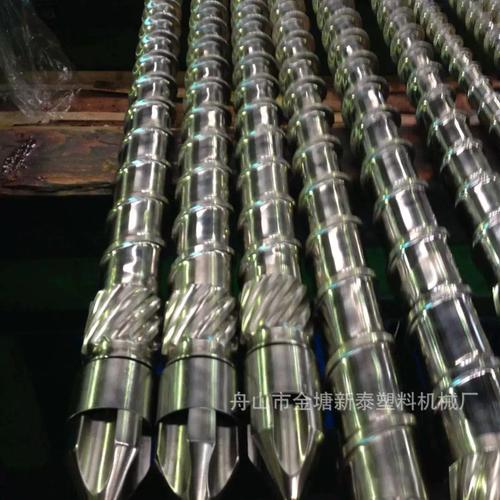
 工业单螺杆挤出机生产现场图
现在挤出早就不是只做低端粗活了。多层共挤出工艺能一次成型三五层不同功能的材料,比如大家买的常温奶的外包装膜,中间那层阻氧的尼龙,就是和PE一起共挤出来的,比粘上去的强度高,还没有胶水残留,安全多了。
问:挤出只能用来加工塑料吗?
答:当然不是。橡胶挤出占了轮胎生产工序的一半以上,汽车胎面的胎侧都是挤出来再硫化的。建筑用的铝型材、家装用的铝合金门框,全靠铝挤出成型。现在连航空航天用的连续纤维复合材料,都是用连续挤出工艺做预浸料,比传统热压罐工艺成本降了一半还多。说白了,只要能熔融塑化,需要连续出型,挤出都是最优解。
问:挤出和注塑比,核心优势到底在哪?
答:第一是生产效率,挤出能开足马力24小时不停转,只要不频繁换模,一天出几十吨货轻轻松松,注塑要反复开模合模,单位时间产量差出好几倍。第二是原材料利用率,挤出没有多余的料把、浇口废料,利用率能到98%以上,省下来的都是真金白银。当然,做形状复杂的散件,挤出干不过注塑,各行其道而已。
医用精密微挤出导管生产样品图
还有反应挤出,原来要在大型反应釜里做的高分子聚合、改性,现在直接在挤出机的螺杆里边完成,省了一整套反应、冷却、再粉碎的工序,设备投资直接砍掉一半,现在市面上大部分改性工程塑料,都是用双螺杆反应挤出做的。
不过话说回来,新玩法对工艺和设备的要求也高。比如现在火得一塌糊涂的可降解PLA吸管,PLA对温度特别敏感,挤出机料筒温度差个三五度,要么塑化不够,要么直接降解变脆,做出来的吸管一捏就碎,根本没法用。
现在头部厂家的挤出生产线,都用上了分段精准控温,每一段的温度误差控制在±0.5℃以内,合格率能从原来的80%提到99%,差一点就是天差地别。
新手入行买挤出设备,最容易踩的坑
我见过太多刚创业的老板,上来就盯着设备价格砍,结果省了小钱亏了大本。给你们提几个醒:
✅ 别光看螺杆直径,一定要认准匹配的长径比。不同原料对长径比要求天差地别,做PVC造粒一般25:1就够,做PET改性就得35:1以上,长径比不对,要么塑化不均匀出废品,要么原料过塑化降解,整批料全废。
❗ 别抠温控系统的钱。尤其是做精密制品或者热敏性材料,温差超过±1℃,出来的管材、薄膜厚薄差直接超差,客户一退就是整批货,赔的钱够买好几个温控系统了。
💡 别一开始就砍掉自动化配套。现在工人工资多高大家都知道,很多人图省钱不上自动牵引、在线测厚和自动切割机,结果一条线就得两个人三班倒,一年下来人工成本都够买半台新设备了,怎么算都亏。
我之前认识一个广东开PVC管材厂的老板,一开始创业资金紧,为了省二十万,买了个小厂的杂牌挤出机,结果做出来的排水管壁厚公差超了两倍,连续退了三批货,直接把大客户丢了,最后不得不换设备,前前后后亏了上百万,说起来都懊恼。
现在新上的挤出生产线,基本都带工业物联网接口了,实时监控螺杆转速、熔压、温度,出了异常直接给老板手机发报警,不用工人一刻不离盯着,省了很多心。
别小看挤出这门手艺,看起来就是把料融了挤出来,其实里面的门道多了去了,好多干了二三十年的老工艺师,换个新材料都得摸小半个月参数。
它就是这么一个隐形的主力,撑起来大半个轻工、建材、汽车行业的基础供应,你说厉害不厉害。
什么才是真正的工业挤出?
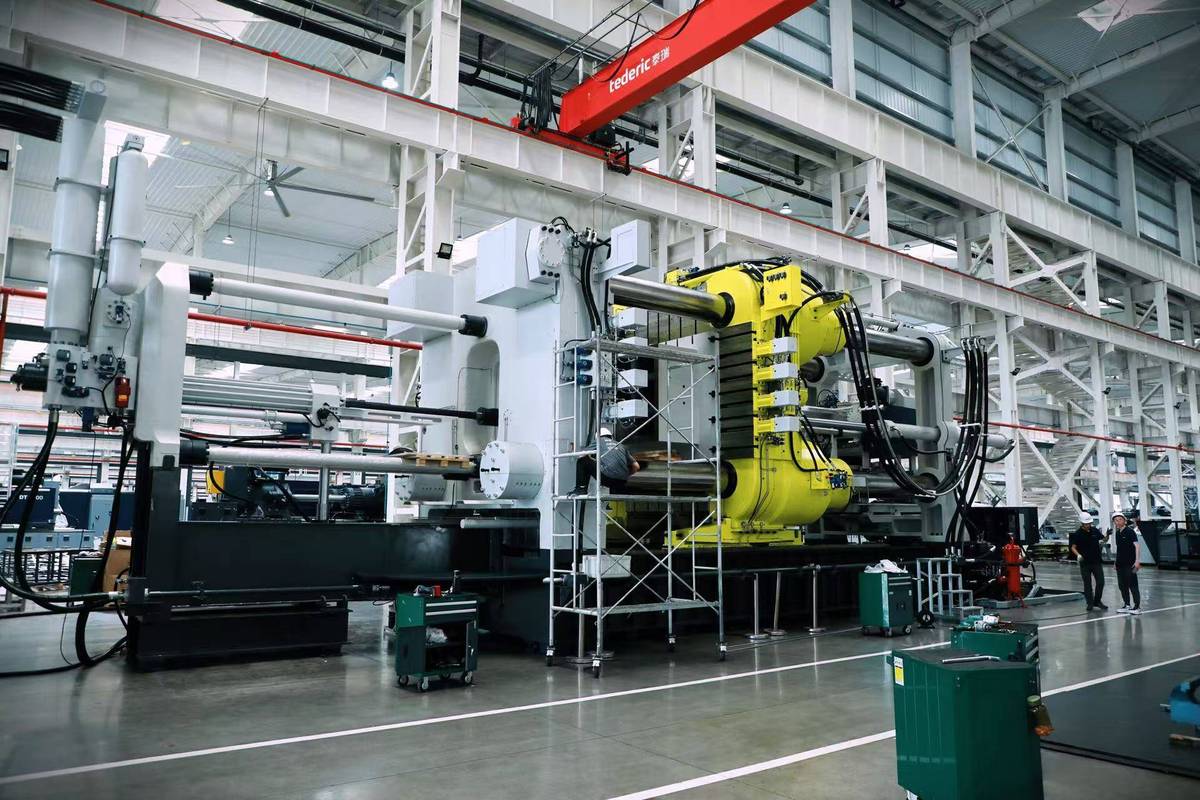
挤出本质上就是把可熔融的原料,通过螺杆持续加压塑化,最后从固定形状的模口连续挤出成型,冷却定型后就是成品。 和间歇式生产的注塑不同,挤出从投料到出成品,全流程连续不中断,适合做所有长条形、大面型的连续制品。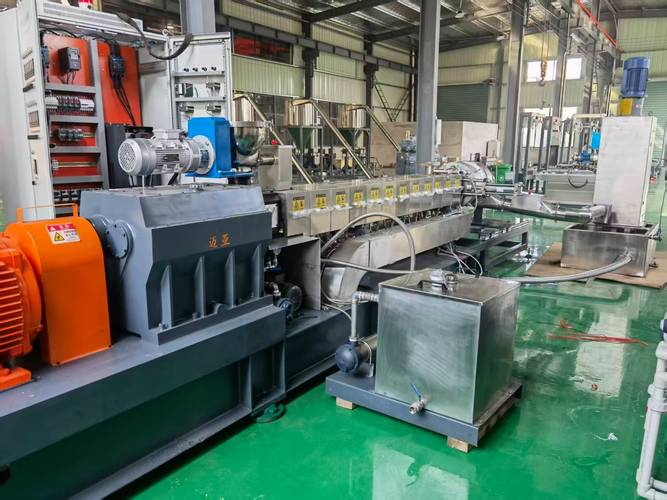 工业单螺杆挤出机生产现场图
现在挤出早就不是只做低端粗活了。多层共挤出工艺能一次成型三五层不同功能的材料,比如大家买的常温奶的外包装膜,中间那层阻氧的尼龙,就是和PE一起共挤出来的,比粘上去的强度高,还没有胶水残留,安全多了。
问:挤出只能用来加工塑料吗?
答:当然不是。橡胶挤出占了轮胎生产工序的一半以上,汽车胎面的胎侧都是挤出来再硫化的。建筑用的铝型材、家装用的铝合金门框,全靠铝挤出成型。现在连航空航天用的连续纤维复合材料,都是用连续挤出工艺做预浸料,比传统热压罐工艺成本降了一半还多。说白了,只要能熔融塑化,需要连续出型,挤出都是最优解。
问:挤出和注塑比,核心优势到底在哪?
答:第一是生产效率,挤出能开足马力24小时不停转,只要不频繁换模,一天出几十吨货轻轻松松,注塑要反复开模合模,单位时间产量差出好几倍。第二是原材料利用率,挤出没有多余的料把、浇口废料,利用率能到98%以上,省下来的都是真金白银。当然,做形状复杂的散件,挤出干不过注塑,各行其道而已。
近年挤出技术都玩出了哪些新花样?
说实话,我刚入行那会,挤出就是个出大力的粗活,做个水管地膜就不错了。这十年技术迭代快得超乎想象。 微挤出现在能做直径不到1毫米的精密医用导管,精度控制在0.01毫米以内,心脏支架的输送导管、介入手术用的导丝套管,全是微挤出做出来的,国内现在已经能做到完全替代进口了。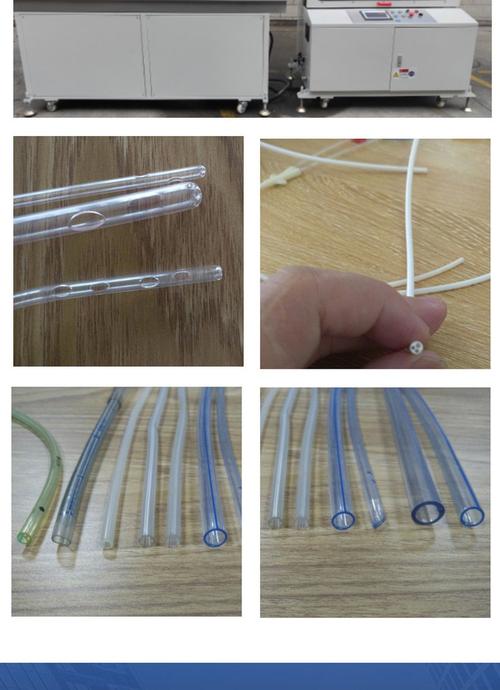 医用精密微挤出导管生产样品图
还有反应挤出,原来要在大型反应釜里做的高分子聚合、改性,现在直接在挤出机的螺杆里边完成,省了一整套反应、冷却、再粉碎的工序,设备投资直接砍掉一半,现在市面上大部分改性工程塑料,都是用双螺杆反应挤出做的。
不过话说回来,新玩法对工艺和设备的要求也高。比如现在火得一塌糊涂的可降解PLA吸管,PLA对温度特别敏感,挤出机料筒温度差个三五度,要么塑化不够,要么直接降解变脆,做出来的吸管一捏就碎,根本没法用。
现在头部厂家的挤出生产线,都用上了分段精准控温,每一段的温度误差控制在±0.5℃以内,合格率能从原来的80%提到99%,差一点就是天差地别。
新手入行买挤出设备,最容易踩的坑
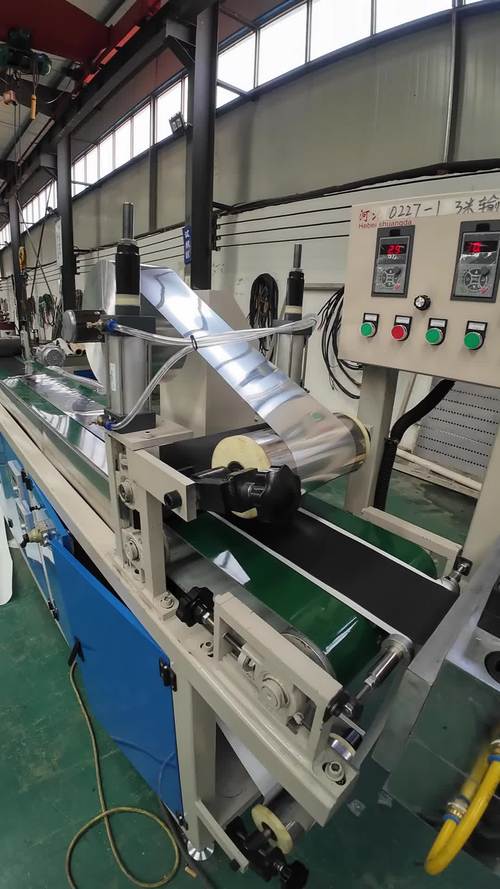 新手入行买挤出设备,最容易踩的坑
我见过太多刚创业的老板,上来就盯着设备价格砍,结果省了小钱亏了大本。给你们提几个醒:
✅ 别光看螺杆直径,一定要认准匹配的长径比。不同原料对长径比要求天差地别,做PVC造粒一般25:1就够,做PET改性就得35:1以上,长径比不对,要么塑化不均匀出废品,要么原料过塑化降解,整批料全废。
❗ 别抠温控系统的钱。尤其是做精密制品或者热敏性材料,温差超过±1℃,出来的管材、薄膜厚薄差直接超差,客户一退就是整批货,赔的钱够买好几个温控系统了。
💡 别一开始就砍掉自动化配套。现在工人工资多高大家都知道,很多人图省钱不上自动牵引、在线测厚和自动切割机,结果一条线就得两个人三班倒,一年下来人工成本都够买半台新设备了,怎么算都亏。
我之前认识一个广东开PVC管材厂的老板,一开始创业资金紧,为了省二十万,买了个小厂的杂牌挤出机,结果做出来的排水管壁厚公差超了两倍,连续退了三批货,直接把大客户丢了,最后不得不换设备,前前后后亏了上百万,说起来都懊恼。
现在新上的挤出生产线,基本都带工业物联网接口了,实时监控螺杆转速、熔压、温度,出了异常直接给老板手机发报警,不用工人一刻不离盯着,省了很多心。
别小看挤出这门手艺,看起来就是把料融了挤出来,其实里面的门道多了去了,好多干了二三十年的老工艺师,换个新材料都得摸小半个月参数。
它就是这么一个隐形的主力,撑起来大半个轻工、建材、汽车行业的基础供应,你说厉害不厉害。