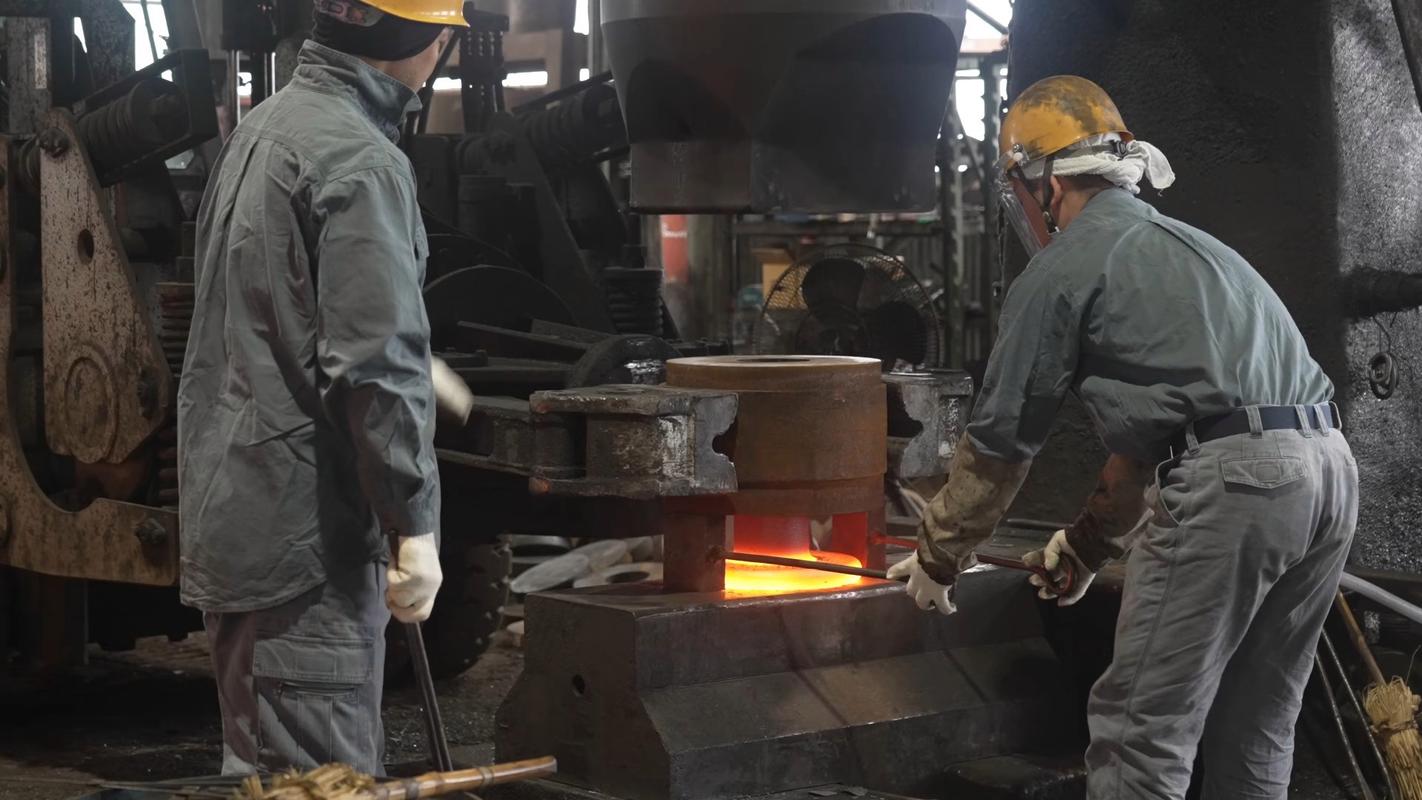
冲压:现代汽车制造的核心工艺痛点与最新实践
很多人觉得冲压不就是把钢板压成型吗?有什么技术含量可言?对吧?
我跑过不下三十家整车厂、零部件厂的冲压车间,见过不少开了二十年冲床的老技师,都能给你说出一肚子苦水。这行远没有看起来那么简单。
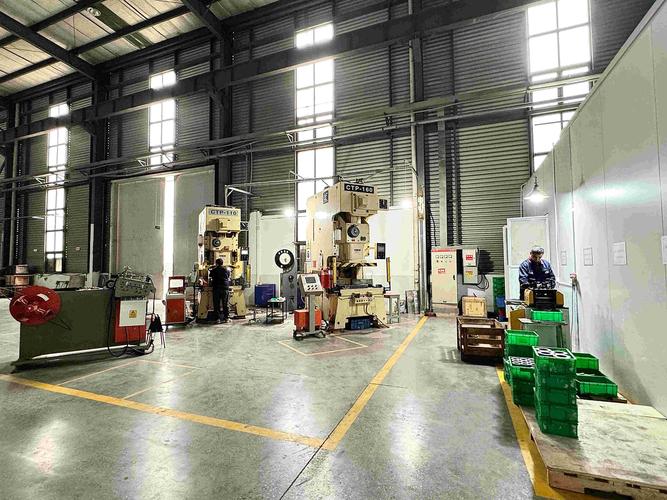
 汽车工厂自动化冲压生产线现场
新能车就更麻烦了,为了减重大量用铝合金板材,铝的冲压特性和普通低碳钢完全不是一回事。延伸率比钢低三分之一,稍微拉狠了就裂,压边力大一点也裂,压小了又起皱,调试模具的时间比钢件多出去快一半。
问:冲压铝板材和普通冷轧钢板最明显的调试区别是什么?
答:最核心的就是压边力的控制,普通冷轧钢可以扛住较大的压边力防止起皱,铝只要压边力大0.5bar就会直接拉裂,压小了又全是皱,很多老厂第一次转产铝冲压件的时候,光调试报废的试料就堆了半个料场,说出来都是泪。
近年冲压工艺解决痛点的最新实践
老问题总得有新解法,这几年冲压行业的变化真的不小,不少新技术直接把原来的痛点给解决了。
最典型的就是伺服冲压线的普及,原来传统的机械冲床滑块速度是固定的,拉延成型的时候速度降不下来,铝件很容易拉裂,现在伺服冲床可以任意编程调整滑块速度,拉延阶段慢走刀,成型完回程快速抬起,既保证了成型质量,又把节拍从原来的每分钟12次提到了18次,产能直接涨了一半。
还有一个对小厂、新势力特别友好的技术:用三维激光切割替代传统的修边、冲孔工序。原来开发一款新车型,光是覆盖件的冲压模具就得大几千万,其中修边模、冲孔模占了差不多一半成本,还得花三四个月加工,现在小批量量产的话,只开一个拉延模压出大体形状,剩下的修边冲孔全交给三维激光切,一套模具钱省几百万,开发周期直接砍半。
我上个月去长三角一家给新势力做配套的工厂,他们就是这么干的,一款小众车型的开发周期直接从六个月缩到两个半月,灵活得不行。
问:小批量定制生产的话,用什么冲压方案最划算?
答:如果一年产量不超过一万台,直接用开卷落料+粗冲压拉延成型,再用三维激光切割完成修边冲孔,不用开全套的冷冲压模具,能省至少70%的模具成本。唯一缺点就是单件生产成本比大批量冲压高,但是对于小批量的定制车、改装车或者新车型试生产来说,完全可以接受,性价比远高于开全模。
冲压行业最容易被忽略的隐性成本
很多老板开冲压厂,算账的时候只算设备、模具和材料钱,最容易忽略隐性成本,这些成本一年下来吃掉几十万利润太正常了。
第一个就是模具维护成本。冲压干的就是暴力活,冲头凹模每冲几千次就会磨损,间隙变大,冲出来的零件毛刺直接超差,很多厂为了赶产量不按时研模,结果后续去毛刺的打磨工加了一倍,人工成本涨的比维护费多三倍,完全得不偿失。还有润滑,很多图便宜用劣质润滑油,要么粘模导致零件拉伤,要么模具磨损快,换一副模要几十万,这点小钱真的不能省!
第二个就是废料分类回收成本。说实话,汽车覆盖件冲压的废料率一般都在20%到30%,也就是说你买一百吨钢板,三十吨直接变成废料,尤其是现在铝板材,铝废料价格比钢高好几倍,如果你把铝废料和钢废料混放,回收的时候只能按钢废料算,一吨差一千多,一年几十吨废料就是几十万,很多厂根本不在乎,乱堆一起,平白无故亏了几十万,太可惜了。
还有安全,冲压是传统高危工位,原来很多小厂图省钱用人工送料,出事的真不少,现在都普及机械手了,还有不少厂为了赶产量,把安全门的保护短接,图省事快个几秒钟,真出一次事,赔的钱够买三台机械手了,这个亏真的吃不起。
说实话,冲压这个行当,拼到最后拼的不是谁的冲床吨位大,是拼细节。你看现在动力电池的铝合金壳体,也是用冲压做的,要求公差控制在0.01mm以内,比车身件要求高十倍,能做下来的厂不多,人家就是把压边力、润滑、模具粗糙度每一个环节都卡到极致,才做出来合格的产品。
你要是进过冲压车间,闻过那个润滑油混着热钢板的味道,看过几十吨的冲床哐当一声落下,出来一个整整齐齐的工件,你就知道。这玩意儿真不是随便压一压的粗活,是真的靠手艺、靠积累、靠一点点抠细节堆出来的硬功夫。
为什么说冲压是整车制造的第一道门槛
整车四大工艺,冲压排第一个,不是排着玩的。你冲压出来的件不合格,后面焊装、涂装总装全白干。 现在的车身要求越来越刁钻,为了降重提安全,到处都是抗拉强度1500MPa以上的热成型钢,强度上去了,塑性就下来,冲压稍微不对付就是裂纹回弹,随便一个零件回弹超差0.3mm,后序拼焊的时候缝隙就对不上,整批零件直接报废,损失好几万。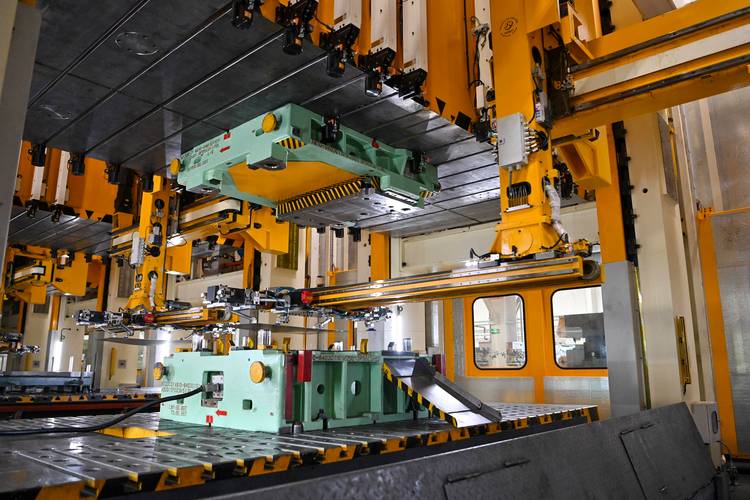 汽车工厂自动化冲压生产线现场
新能车就更麻烦了,为了减重大量用铝合金板材,铝的冲压特性和普通低碳钢完全不是一回事。延伸率比钢低三分之一,稍微拉狠了就裂,压边力大一点也裂,压小了又起皱,调试模具的时间比钢件多出去快一半。
问:冲压铝板材和普通冷轧钢板最明显的调试区别是什么?
答:最核心的就是压边力的控制,普通冷轧钢可以扛住较大的压边力防止起皱,铝只要压边力大0.5bar就会直接拉裂,压小了又全是皱,很多老厂第一次转产铝冲压件的时候,光调试报废的试料就堆了半个料场,说出来都是泪。
近年冲压工艺解决痛点的最新实践
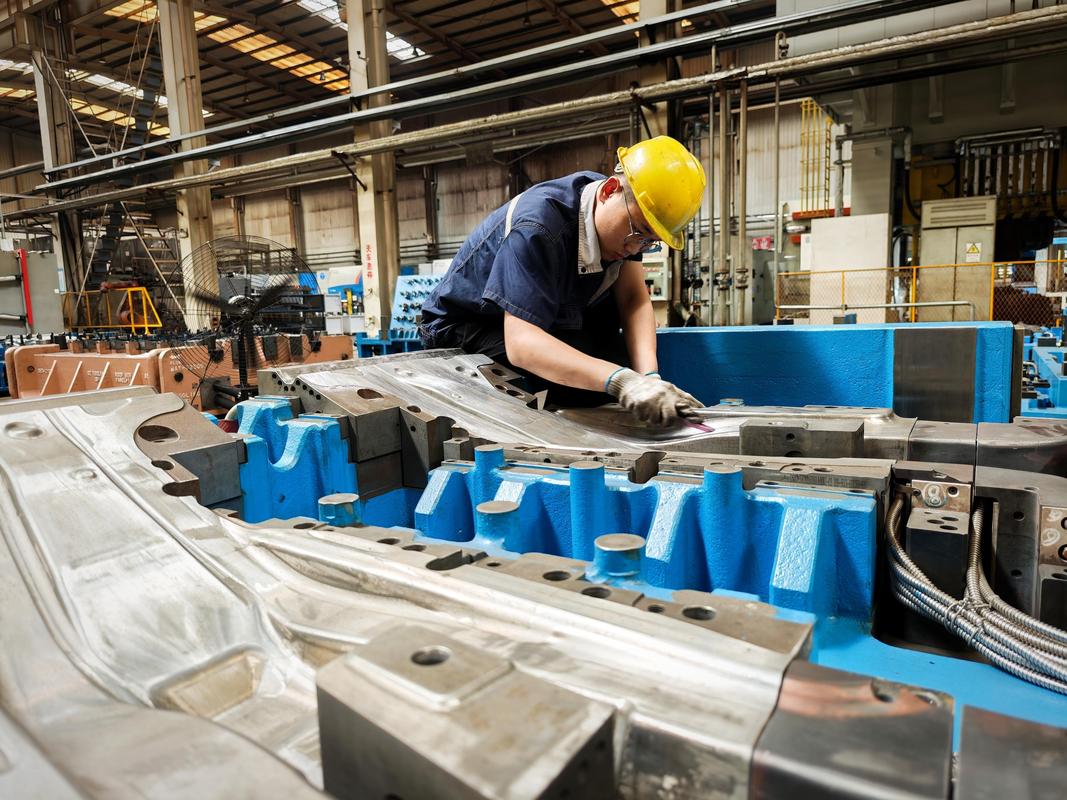 近年冲压工艺解决痛点的最新实践
老问题总得有新解法,这几年冲压行业的变化真的不小,不少新技术直接把原来的痛点给解决了。
最典型的就是伺服冲压线的普及,原来传统的机械冲床滑块速度是固定的,拉延成型的时候速度降不下来,铝件很容易拉裂,现在伺服冲床可以任意编程调整滑块速度,拉延阶段慢走刀,成型完回程快速抬起,既保证了成型质量,又把节拍从原来的每分钟12次提到了18次,产能直接涨了一半。
还有一个对小厂、新势力特别友好的技术:用三维激光切割替代传统的修边、冲孔工序。原来开发一款新车型,光是覆盖件的冲压模具就得大几千万,其中修边模、冲孔模占了差不多一半成本,还得花三四个月加工,现在小批量量产的话,只开一个拉延模压出大体形状,剩下的修边冲孔全交给三维激光切,一套模具钱省几百万,开发周期直接砍半。
我上个月去长三角一家给新势力做配套的工厂,他们就是这么干的,一款小众车型的开发周期直接从六个月缩到两个半月,灵活得不行。
问:小批量定制生产的话,用什么冲压方案最划算?
答:如果一年产量不超过一万台,直接用开卷落料+粗冲压拉延成型,再用三维激光切割完成修边冲孔,不用开全套的冷冲压模具,能省至少70%的模具成本。唯一缺点就是单件生产成本比大批量冲压高,但是对于小批量的定制车、改装车或者新车型试生产来说,完全可以接受,性价比远高于开全模。
冲压行业最容易被忽略的隐性成本
 冲压行业最容易被忽略的隐性成本
很多老板开冲压厂,算账的时候只算设备、模具和材料钱,最容易忽略隐性成本,这些成本一年下来吃掉几十万利润太正常了。
第一个就是模具维护成本。冲压干的就是暴力活,冲头凹模每冲几千次就会磨损,间隙变大,冲出来的零件毛刺直接超差,很多厂为了赶产量不按时研模,结果后续去毛刺的打磨工加了一倍,人工成本涨的比维护费多三倍,完全得不偿失。还有润滑,很多图便宜用劣质润滑油,要么粘模导致零件拉伤,要么模具磨损快,换一副模要几十万,这点小钱真的不能省!
第二个就是废料分类回收成本。说实话,汽车覆盖件冲压的废料率一般都在20%到30%,也就是说你买一百吨钢板,三十吨直接变成废料,尤其是现在铝板材,铝废料价格比钢高好几倍,如果你把铝废料和钢废料混放,回收的时候只能按钢废料算,一吨差一千多,一年几十吨废料就是几十万,很多厂根本不在乎,乱堆一起,平白无故亏了几十万,太可惜了。
还有安全,冲压是传统高危工位,原来很多小厂图省钱用人工送料,出事的真不少,现在都普及机械手了,还有不少厂为了赶产量,把安全门的保护短接,图省事快个几秒钟,真出一次事,赔的钱够买三台机械手了,这个亏真的吃不起。
说实话,冲压这个行当,拼到最后拼的不是谁的冲床吨位大,是拼细节。你看现在动力电池的铝合金壳体,也是用冲压做的,要求公差控制在0.01mm以内,比车身件要求高十倍,能做下来的厂不多,人家就是把压边力、润滑、模具粗糙度每一个环节都卡到极致,才做出来合格的产品。
你要是进过冲压车间,闻过那个润滑油混着热钢板的味道,看过几十吨的冲床哐当一声落下,出来一个整整齐齐的工件,你就知道。这玩意儿真不是随便压一压的粗活,是真的靠手艺、靠积累、靠一点点抠细节堆出来的硬功夫。