钣金折弯:老技师都容易踩的那些坑,最新工艺解法都在这
我上个月去长三角一家中小钣金加工厂帮忙调工艺,刚进门就看到生产主管蹲在数控折弯机旁边抽烟,脚边扔了十几张报废的3mm厚304不锈钢板。全是折弯出的问题。
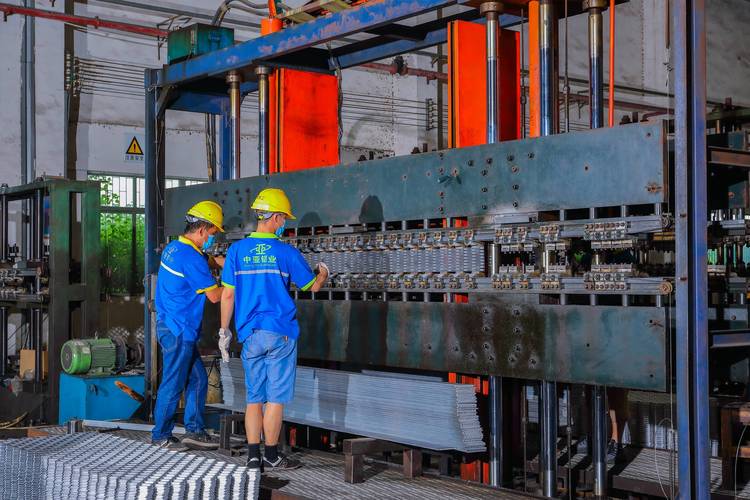
 工厂数控折弯机加工钣金现场图
说到这里,很多人会问,现在设备这么先进,还能出这种错?刚好整理了两个问得最多的问题,在这里说清楚。
问:折弯回弹是不是只有硬材料才会有,软的低碳钢就不用提前留回弹量?
答:完全错。哪怕是1mm厚的普通冷轧低碳钢,折90°直角,回弹也至少在1°到2°之间,如果是折大R角,回弹量能冲到5°以上。现在很多新数控折弯机带自动挠度补偿,但那是针对常规厚度、常规材料的默认参数,要是碰到汽车用的高强钢、薄到0.3mm的电子外壳铝片,默认补偿量根本不够,还得靠熟手根据实际料性提前调,差一度,结果就天差地别。
折弯后钣金件角度公差检测实操图
不过话说回来,现在的新技术确实能帮老师傅省不少事。比如现在头部设备厂做的在线实时检测折弯,折完第一个角立马用传感器测角度,自动调整下一件的折弯压力补偿,不用老师傅反复试折。尤其做新能源电池托盘的大尺寸折弯,原来试折一张大板就要几百块,现在用这个功能,试折一次就能搞定,报废率能从原来的3%以上降到0.5%以下,这省的都是真金白银。
容易被忽略的折弯成本控制细节
很多工厂算折弯成本,只算材料报废的钱,不算隐形成本。最典型的就是换刀时间。一个要折三四道工序的复杂钣金件,换一次普通刀要十分钟,八个小时的班次里,换刀就能占两个小时,这两个小时工人工资、机床折旧,全是净成本。
说实话,现在国内做的快换组合折弯刀具已经很成熟了,换刀时间能压到一分钟以内,一套刀比普通刀贵个两三万,但一个月省出来的工时就能赚回差价,很多小厂就是舍不得换,一直吃暗亏。
还有就是折弯顺序,很多新手上来先折小边再折大边,折完大边才发现,小边被机床挡住了,取都取不出来,板直接废了。我刚入行当学徒的时候,就踩过这个坑,当时折的是一块1.5mm的不锈钢配电箱壳,那时候我一个月工资才八百,那块料报废了我心疼了三天,现在想起来都记得。
现在很多工厂用离线编程软件,提前在电脑里模拟折弯顺序,就能避开大部分干涉问题,确实好用。但也不能完全信软件,软件不会算板材本身的内应力偏差,有时候开料的时候剪切留下的应力,都会影响最终的折弯角度,还是得试折一件,测完没问题再批量干。
干制造这么多年,我总觉得,越是看起来简单的工序,越藏着真功夫。折弯折了快一百年了,到现在新材料出来,还是有新问题,还是得慢慢摸。没有什么万能的公式,全是一步一步踩坑踩出来的经验。
为什么说折弯是钣金加工的活门槛
很多外行人甚至刚入行的新人觉得,折弯不就是给板料加个力压出弯?下料错了能割补,焊接错了能打磨,折弯错了——一压成型,应力已经留在板子里了,回不去,整板直接报废。 现在新能源汽车的电池托盘、医疗设备的外壳,对角度公差要求普遍卡在0.1°到0.5°之间,差一点,后工序组装的孔就对不上,一整批货都出不了厂。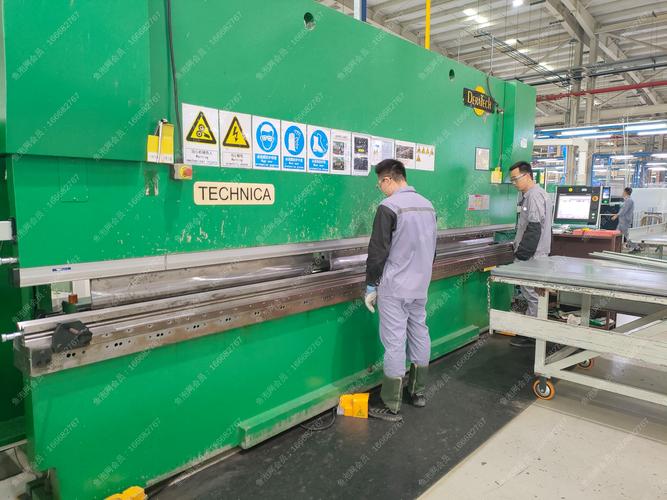 工厂数控折弯机加工钣金现场图
说到这里,很多人会问,现在设备这么先进,还能出这种错?刚好整理了两个问得最多的问题,在这里说清楚。
问:折弯回弹是不是只有硬材料才会有,软的低碳钢就不用提前留回弹量?
答:完全错。哪怕是1mm厚的普通冷轧低碳钢,折90°直角,回弹也至少在1°到2°之间,如果是折大R角,回弹量能冲到5°以上。现在很多新数控折弯机带自动挠度补偿,但那是针对常规厚度、常规材料的默认参数,要是碰到汽车用的高强钢、薄到0.3mm的电子外壳铝片,默认补偿量根本不够,还得靠熟手根据实际料性提前调,差一度,结果就天差地别。
2024年折弯加工最新避坑经验
我整理了最近半年跑工厂攒下来的干货,都是实打实交过学费踩出来的坑: 💡 折弯线一定要对刀,别为了省十几秒工时乱挪刀位。挪一次刀,整个板的应力分布就变了,角度偏差直接超公差。 ❗ 折弯前一定要看材料的轧制纹向!横折和竖折的回弹差能到一倍以上。我去年碰到过一个客户,十万件汽车内饰铝饰条,全部顺着错的纹向折,折完全部回弹超差,小几十万直接打了水漂,说起来都心疼。 问:现在都上自动化折弯单元了,是不是完全不用老师傅盯着了? 答:哪有这么美的事。批量标准件确实可以,程序调好之后全自动跑,一天能出几千件没问题,但现在大部分钣金厂都是多品种小批量的定制单,换一次料、换一个厚度,回弹参数就得变。上个月我去开头说的那家厂,刚上了一百二十万的自动化折弯单元,第一单定制医疗机箱就折废了八张板,为什么?供应商给的程序里,材料的回弹参数是标准值,实际这批原材料含碳量比标准高了0.02%,回弹就多了3度,程序没更新,直接出问题。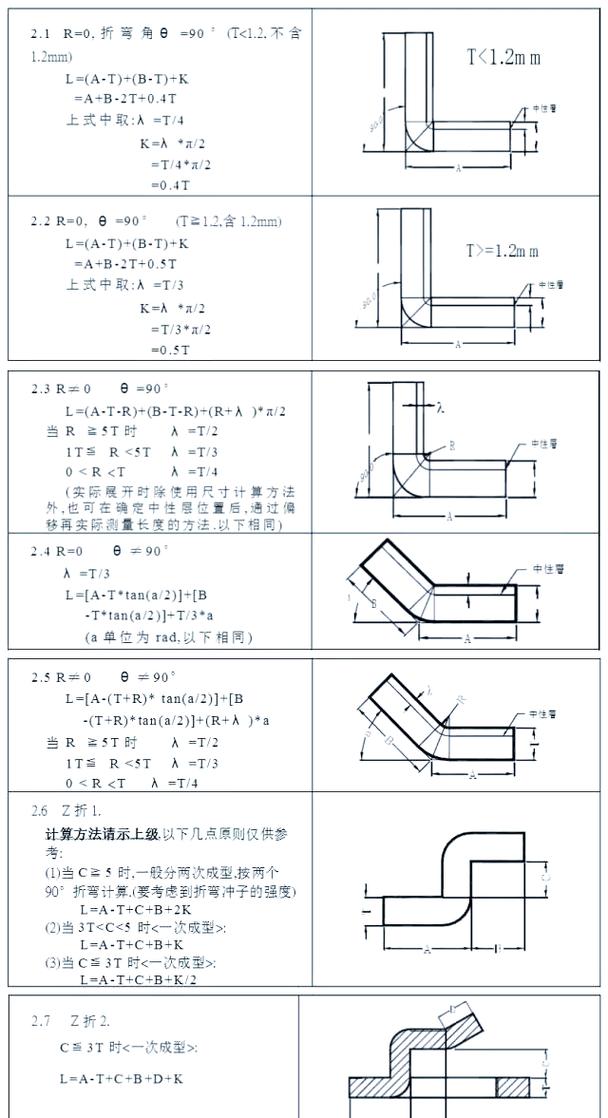 折弯后钣金件角度公差检测实操图
不过话说回来,现在的新技术确实能帮老师傅省不少事。比如现在头部设备厂做的在线实时检测折弯,折完第一个角立马用传感器测角度,自动调整下一件的折弯压力补偿,不用老师傅反复试折。尤其做新能源电池托盘的大尺寸折弯,原来试折一张大板就要几百块,现在用这个功能,试折一次就能搞定,报废率能从原来的3%以上降到0.5%以下,这省的都是真金白银。
容易被忽略的折弯成本控制细节
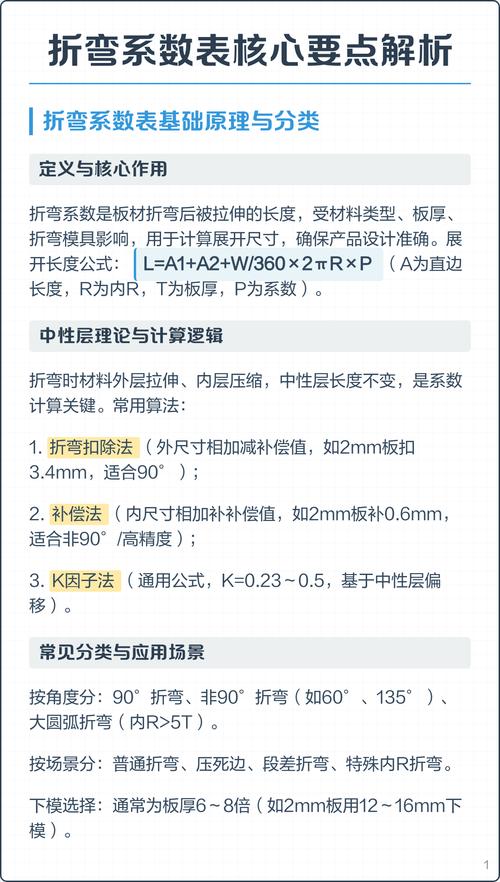 容易被忽略的折弯成本控制细节
很多工厂算折弯成本,只算材料报废的钱,不算隐形成本。最典型的就是换刀时间。一个要折三四道工序的复杂钣金件,换一次普通刀要十分钟,八个小时的班次里,换刀就能占两个小时,这两个小时工人工资、机床折旧,全是净成本。
说实话,现在国内做的快换组合折弯刀具已经很成熟了,换刀时间能压到一分钟以内,一套刀比普通刀贵个两三万,但一个月省出来的工时就能赚回差价,很多小厂就是舍不得换,一直吃暗亏。
还有就是折弯顺序,很多新手上来先折小边再折大边,折完大边才发现,小边被机床挡住了,取都取不出来,板直接废了。我刚入行当学徒的时候,就踩过这个坑,当时折的是一块1.5mm的不锈钢配电箱壳,那时候我一个月工资才八百,那块料报废了我心疼了三天,现在想起来都记得。
现在很多工厂用离线编程软件,提前在电脑里模拟折弯顺序,就能避开大部分干涉问题,确实好用。但也不能完全信软件,软件不会算板材本身的内应力偏差,有时候开料的时候剪切留下的应力,都会影响最终的折弯角度,还是得试折一件,测完没问题再批量干。
干制造这么多年,我总觉得,越是看起来简单的工序,越藏着真功夫。折弯折了快一百年了,到现在新材料出来,还是有新问题,还是得慢慢摸。没有什么万能的公式,全是一步一步踩坑踩出来的经验。