钣金加工降本提效:很多工厂都踩过的那些隐形坑
跑了小半个月长三角的钣金厂,最大的感受是——很多厂订单排到三个月后,月底一算账,没剩几个钱。
哪出问题了?
都漏在看不见的坑里。
很多人对钣金的印象还停留在“剪折弯冲拼起来”,没什么技术含量,赚的就是辛苦钱。现在原材料涨价,人工涨价,环保成本涨,再不把这些坑填上,真的赚不到钱。
 钣金车间数控下料自动排版废料对比图
💡 别拿“我们是多品种小批量”当借口,现在的算法早就适配散单了。
问:我们厂一天出十几个不同的钣金件订单,手工排都嫌麻烦,自动排版真能跟上速度?
答:完全没问题。现在的排版软件都能直接读你设计好的CAD图纸,一键导入,十分钟就能排完一天的料,还能自动匹配不同厚度不同材质的板材,比老师傅快好几倍。我接触过的杭州一家钣金厂,原来两个下料排版师傅,现在一个人就能搞定所有活,还少出错,省下来的人工成本又是一笔。
对吧?省下来的就是赚的。
高精度钣金折弯工件三坐标检测实拍图
问:我们厂三台老折弯机都是七八年的机子,机身没啥问题,换了可惜,不换又接不到高端订单,咋办?
答:改造啊。现在国内做钣金数控改造的厂家太多了,只要机身没变形,花十几万就能把系统、补偿模块全部改好,精度能达到新机的九成以上,完全满足绝大多数高端订单的要求,成本才是换新机的零头。我见过东莞一家厂,改了两台老折弯机,三个月就靠接更高精度的订单赚回了改造钱,太值了。
说实话,很多老板就是舍不得掏这十几万改造,结果眼睁睁看着高端订单被抢走,太可惜。
钣金表面处理的隐藏成本,大多人都漏算
很多厂做报价,表面处理就按一平方多少钱算,外发给别人做,觉得自己不用投设备,省心。真算过返工和拖期的成本吗?
我见过苏州一家做户外机柜的钣金厂,外发喷塑,每十个里面就有一个因为前处理没做好掉塑,退回来重喷,一趟运费加返工费小两百,一个月下来几千块打水漂,碰上客户要的急,逾期罚款更吓人。
还有现在环保查的严,很多小的表面处理厂被关停,你得跑到几十公里外去做,运输途中碰掉漆的概率比原来翻三倍,这些成本谁给你承担?
❗ 如果你的厂月产能能稳定在三千平方以上,真的可以考虑自己上一套小型环保喷塑线,现在的新线都是粉尘回收、废水处理达标,回收粉利用率能到95%以上,算下来比外发便宜至少三成,交期自己说了算,质量也能全程控制,不会因为前处理没做好出问题。
现在新能源、医疗这些行业的钣金订单,对表面处理的耐候性、盐雾要求都很高,外发小厂根本做不到,你自己做就能接这些溢价高的订单,竞争力一下就上来了。
✅ 其实现在钣金行业拼到最后,拼的从来不是谁能接低价单,是谁能把细节做好,把成本控住。你把每个环节的浪费堵上,把精度提上去,哪怕订单少一点,赚的也比瞎忙一天的多。
你算过钣金下料的隐性浪费吗?
很多开厂十几年的老板,张口就说我下料废料率也就10%顶天了,真打码称过吗? 我见过昆山一家小厂,老师傅排了二十年料,一直觉得自己排的比电脑好,上个月老板心血来潮称了一个月的废料,整整16%的利用率损失,一顿4吨的钢板,剩出快半吨废铁,卖废品才几个钱? 现在带嵌套算法的自动排版软件,能把不同尺寸的零件,插到同一个大板的空隙里,利用率能稳定做到92%以上。差这五六个点,一个月一百吨钢板就是小两万的损失,一年下来小三十万,够给车间改两台设备了。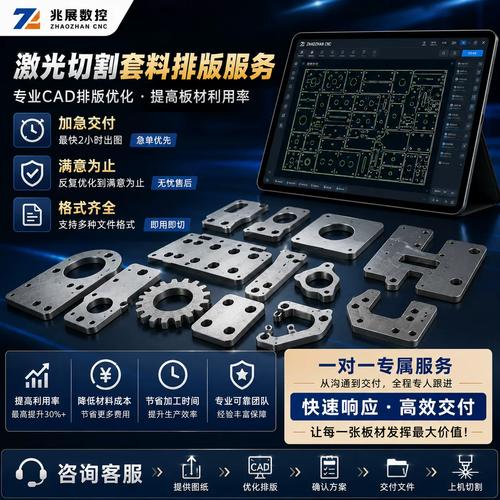 钣金车间数控下料自动排版废料对比图
💡 别拿“我们是多品种小批量”当借口,现在的算法早就适配散单了。
问:我们厂一天出十几个不同的钣金件订单,手工排都嫌麻烦,自动排版真能跟上速度?
答:完全没问题。现在的排版软件都能直接读你设计好的CAD图纸,一键导入,十分钟就能排完一天的料,还能自动匹配不同厚度不同材质的板材,比老师傅快好几倍。我接触过的杭州一家钣金厂,原来两个下料排版师傅,现在一个人就能搞定所有活,还少出错,省下来的人工成本又是一笔。
对吧?省下来的就是赚的。
钣金折弯的精度坑,中小厂十有八九踩过
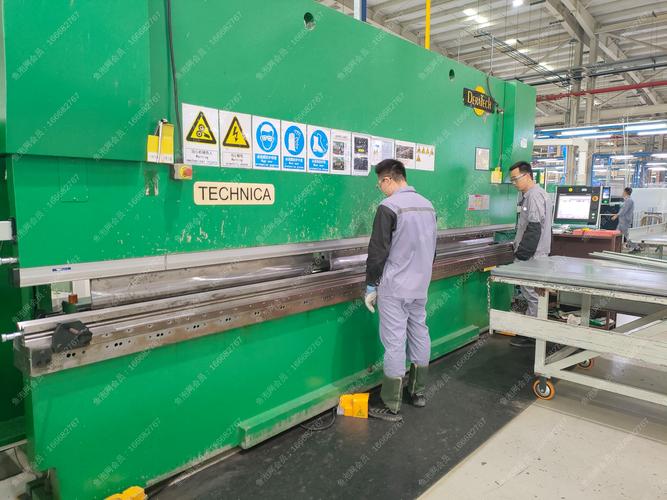
现在客户对钣金件的精度要求越来越高,做医疗设备外壳公差要求0.1mm,做新能源储能柜的侧板,要求三米长度公差不超0.5mm,很多厂折出来的活,首件合格,批量就歪,废一件大几千的板材就没了。 很多人第一反应是换操作工,换更好的刀具,其实根本没戳中痛点。 大部分精度问题,根源是两个:一个是板材回弹,不同批次的钢材,含碳量不一样,回弹量就不一样,靠老师傅经验调,调十次可能有三次错;另一个是长折弯的挠度问题,三米长的折弯机,中间压力不够,折出来就是弧形,根本不平整,后处理敲半天也救不回来。 现在新款折弯机都带自动回弹补偿和动态挠度补偿,精度随便就能稳定控制在0.1mm以内,但是一台全新的高精度折弯机上百万,中小厂哪能说换就换?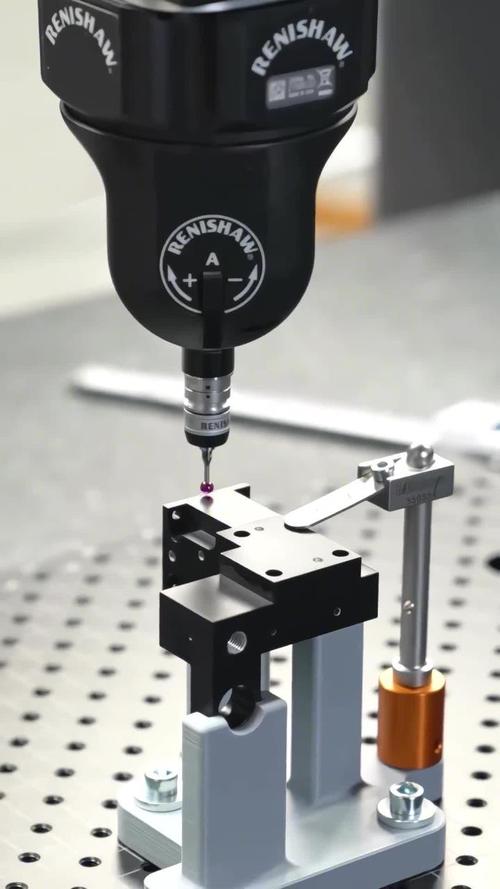 高精度钣金折弯工件三坐标检测实拍图
问:我们厂三台老折弯机都是七八年的机子,机身没啥问题,换了可惜,不换又接不到高端订单,咋办?
答:改造啊。现在国内做钣金数控改造的厂家太多了,只要机身没变形,花十几万就能把系统、补偿模块全部改好,精度能达到新机的九成以上,完全满足绝大多数高端订单的要求,成本才是换新机的零头。我见过东莞一家厂,改了两台老折弯机,三个月就靠接更高精度的订单赚回了改造钱,太值了。
说实话,很多老板就是舍不得掏这十几万改造,结果眼睁睁看着高端订单被抢走,太可惜。
钣金表面处理的隐藏成本,大多人都漏算
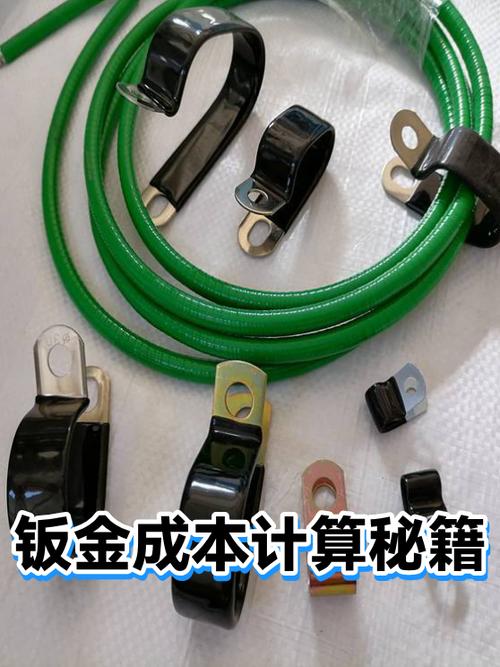 钣金表面处理的隐藏成本,大多人都漏算
很多厂做报价,表面处理就按一平方多少钱算,外发给别人做,觉得自己不用投设备,省心。真算过返工和拖期的成本吗?
我见过苏州一家做户外机柜的钣金厂,外发喷塑,每十个里面就有一个因为前处理没做好掉塑,退回来重喷,一趟运费加返工费小两百,一个月下来几千块打水漂,碰上客户要的急,逾期罚款更吓人。
还有现在环保查的严,很多小的表面处理厂被关停,你得跑到几十公里外去做,运输途中碰掉漆的概率比原来翻三倍,这些成本谁给你承担?
❗ 如果你的厂月产能能稳定在三千平方以上,真的可以考虑自己上一套小型环保喷塑线,现在的新线都是粉尘回收、废水处理达标,回收粉利用率能到95%以上,算下来比外发便宜至少三成,交期自己说了算,质量也能全程控制,不会因为前处理没做好出问题。
现在新能源、医疗这些行业的钣金订单,对表面处理的耐候性、盐雾要求都很高,外发小厂根本做不到,你自己做就能接这些溢价高的订单,竞争力一下就上来了。
✅ 其实现在钣金行业拼到最后,拼的从来不是谁能接低价单,是谁能把细节做好,把成本控住。你把每个环节的浪费堵上,把精度提上去,哪怕订单少一点,赚的也比瞎忙一天的多。