冲压拉深:资深钣金师傅压箱底的实战避坑指南
干冲压十年,见过最多翻船的工序,就是拉深。
不信你去车间转一圈。
废料堆里一半都是拉深做坏的工件。
 冲压车间拉深工序报废工件堆
说实话,拉深的核心矛盾,就一个:拉的时候料要够流,又不能流太多。流少了,拉应力超过材料的抗拉强度,拉脖子那直接扯断;流多了,法兰边失稳,皱得像揉过的废纸,尺寸直接超差报废。
问:为什么我同样的参数,上次做出来全合格,这次换了一批料就全废?
答:还能为啥?料变了啊!别说不同钢厂的料,就是同一钢厂不同批次的卷料,延伸率跟屈服强度都能差出好几个百分点。现在很多小厂为了省成本拿改制的回收料,同一卷料前后延伸率差能到10%,你用死参数干,不出废才怪。
问:薄料拉深是不是天生就比厚料容易出问题?
答:那肯定,但也不是不能做。0.3mm以下的不锈钢拉深,记住两点:压边力用柔性压边,比如用橡胶或者气垫压边,别用刚性死压;然后拉深速度放慢,让料有足够的流动时间,别猛压。做好这两点,废件率能降一大半。
冲压拉深模具凸凹模润滑区域示意图
当下拉深工艺的新实践,不止老一套冲压
别觉得拉深还是几十年前的老手艺,现在行业里已经有太多新玩法了。
比如说汽车行业现在用的高强度钢热拉深,原来抗拉强度超过800MPa的钢,冷拉深根本没法做,一压就裂,现在把料加热到奥氏体化状态再拉深,延伸率翻一倍,一次成型就能做出形状复杂的汽车B柱、防撞梁,精度还比冷拉深高。
再说说现在普及开的伺服压机分段拉深,原来传统曲柄压机只能匀速压,料的流动速度没法控,现在伺服压机可以做到“快进-慢压-保压-慢回”,拉深到变形最剧烈的位置直接停个零点几秒,保压把起皱压平再走,薄料深拉深的废件率直接降了80%。
还有小批量定制常用的柔性液压拉深,做异形件不用开整套硬模,只做一个凸模,用液体做压边,打样成本直接降了七成,现在很多新能源车企开发新车型,样件全用这种工艺做,省了不知道多少开模费。
说实话,我上个月跑江浙的一个做不锈钢水槽的工厂,他们原来做1.2mm厚的水槽拉深,废件率一直稳定在7%左右,换了伺服压机改了分段压边工艺之后,废件率直接跌到1.1%,一年省下来的材料钱,够付半台新压机的首付了,这都是实打实的收益。
不过话说回来,不管设备多新、技术多先进,拉深的核心还是那点事:控住料的流动。你连料的脾气都摸不透,给你上千万的设备也出不了合格活。干工业哪有那么多玄学,都是一点点踩坑踩出来的经验,你把这些基础的坑避过去,效率自然就上来了。
拉深到底难在哪?不是你压机参数调不对,是你没摸透料的脾气
很多新手觉得拉深不就是把平板压成空心壳?哪有那么邪乎。等自己上手,要么拉裂,要么起皱,要么整模粘料,调一下午出不了几个合格件。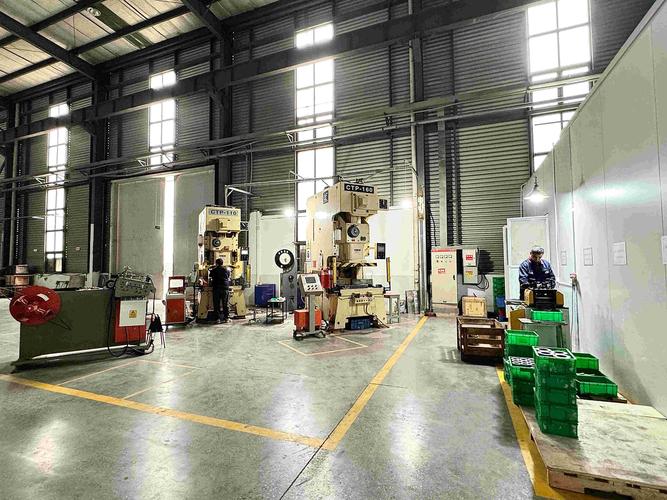 冲压车间拉深工序报废工件堆
说实话,拉深的核心矛盾,就一个:拉的时候料要够流,又不能流太多。流少了,拉应力超过材料的抗拉强度,拉脖子那直接扯断;流多了,法兰边失稳,皱得像揉过的废纸,尺寸直接超差报废。
问:为什么我同样的参数,上次做出来全合格,这次换了一批料就全废?
答:还能为啥?料变了啊!别说不同钢厂的料,就是同一钢厂不同批次的卷料,延伸率跟屈服强度都能差出好几个百分点。现在很多小厂为了省成本拿改制的回收料,同一卷料前后延伸率差能到10%,你用死参数干,不出废才怪。
问:薄料拉深是不是天生就比厚料容易出问题?
答:那肯定,但也不是不能做。0.3mm以下的不锈钢拉深,记住两点:压边力用柔性压边,比如用橡胶或者气垫压边,别用刚性死压;然后拉深速度放慢,让料有足够的流动时间,别猛压。做好这两点,废件率能降一大半。
拉深生产最常见的三个坑,90%的师傅都踩过
❶ 拉深筋排布错了,起皱怎么调都没用 很多工厂开模的时候图省事,整圈法兰都开了通长等深的拉深筋,结果矩形拉深件,宽边的料流得飞快,窄边被拉深筋锁死拉不动,最后宽边起皱窄边拉裂,怎么调参数都救不了。 💡 老师傅的经验:矩形拉深的宽边拉深筋要浅、要短,甚至宽边中间段直接不开拉深筋,窄边的拉深筋要加深、加长,锁住多余料流,改完你再试,废件率直接掉一半。 ❷ 压边力调反了,卡在裂和皱中间死循环 很多新手一看到拉裂就全件减压边力,一看到起皱就全件加压边力,结果要么这边好了那边坏,要么就是还是又裂又皱。 正确的逻辑:压边力是用来控制进料速度的,容易起皱的位置(比如宽法兰)加大压边力,容易拉裂的位置(比如转角)减小压边力,哪有一刀切的调法?阶梯拉深更要注意,外圈压边力要比内圈大,别搞反了顺序。 ❸ 润滑涂错了地方,反而帮倒忙 很多师傅图省事,凸模凹模全涂满润滑油,这完全错了!凹模工作面一定要涂,降低进料阻力,减少料的拉应力;凸模工作面绝对不能涂!凸模要的就是摩擦力,拉住料一起变形,你涂滑了,变形区都集中在凹模口,不大面积拉裂才怪。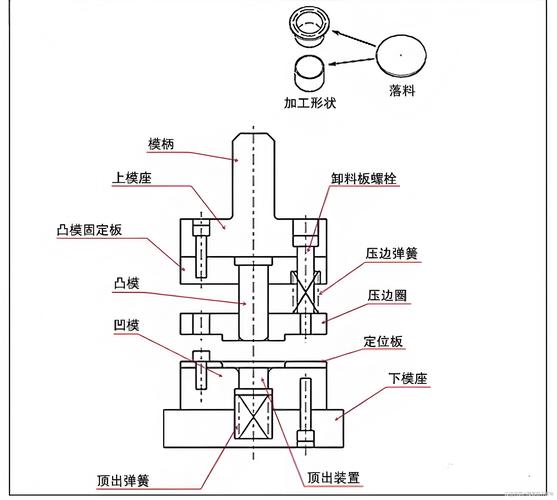 冲压拉深模具凸凹模润滑区域示意图
当下拉深工艺的新实践,不止老一套冲压
 当下拉深工艺的新实践,不止老一套冲压
别觉得拉深还是几十年前的老手艺,现在行业里已经有太多新玩法了。
比如说汽车行业现在用的高强度钢热拉深,原来抗拉强度超过800MPa的钢,冷拉深根本没法做,一压就裂,现在把料加热到奥氏体化状态再拉深,延伸率翻一倍,一次成型就能做出形状复杂的汽车B柱、防撞梁,精度还比冷拉深高。
再说说现在普及开的伺服压机分段拉深,原来传统曲柄压机只能匀速压,料的流动速度没法控,现在伺服压机可以做到“快进-慢压-保压-慢回”,拉深到变形最剧烈的位置直接停个零点几秒,保压把起皱压平再走,薄料深拉深的废件率直接降了80%。
还有小批量定制常用的柔性液压拉深,做异形件不用开整套硬模,只做一个凸模,用液体做压边,打样成本直接降了七成,现在很多新能源车企开发新车型,样件全用这种工艺做,省了不知道多少开模费。
说实话,我上个月跑江浙的一个做不锈钢水槽的工厂,他们原来做1.2mm厚的水槽拉深,废件率一直稳定在7%左右,换了伺服压机改了分段压边工艺之后,废件率直接跌到1.1%,一年省下来的材料钱,够付半台新压机的首付了,这都是实打实的收益。
不过话说回来,不管设备多新、技术多先进,拉深的核心还是那点事:控住料的流动。你连料的脾气都摸不透,给你上千万的设备也出不了合格活。干工业哪有那么多玄学,都是一点点踩坑踩出来的经验,你把这些基础的坑避过去,效率自然就上来了。