注塑批量生产:藏在参数里的良率提升密码
干注塑的,谁没为良率熬过大夜?
一批货下去,报废个百分之十几,单白做还赔原材料钱,说多都是泪。
 注塑生产车间不同规格螺杆对比图
问:我们厂刚换了新的注塑机螺杆,为什么良率反而比原来还低?
答:90%的概率是长径比不匹配。做普通包装用的PE、PP料,16:1的长径比足够用,混炼难度低,成本也低。但你要是打玻纤增强的工程塑料,比如汽车配件用的PA、电子件用的PC/ABS,长径比至少要20:1,甚至24:1,混炼不均匀,填充就会出问题,缺胶、银丝、强度不够全来了。还有人拿耐磨等级不够的螺杆打玻纤,不出三个月,螺杆磨得间隙变大,回料都不稳定,良率不掉才怪。
说实话,螺杆这个事,真的是差一点,差很多。
再往下,温度设置错。很多人按材料手册给的温度直接设,不管自己的机器、环境、产品结构。比如同样是PA6,你做1mm壁厚的产品和5mm壁厚的产品,料温能差10度,料温低了填充不动,高了材料降解,产品发脆。
问:是不是注塑压力调越大,产品就越容易填充满?
答:这绝对是新手最容易踩的误区。压力超过你锁模力的80%,第一反应就是飞边,溢出来的料还要人工修,费人工还增加不良率。填充不满先别着急加压力,先看看料温够不够,浇口是不是有残料堵塞,模温有没有上去,很多时候模温低了,料在进浇口就冷却了,你加再大压力也进不去。
注塑机MES系统实时保压曲线监控界面
不过话说回来,现在中小厂也玩得起数字化了,不是只有大厂才能上。几千块加个数据采集模块,把每批产品的参数存在系统里,下次换同款产品直接调出来,不用老师傅反复试模,试模费都能省不少。上个月我见中山一个做插座的小厂,老板自己花八千块装了采集模块,换模调参时间从两小时降到20分钟,良率稳定在95%以上,比原来涨了快8个点,不到三个月就回本了。
✅ 料要烘对,不是烘够时间就行。很多人烘料只看时间,不看环境湿度,南方梅雨季节,尼龙料要多烘两小时,不然含水率超标,打出来全是银纹,直接报废,这个坑我见过不下十家厂踩过。
批量注塑里没人愿意说的隐形浪费
很多人算成本,只算原材料和机台损耗,看不见隐形的浪费。
第一个,水口料的二次利用。很多厂水口料随便混,要么加太多,性能不达标出不良,要么加太少,浪费钱。一吨塑料一万块,水口料占15%,你全浪费掉,一单10吨就是一万五,一个月十单就是十五万,够给工人发两个月工资了。现在正确的做法是每批水口料测熔融指数,根据指数调整添加比例,性能符合要求就行,不会浪费也不会出问题。
第二个,换模等待时间。很多小厂换一副模具要大半天,机台停着就是亏钱,一天停三四个小时,一个月下来少打十几吨货。其实装一套简易快速换模模板,也就几万块,换模时间降到半小时以内,一天多打两三模,产能直接提10%以上,很多老板舍不得这几万块,算来算去亏了几十万,真的不值。
干注塑这行,赚的就是细活的钱,你把细节抠到位,良率提两个点,成本降两个点,利润就出来了。比你接十个低价单都有用。
为什么你的注塑良率总比同行低10个点?
很多人入行,第一反应是拼设备,买最贵的注塑机就一定能出好货? 不对。 我跑了上百家珠三角的注塑厂,发现八成良率问题,根本不是设备的锅,是基础细节没做对。 最常见的坑,螺杆选错。 很多买家买注塑机,只看合模吨位,不问螺杆规格和长径比,拿回来打不了自己的产品,换螺杆又是几万块进去。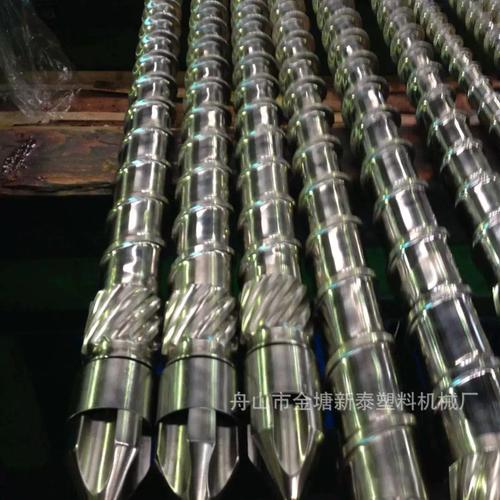 注塑生产车间不同规格螺杆对比图
问:我们厂刚换了新的注塑机螺杆,为什么良率反而比原来还低?
答:90%的概率是长径比不匹配。做普通包装用的PE、PP料,16:1的长径比足够用,混炼难度低,成本也低。但你要是打玻纤增强的工程塑料,比如汽车配件用的PA、电子件用的PC/ABS,长径比至少要20:1,甚至24:1,混炼不均匀,填充就会出问题,缺胶、银丝、强度不够全来了。还有人拿耐磨等级不够的螺杆打玻纤,不出三个月,螺杆磨得间隙变大,回料都不稳定,良率不掉才怪。
说实话,螺杆这个事,真的是差一点,差很多。
再往下,温度设置错。很多人按材料手册给的温度直接设,不管自己的机器、环境、产品结构。比如同样是PA6,你做1mm壁厚的产品和5mm壁厚的产品,料温能差10度,料温低了填充不动,高了材料降解,产品发脆。
问:是不是注塑压力调越大,产品就越容易填充满?
答:这绝对是新手最容易踩的误区。压力超过你锁模力的80%,第一反应就是飞边,溢出来的料还要人工修,费人工还增加不良率。填充不满先别着急加压力,先看看料温够不够,浇口是不是有残料堵塞,模温有没有上去,很多时候模温低了,料在进浇口就冷却了,你加再大压力也进不去。
2024年注塑厂都在偷偷用的良率优化小技巧
💡 分段保压代替恒压保压 这个真的是零成本提良率,只要你注塑机带数控功能就能调。 很多壁厚不均匀的产品,比如家电外壳、汽车内饰件,壁厚差能到3mm,如果你全程用一样的保压压力,薄壁位置压力够了,厚壁位置就缩凹,厚壁位置压力够了,薄壁位置直接飞边。改成三段保压,填充阶段用高压高速,填充到90%转中压,保压阶段转低压,刚好补缩又不飞边,我见过最多的,良率直接涨了12个点。 ❗ 模温要用闭环控制,别开了就不管 以前很多厂模温机开了就不管,夏天和冬天模温差个十多度,良率波动十几个点,自己都不知道为啥。现在稍微上点规模的厂,都给模具装实时温度传感器,闭环控温,模温波动控制在±1度以内,良率稳定性直接上去。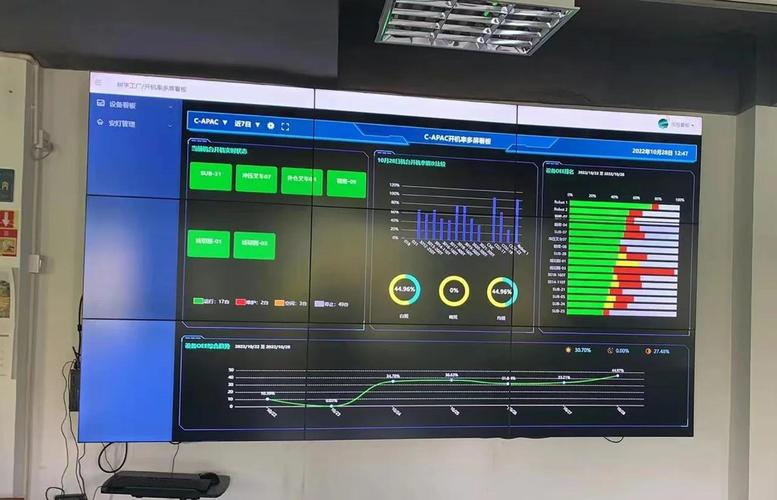 注塑机MES系统实时保压曲线监控界面
不过话说回来,现在中小厂也玩得起数字化了,不是只有大厂才能上。几千块加个数据采集模块,把每批产品的参数存在系统里,下次换同款产品直接调出来,不用老师傅反复试模,试模费都能省不少。上个月我见中山一个做插座的小厂,老板自己花八千块装了采集模块,换模调参时间从两小时降到20分钟,良率稳定在95%以上,比原来涨了快8个点,不到三个月就回本了。
✅ 料要烘对,不是烘够时间就行。很多人烘料只看时间,不看环境湿度,南方梅雨季节,尼龙料要多烘两小时,不然含水率超标,打出来全是银纹,直接报废,这个坑我见过不下十家厂踩过。
批量注塑里没人愿意说的隐形浪费
 批量注塑里没人愿意说的隐形浪费
很多人算成本,只算原材料和机台损耗,看不见隐形的浪费。
第一个,水口料的二次利用。很多厂水口料随便混,要么加太多,性能不达标出不良,要么加太少,浪费钱。一吨塑料一万块,水口料占15%,你全浪费掉,一单10吨就是一万五,一个月十单就是十五万,够给工人发两个月工资了。现在正确的做法是每批水口料测熔融指数,根据指数调整添加比例,性能符合要求就行,不会浪费也不会出问题。
第二个,换模等待时间。很多小厂换一副模具要大半天,机台停着就是亏钱,一天停三四个小时,一个月下来少打十几吨货。其实装一套简易快速换模模板,也就几万块,换模时间降到半小时以内,一天多打两三模,产能直接提10%以上,很多老板舍不得这几万块,算来算去亏了几十万,真的不值。
干注塑这行,赚的就是细活的钱,你把细节抠到位,良率提两个点,成本降两个点,利润就出来了。比你接十个低价单都有用。