感应加热:被制造工厂低估的金属加工隐形利器
我跑过三十多家国内五金汽配、重工机械工厂,见过太多把感应加热设备当备用机扔在角落落灰的。
真的可惜。
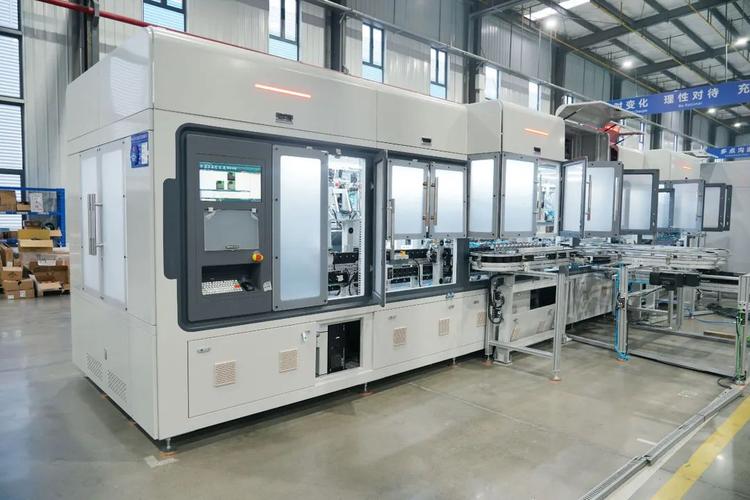
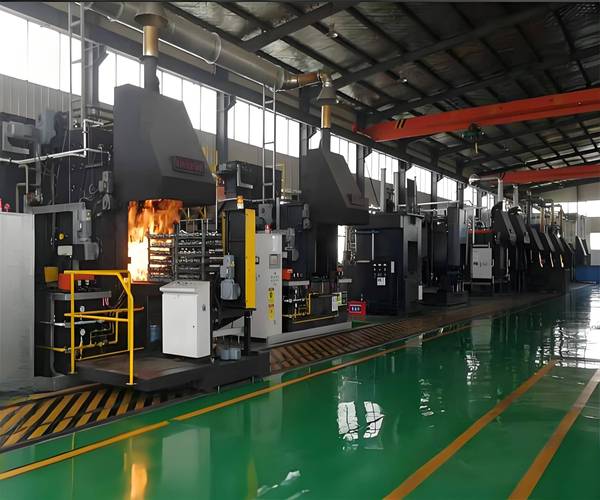
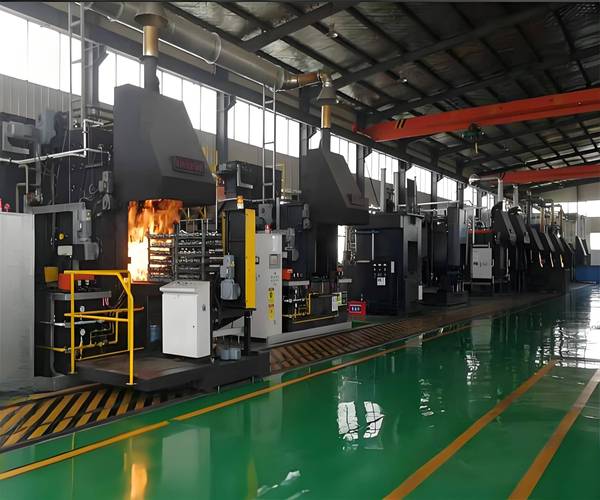
 汽车半轴感应加热淬火生产线现场
问:感应加热是不是只能用来做淬火?
答:这绝对是新手入坑最多的误区。除了淬火,感应加热能玩的花活多了去:金属钎焊、锻造前热透、局部退火、贵金属熔炼,甚至新能源行业的电机铜排焊接、半导体硅料提纯都在用。现在新能源汽车的驱动电机铜排,90%以上都用感应加热焊接,无接触氧化少,焊点强度够,批量生产的稳定性吊打手工焊和其他焊接方式,不是吹的。
工业感应加热设备定制感应圈实物
问:我们工厂是小批量多品种,换一次工件就要换感应圈,长期下来成本会不会扛不住?
答:放在十年前可能是,现在早就解决这个问题了。现在主流设备都带快换感应圈结构,熟练工人换一套不到十分钟,而且普通的感应圈也就两三千块钱一个,对比你买一整条传统加热炉几十万的投入,这点成本真的可以忽略不计。
反而感应加热最适合小批量多品种的工厂,换产品只要在数控系统调下功率频率就行,不用等炉温慢慢降下来再升温,几个小时就能开新单,这效率传统炉比不了。
2024年感应加热的新应用趋势
别以为感应加热是老技术就没新东西,这两年跟着新能源和高端制造风口,感应加热的应用场景拓展了不止一点。
最明显的就是新能源领域,动力电池的极柱焊接、储能模组的连接片焊接,几乎全用感应加热,无接触污染小,适合自动化线批量生产。还有航空航天领域的大型结构件局部热处理,原来只能整体热处理,变形大成本高,现在用感应加热只处理需要的位置,变形量控制在0.1毫米以内,这在以前根本做不到。
不过话说回来,感应加热也不是万能的。要是你每天都要熔炼十几吨废钢,那肯定还是大型工频炉划算。感应加热最适合的,就是对加工精度、变形控制、生产速度有要求的场景,这些场景下,它的优势真的碾压传统加热。
我见过太多工厂,升级改造的时候盯着几百万的大型设备换,其实很多时候只要加一台合适的感应加热设备,就能把良品率提几个点,产能翻一倍,投入产出比高的吓人。
别让好用的利器,在仓库角落落灰。
感应加热到底赢在了传统加热哪里?
传统加热不管是火焰烧还是箱式炉焖,本质都是从外往内传热,慢不说,温度全靠师傅经验把控,一不小心就过烧,工件变形大得后续还要刨掉好几毫米。 感应加热不一样,靠交变磁场在工件内部产生涡流,工件自己发热。从几毫米的小刀具到几米长的风电主轴,想热哪里就热哪里,想热到多少度就热到多少度。 说实话,我上次在宁波鄞州一家做汽车半轴的工厂看现场,原来用传统中频炉淬火,一天出800根,废品率稳定在3%以上。换了专用的感应加热淬火线之后,一天直接干到1600根,废品率掉到0.4%不到。这不是编的,我亲眼抄的生产看板数据。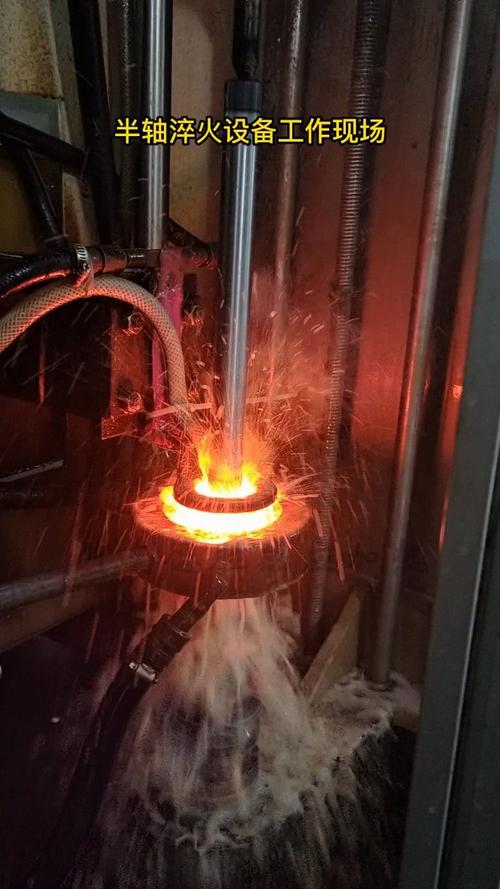 汽车半轴感应加热淬火生产线现场
问:感应加热是不是只能用来做淬火?
答:这绝对是新手入坑最多的误区。除了淬火,感应加热能玩的花活多了去:金属钎焊、锻造前热透、局部退火、贵金属熔炼,甚至新能源行业的电机铜排焊接、半导体硅料提纯都在用。现在新能源汽车的驱动电机铜排,90%以上都用感应加热焊接,无接触氧化少,焊点强度够,批量生产的稳定性吊打手工焊和其他焊接方式,不是吹的。
工厂选感应加热设备,最容易踩的几个坑
💡 第一个坑:只看功率,不看频率。 很多采购上来就问“你们最大功率多少”,完全不提频率的事。这里说个核心逻辑:频率越高,加热深度越浅;频率越低,加热渗透越深。 你给小直径的铣刀刀头做表面淬火,选几百kHz的高频准没错。要是给半米粗的风电主轴做整体调质,你还用高频,外面烧红透了芯子还是凉的,做出来百分百废品。 ❗ 第二个坑:贪便宜买二手旧设备,凑合用。 我见过一家工厂,为了省八万,买了一台十年前的旧感应加热设备,结果用了不到三个月,感应圈开裂变形,重新定制加维修花了三万多,还停线一周耽误订单,亏的比省的多。 感应圈是感应加热的核心,几乎都是按照你的工件尺寸量身定做的,旧设备的感应圈改来改去,间隙和精度根本达不到要求,不出问题才怪。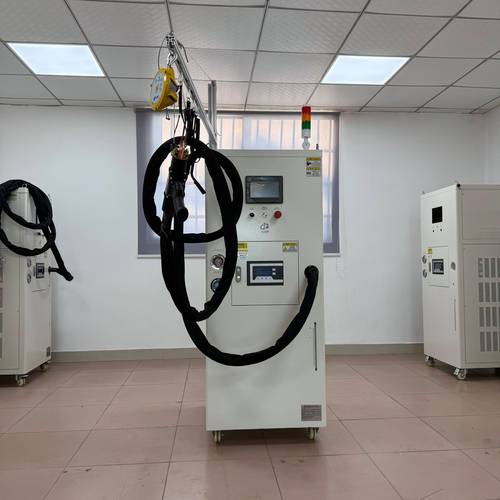 工业感应加热设备定制感应圈实物
问:我们工厂是小批量多品种,换一次工件就要换感应圈,长期下来成本会不会扛不住?
答:放在十年前可能是,现在早就解决这个问题了。现在主流设备都带快换感应圈结构,熟练工人换一套不到十分钟,而且普通的感应圈也就两三千块钱一个,对比你买一整条传统加热炉几十万的投入,这点成本真的可以忽略不计。
反而感应加热最适合小批量多品种的工厂,换产品只要在数控系统调下功率频率就行,不用等炉温慢慢降下来再升温,几个小时就能开新单,这效率传统炉比不了。
2024年感应加热的新应用趋势
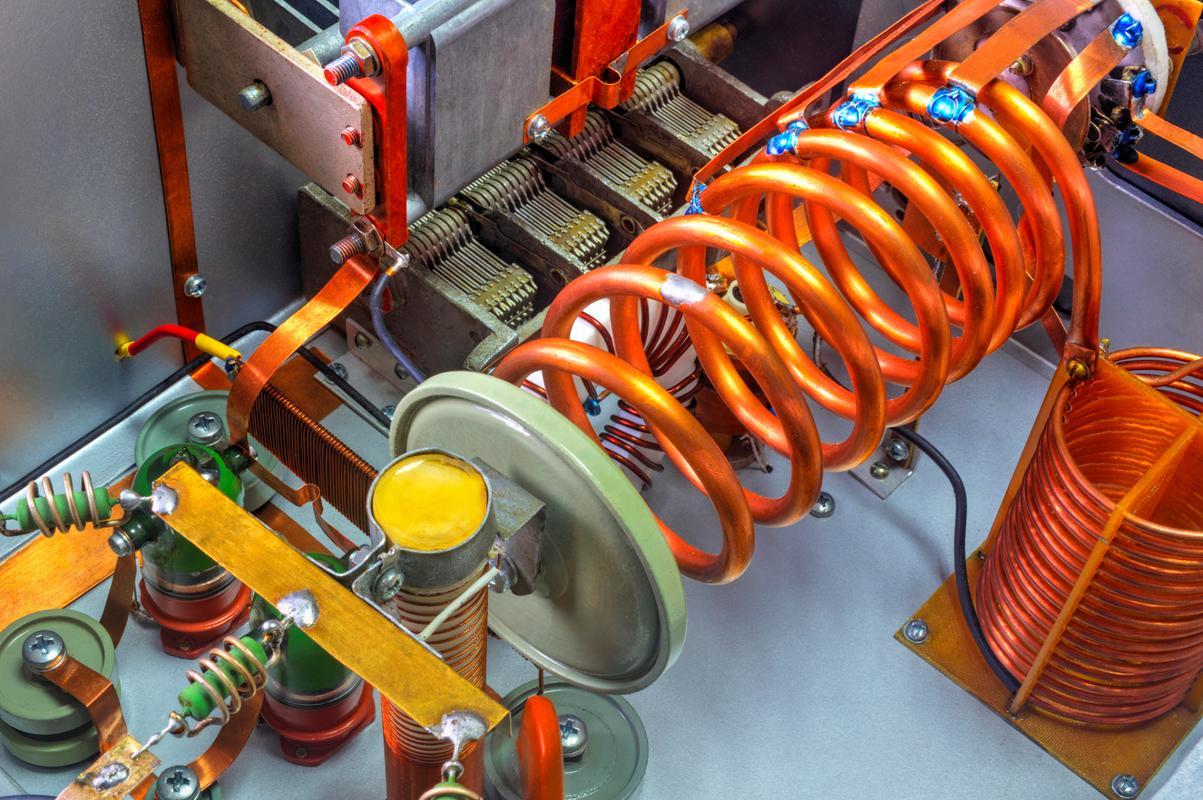 2024年感应加热的新应用趋势
别以为感应加热是老技术就没新东西,这两年跟着新能源和高端制造风口,感应加热的应用场景拓展了不止一点。
最明显的就是新能源领域,动力电池的极柱焊接、储能模组的连接片焊接,几乎全用感应加热,无接触污染小,适合自动化线批量生产。还有航空航天领域的大型结构件局部热处理,原来只能整体热处理,变形大成本高,现在用感应加热只处理需要的位置,变形量控制在0.1毫米以内,这在以前根本做不到。
不过话说回来,感应加热也不是万能的。要是你每天都要熔炼十几吨废钢,那肯定还是大型工频炉划算。感应加热最适合的,就是对加工精度、变形控制、生产速度有要求的场景,这些场景下,它的优势真的碾压传统加热。
我见过太多工厂,升级改造的时候盯着几百万的大型设备换,其实很多时候只要加一台合适的感应加热设备,就能把良品率提几个点,产能翻一倍,投入产出比高的吓人。
别让好用的利器,在仓库角落落灰。