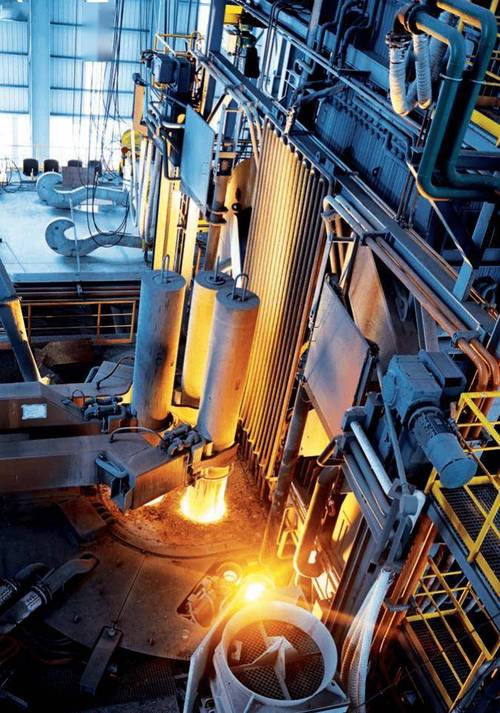
气氛炉选型:老手也容易踩的坑,我帮你捋清楚
上个月去东莞汽配厂调试新设备,亲眼见甲方采购因为贪小十万的差价,选了小厂拼出来的气氛炉,现在烧出来的连杆毛坯硬度不达标,表面脱碳层超了整整三倍,几十万的货堆在院子里,卖废铁都没人要。老板脸都绿了。
其实做工业热处理、烧结这么多年,我见过太多类似的坑。很多人买气氛炉要么只看价格,要么盲目追高参数,最后钱花了,活干不出来,亏的更多。
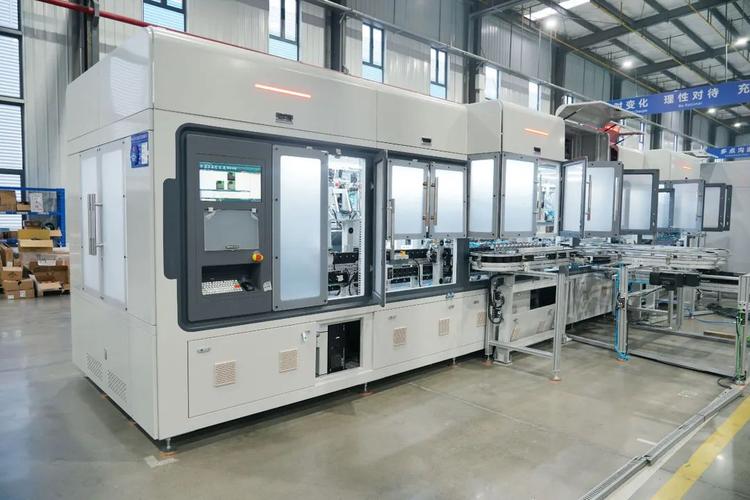
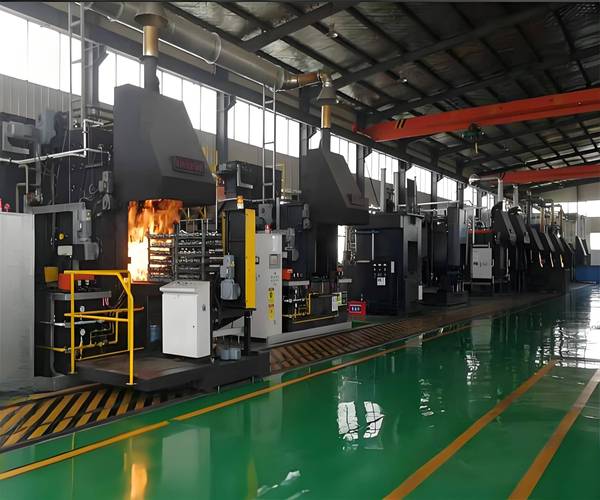
 工业热处理车间连续式气氛炉生产现场图
说实话,不是所有高温处理都需要气氛炉,但该用的时候不用,一百件里出一件不合格,亏的钱都够买半台设备了。
问:普通电阻炉通点氮气能不能当气氛炉凑活用?
答:偶尔打个样试一次两次还行,长期批量生产绝对不行。普通电阻炉的炉体、炉门密封等级根本达不到要求,炉压控不住,你通再多氮气,氧含量也降不到工艺要求的100ppm以下,该氧化还是氧化。真要临时用,不如租台小型箱式气氛炉,一天也没几个钱,别瞎改设备坑自己。
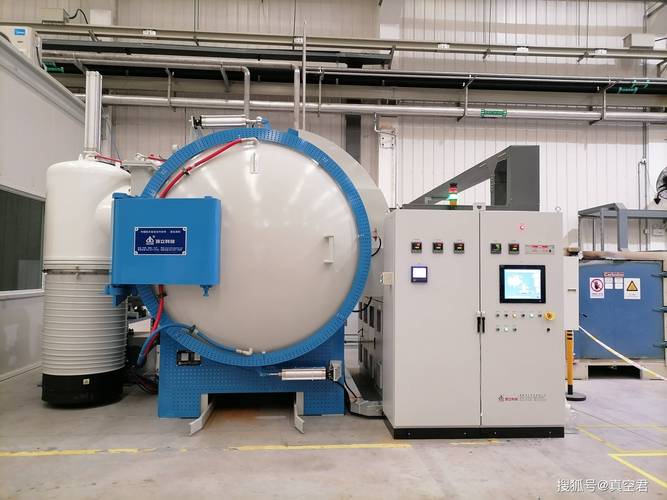
气氛炉氧探头在线检测模块安装图
3. 产能不匹配:小批量打样、多品种换产,非要买大型连续式气氛炉,首付都够你买三台间歇式的,还占地方,日常维护成本翻三倍。反过来,月产几十万件的批量工件,非要用箱式炉断断续续烧,效率上不去,人工成本堆得比设备钱还多。
问:气氛炉的最高使用温度是不是越高越好,买高了留余量总没错吧?
答:这个想法错得离谱。你常年做1000度以内的热处理,买台1600度的高温气氛炉,得多花几十万不说,高温炉的保温层更厚,加热功率更大,空炉能耗都比同容积1200度的高30%以上,完全是浪费钱。正确的选法是,比你常用的最高工艺温度,高100到150度就足够留余量了。
不过话说回来,也不能卡得太死,万一以后工艺升级,稍微留一点余地是对的,但没必要盲目追高温参数。
2024年气氛炉的新配置,真的能省钱
很多人买设备还停留在五六年前的认知,现在新出的气氛炉,很多实用配置真的很香。
✅第一个就是余热回收式气氛循环系统,之前的气氛炉,排出的废气氛直接把热量带走了,现在新的结构把废热用来预热新进炉的工件和新通入的保护气,能耗能降15%到25%。我上个月见东莞那个厂,12米的连续气氛炉,一个月电费省快两万,一年下来小二十万,这配置多花的几万块,大半年就赚回来了。
✅第二个就是远程物联网监控,之前工人要每隔一小时去炉边看温度、氧含量,熬夜盯炉,现在异常直接发微信、短信报警,手机就能看数据,一个工人能看多台炉子,省下来的人工都是纯利润。现在新出的十万以上的气氛炉,基本都带这个配置,很多厂家都不加钱,你别主动说不要就行。
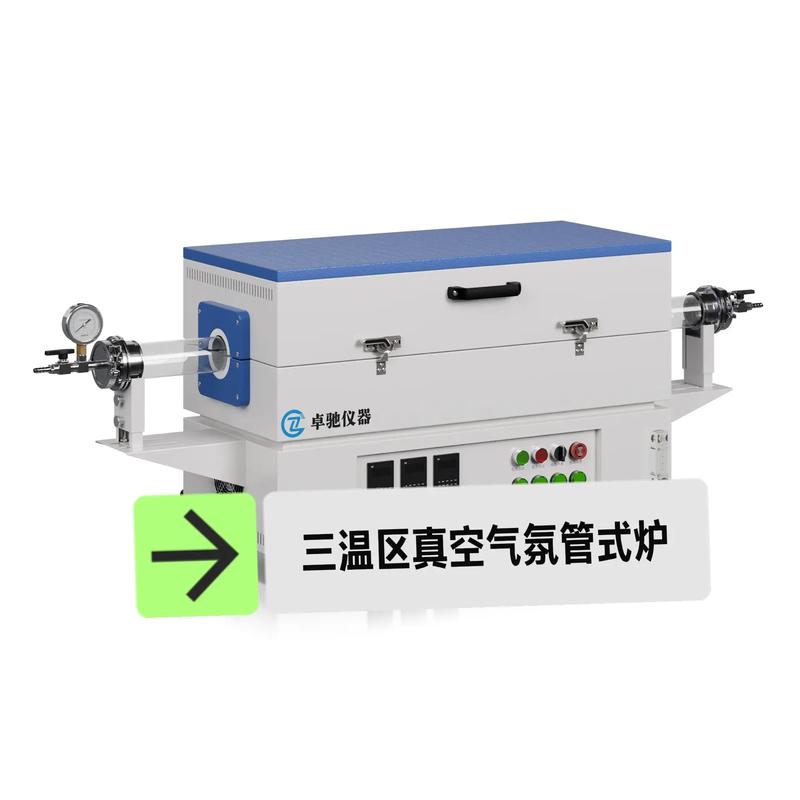
还有做小批量特种陶瓷、科研打样的,现在新的模块化管式气氛炉,拆换炉管、换气氛都只要十几分钟,之前换一次要大半天,效率提了不止一点。
其实买气氛炉,核心就是搞清楚自己的工艺要求,别贪便宜,别追虚参数,找做过同类型工艺的厂家,比啥都强。我见过太多人,一开始算的时候觉得省了十万,最后亏了上百万,这事真的别干。
什么场景才必须用气氛炉?别乱花钱
很多刚入行的朋友搞不清,我为啥不能用普通电阻炉凑活? 气氛炉最大的特点,就是能控制炉内的气氛成分和氧含量,从根源上避免工件在高温下氧化、脱碳。如果你做以下几类工艺,必须用正经气氛炉: - 黑色金属的调质、淬火热处理,防止工件表面脱碳影响硬度和耐磨性 - 粉末冶金零件烧结,保证坯件收缩率稳定 - 硬质合金、特种陶瓷烧结,需要高纯气氛保护 - 金属钎焊,避免焊口氧化虚焊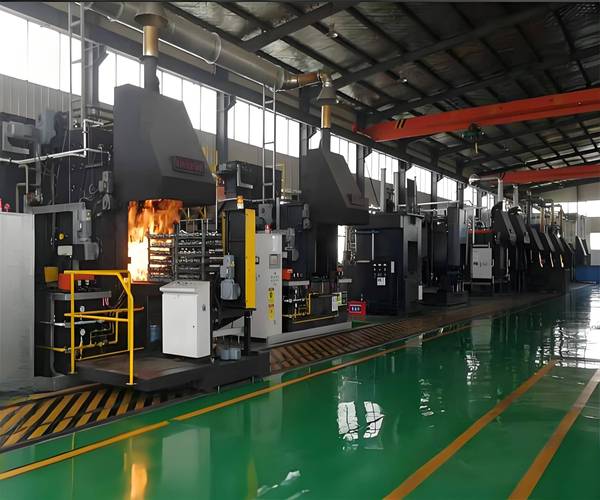 工业热处理车间连续式气氛炉生产现场图
说实话,不是所有高温处理都需要气氛炉,但该用的时候不用,一百件里出一件不合格,亏的钱都够买半台设备了。
问:普通电阻炉通点氮气能不能当气氛炉凑活用?
答:偶尔打个样试一次两次还行,长期批量生产绝对不行。普通电阻炉的炉体、炉门密封等级根本达不到要求,炉压控不住,你通再多氮气,氧含量也降不到工艺要求的100ppm以下,该氧化还是氧化。真要临时用,不如租台小型箱式气氛炉,一天也没几个钱,别瞎改设备坑自己。
选气氛炉,最容易踩的三个坑
💡我整理了三个我见过最多的坑,你挨个对: 1. 忽略密封结构:很多小厂为了降成本,炉门用普通耐温橡胶条,不用氟橡胶或者真空级盘根密封,高温下开个几百炉,橡胶条就裂了漏气氛,氧含量直接飘红,你换密封都拆半天,耽误生产。 2. 不配在线氧含量检测:只给你装个气体流量计,说"流量够氧就够",这纯纯忽悠人。不同批次工件进炉,带进去的空气不一样,密封漏损量也变,只看流量,要么气氛通多了浪费气,要么氧含量超标烧废工件。一定要认准带在线氧探头的配置,别省这万八千的。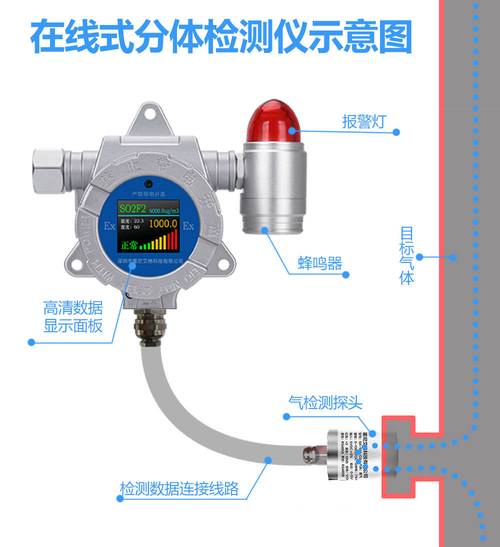 气氛炉氧探头在线检测模块安装图
3. 产能不匹配:小批量打样、多品种换产,非要买大型连续式气氛炉,首付都够你买三台间歇式的,还占地方,日常维护成本翻三倍。反过来,月产几十万件的批量工件,非要用箱式炉断断续续烧,效率上不去,人工成本堆得比设备钱还多。
问:气氛炉的最高使用温度是不是越高越好,买高了留余量总没错吧?
答:这个想法错得离谱。你常年做1000度以内的热处理,买台1600度的高温气氛炉,得多花几十万不说,高温炉的保温层更厚,加热功率更大,空炉能耗都比同容积1200度的高30%以上,完全是浪费钱。正确的选法是,比你常用的最高工艺温度,高100到150度就足够留余量了。
不过话说回来,也不能卡得太死,万一以后工艺升级,稍微留一点余地是对的,但没必要盲目追高温参数。
2024年气氛炉的新配置,真的能省钱
 2024年气氛炉的新配置,真的能省钱
很多人买设备还停留在五六年前的认知,现在新出的气氛炉,很多实用配置真的很香。
✅第一个就是余热回收式气氛循环系统,之前的气氛炉,排出的废气氛直接把热量带走了,现在新的结构把废热用来预热新进炉的工件和新通入的保护气,能耗能降15%到25%。我上个月见东莞那个厂,12米的连续气氛炉,一个月电费省快两万,一年下来小二十万,这配置多花的几万块,大半年就赚回来了。
✅第二个就是远程物联网监控,之前工人要每隔一小时去炉边看温度、氧含量,熬夜盯炉,现在异常直接发微信、短信报警,手机就能看数据,一个工人能看多台炉子,省下来的人工都是纯利润。现在新出的十万以上的气氛炉,基本都带这个配置,很多厂家都不加钱,你别主动说不要就行。
还有做小批量特种陶瓷、科研打样的,现在新的模块化管式气氛炉,拆换炉管、换气氛都只要十几分钟,之前换一次要大半天,效率提了不止一点。
其实买气氛炉,核心就是搞清楚自己的工艺要求,别贪便宜,别追虚参数,找做过同类型工艺的厂家,比啥都强。我见过太多人,一开始算的时候觉得省了十万,最后亏了上百万,这事真的别干。