激光焊接:为什么它成了高端制造的「隐形王牌」?
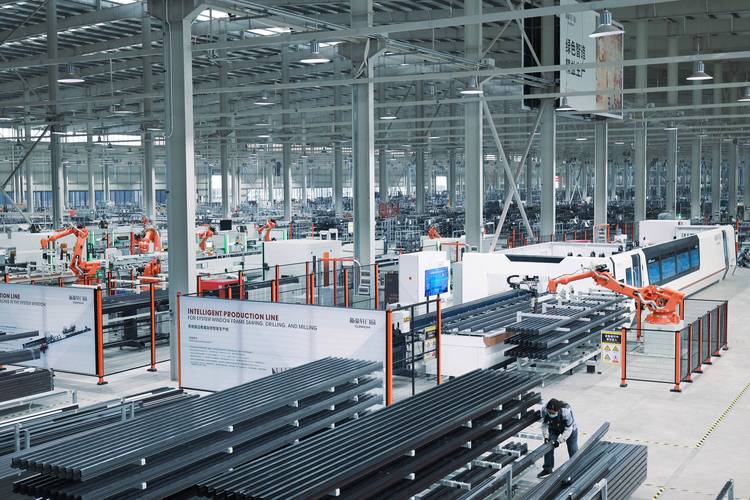
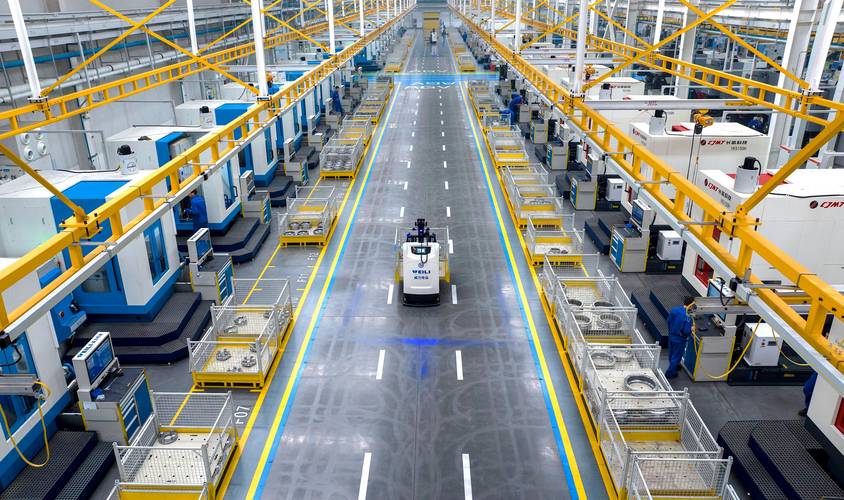
前段时间去东莞的新能源动力电池工厂参观,一进车间我就挪不开眼了。
十年前我接触激光焊接,还停留在小作坊焊五金饰品、小钣金的印象,那时候设备贵,工艺也不成熟,没人把它当主流工艺。现在倒好,整条上百亿的产线,核心焊接工位全是激光焊接,连干了几十年的老师傅都得放下焊枪对着屏幕调参数。
 新能源动力电池极耳激光焊接生产线
问:很多人说激光焊接只能焊薄材料,厚板根本做不了,对吗?
答:早十年确实是这样,那时候最大功率的激光器也就万瓦级,最多焊个几毫米的钢板。现在不一样了,国产十万瓦级光纤激光器早就量产了,国内几家大船厂已经用激光焊接焊二十厘米厚的船用钢板了,一次成型,焊缝强度比传统对接焊还高。只是目前厚板焊接的设备和运行成本还没压下来,所以普及度不如薄材焊接而已。
问:现在国产激光焊接设备和进口品牌比,差距还大吗?
答:说实话,中低功率领域,国产设备市占率早就超过90%了,不管是稳定性还是精度,一点不比进口差,价格还能便宜一半。高功率领域,最近五年追赶速度特别快,核心器件的国产化率已经超过七成,很多做系统集成的国内厂商,对国内制造业场景的理解比老外深多了,定制化工艺方案调得比老外还快,性价比高太多。
航空航天钛合金结构件激光焊接加工
工厂上激光焊接项目,最容易踩的几个坑
很多工厂老板现在都赶着上激光焊接,但是踩坑的真不少,我见过花了大几百万买设备,最后放车间落灰的。说几个最常见的坑:
✅ 别盲目追高功率
很多人觉得功率越大越好,上来就要二十万瓦的激光器,其实你就是焊3mm以下的钣金或者铝件,万瓦级足够用了,多花几百万,纯纯的浪费❗
💡 工艺比设备本身更重要
很多老板盯着设备参数买,买了最贵的激光器,结果焊自己的产品还是不合格。为什么?不同材料、不同结构的焊接,工艺参数差十万八千里。比如焊紫铜要选蓝光激光器,用普通红外的就是焊不透,还出气孔;焊铝合金要提前做表面处理,不然容易开裂。买设备之前,一定要拿自己的产品去试焊,调好了工艺再付钱,别光看参数好看。
⚠️ 维护别偷懒
很多工厂买了设备,就觉得一劳永逸了。光纤激光器的保护镜头,属于易损件,必须定期换,进了灰溅了焊渣,很快就会损伤核心的激光发生器,换一个核心部件大几万,够你换一百次保护镜头了,这点小钱真不能省。
不过话说回来,现在激光焊接的成本降得太快了,十年前一台万瓦级激光器要几百万,现在几十万就能拿下,连中小加工厂都用得起了。
技术升级就是这样,原来的高端工艺,慢慢就变成了行业标配。激光焊接今天能在高端制造里坐稳核心位置,不是吹出来的,是一点点在各个行业里把传统工艺比下去,干出来的。以后还会有更多场景,等着它去渗透。
激光焊接到底赢在了哪里?不是玄学,是真干出来的优势
和传统的电弧焊、电阻焊比,激光焊接的天生优势太突出了。它把高能激光聚焦在一个针尖大的点上,能量密度拉满,热影响区只有头发丝那么细,焊完工件几乎不会变形。 就拿动力电池的0.1mm铝箔极耳来说,传统电阻焊焊完,边缘容易打卷,还经常出虚焊,良率一直上不去。换激光焊接?焊完平得能当镜子,虚焊率直接降到万分之一以下,这对量产来说,差的就是好几个亿的成本。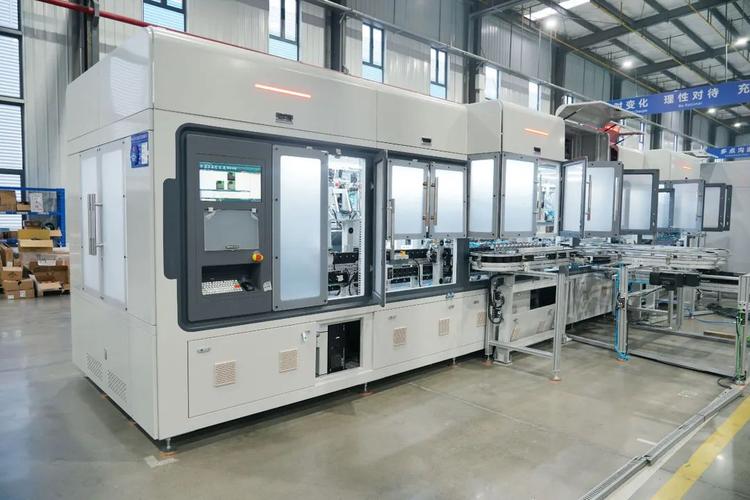 新能源动力电池极耳激光焊接生产线
问:很多人说激光焊接只能焊薄材料,厚板根本做不了,对吗?
答:早十年确实是这样,那时候最大功率的激光器也就万瓦级,最多焊个几毫米的钢板。现在不一样了,国产十万瓦级光纤激光器早就量产了,国内几家大船厂已经用激光焊接焊二十厘米厚的船用钢板了,一次成型,焊缝强度比传统对接焊还高。只是目前厚板焊接的设备和运行成本还没压下来,所以普及度不如薄材焊接而已。
问:现在国产激光焊接设备和进口品牌比,差距还大吗?
答:说实话,中低功率领域,国产设备市占率早就超过90%了,不管是稳定性还是精度,一点不比进口差,价格还能便宜一半。高功率领域,最近五年追赶速度特别快,核心器件的国产化率已经超过七成,很多做系统集成的国内厂商,对国内制造业场景的理解比老外深多了,定制化工艺方案调得比老外还快,性价比高太多。
2024年激光焊接最火的几个落地场景
你可能没注意,现在你身边几乎一半的工业产品,都用到了激光焊接。 第一个肯定是新能源汽车,整个三电系统,从动力电池的极耳、电芯壳体、模组母线排,到电机的定子转子,一半以上的焊接工位都换成激光焊接了。除了精度够高,稳定性够好,激光焊接还能配合机器视觉做实时在线检测,每一个焊点的参数都能存进系统,出了问题直接溯源,完全符合新能源汽车的安全要求。 第二个是光伏行业,现在主流的TOPCon、HJT新型光伏电池,电极焊接基本都改用激光了,速度比传统焊接快三倍,对硅片的热损伤小很多,良品率直接能提3-5个点,这对毛利率本来就薄的光伏行业来说,就是纯纯的利润。 第三个是航空航天和医疗器械,航空的钛合金结构件,医疗器械的不锈钢植入物,对焊缝精度和强度要求都到了苛刻的地步,激光焊接能做到一体化成型,不需要额外铆接,既能减重,又能保证强度,还有完美的焊缝光洁度,根本不需要二次打磨。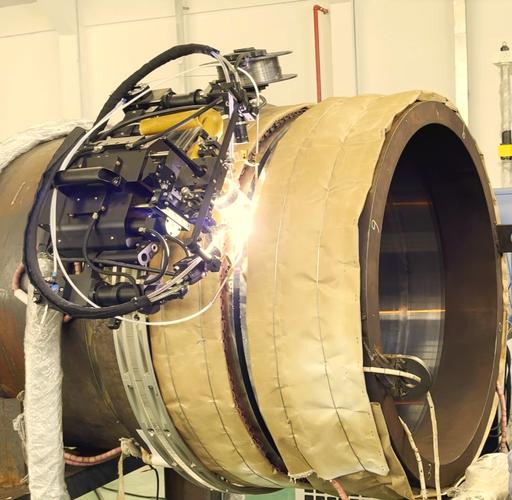 航空航天钛合金结构件激光焊接加工
工厂上激光焊接项目,最容易踩的几个坑
 工厂上激光焊接项目,最容易踩的几个坑
很多工厂老板现在都赶着上激光焊接,但是踩坑的真不少,我见过花了大几百万买设备,最后放车间落灰的。说几个最常见的坑:
✅ 别盲目追高功率
很多人觉得功率越大越好,上来就要二十万瓦的激光器,其实你就是焊3mm以下的钣金或者铝件,万瓦级足够用了,多花几百万,纯纯的浪费❗
💡 工艺比设备本身更重要
很多老板盯着设备参数买,买了最贵的激光器,结果焊自己的产品还是不合格。为什么?不同材料、不同结构的焊接,工艺参数差十万八千里。比如焊紫铜要选蓝光激光器,用普通红外的就是焊不透,还出气孔;焊铝合金要提前做表面处理,不然容易开裂。买设备之前,一定要拿自己的产品去试焊,调好了工艺再付钱,别光看参数好看。
⚠️ 维护别偷懒
很多工厂买了设备,就觉得一劳永逸了。光纤激光器的保护镜头,属于易损件,必须定期换,进了灰溅了焊渣,很快就会损伤核心的激光发生器,换一个核心部件大几万,够你换一百次保护镜头了,这点小钱真不能省。
不过话说回来,现在激光焊接的成本降得太快了,十年前一台万瓦级激光器要几百万,现在几十万就能拿下,连中小加工厂都用得起了。
技术升级就是这样,原来的高端工艺,慢慢就变成了行业标配。激光焊接今天能在高端制造里坐稳核心位置,不是吹出来的,是一点点在各个行业里把传统工艺比下去,干出来的。以后还会有更多场景,等着它去渗透。