摩擦焊接:被制造业低估的精密连接核心技术
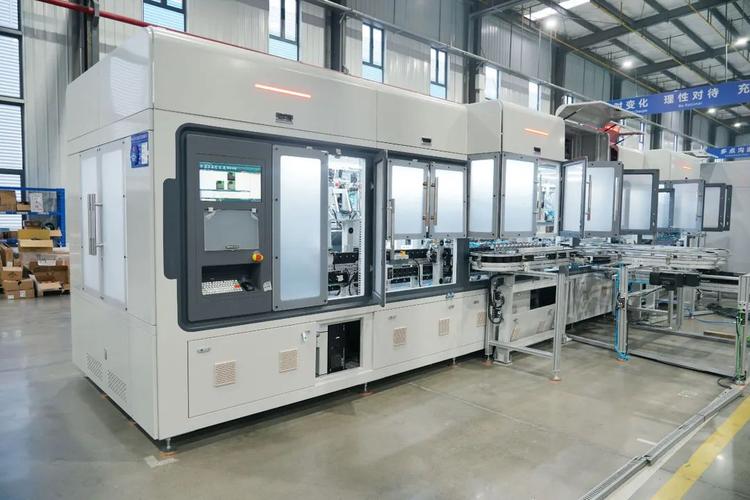
上次去苏南一家头部新能源汽车零部件厂调研,刚进车间就被角落一台机器吸走了目光。
两个待焊的铝合金半轴毛坯,卡上去,机器转了三秒,压紧,停,焊接完成。
我凑过去看焊面。平得像镜面。连后续打磨都省了。
当时第一反应:这哪是焊接,这就是黑科技啊。
 工业车间摩擦焊接设备加工新能源汽车电机轴
问:摩擦焊接的强度真的比熔焊高吗?
答:只要参数调对,接头强度和基体金属基本一致,很多时候比熔焊的强度还高。而且变形极小,精度能控制在0.1mm以内,对于高精度要求的汽车零部件来说,这太重要了。
问:摩擦焊接只能焊圆形零件吗?
答:早不是了。早期的旋转摩擦焊确实只能焊回转体,现在线性摩擦焊能焊任意形状,搅拌摩擦焊还能焊大面积的平板拼接,覆盖了绝大多数工业场景。
搅拌摩擦焊焊接新能源汽车铝合金电池托盘成品
不过话说回来,我见过太多老板踩坑。
上次碰到一个做电机轴的工厂老板,听设备供应商吹线性摩擦焊精度高,咬咬牙花四百多万买了一台,结果回来生产,效率还不如同产能旋转摩擦焊的一半,单根加工成本翻了三倍,订单都不敢接,悔得拍大腿。
💡 给工厂的选型建议:
✅ 做回转体零件,优先选旋转摩擦焊,性价比拉满
✅ 做电池托盘、大铝板拼接,直接选搅拌摩擦焊
✅ 非回转复杂零件、航空级需求,再考虑线性摩擦焊
❗ 还有一个坑要提醒你:现在很多小厂跟风做摩擦焊接设备,把普通铣床改一改就敢卖,扭矩不够,精度也控不住,批量生产良率能掉到90%以下,一天到晚修,省了几十万买设备,亏了几百万的订单,得不偿失。
摩擦焊接下一个增长点在哪?
现在新能源汽车的需求已经起来了,接下来最大的增量就是储能。
大型储能电站的母线排,都是铜铝连接,之前用螺栓压接,电阻大,发热,还容易松,现在换成摩擦焊接,一次成型,电阻几乎和基体一样,安全性提升好几个档次。
还有3D打印领域,现在大尺寸零件整体打印成本太高,很多厂商分成小块打印,再用摩擦焊接拼起来,性能和整体打印几乎没差,成本直接降了一半多。
航空航天领域就更不用说了,新型战斗机的机身结构,火箭的储箱连接,都在大量用摩擦焊接,减重的同时还提升强度,比铆接轻太多了。
说实话,很多人觉得焊接就是工业里的配角,没啥技术含量。
可你要是真走进现在的先进制造车间就会发现,没有摩擦焊接,新能源汽车做不出来,大储能站造不出来,先进飞机也造不出来。
这个藏在车间角落的技术,早就悄悄成了高端制造的核心支柱了。
为什么摩擦焊接最近几年突然爆火?
其实摩擦焊接不是新技术,上世纪六十年代就已经工业化应用了,之前一直用在航空航天和军工领域,普通人很少接触到。 转折点就是新能源汽车的爆发。 传统燃油车的零件大多是同一种钢,熔焊就能搞定。新能源不一样,大量需要异种金属连接:电机要铜铝连接,电池托盘要铝合金拼焊,减速器要合金钢和铝合金连接。 传统熔焊要把金属熔化再凝固,内部很容易产生气孔、裂纹和脆性化合物,尤其是铜和铝这种熔点差两百度的异种金属,焊完一折就断,根本用不了。 摩擦焊接不一样,它是固态焊接,靠摩擦生热让金属接触面达到热塑性状态,再加压顶锻完成连接,整个过程金属不熔化。 就这一点,直接解决了异种金属连接的行业痛点。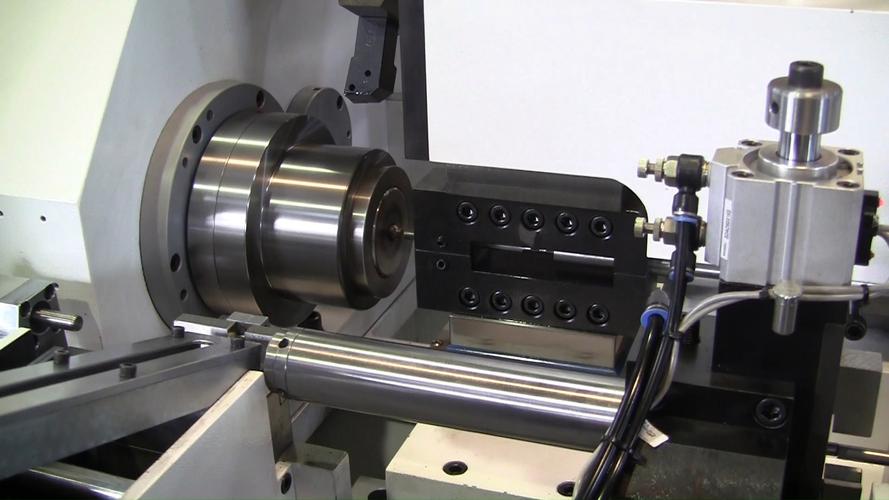 工业车间摩擦焊接设备加工新能源汽车电机轴
问:摩擦焊接的强度真的比熔焊高吗?
答:只要参数调对,接头强度和基体金属基本一致,很多时候比熔焊的强度还高。而且变形极小,精度能控制在0.1mm以内,对于高精度要求的汽车零部件来说,这太重要了。
问:摩擦焊接只能焊圆形零件吗?
答:早不是了。早期的旋转摩擦焊确实只能焊回转体,现在线性摩擦焊能焊任意形状,搅拌摩擦焊还能焊大面积的平板拼接,覆盖了绝大多数工业场景。
工厂选摩擦焊接技术,最容易踩的坑
现在主流的摩擦焊接分三个技术路线,很多工厂选型的时候瞎选,要么花了冤枉钱,要么满足不了需求。 旋转摩擦焊:技术最成熟,设备成本最低,效率最高,适合所有回转类零件,比如电机轴、半轴、传动轴、气门,批量生产一分钟就能焊好几个,90%以上的工业场景选这个就够了。 线性摩擦焊:适合非回转类的复杂零件,最典型的应用就是航空发动机的整体叶盘焊接,精度高,强度好,但设备成本是旋转摩擦焊的三五倍,普通人用不起,也没必要。 搅拌摩擦焊:专门针对薄板和大面积拼接,现在新能源汽车的铝合金电池托盘,几乎全用搅拌摩擦焊,焊接变形小,密封性好,比熔焊靠谱太多。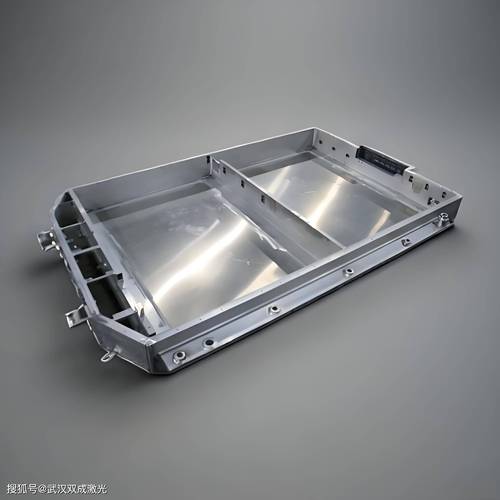 搅拌摩擦焊焊接新能源汽车铝合金电池托盘成品
不过话说回来,我见过太多老板踩坑。
上次碰到一个做电机轴的工厂老板,听设备供应商吹线性摩擦焊精度高,咬咬牙花四百多万买了一台,结果回来生产,效率还不如同产能旋转摩擦焊的一半,单根加工成本翻了三倍,订单都不敢接,悔得拍大腿。
💡 给工厂的选型建议:
✅ 做回转体零件,优先选旋转摩擦焊,性价比拉满
✅ 做电池托盘、大铝板拼接,直接选搅拌摩擦焊
✅ 非回转复杂零件、航空级需求,再考虑线性摩擦焊
❗ 还有一个坑要提醒你:现在很多小厂跟风做摩擦焊接设备,把普通铣床改一改就敢卖,扭矩不够,精度也控不住,批量生产良率能掉到90%以下,一天到晚修,省了几十万买设备,亏了几百万的订单,得不偿失。
摩擦焊接下一个增长点在哪?
 摩擦焊接下一个增长点在哪?
现在新能源汽车的需求已经起来了,接下来最大的增量就是储能。
大型储能电站的母线排,都是铜铝连接,之前用螺栓压接,电阻大,发热,还容易松,现在换成摩擦焊接,一次成型,电阻几乎和基体一样,安全性提升好几个档次。
还有3D打印领域,现在大尺寸零件整体打印成本太高,很多厂商分成小块打印,再用摩擦焊接拼起来,性能和整体打印几乎没差,成本直接降了一半多。
航空航天领域就更不用说了,新型战斗机的机身结构,火箭的储箱连接,都在大量用摩擦焊接,减重的同时还提升强度,比铆接轻太多了。
说实话,很多人觉得焊接就是工业里的配角,没啥技术含量。
可你要是真走进现在的先进制造车间就会发现,没有摩擦焊接,新能源汽车做不出来,大储能站造不出来,先进飞机也造不出来。
这个藏在车间角落的技术,早就悄悄成了高端制造的核心支柱了。