超声波焊接:被中小制造企业低估的塑料连接利器
我跑过国内不下四十家塑胶加工、汽配代工的工厂,一半以上的老板提起超声波焊接,第一反应都是“不就是焊个玩具外壳、打火机按键的破玩意吗?”
真的错的离谱。这两年新能源、医疗、包装行业疯抢适配的超声波焊接方案,很多人后知后觉才发现,原来这么成熟的技术,居然能解决这么多新痛点。
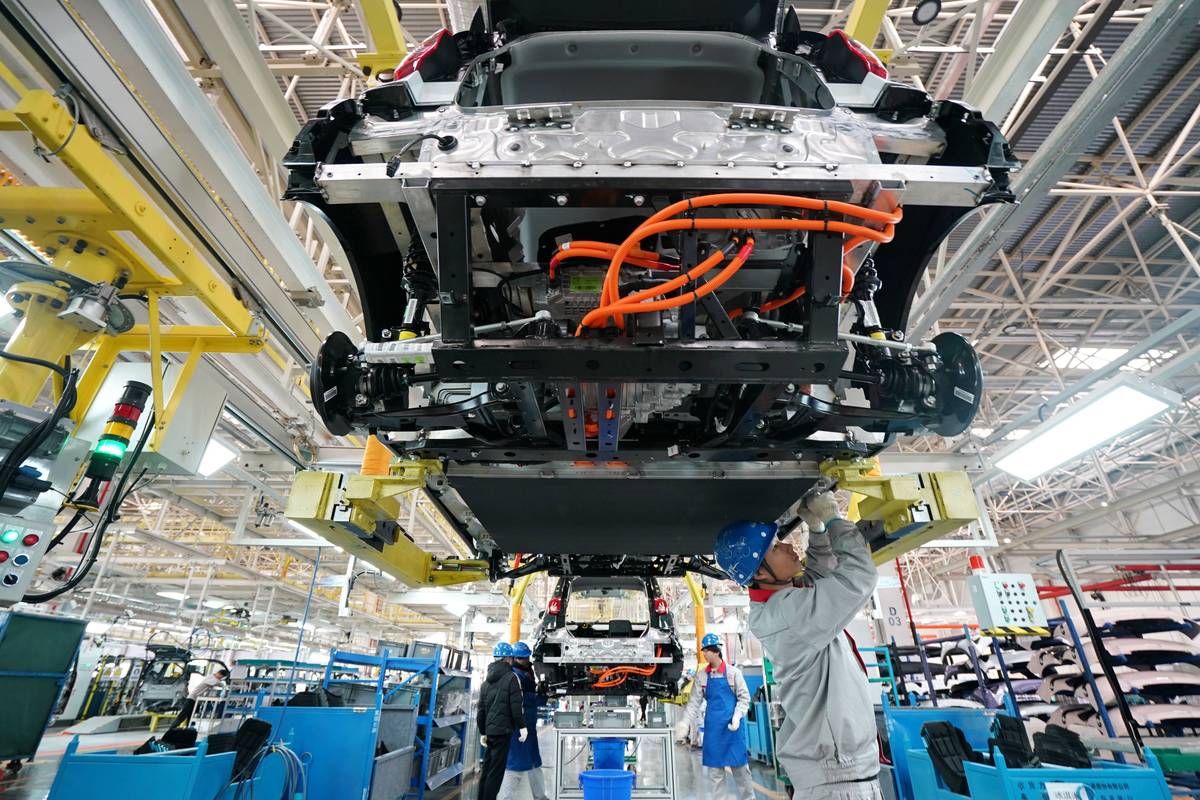
 新能源汽车车灯超声波焊接生产线现场
问:超声波焊接不是只能焊塑料吗?金属也能焊? 答:早就能了。现在的大功率超声波焊接设备,对付0.5mm以下的多层铜箔、铝箔完全没问题,连接强度够,还不会像激光焊那样产生热影响区烧坏电极材料,成本比激光焊低一半都不止,焊点也更平整。 哦对,还有现在流行的光伏接线盒,里面的金属端子连接,也是用超声波焊接,稳定性比锡焊好太多,户外放二十年都不会脱焊。超声波焊接不同工件定制铝合金焊头实拍
✅ 第三个坑:导能线设计瞎画
导能线就是焊接面提前做的那条凸棱,用来集中超声波能量,很多人要么做太宽,要么做太尖,都不对。太宽,能量分散,融不透;太尖,融化太快,溢料太多,还容易虚焊。
问:我做的户外产品要求过IP65防水,超声波焊接能稳定达到吗? 答:只要设计和参数对,别说IP65,IP67都没问题。浙江那边有个做露营灯的工厂,原来全靠打胶密封,一个工人一天打不了几百个,不良率12%,换了超声波焊接之后,十几秒一个,不用等固化,不良率掉到0.3%,单位成本直接砍了三分之一,人家现在订单多的接不完。唯一要注意的就是导能线的尺寸,根据材料厚度调整,一般0.2-0.5mm高度就够,别太高。2024年超声波焊接的新变化
为什么新能源行业现在离不开超声波焊接?
你想想,新能源汽车的车灯,要跟着车身颠十几年,还要防水防晒,用螺丝打,留缝漏水;用胶粘剂粘,时间长了胶水老化脆裂,还会析出VOC影响车内空气质量。
超声波焊接不一样。它靠高频振动把能量传到焊接面,摩擦生热融化塑料,几毫秒就能把两个部件融成一体,不用额外添加任何胶合剂,也没有多余的辅料,强度甚至比本体还高。
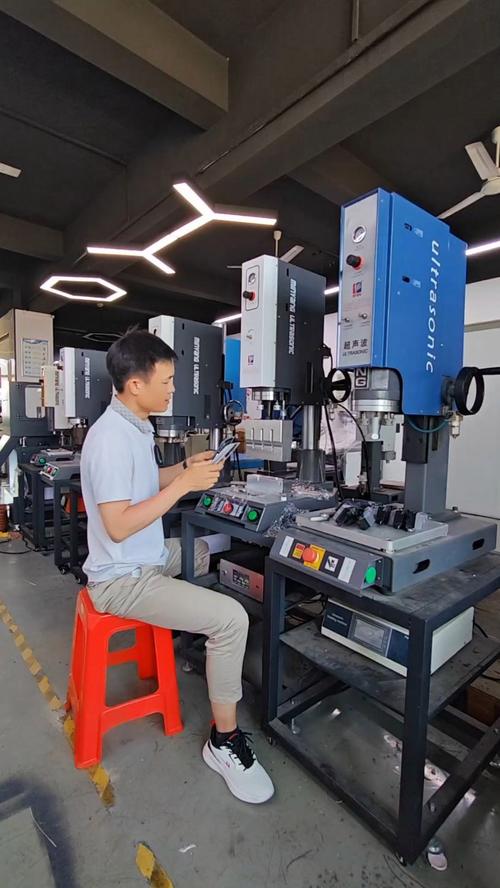 新能源汽车车灯超声波焊接生产线现场
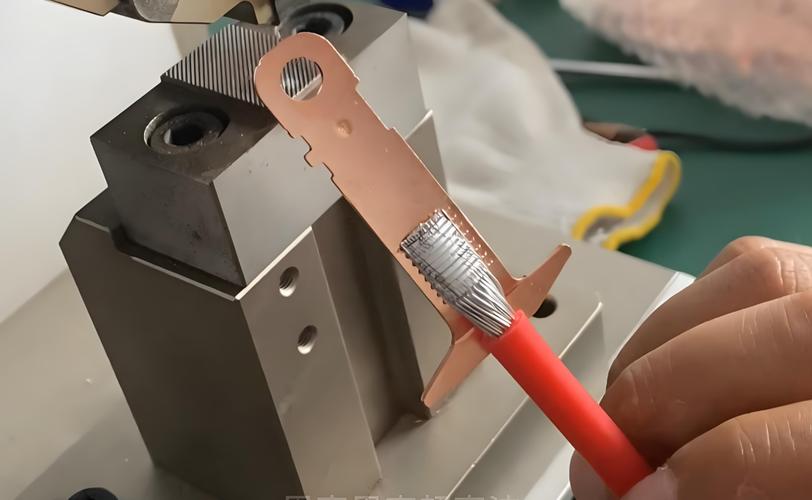
不止是塑料件。现在新能源动力电池的极耳焊接,好多厂商已经把原来的激光焊、电阻焊换成了超声波焊接。
问:超声波焊接不是只能焊塑料吗?金属也能焊? 答:早就能了。现在的大功率超声波焊接设备,对付0.5mm以下的多层铜箔、铝箔完全没问题,连接强度够,还不会像激光焊那样产生热影响区烧坏电极材料,成本比激光焊低一半都不止,焊点也更平整。 哦对,还有现在流行的光伏接线盒,里面的金属端子连接,也是用超声波焊接,稳定性比锡焊好太多,户外放二十年都不会脱焊。
新手做超声波焊接,最容易踩的几个坑
我见过太多工厂,花几十万买了设备,结果焊出来的产品不是虚焊就是焊裂,上来就骂设备不行。说实话,十有八九是自己没摸对门道,跟设备没关系。
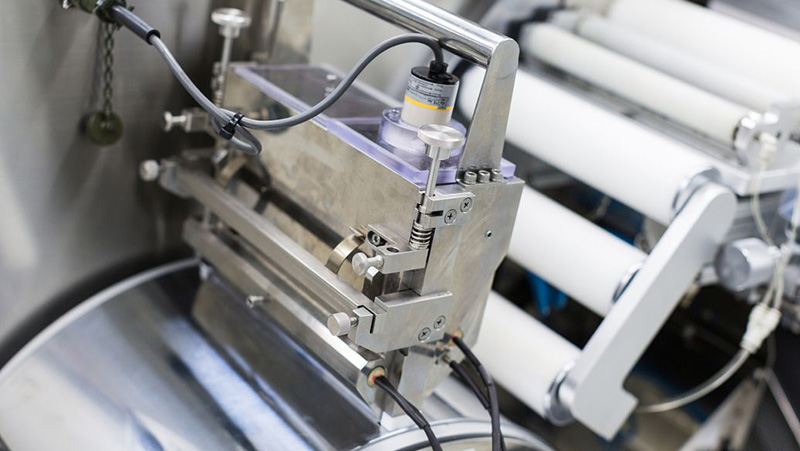
💡 第一个坑:不分频率瞎凑 很多人买设备的时候,图便宜选通用频率,不管你焊的是1mm的精密小件还是5mm的厚尼龙加玻纤,都用一个频率。不对的。高频率(30kHz以上)适合精密小零件,低频率(15kHz)适合厚大件、难熔材料,拿20kHz焊3mm加玻纤尼龙,能不裂吗?换个频率,立马好。 ❗ 第二个坑:不定制焊头,拿通用款凑活用 焊头是超声波焊接的核心啊!它负责把振动振幅放大传到焊接面,你工件是弧面,非要拿平面的通用焊头压,振幅分布不均匀,一半焊死一半虚,那不是很正常?我上个月在东莞见一个老板,做充电桩防水外壳,拿通用焊头焊,不良率快20%,定制了一个匹配产品轮廓的焊头,不良率直接掉到1%以内,就这么简单。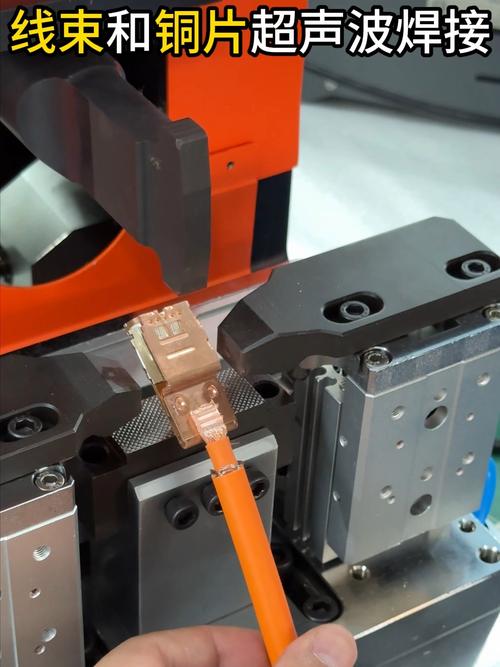 超声波焊接不同工件定制铝合金焊头实拍
✅ 第三个坑:导能线设计瞎画
导能线就是焊接面提前做的那条凸棱,用来集中超声波能量,很多人要么做太宽,要么做太尖,都不对。太宽,能量分散,融不透;太尖,融化太快,溢料太多,还容易虚焊。
问:我做的户外产品要求过IP65防水,超声波焊接能稳定达到吗? 答:只要设计和参数对,别说IP65,IP67都没问题。浙江那边有个做露营灯的工厂,原来全靠打胶密封,一个工人一天打不了几百个,不良率12%,换了超声波焊接之后,十几秒一个,不用等固化,不良率掉到0.3%,单位成本直接砍了三分之一,人家现在订单多的接不完。唯一要注意的就是导能线的尺寸,根据材料厚度调整,一般0.2-0.5mm高度就够,别太高。
2024年超声波焊接的新变化
 2024年超声波焊接的新变化
别觉得超声波焊接是几十年的老技术就没进步。这两年的变化真的挺大的。
原来大部分超声波焊接用的都是气缸驱动,压力控制精度差,批量生产的时候一致性不好,厚大件尤其明显。现在越来越多的厂换伺服驱动超声波焊接机,压力控制精度能到0.1bar,焊接深度精度能到0.01mm,医疗行业的输液器、输液过滤器这些要求极高的产品,全都是用伺服超声波焊,不良率极低。
还有带在线检测功能的新设备,焊完直接通过焊接过程的能量、压力、位移数据判断有没有虚焊,不合格的直接剔出来,不用全检人工挑,一条线能省三四个检测工人,对于现在人工成本这么高的情况,太香了。
不过话说回来,不管设备多先进,核心逻辑还是那几点:匹配的频率,定制的焊头,合理的导能线设计,把这三点做对,90%的问题都解决了。
我见过太多厂,一味追求贵的设备,却不肯花几千块定做一个匹配的焊头,最后做不出好产品,反而说超声波焊接不行,真的挺可惜的。这个技术,真的是中小工厂降本提效的利器,就看你会不会用了。