工业电阻加热:别让老技术拖了新产线的后腿
上个月跑东莞调研,一家做汽车高强钢零件的工厂老板拉着我蹲在炉边抽烟,骂骂咧咧说新换的加热线比用了八年的老线能耗还高15%,换了几个供应商调都没用。拆开来一看,乐了,整个电阻加热模块全是不对路的配置——跟风买了便宜的民用陶瓷块,塞进一千多度的工业炉里,能好用才怪。
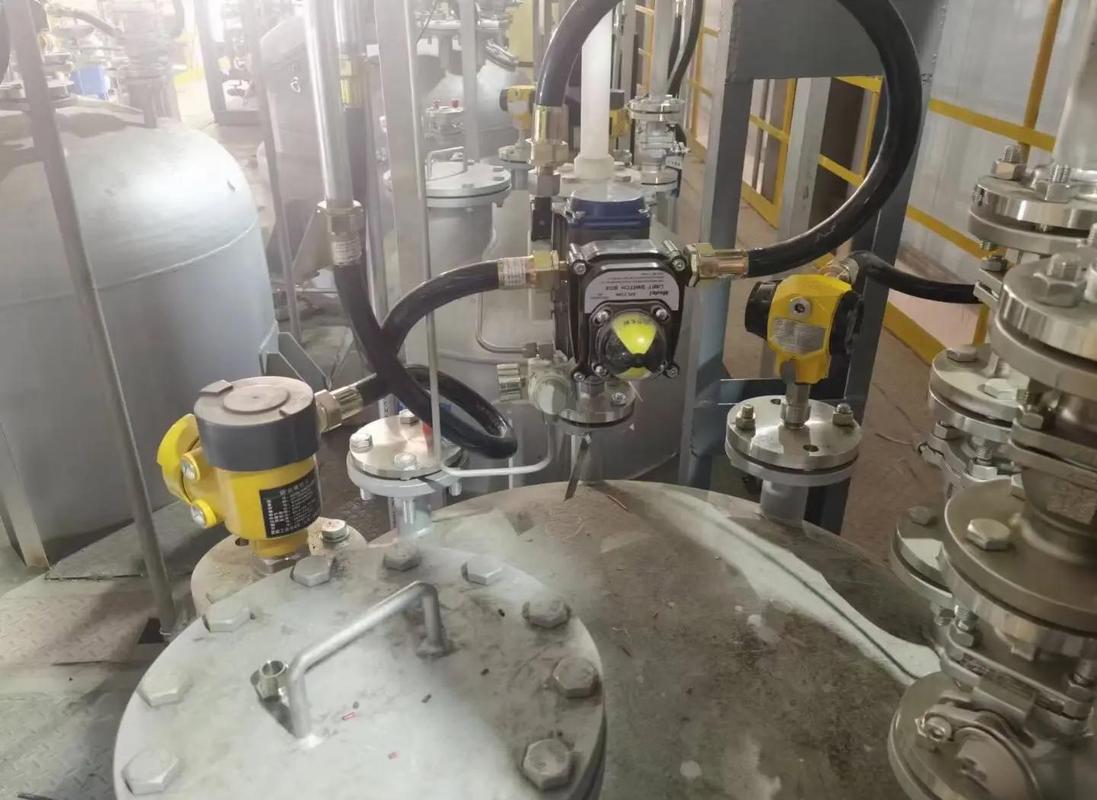
 工业热处理炉电阻加热模块排布图
问:电阻加热和现在流行的感应加热比,优势到底在哪?
答:要是你做的是小批量多品种的精密热处理,比如航天航空的小零件退火,或者新能源锂电极片的预热,电阻加热的优势能甩感应加热一条街。感应加热靠涡流产热,对工件形状、导磁性要求极高,换个零件就得重新调参数,能耗波动能到20%以上。电阻加热是靠辐射、对流均匀传热,整个炉腔温度差能控制在±5℃以内,做出来的零件一致性拉满。而且维护成本低得离谱,一套合格的电阻加热模块用个三五年没问题,感应加热的线圈坏了换一下动辄几十万,真的耗不起。
新能源锂电生产线电阻加热模组实拍
问:上一套电阻加热生产线,前期投入比燃气加热高很多吗?
答:真得看你做什么产品。要是你对清洁度、控温精度要求高,比如做光伏、锂电、航空航天零件,算上环保成本,电阻加热的总投入反而更低。现在燃气加热的环保排放标准卡得越来越严,一套脱硫除尘设备下来几十万没了,电阻加热零排放,只要做好供电配置就能过审。而且现在很多地方对工业绿电还有补贴,算下来,两三年就能把设备差价赚回来。说实话,我见过太多工厂一开始图便宜上燃气,后来环保不达标被迫改造,花的钱比一开始上电阻加热多一倍,太亏了。
不过话说回来,大吨位的锻件加热,确实还是燃气划算,电阻加热的优势就是中小件、精密加工的场景,别乱配。
选电阻加热系统最容易踩的三个坑
我跑现场这么多年,见的坑真不少,挑三个最常见的说。
1. 功率冗余过度
很多设计工程师怕功率不够满足不了升温要求,直接往大了算,动不动加20%以上的冗余。结果实际生产的时候,电阻块长期在低负载下运行,容易吸潮积碳,反而容易发生短路击穿,寿命直接砍半。合理的冗余控制在5%-8%就够了,真不够后期再加模块也方便。
2. 保温配置偷工减料
绝大多数工厂都把钱花在加热模块上,保温层随便用便宜的普通保温棉。实际上,工业炉的散热损失能占到总能耗的20%以上,换成现在常用的纳米微孔保温材料,虽然初始成本贵30%,但能耗能降15%,一年多就能回本,长期用太划算了。
3. 缺部分区控温
很多小厂家做的电阻炉,整炉只有一个控温点,实际生产中,靠近炉门、炉壁的位置温度差能到二三十度,做出来的产品合格率忽高忽低,报废率能到10%以上。现在稍微像样点的电阻加热系统都是分区控温,每个模块单独调温,整炉温差基本控制在个位数,合格率能拉到99%以上,这点钱真不能省。
别觉得电阻加热是几十年的老技术就看不起它,现在很多高端制造领域,反而离不了它。选对配置,比那些花里胡哨的新概念技术好用太多,能耗低,合格率高,就是实打实帮工厂赚钱。对吧?
什么是工业级电阻加热,别和实验室小电阻混为一谈
原理说穿了很简单,就是电流通过导体电阻时,电能转化为热能实现加热。 但工业场景和家里的电水壶、实验室的小加热台完全不是一回事。 现在很多年轻工艺工程师张口闭口就是感应加热、微波加热,把电阻加热说成是淘汰的老技术,真的是认知误区。就说这两年火得发烫的新能源光伏、锂电行业,百分之六十以上的预热、热处理环节,用的还是电阻加热。 为啥?控温稳,干净,没污染啊。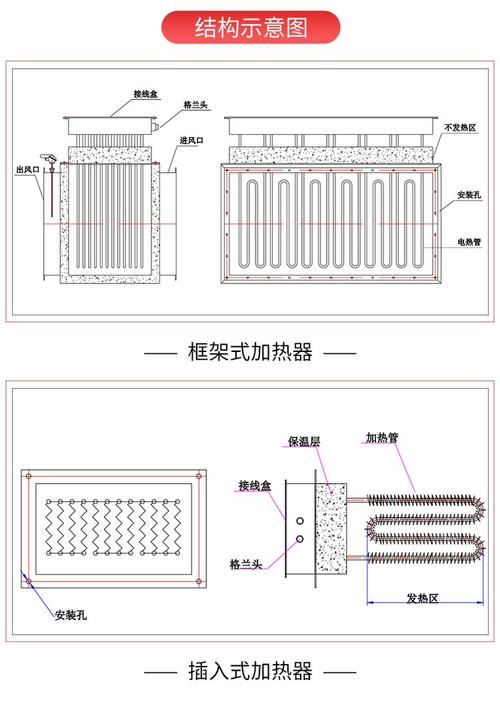 工业热处理炉电阻加热模块排布图
问:电阻加热和现在流行的感应加热比,优势到底在哪?
答:要是你做的是小批量多品种的精密热处理,比如航天航空的小零件退火,或者新能源锂电极片的预热,电阻加热的优势能甩感应加热一条街。感应加热靠涡流产热,对工件形状、导磁性要求极高,换个零件就得重新调参数,能耗波动能到20%以上。电阻加热是靠辐射、对流均匀传热,整个炉腔温度差能控制在±5℃以内,做出来的零件一致性拉满。而且维护成本低得离谱,一套合格的电阻加热模块用个三五年没问题,感应加热的线圈坏了换一下动辄几十万,真的耗不起。
2024年工业电阻加热的主流落地方向
别觉得电阻加热是老技术就没进步,这些年跟着高端制造的需求,玩法早就更新了。 💡 模块化陶瓷电阻加热 这是现在新能源生产线用得最多的类型,预制好的标准模块,哪里坏了拆哪里,不用停炉整体大修,半天就能换完,完全不耽误赶订单。我接触过一家江苏的锂电设备厂,新线用了模块化电阻加热,维护时间直接降了70%,一年少亏好多停产能的损失。 ❗ 近红外电阻加热 这个是最近两年在光伏行业爆火的新技术,硅片生产过程中的退火、杂质去除环节,要求加热均匀无污染,红外电阻加热直接靠电阻丝辐射红外热,直接加热工件本身,不用加热整个炉腔,升温快,能耗比传统电阻加热降10%以上,还不会有任何油污粉尘污染硅片,完美符合高端制造的要求。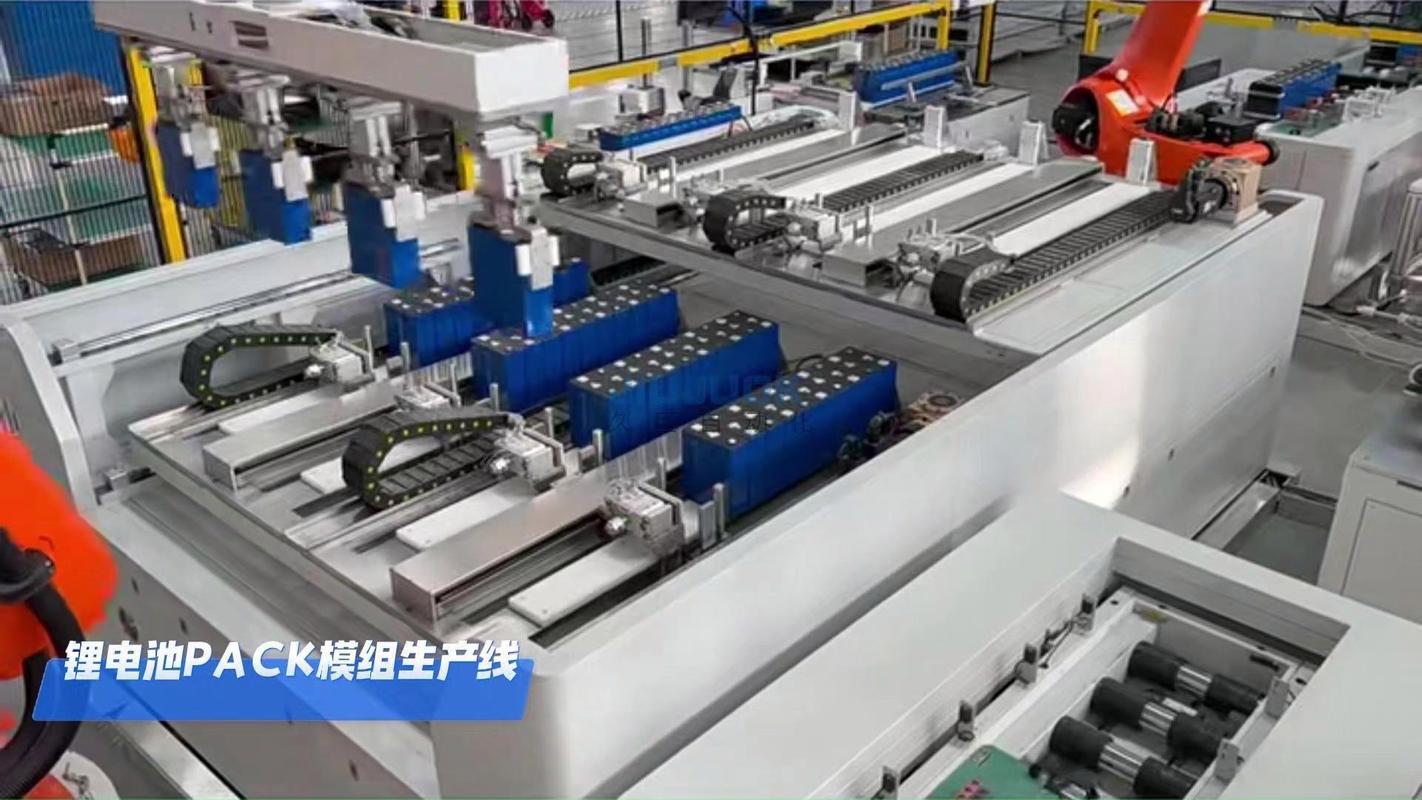 新能源锂电生产线电阻加热模组实拍
问:上一套电阻加热生产线,前期投入比燃气加热高很多吗?
答:真得看你做什么产品。要是你对清洁度、控温精度要求高,比如做光伏、锂电、航空航天零件,算上环保成本,电阻加热的总投入反而更低。现在燃气加热的环保排放标准卡得越来越严,一套脱硫除尘设备下来几十万没了,电阻加热零排放,只要做好供电配置就能过审。而且现在很多地方对工业绿电还有补贴,算下来,两三年就能把设备差价赚回来。说实话,我见过太多工厂一开始图便宜上燃气,后来环保不达标被迫改造,花的钱比一开始上电阻加热多一倍,太亏了。
不过话说回来,大吨位的锻件加热,确实还是燃气划算,电阻加热的优势就是中小件、精密加工的场景,别乱配。
选电阻加热系统最容易踩的三个坑
 选电阻加热系统最容易踩的三个坑
我跑现场这么多年,见的坑真不少,挑三个最常见的说。
1. 功率冗余过度
很多设计工程师怕功率不够满足不了升温要求,直接往大了算,动不动加20%以上的冗余。结果实际生产的时候,电阻块长期在低负载下运行,容易吸潮积碳,反而容易发生短路击穿,寿命直接砍半。合理的冗余控制在5%-8%就够了,真不够后期再加模块也方便。
2. 保温配置偷工减料
绝大多数工厂都把钱花在加热模块上,保温层随便用便宜的普通保温棉。实际上,工业炉的散热损失能占到总能耗的20%以上,换成现在常用的纳米微孔保温材料,虽然初始成本贵30%,但能耗能降15%,一年多就能回本,长期用太划算了。
3. 缺部分区控温
很多小厂家做的电阻炉,整炉只有一个控温点,实际生产中,靠近炉门、炉壁的位置温度差能到二三十度,做出来的产品合格率忽高忽低,报废率能到10%以上。现在稍微像样点的电阻加热系统都是分区控温,每个模块单独调温,整炉温差基本控制在个位数,合格率能拉到99%以上,这点钱真不能省。
别觉得电阻加热是几十年的老技术就看不起它,现在很多高端制造领域,反而离不了它。选对配置,比那些花里胡哨的新概念技术好用太多,能耗低,合格率高,就是实打实帮工厂赚钱。对吧?