火焰加热:老技法在现代工业的新生命力
很多人一提起火焰加热,第一反应都是"这都是淘汰的老手艺了吧?"
现在到处都是自动化校正、激光整形,谁还用火烤啊?
真不对。
我前阵子跑了十几个重卡维修厂、钢结构工地,十有八九还备着氧乙炔枪,就等着做火焰加热校正。
 工业现场火焰加热校正重型卡车大梁
很多人会关心材质适配问题,刚好整理了两个常被问到的问题:
问:火焰加热是不是只能用在普通低碳钢上,别的材质都碰不得?
答:这话半对半错。主流应用确实是低碳钢、低合金钢,这类钢材塑性好,加热冷却后不容易开裂,效果也稳定。不锈钢不是完全不能用,只要严格控制加热温度在800℃以内,加热范围不超过变形区的1/4,也能做,只是很少用而已。高碳合金钢、淬火钢一定要小心,必须提前整体预热,不然冷却的时候极易出现裂纹,那就是报废了。
工业火焰加热搭配红外测温枪现场操作图
刚好再答一个大家问得最多的问题:
问:火焰加热校正后,会不会损伤工件强度,留下安全隐患?
答:我做了快二十年工业技术,这个问题我至少被问了几百次。只要你按照规范操作,控温准、范围对,对工件整体强度的影响不到5%,完全符合国家工业验收的标准。反过来,很多人为了省时间,强行用液压顶拉校正,硬生生把内部晶粒拉坏,留下看不见的暗伤,用个两三年就断了,那才是真的隐患。
哪些场景现在还优先选火焰加热?
第一个,就是野外大型结构的现场抢修。比如高速路上重型卡车大梁弯了,港口龙门吊主梁局部变形,你不可能把几吨几十吨的构件拉回工厂,更不可能把几百万的校正设备拉到野外。拎个氧乙炔瓶,带个测温枪,老师傅三两个小时就能校完,几千块搞定,换别的方法,光吊装费都不止这个数,对吧?
第二个,小批量异形构件的变形校正。开一套校正模具动辄几十万上百万,一年才修十几个工件,成本根本收不回来。找个老师傅做火焰加热,一天就能校完五六个,成本才几千块,哪个划算不用我说。
第三个,焊接后局部残余应力消除。很多大型焊接构件焊完都有残余应力,整体进炉热处理成本高,现场施工根本不可能做到。局部火焰加热消应力,操作简单,成本只有进炉的十分之一不到,效果完全能满足要求,现在很多钢结构工地都这么干。
不过话说回来,这门手艺现在真的面临没人学的困境。年轻人都想去做自动化编程,坐办公室,不愿意扛着气瓶跑工地,烤着大太阳学手艺。可工业这行,哪能所有活都让机器干?总有机器到不了、成本划不来的地方,老技法总得有人传下去。
说白了,存在即合理,能留下来的手艺,都是经过上百年现场摔打出来的,哪那么容易被淘汰?
为什么传了上百年的技法还没被替换?
其实核心逻辑一点都不复杂,金属受热膨胀,冷却收缩,只要把变形部位的凸出侧加热,冷却后的收缩力就能把变形拉回来,不需要大型设备,不需要提前开模具,拎着设备就能走。 不像动辄上百万的自动化校正平台,只能在工厂里用,出门就瘫。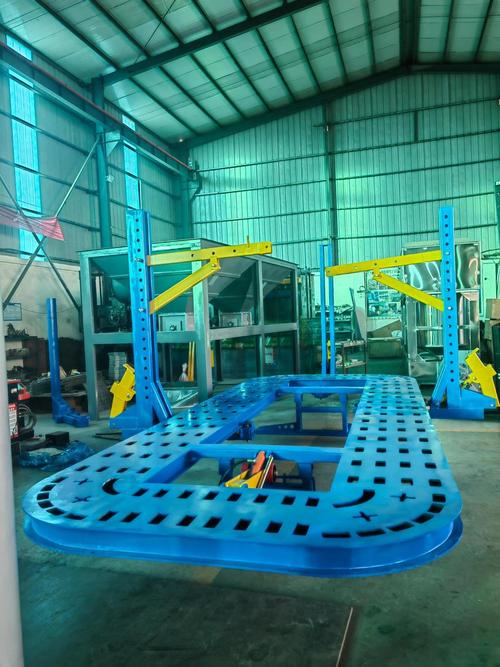 工业现场火焰加热校正重型卡车大梁
很多人会关心材质适配问题,刚好整理了两个常被问到的问题:
问:火焰加热是不是只能用在普通低碳钢上,别的材质都碰不得?
答:这话半对半错。主流应用确实是低碳钢、低合金钢,这类钢材塑性好,加热冷却后不容易开裂,效果也稳定。不锈钢不是完全不能用,只要严格控制加热温度在800℃以内,加热范围不超过变形区的1/4,也能做,只是很少用而已。高碳合金钢、淬火钢一定要小心,必须提前整体预热,不然冷却的时候极易出现裂纹,那就是报废了。
现在的火焰加热和十年前有什么不一样?
说实话,现在的火焰加热早就不是老师傅靠眼力看火色、靠经验估温度的时代了。2024年的工业实操里,早就结合了很多新工具,精度比十年前高了不止一个档次。 给大家列几个现在的标准操作要点: 💡 加热点永远选在变形凸出的一侧,烧凹侧直接废,这个是铁则 ❗ 单次加热面积绝对不能超过变形区域的1/3,面积越大,后续的收缩变形越难控制,很容易校完又出新的变形 ✅ 厚板要慢烤烤透,薄板要快烤快冷,加热后喷水冷却一定要控制水量,不能乱浇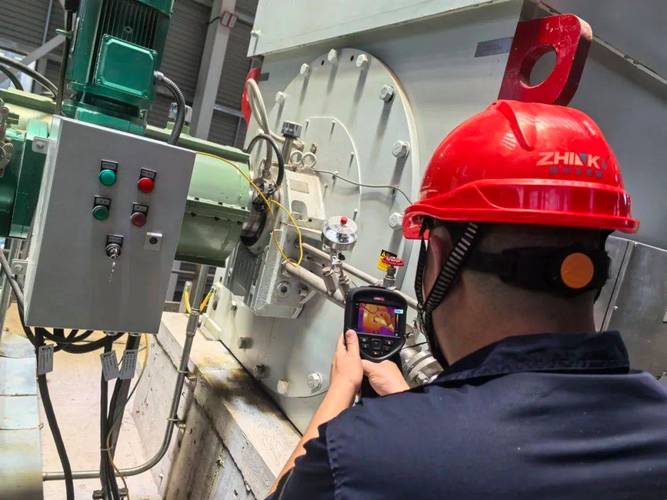 工业火焰加热搭配红外测温枪现场操作图
刚好再答一个大家问得最多的问题:
问:火焰加热校正后,会不会损伤工件强度,留下安全隐患?
答:我做了快二十年工业技术,这个问题我至少被问了几百次。只要你按照规范操作,控温准、范围对,对工件整体强度的影响不到5%,完全符合国家工业验收的标准。反过来,很多人为了省时间,强行用液压顶拉校正,硬生生把内部晶粒拉坏,留下看不见的暗伤,用个两三年就断了,那才是真的隐患。
哪些场景现在还优先选火焰加热?
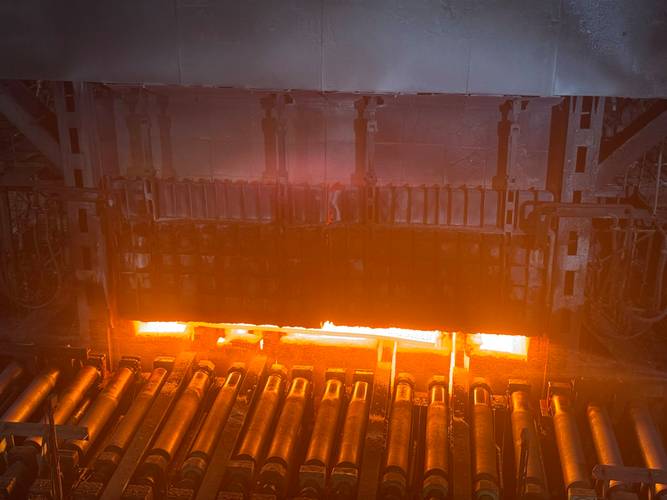 哪些场景现在还优先选火焰加热?
第一个,就是野外大型结构的现场抢修。比如高速路上重型卡车大梁弯了,港口龙门吊主梁局部变形,你不可能把几吨几十吨的构件拉回工厂,更不可能把几百万的校正设备拉到野外。拎个氧乙炔瓶,带个测温枪,老师傅三两个小时就能校完,几千块搞定,换别的方法,光吊装费都不止这个数,对吧?
第二个,小批量异形构件的变形校正。开一套校正模具动辄几十万上百万,一年才修十几个工件,成本根本收不回来。找个老师傅做火焰加热,一天就能校完五六个,成本才几千块,哪个划算不用我说。
第三个,焊接后局部残余应力消除。很多大型焊接构件焊完都有残余应力,整体进炉热处理成本高,现场施工根本不可能做到。局部火焰加热消应力,操作简单,成本只有进炉的十分之一不到,效果完全能满足要求,现在很多钢结构工地都这么干。
不过话说回来,这门手艺现在真的面临没人学的困境。年轻人都想去做自动化编程,坐办公室,不愿意扛着气瓶跑工地,烤着大太阳学手艺。可工业这行,哪能所有活都让机器干?总有机器到不了、成本划不来的地方,老技法总得有人传下去。
说白了,存在即合理,能留下来的手艺,都是经过上百年现场摔打出来的,哪那么容易被淘汰?