熔炼:工业高端材料的涅槃,被低估的制造业核心工序
去年夏天去山东一家特种钢厂驻场,待了五天,四天泡在熔炼车间。出来的时候工作服硬得能立住,全是盐渍。那种一千多度熔池翻涌的冲击力,不在现场根本感受不到。很多人提起制造业,张嘴就是数控、芯片、工业机器人,谁也没把熔炼当回事。
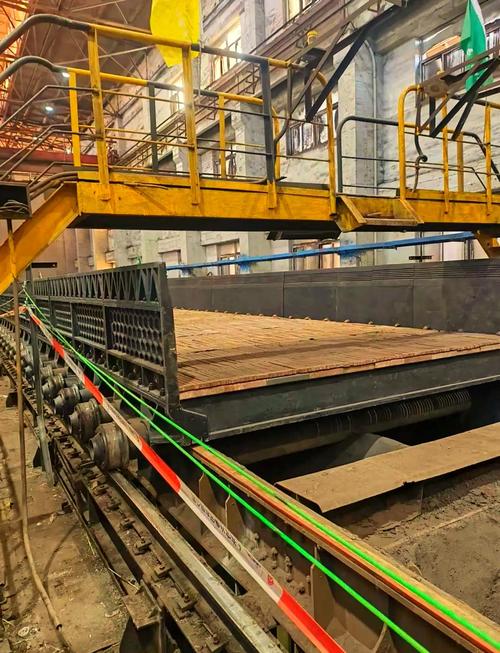
 工业特种钢电弧炉熔炼生产现场
2024年国内高端铸件行业的现状很有意思:下游需求涨得很快,很多订单找上门,能拿出合格产品的厂子没几个。不少厂舍得花几个亿买进口锻压设备,就是卡在上游熔炼这一步,自己炼不出合格的钢胚,只能买进口母料,成本直接翻两倍,根本没竞争力。
问:是不是只有天价进口熔炼设备才能炼出高端合金?
答:还真不是。我之前在浙江见过一家不到百人的小铸件厂,用的还是二十年前的国产旧电弧炉,就改了底吹氩的喷嘴结构,自己攒了八年的控温控氧数据,就能炼出符合核电标准的不锈钢泵壳,合格率稳定在95%以上,成本比用进口母料低了三成。说白了,熔炼的核心从来不是设备有多贵,是你能不能摸透自己炉子里熔池的脾气,愿不愿意沉下心攒属于自己的工艺数据。
问:现在行业喊的绿色熔炼,到底是不是营销噱头?
答:真不是噱头。最近两年国内不少钢厂做熔炼升级,富氧燃烧改造、蓄热式炉改造,不光降了碳,还真降了成本。我知道的一家电解铝厂,改了熔炼炉的蓄热体结构之后,吨铝能耗降了120多度,一年光电费就省了三千多万,剩下的碳积分还能卖大几百万,哪里是噱头?
对不对,算下来不到两年就收回了改造的成本。
工业熔炼炉实时成分温度监测面板
现在新上的熔炼炉,炉膛里布满了微型传感器,熔池里温度差0.5度,氧含量差1ppm,中控室一秒就能抓到,自动调整吹气和加料参数。很多人怕自动化不靠谱,其实它就是帮老师傅把常年积累的经验固化下来,新手上来也能摸到门道,不会差出十万八千里。
现在用得越来越多的双联熔炼工艺,就是真空感应熔炼加电渣重熔,已经用在国产大飞机的起落架锻件上了。这套工艺下来,钢里的硫化物、氧化物杂质含量比传统工艺低了一个数量级,疲劳寿命直接翻了两倍。原来这块全靠进口毛坯,现在国内能做的厂子已经稳定供货了,光这一块,就给大飞机项目省了不少钱。
说实话,最有意思的还是退役动力电池的回收熔炼。原来动力电池回收用湿法,污染大,回收率还低,现在新型火法熔炼技术成熟了,湖南的龙头企业,锂镍钴的综合回收率能做到98%以上,炼出来的合金直接就能做新电池的正极材料,成本比原矿提炼还低,完全打通了新能源循环的闭环。
一线老师傅攒的熔炼避坑经验,全是硬货
跟七八个干了三十年以上的熔炼老师傅聊过,他们说的很多经验,书本上根本不会写,都是拿无数炉废品换出来的:
✅ 加料顺序比你想象的重要一万倍。同样的成分比例,先加铝还是先加锰,最后成品的夹杂物含量能差三倍。很多厂一直合格率上不去,查了半年才发现就是加料顺序错了。
✅ 出钢温度宁愿低十度,别高十度。很多新手怕温度不够,钢水凝在钢包里,就死命往上烧温度。温度烧太高,合金元素烧损多,有害杂质溶得也多,后续调十次成分都救不回来。
💡 我亲眼见过一个钢厂,原来一直用进口母合金炼汽轮机叶片钢,合格率一直卡在91%上不去,后来试着换了国产母合金,合格率直接升到96%。不是进口的不好,是进口母合金纯度太高,和厂子自己的熔炼工艺不匹配,反而出问题。
不过话说回来,我见过最多的坑就是,很多厂子老板搞升级,上来就砸几个亿买最新的进口炉子,转头就给一线熔炼老师傅降工资,也不愿意花时间整理生产数据。炉子再好,没有攒了十几年的工艺数据,没有老师傅把着关,炼出来的东西就是不合格。熔炼这活,设备是骨架,工艺和人是魂,丢了魂,再贵的骨架也撑不起来。
现在大家都喊着材料卡脖子,其实很多卡脖子的问题,根源就在最基础的熔炼工序。你把熔炼那点事摸透了,把基础打牢了,高端材料就成了一半。很多时候不是我们做不出好东西,是我们太急着追风口追高端,忘了把最基础的事做到极致。
别拿普通熔炼不当核心,高端制造卡脖子就卡这
很多外行人觉得,熔炼不就是把矿石、废钢往炉子里一扔,烧化了兑点合金出来吗?技术含量能有多高? 大错特错。现在航空发动机的涡轮叶片,风电主轴的超高强度钢,哪怕合金成分差了0.01%,有害杂质多了几个ppm,使用寿命直接差十倍,根本达不到使用标准。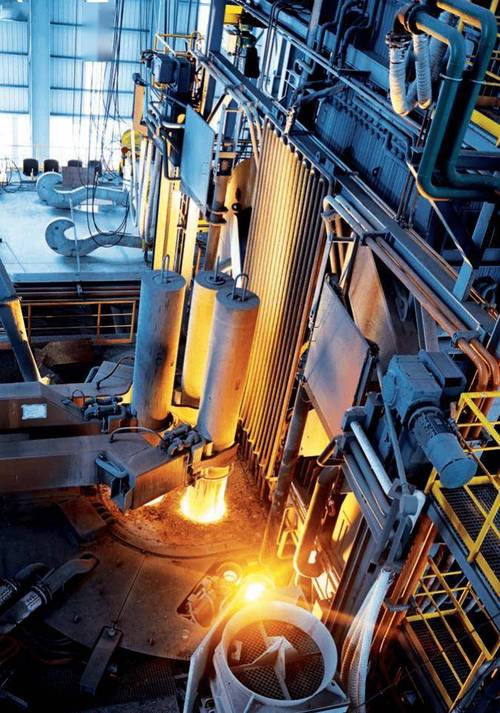 工业特种钢电弧炉熔炼生产现场
2024年国内高端铸件行业的现状很有意思:下游需求涨得很快,很多订单找上门,能拿出合格产品的厂子没几个。不少厂舍得花几个亿买进口锻压设备,就是卡在上游熔炼这一步,自己炼不出合格的钢胚,只能买进口母料,成本直接翻两倍,根本没竞争力。
问:是不是只有天价进口熔炼设备才能炼出高端合金?
答:还真不是。我之前在浙江见过一家不到百人的小铸件厂,用的还是二十年前的国产旧电弧炉,就改了底吹氩的喷嘴结构,自己攒了八年的控温控氧数据,就能炼出符合核电标准的不锈钢泵壳,合格率稳定在95%以上,成本比用进口母料低了三成。说白了,熔炼的核心从来不是设备有多贵,是你能不能摸透自己炉子里熔池的脾气,愿不愿意沉下心攒属于自己的工艺数据。
问:现在行业喊的绿色熔炼,到底是不是营销噱头?
答:真不是噱头。最近两年国内不少钢厂做熔炼升级,富氧燃烧改造、蓄热式炉改造,不光降了碳,还真降了成本。我知道的一家电解铝厂,改了熔炼炉的蓄热体结构之后,吨铝能耗降了120多度,一年光电费就省了三千多万,剩下的碳积分还能卖大几百万,哪里是噱头?
对不对,算下来不到两年就收回了改造的成本。
近几年熔炼技术的新突破,颠覆很多老认知
老一辈干熔炼的,靠的是看火辨温的手感,老师傅说能出钢就出钢,差个几十度全靠经验补。现在不一样了,技术早就更新了。 工业熔炼炉实时成分温度监测面板
现在新上的熔炼炉,炉膛里布满了微型传感器,熔池里温度差0.5度,氧含量差1ppm,中控室一秒就能抓到,自动调整吹气和加料参数。很多人怕自动化不靠谱,其实它就是帮老师傅把常年积累的经验固化下来,新手上来也能摸到门道,不会差出十万八千里。
现在用得越来越多的双联熔炼工艺,就是真空感应熔炼加电渣重熔,已经用在国产大飞机的起落架锻件上了。这套工艺下来,钢里的硫化物、氧化物杂质含量比传统工艺低了一个数量级,疲劳寿命直接翻了两倍。原来这块全靠进口毛坯,现在国内能做的厂子已经稳定供货了,光这一块,就给大飞机项目省了不少钱。
说实话,最有意思的还是退役动力电池的回收熔炼。原来动力电池回收用湿法,污染大,回收率还低,现在新型火法熔炼技术成熟了,湖南的龙头企业,锂镍钴的综合回收率能做到98%以上,炼出来的合金直接就能做新电池的正极材料,成本比原矿提炼还低,完全打通了新能源循环的闭环。
一线老师傅攒的熔炼避坑经验,全是硬货
 一线老师傅攒的熔炼避坑经验,全是硬货
跟七八个干了三十年以上的熔炼老师傅聊过,他们说的很多经验,书本上根本不会写,都是拿无数炉废品换出来的:
✅ 加料顺序比你想象的重要一万倍。同样的成分比例,先加铝还是先加锰,最后成品的夹杂物含量能差三倍。很多厂一直合格率上不去,查了半年才发现就是加料顺序错了。
✅ 出钢温度宁愿低十度,别高十度。很多新手怕温度不够,钢水凝在钢包里,就死命往上烧温度。温度烧太高,合金元素烧损多,有害杂质溶得也多,后续调十次成分都救不回来。
💡 我亲眼见过一个钢厂,原来一直用进口母合金炼汽轮机叶片钢,合格率一直卡在91%上不去,后来试着换了国产母合金,合格率直接升到96%。不是进口的不好,是进口母合金纯度太高,和厂子自己的熔炼工艺不匹配,反而出问题。
不过话说回来,我见过最多的坑就是,很多厂子老板搞升级,上来就砸几个亿买最新的进口炉子,转头就给一线熔炼老师傅降工资,也不愿意花时间整理生产数据。炉子再好,没有攒了十几年的工艺数据,没有老师傅把着关,炼出来的东西就是不合格。熔炼这活,设备是骨架,工艺和人是魂,丢了魂,再贵的骨架也撑不起来。
现在大家都喊着材料卡脖子,其实很多卡脖子的问题,根源就在最基础的熔炼工序。你把熔炼那点事摸透了,把基础打牢了,高端材料就成了一半。很多时候不是我们做不出好东西,是我们太急着追风口追高端,忘了把最基础的事做到极致。