烧结:长流程钢铁里被低估的降碳核心工序
我去过国内几十家大小钢厂的烧结车间,早年那种热浪裹着粉尘扑面而来的体感,至今还刻在脑子里。
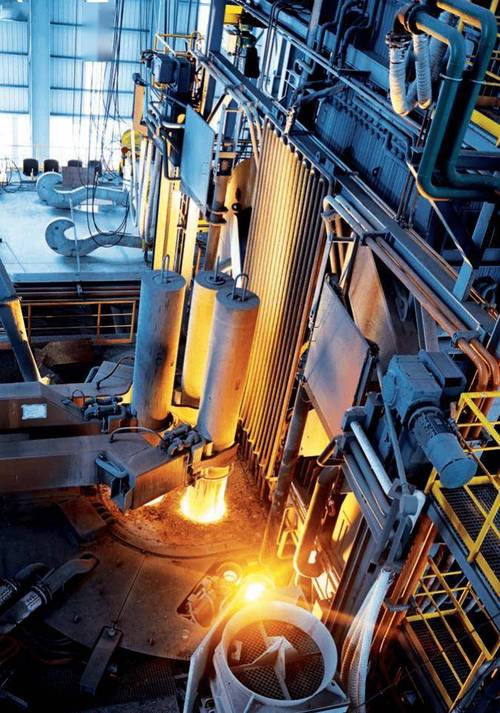
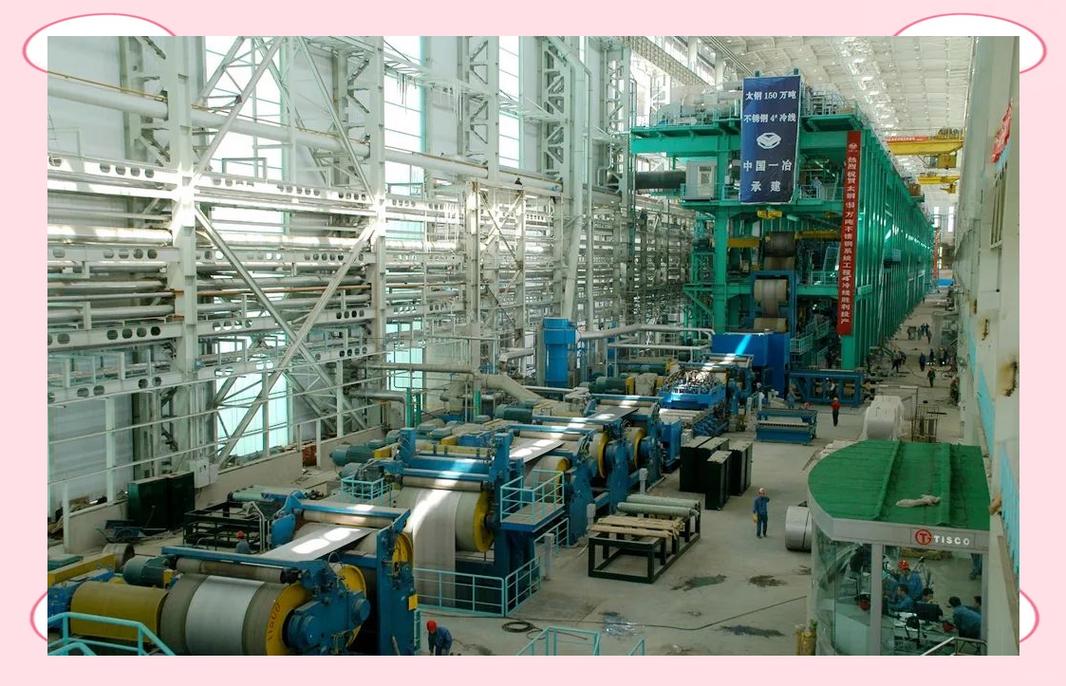
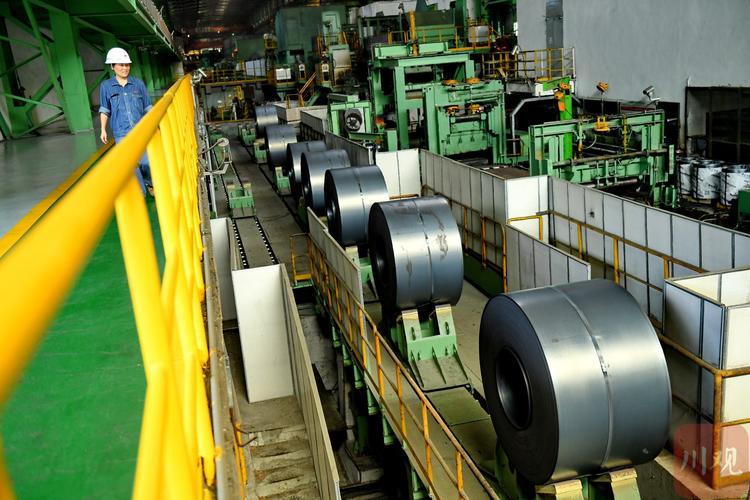
 国内钢厂大型带式烧结机生产现场
说实话,很多人聊钢铁,张口就是高炉转炉,没人提烧结,好像这就是个边缘工序。只有真正管过生产的厂长才知道,烧结一出问题,高炉跟着晃,全车间都要跟着加班。
问:烧结工序本身的碳排放占比真的很高吗?
答:很多外行人不知道,长流程钢铁的碳排放里,烧结工序本身就占了总排放的10%~15%,再加上烧结矿质量影响高炉的焦比,算下来整个长流程近两成的排放都和烧结有关。说它是钢铁降碳的第一关,一点没错。
现代化钢铁厂烧结车间中控操作大屏
中小钢厂如果想升级,别上来就扩料层,先把漏风治了,把布料调好,哪怕只升到700mm,成本也能降一大块,我见过太多上来就堆厚结果亏了钱的例子了。
为啥说烧结是长流程钢铁的隐形地基
长流程炼钢从铁矿开始,大部分进口铁矿都是磨好的细粉,直接倒进高炉?那整个料柱透气性直接炸掉,高炉根本出不了铁。 烧结的作用,就是把这些细粉,加上一点燃料和溶剂,加热到接近熔化温度,让粉末颗粒之间粘结成块,刚好符合高炉透气要求的块状矿。烧结矿现在占高炉入炉料的70%以上,它的质量好坏,直接决定高炉能不能顺行,能出多少铁,耗多少煤。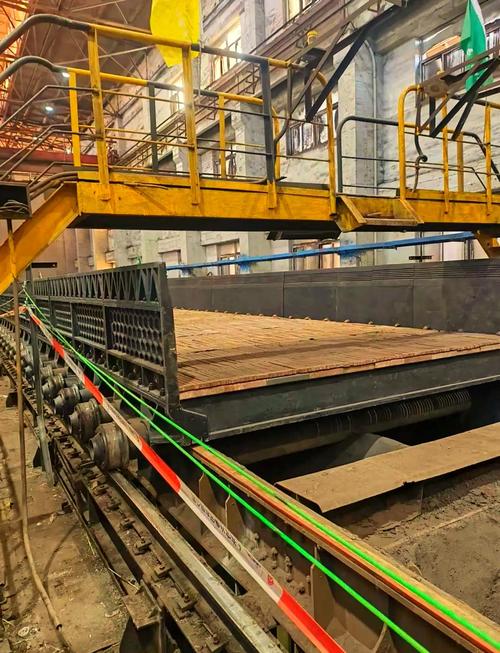 国内钢厂大型带式烧结机生产现场
说实话,很多人聊钢铁,张口就是高炉转炉,没人提烧结,好像这就是个边缘工序。只有真正管过生产的厂长才知道,烧结一出问题,高炉跟着晃,全车间都要跟着加班。
问:烧结工序本身的碳排放占比真的很高吗?
答:很多外行人不知道,长流程钢铁的碳排放里,烧结工序本身就占了总排放的10%~15%,再加上烧结矿质量影响高炉的焦比,算下来整个长流程近两成的排放都和烧结有关。说它是钢铁降碳的第一关,一点没错。
现在国内烧结工艺的最新实践,和十年前完全不同
十年前我跑车间,主流烧结机的料层厚度也就五六百毫米,工人要盯着烧结机尾的断面看烧透没,调下料门全靠经验。现在呢?千万吨级钢厂的新建烧结线,料层厚度基本都做到800~900mm,头部企业已经摸到1000mm了。 💡 厚料层烧结是现在公认的降碳提质工艺,料层越厚,蓄热效果越好,燃料消耗越低,烧结矿的成品率和强度也越高。一顿烧结矿能省两三公斤标准煤,一条年产千万吨的烧结线,一年就是两三万吨煤,降碳直接看得见。 问:厚料层烧结随便堆厚就能行吗?中小钢厂能直接抄作业吗? 答:当然不行,堆厚了最核心的问题就是抽风压力不够,烧不透,下层烧结矿强度不达标,反而出更多废矿。想要做好厚料层烧结,至少要过两关:第一关是偏析布料技术,让大颗粒料沉在下层,小颗粒料留在上层,保证整个料层的透气性均匀;第二关是漏风治理,老烧结线的漏风率普遍能到40%以上,一半的抽力都浪费了,现在用智能漏风检测加密封改造,能把漏风率降到20%以内,抽力够了,才能撑得起厚料层。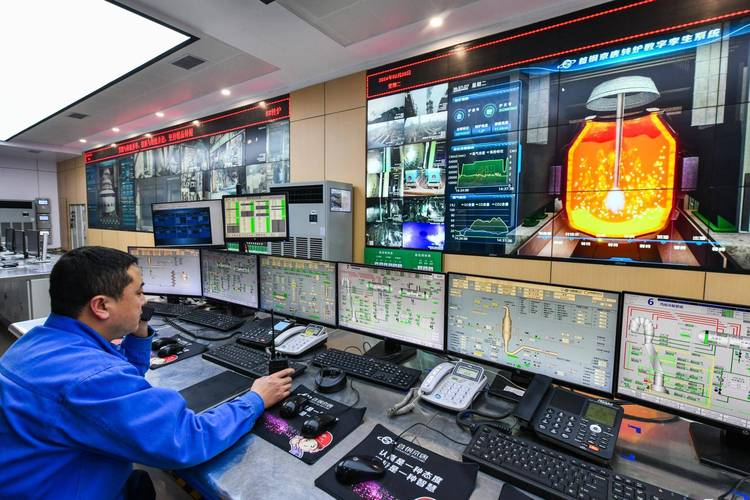 现代化钢铁厂烧结车间中控操作大屏
中小钢厂如果想升级,别上来就扩料层,先把漏风治了,把布料调好,哪怕只升到700mm,成本也能降一大块,我见过太多上来就堆厚结果亏了钱的例子了。