滚压加工:被中小制造工厂低估的隐形增效技术
干机加的老板、师傅,多半都在为表面粗糙度不合格、后续抛光人工贵头疼吧?
很多人第一反应就是上精磨,要么就是砸钱招熟练工手工抛,成本越堆越高,良率还上不去。
很少有人想到,滚压就能解决大部分问题。
 数控车床安装滚压刀加工现场图
问:滚压加工能稳定达到多好的表面粗糙度?
答:普通国产滚压刀就能稳定做到Ra0.8-Ra0.2,精度够的金刚石滚压刀,甚至能做到Ra0.05,直接达到镜面要求,完全能替代绝大多数的精磨和手工抛光工序。
问:那滚压的成本会不会比传统工艺高很多?
答:真不会。一把像样的滚压刀也就几千块,正常使用能用大半年甚至两三年,平摊到每个工件上的成本才几分钱。要是改自动滚压工艺,现有数控车床就能装,也就万八千的投入,大部分工厂两三个月就能回本。
滚压加工前后工件表面粗糙度对比图
不过话说回来,不是所有零件都适合滚压,这个得拎清楚。
我见过一个开小加工厂的老板,听人说滚压好,上来就给铸铁件滚压,结果表面全裂了,废了十几万的坯料,心疼了快一个月。
刚上滚压工艺最容易踩的三个坑
❗ 滚压压力选不对
压力太小,表层塑性变形不够,粗糙度根本达不到要求。压力太大,材料过度变形,会起皮、开裂,甚至让工件整体变形。一定要先拿废料试,从小往大调,找到适合你材料和精度的压力范围,别上来就拉满。
💡 这里给大家提个醒:塑性好的软材料压力小一点,硬材料压力适当加大,预加工余量留0.02-0.05mm最合适,多了少了都不行。
❗ 误以为滚压能修正形状误差
很多新手以为滚压能把歪的压正,错。滚压只改表面的微观形貌和应力,改不了宏观的形状误差,你预加工圆度差了0.1mm,滚完还是差0.1mm。预加工的精度一定要控好,别把滚压当万能的。
❗ 滚压刀不维护
很多人用完滚压刀,随便往刀架上一扔,沾了切屑和切削液,下次用直接刮花工件表面。其实每次用完清干净滚头,涂点防锈油,定期检查滚头的磨损,一把刀多用一年都不是问题,省下来的就是纯利润。
现在国内很多做装备的厂,都在挖潜降本,滚压这种投入小、见效快的工艺,真的值得试试。
别总抱着老工艺不放,试过才知道有多香。
滚压加工到底比传统工艺好在哪?
和磨削、抛光这些去除材料的加工方式不一样,滚压是一种无切屑的塑性加工工艺,利用滚轮或滚压头挤压工件表面,让表层金属产生塑性流动,填平表面微观的凹凸坑,同时获得改性的表面层。 效率高到什么程度?普通外圆滚压,一次走刀就完成,几秒钟的事。不需要额外工序,更不会产生切屑废料,省了后续清废的功夫。 说实话,我前年在山东临沂见过一个做汽车半轴的工厂,原来每班要三个工人做精磨抛光,改滚压之后,一个工人能看三台数控车,效率直接翻三倍。原材料还省了。 还有一个很多人不知道的点:滚压后工件表面会留下残余压应力,能抵消零件工作时的拉应力,大幅提升疲劳寿命。做传动轴、曲轴、弹簧这些受交变载荷的零件,滚压之后疲劳寿命能提30%以上,这是普通磨削根本比不了的。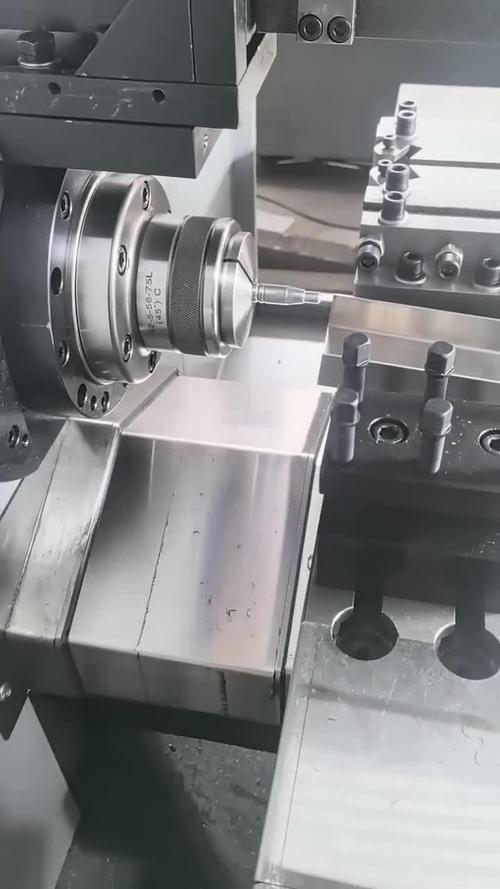 数控车床安装滚压刀加工现场图
问:滚压加工能稳定达到多好的表面粗糙度?
答:普通国产滚压刀就能稳定做到Ra0.8-Ra0.2,精度够的金刚石滚压刀,甚至能做到Ra0.05,直接达到镜面要求,完全能替代绝大多数的精磨和手工抛光工序。
问:那滚压的成本会不会比传统工艺高很多?
答:真不会。一把像样的滚压刀也就几千块,正常使用能用大半年甚至两三年,平摊到每个工件上的成本才几分钱。要是改自动滚压工艺,现有数控车床就能装,也就万八千的投入,大部分工厂两三个月就能回本。
哪些场景用滚压降本效果最明显?
✅ 回转类零件外圆/内孔加工:比如汽车半轴、油缸缸筒、电机轴这些,原来油缸缸筒要绗磨,还要后续抛光,现在滚压一次成型,不光粗糙度达标,表面硬度还能提20%左右,耐磨度直接翻一倍。 ✅ 螺纹滚压成形:比切削螺纹强度高很多,生产速度快,适合大批量生产紧固件、丝杠,现在大部分汽车用的高强度螺栓,都是滚压出来的。 ✅ 大型压力容器封头滚压成型:比冲压成型省模具钱,小批量生产灵活性高很多,现在很多非标压力容器厂都在用这个工艺。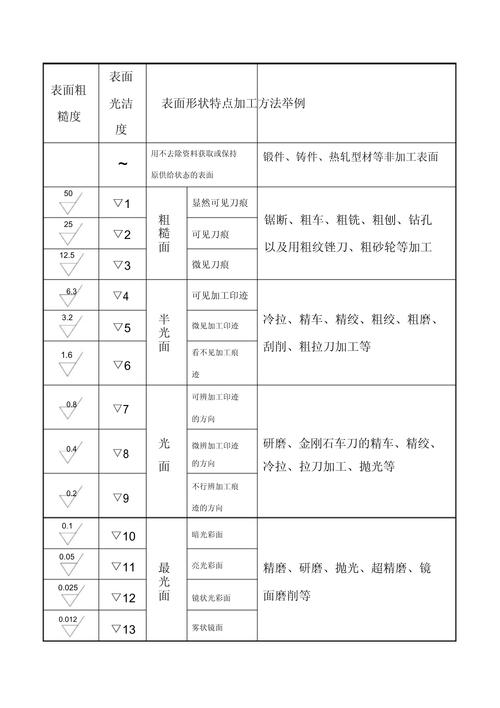 滚压加工前后工件表面粗糙度对比图
不过话说回来,不是所有零件都适合滚压,这个得拎清楚。
我见过一个开小加工厂的老板,听人说滚压好,上来就给铸铁件滚压,结果表面全裂了,废了十几万的坯料,心疼了快一个月。
刚上滚压工艺最容易踩的三个坑
 刚上滚压工艺最容易踩的三个坑
❗ 滚压压力选不对
压力太小,表层塑性变形不够,粗糙度根本达不到要求。压力太大,材料过度变形,会起皮、开裂,甚至让工件整体变形。一定要先拿废料试,从小往大调,找到适合你材料和精度的压力范围,别上来就拉满。
💡 这里给大家提个醒:塑性好的软材料压力小一点,硬材料压力适当加大,预加工余量留0.02-0.05mm最合适,多了少了都不行。
❗ 误以为滚压能修正形状误差
很多新手以为滚压能把歪的压正,错。滚压只改表面的微观形貌和应力,改不了宏观的形状误差,你预加工圆度差了0.1mm,滚完还是差0.1mm。预加工的精度一定要控好,别把滚压当万能的。
❗ 滚压刀不维护
很多人用完滚压刀,随便往刀架上一扔,沾了切屑和切削液,下次用直接刮花工件表面。其实每次用完清干净滚头,涂点防锈油,定期检查滚头的磨损,一把刀多用一年都不是问题,省下来的就是纯利润。
现在国内很多做装备的厂,都在挖潜降本,滚压这种投入小、见效快的工艺,真的值得试试。
别总抱着老工艺不放,试过才知道有多香。