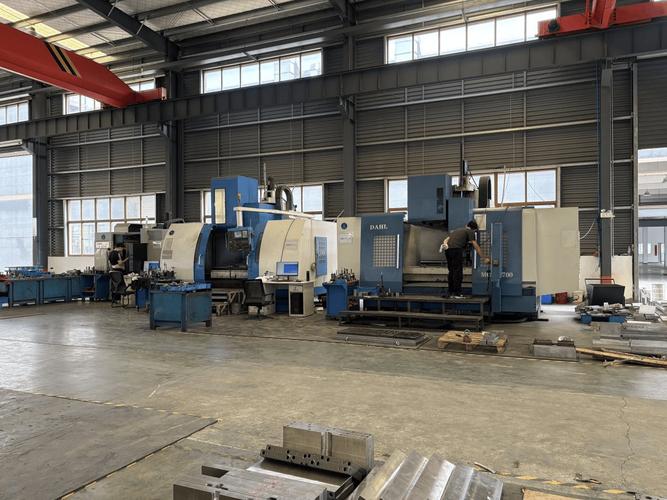
挤压:高端金属成型领域绕不开的核心工艺
逛过工业展的人都见过。十几米长的银灰色铝型材,从几万吨重的大家伙里稳稳吐出来。那就是挤压。
现在很多人提到高端制造,眼睛都盯着芯片、光刻机,没人愿意多看这种老工艺一眼。可实际上,大到航天飞机的框梁,小到你手机里的散热片,从新能源汽车的电池托盘到光伏电站的支架,没有挤压根本做不出来。
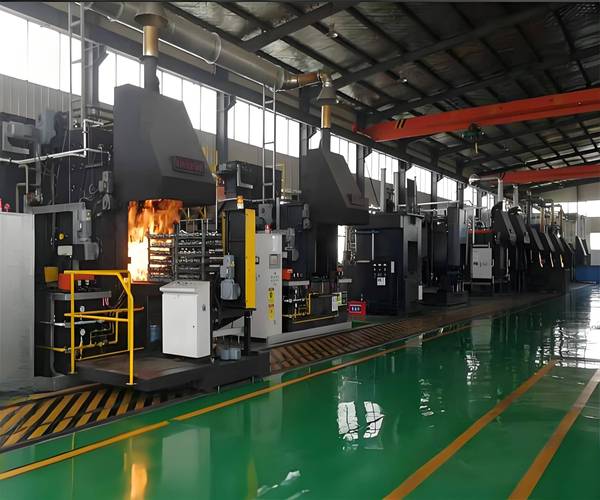
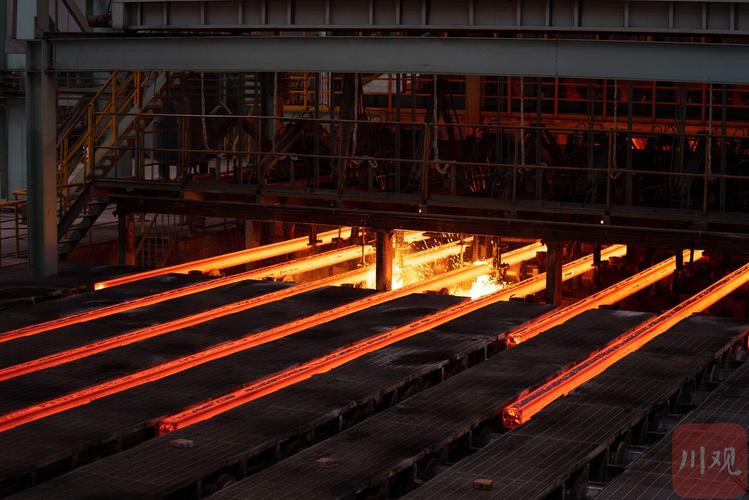
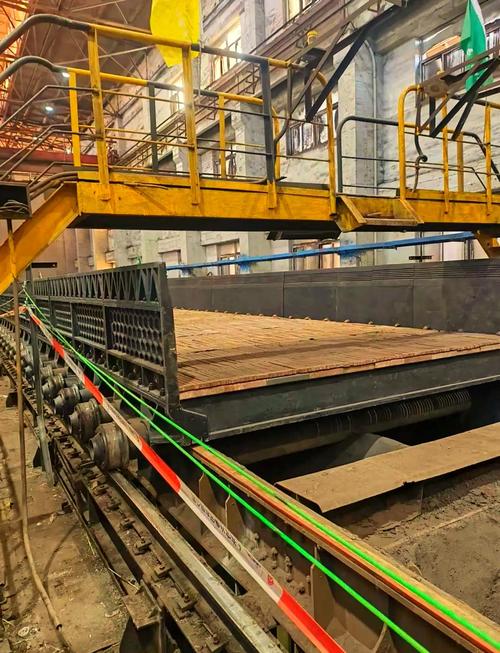
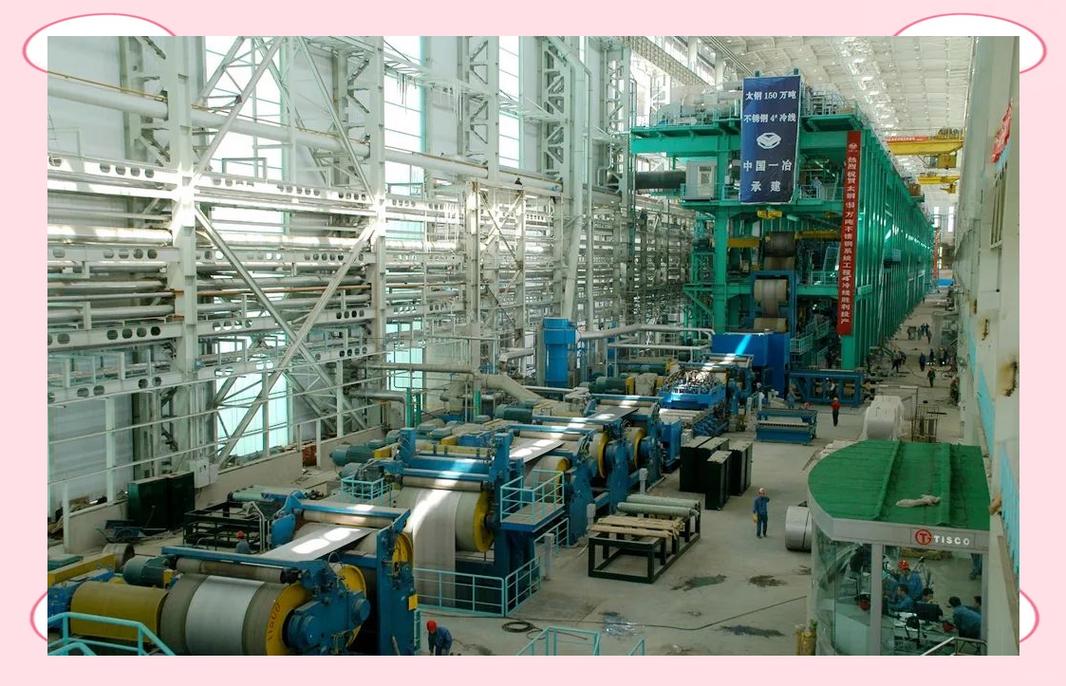
 工业大型卧式挤压机生产铝型材现场
问:是不是只有铝这种软金属才能用挤压加工?
答:这绝对是行业外最大的误区。早在上世纪中期,高强度钢、铜合金就已经普及挤压加工了,现在航天领域用的钛合金、高温合金结构件,很多都是大吨位热挤压成型,只是对设备压力、模具材质和工艺控制的要求极高,普通厂子做不了而已。
问:冷挤压和热挤压到底该怎么选?
答:看产品要求。冷挤压精度高,表面光洁度好,适合做尺寸要求严格的中小型零件,比如汽车的齿轮、衬套,材料利用率能到90%以上。热挤压适合做大截面的结构件,变形阻力小,能加工高强度难变形的材料,就是尺寸精度比冷挤压差一点,需要后续处理。
新能源汽车整挤挤压铝电池托盘成品
说实话,我去年去长三角一家做挤压的厂子参观,原来他们给房地产做门窗铝型材,一吨利润才两三百,转做新能源电池托盘配套之后,一吨利润能到两三千,订单排到半年后。这种转型案例,现在在珠三角长三角太多了。
挤压工艺现在都有哪些新突破?
很多人觉得挤压是老工艺,没什么新东西,其实最近十年的进步真的不小。
✅ 等温挤压技术普及:原来传统挤压,坯料进去温度高,挤到后面模具温度降得快,出来的型材头尾性能差几个百分点,做高端航空航天构件根本不合格。现在的等温挤压,通过实时调整挤压速度、加热模具,整根型材的性能公差能控制在2%以内,完全满足高端领域的要求。
✅ 模块化挤压模具:原来换一套模具要七八个小时,小批量订单根本接不了,现在模块化设计,换模时间压缩到两个小时以内,哪怕是几十根的定制挤压订单,也能赚钱。
✅ 反向挤压做高端铜排:新能源汽车的电机铜排,原来用拉拔工艺,现在用反向挤压,晶粒更细,导电性提高3%,还能做更小截面的,给车内节省了不少空间。
不过话说回来,挤压行业的门槛确实越来越高了。现在做大尺寸新能源结构件,需要万吨以上的挤压机,一台设备就要好几个亿,好的模具一套也要几十万,工艺调试的试错成本也不低。💡 给想要切入这个领域的从业者提个醒:
❗ 不要光砸钱买设备,工艺积累比设备重要多了,挤压的温度、速度、压力的匹配,都是几十年试出来的经验,没点积累,买了新设备也开不出合格的产品。
现在国内的大吨位挤压设备早就突破了进口封锁,中国一重做的八万吨挤压机,能做世界最大截面的工业型材,卡脖子的问题早就解决了。接下来拼的就是工艺和细节了。
挤压这个活儿,看起来粗笨,就是压机压铁块,实际上精细得很,一度温度的差,一兆帕压力的不对,出来的产品就是废品。这就是工业制造最有意思的地方,最基础的工艺,往往才是最核心的竞争力。对吧
到底什么是工业领域的挤压加工?
简单说,就是对放在模具型腔里的金属坯料施加压力,强迫它从特定的模孔中挤出,以此得到我们需要的截面形状和尺寸。 按照加工温度分,有热挤压、温挤压、冷挤压。按照挤压方向和金属流动方向分,有正挤压、反挤压、复合挤压。不同工艺对应不同的产品需求。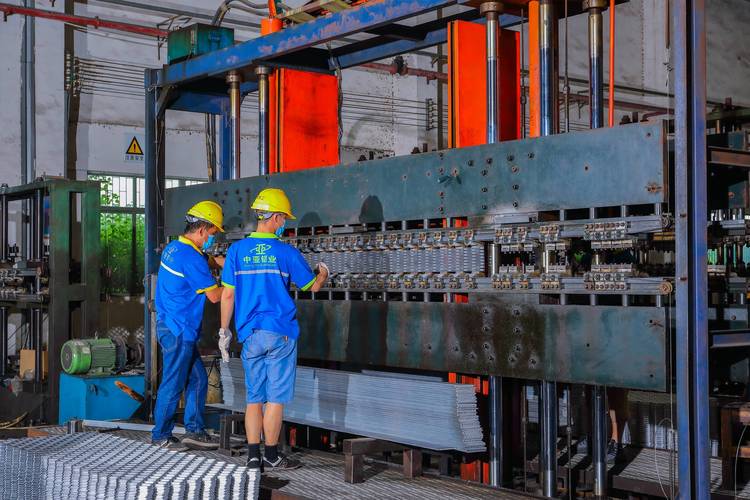 工业大型卧式挤压机生产铝型材现场
问:是不是只有铝这种软金属才能用挤压加工?
答:这绝对是行业外最大的误区。早在上世纪中期,高强度钢、铜合金就已经普及挤压加工了,现在航天领域用的钛合金、高温合金结构件,很多都是大吨位热挤压成型,只是对设备压力、模具材质和工艺控制的要求极高,普通厂子做不了而已。
问:冷挤压和热挤压到底该怎么选?
答:看产品要求。冷挤压精度高,表面光洁度好,适合做尺寸要求严格的中小型零件,比如汽车的齿轮、衬套,材料利用率能到90%以上。热挤压适合做大截面的结构件,变形阻力小,能加工高强度难变形的材料,就是尺寸精度比冷挤压差一点,需要后续处理。
为什么高端制造现在越来越离不开挤压工艺?
对比传统的切削加工,挤压的优势太明显了。 第一,材料利用率高。切削加工做型材,废料能占到原材料的30%甚至50%,挤压加工最多切掉头尾,废料不到5%,现在有色金属价格涨成这样,光省材料这一项,一年就能省出几百万利润。 第二,产品力学性能更好。挤压出来的金属晶粒流线是连续完整的,沿着产品轮廓分布,强度和耐疲劳性比切削加工出来的产品高15%以上,对受力要求高的结构件来说,这太重要了。 第三,生产效率高。整根型材一次成型,每分钟能挤几米到十几米,比焊接拼接快十几倍。 现在最火的新能源汽车行业,挤压工艺已经成了核心竞争力。原来的电池托盘都是十几块铝板拼焊,焊点多,容易漏液,重量还大。现在用大截面整体挤压,一次成型,焊接点减少80%,重量降了15%以上,强度反而提了20%,直接提升了整车续航和安全性。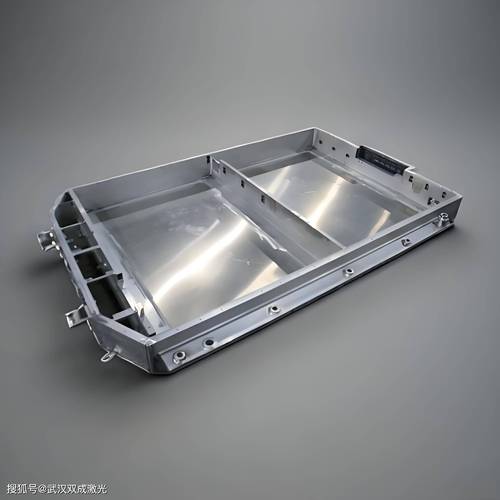 新能源汽车整挤挤压铝电池托盘成品
说实话,我去年去长三角一家做挤压的厂子参观,原来他们给房地产做门窗铝型材,一吨利润才两三百,转做新能源电池托盘配套之后,一吨利润能到两三千,订单排到半年后。这种转型案例,现在在珠三角长三角太多了。
挤压工艺现在都有哪些新突破?
 挤压工艺现在都有哪些新突破?
很多人觉得挤压是老工艺,没什么新东西,其实最近十年的进步真的不小。
✅ 等温挤压技术普及:原来传统挤压,坯料进去温度高,挤到后面模具温度降得快,出来的型材头尾性能差几个百分点,做高端航空航天构件根本不合格。现在的等温挤压,通过实时调整挤压速度、加热模具,整根型材的性能公差能控制在2%以内,完全满足高端领域的要求。
✅ 模块化挤压模具:原来换一套模具要七八个小时,小批量订单根本接不了,现在模块化设计,换模时间压缩到两个小时以内,哪怕是几十根的定制挤压订单,也能赚钱。
✅ 反向挤压做高端铜排:新能源汽车的电机铜排,原来用拉拔工艺,现在用反向挤压,晶粒更细,导电性提高3%,还能做更小截面的,给车内节省了不少空间。
不过话说回来,挤压行业的门槛确实越来越高了。现在做大尺寸新能源结构件,需要万吨以上的挤压机,一台设备就要好几个亿,好的模具一套也要几十万,工艺调试的试错成本也不低。💡 给想要切入这个领域的从业者提个醒:
❗ 不要光砸钱买设备,工艺积累比设备重要多了,挤压的温度、速度、压力的匹配,都是几十年试出来的经验,没点积累,买了新设备也开不出合格的产品。
现在国内的大吨位挤压设备早就突破了进口封锁,中国一重做的八万吨挤压机,能做世界最大截面的工业型材,卡脖子的问题早就解决了。接下来拼的就是工艺和细节了。
挤压这个活儿,看起来粗笨,就是压机压铁块,实际上精细得很,一度温度的差,一兆帕压力的不对,出来的产品就是废品。这就是工业制造最有意思的地方,最基础的工艺,往往才是最核心的竞争力。对吧