连铸:决定钢铁成本与品质的核心生产环节
干钢铁工艺快二十年,见过太多厂子栽在连铸这一步。
炉子炼得再好,连铸拉歪了。一炉几百吨好钢,全废。
对吧?
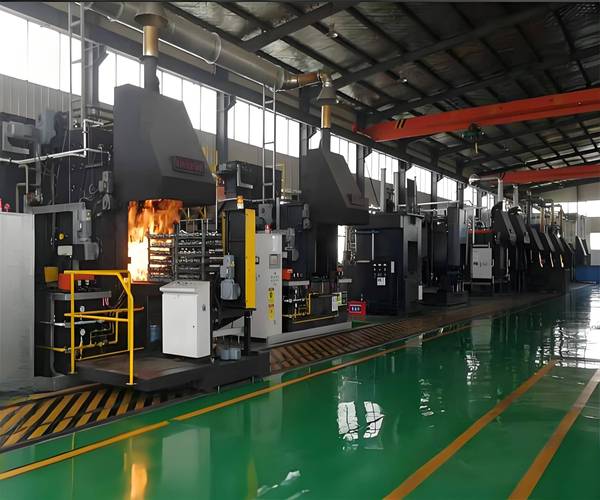
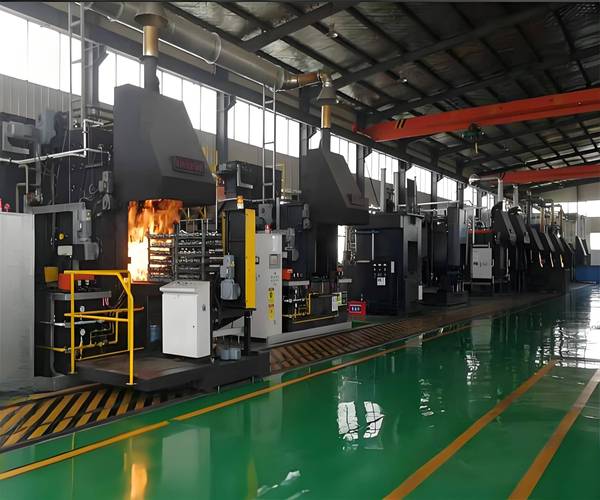
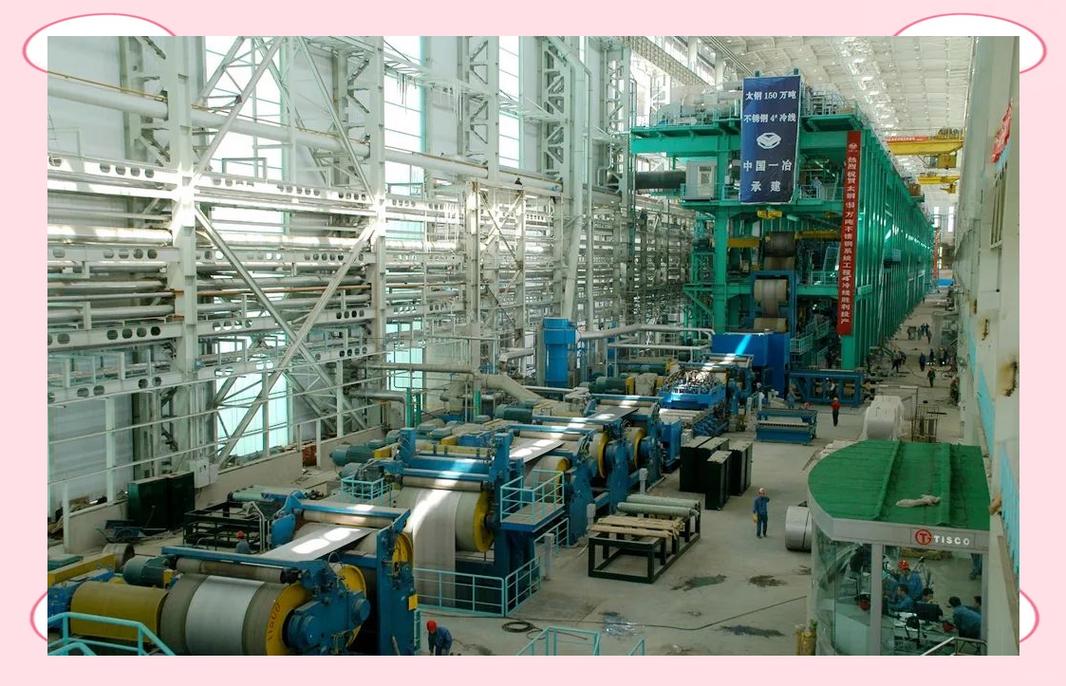
 现代钢厂全连铸生产线全景
现在主流的连铸分了好多类,做板材的板坯连铸,做长材的方坯连铸,做H型钢的异形坯连铸,还有做特殊钢的圆坯连铸,覆盖了几乎所有钢材品类的需求。
问:为什么现在还有不少小钢厂不升级连铸,抱着老模铸不放?
答:不是不想升级,是真的扛不住。一条中等规格的板坯连铸线,光主机设备就得三个多亿,加上配套的公辅、钢水精炼、控温系统,总投资奔着十亿去了。小钢厂一年的净利润都未必够零头。而且连铸对钢水纯净度要求高得离谱,硫磷超一点,拉坯的时候直接漏钢,一漏就是几十万上百万的损失,停线修好几天,小厂子真亏不起。
不过话说回来,现在政策倒逼退产能,落后的模铸产能本来也在慢慢被清退,未来全连铸肯定是大势所趋。
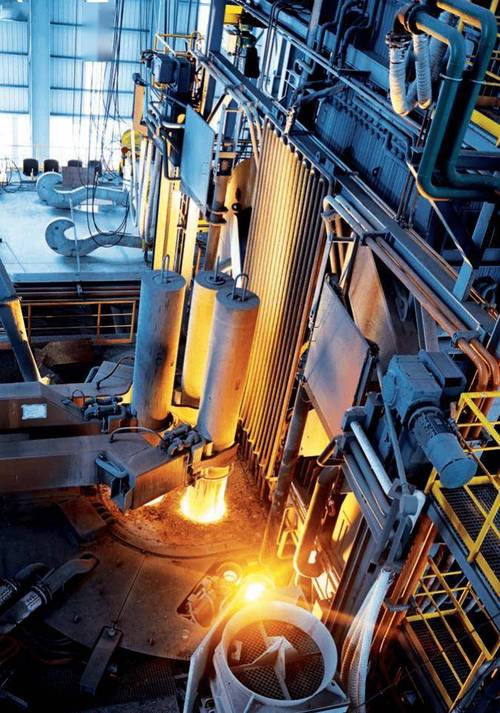
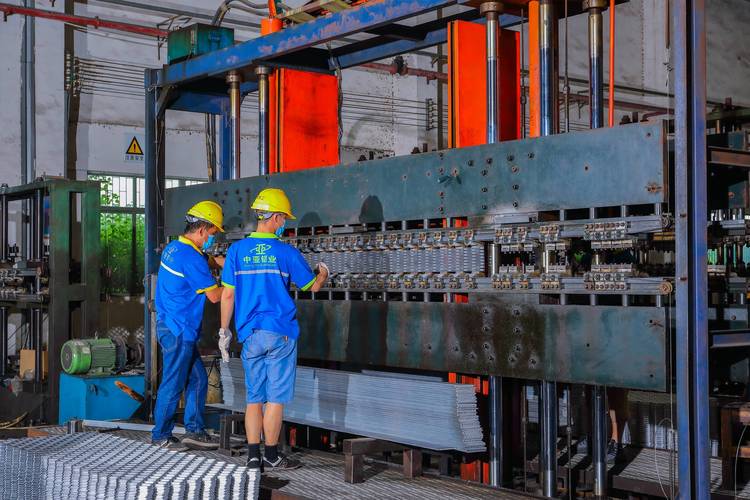
连铸结晶器内壁传感器安装实景图
问:国内连铸技术跟国外顶尖水平比,还有差距吗?
答:得看领域。普通的建筑用钢、汽车结构用钢的连铸,我们技术已经完全不输,甚至在设备成本、维护成本上比国外做得还好。但做高端特殊钢,比如高铁车轮用钢、高性能新能源硅钢,我们对成分偏析、内部洁净度的控制,确实还有点差距。不过这几年国内宝武、中信特钢这些龙头都在投研发,突破也就是这几年的事。
连铸生产一线最容易踩的几个坑
干一线这么久,见过太多本来能出好钢,结果细节没做好,整出一堆废品的事。说几个最常见的:
💡 第一个坑:贪快,乱提拉速。拉速跟钢水温度、钢种是严格匹配的,钢水温度高了,本来就得降拉速,有些车间为了赶产量,硬提拉速,大概率会出漏钢或者中心偏析,亏的远比赚得多。
❗ 第二个坑:不重视保护渣选型。很多厂子觉得保护渣不就是几块钱一公斤的东西,随便用就行。不对,不同碳含量的钢种,需要不同熔点、不同粘度的保护渣,粘了结晶器,直接就是裂纹或者漏钢,一百吨坯就废了,省那点保护渣钱,不够塞牙缝的。
✅ 最新的一线实践已经在推全流程动态配水,根据拉速、钢水温度、环境温度自动调整结晶器的冷却水量,比老工人手工调稳定太多,坯子的合格率能提一到两个百分点,别小看这一个点,一年下来多赚大几百万。
说实话,很多行外人说起钢铁,就记得高炉、转炉,觉得那才是核心。没人提连铸。
可你不知道,连铸才是把好钢水变成好钢材的最后一道关口。
双碳背景下,整个钢铁行业都在找降碳降本的方向,连铸技术的每一点突破,都是真金白银的收益,都是实实在在的减排。
以后的钢铁竞争,拼到最后,拼的就是连铸这种核心环节的功力。
连铸到底推翻了多少老行业陋习?
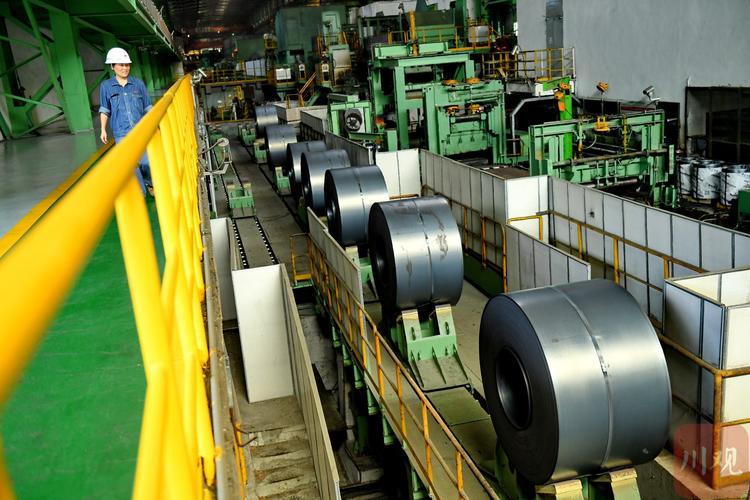
早几十年,钢水出了转炉,全靠模铸。先铸成几十吨的大钢锭,放凉了,再送到均热炉加热,再开坯,再轧。光这来回折腾,烧掉的煤能占整个流程的三分之一。损耗更是吓人,切头切尾加氧化烧损,十分之一的钢就这么没了。 连铸技术普及之后呢?直接把钢水通过中间包浇进结晶器,冷却成型直接拉出连铸坯,趁热直接送轧钢工序。损耗直接降到1%以内,能耗砍了快一半,成本直接降了一大截。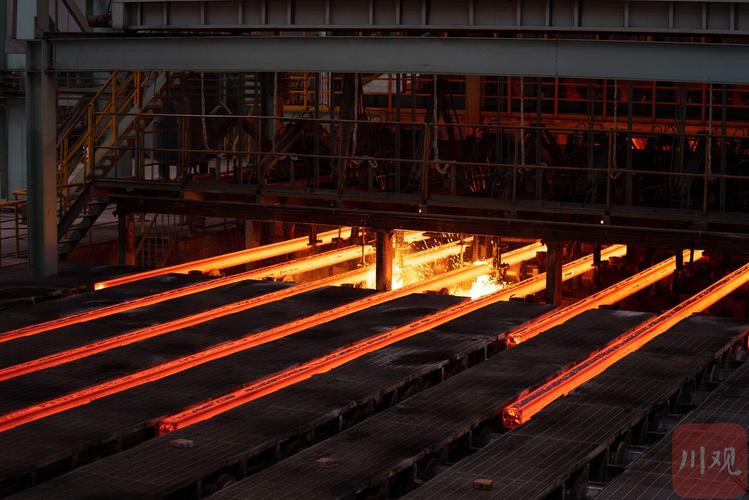 现代钢厂全连铸生产线全景
现在主流的连铸分了好多类,做板材的板坯连铸,做长材的方坯连铸,做H型钢的异形坯连铸,还有做特殊钢的圆坯连铸,覆盖了几乎所有钢材品类的需求。
问:为什么现在还有不少小钢厂不升级连铸,抱着老模铸不放?
答:不是不想升级,是真的扛不住。一条中等规格的板坯连铸线,光主机设备就得三个多亿,加上配套的公辅、钢水精炼、控温系统,总投资奔着十亿去了。小钢厂一年的净利润都未必够零头。而且连铸对钢水纯净度要求高得离谱,硫磷超一点,拉坯的时候直接漏钢,一漏就是几十万上百万的损失,停线修好几天,小厂子真亏不起。
不过话说回来,现在政策倒逼退产能,落后的模铸产能本来也在慢慢被清退,未来全连铸肯定是大势所趋。
当前连铸技术最值得关注的突破方向
最近十年,整个行业卷得最厉害的,就是近终形连铸。说白了就是让连铸出来的坯料尺寸,无限接近最终成品的尺寸,省掉好几道轧制工序。 比如现在已经工业化的薄带连铸,直接拉出2-3mm厚的钢带,跳过热轧粗轧、精轧大部分工序,直接送冷轧,能耗能降30%以上,碳排放直接少四分之一,放在双碳的大背景下,这个吸引力谁顶得住? 还有就是智能化连铸,放在五年前,漏钢预判全靠车间老师傅耳朵听,听结晶器振动的声音不对,赶紧降拉速。现在不一样了,结晶器里面埋了好几十个温度、振动传感器,数据实时传到中控AI模型,提前十秒就能精准预判漏钢,国内几家龙头钢厂用下来,漏钢率降了快八成,太香了。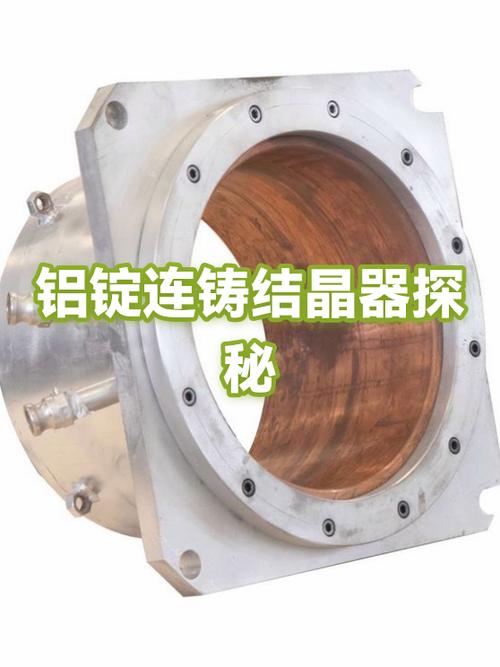 连铸结晶器内壁传感器安装实景图
问:国内连铸技术跟国外顶尖水平比,还有差距吗?
答:得看领域。普通的建筑用钢、汽车结构用钢的连铸,我们技术已经完全不输,甚至在设备成本、维护成本上比国外做得还好。但做高端特殊钢,比如高铁车轮用钢、高性能新能源硅钢,我们对成分偏析、内部洁净度的控制,确实还有点差距。不过这几年国内宝武、中信特钢这些龙头都在投研发,突破也就是这几年的事。
连铸生产一线最容易踩的几个坑
 连铸生产一线最容易踩的几个坑
干一线这么久,见过太多本来能出好钢,结果细节没做好,整出一堆废品的事。说几个最常见的:
💡 第一个坑:贪快,乱提拉速。拉速跟钢水温度、钢种是严格匹配的,钢水温度高了,本来就得降拉速,有些车间为了赶产量,硬提拉速,大概率会出漏钢或者中心偏析,亏的远比赚得多。
❗ 第二个坑:不重视保护渣选型。很多厂子觉得保护渣不就是几块钱一公斤的东西,随便用就行。不对,不同碳含量的钢种,需要不同熔点、不同粘度的保护渣,粘了结晶器,直接就是裂纹或者漏钢,一百吨坯就废了,省那点保护渣钱,不够塞牙缝的。
✅ 最新的一线实践已经在推全流程动态配水,根据拉速、钢水温度、环境温度自动调整结晶器的冷却水量,比老工人手工调稳定太多,坯子的合格率能提一到两个百分点,别小看这一个点,一年下来多赚大几百万。
说实话,很多行外人说起钢铁,就记得高炉、转炉,觉得那才是核心。没人提连铸。
可你不知道,连铸才是把好钢水变成好钢材的最后一道关口。
双碳背景下,整个钢铁行业都在找降碳降本的方向,连铸技术的每一点突破,都是真金白银的收益,都是实实在在的减排。
以后的钢铁竞争,拼到最后,拼的就是连铸这种核心环节的功力。