拉拔工艺:你不知道的金属成型隐形王牌
很多人逛工业展,盯着最新的激光切割机、工业机器人走不动道。没人会停下来多看一眼角落那台拉拔机。
太普通了对吧?
从你家防盗网的钢丝,到汽车上的精密无缝钢管,再到新能源汽车动力电池里的导电铜排,九成以上的小截面长金属件,都是拉拔工艺做出来的。
说实话,我最早接触拉拔的时候,也觉得这就是个没技术含量的粗活,直到跟着老厂长在拉拔车间待了三天,才知道自己错得离谱。
什么是拉拔?别被教科书的干定义忽悠了
简单说,拉拔就是把金属坯料从比它直径小的模孔里拽出来,让它截面变小、长度变长的成型工艺。
就这么简单一句话?核心全在细节里。模孔的角度、拽的速度、润滑的方式、每一次减多少截面,每一步错一点,成品直接废。几千块的金刚石拉模,一次调错直接磨坏,老板脸都绿了,我亲眼见过。
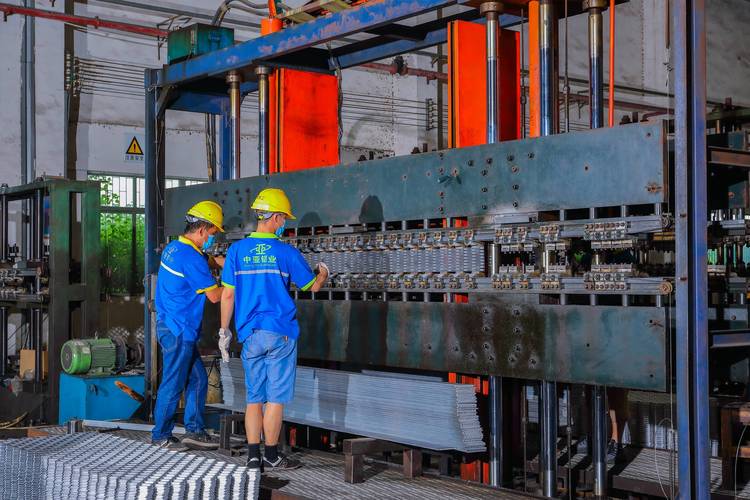
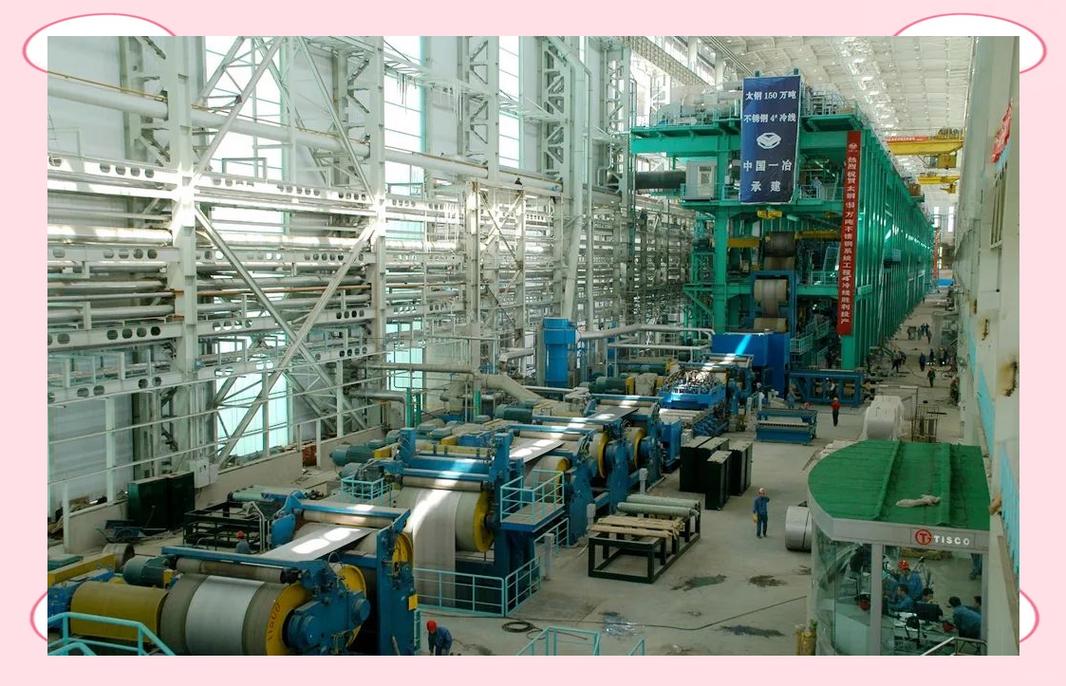 工业冷拉拔生产线车间现场图
💡 拉拔能做的远不止圆截面线材,方的、扁的、异型的,只要你能开出模孔,它就能拉出来。好多五金零件的异形型材,开模具拉拔比挤压成本低一半还多。
这里刚好答两个大家问得最多的问题:
问:冷拔和拉拔是同一个东西吗?
答:大部分场景下,行业里说的冷拔就是室温条件下进行的拉拔,也是拉拔工艺里应用最广的分支。但严格来说,拉拔还分热拉拔和温拉拔:热拉拔是加热到再结晶温度以上拉拔,针对钨、钼这类高硬度难变形金属,温拉拔则是在再结晶温度以下的中温区间加工,主要处理对变形抗力要求特殊的合金钢。不是一回事,但日常交流里说冷拔基本就是指拉拔,也没毛病。
拉拔工艺到底比其他成型方法好在哪?
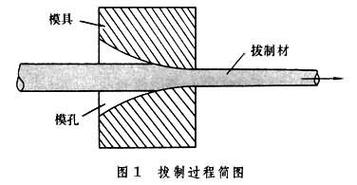 拉拔工艺到底比其他成型方法好在哪?
先讲最直观的,精度高,表面质量好。拉拔出来的成品,尺寸公差能控制在0.01毫米以内,表面粗糙度比轧制低好几级,出来直接就能用,不用再铣削抛光,省了多少后续加工成本?
其次,它能做其他方法做不了的长小件。几十上百米的钢丝、几公里长的毛细管,拉拔能连续生产,换了别的成型方法,根本做不出来。
最容易被忽略的一点,就是加工硬化带来的强度提升。
问:拉拔会让金属更容易断吗?我听说拉拔后内应力大,容易裂?
答:刚好反过来。冷拉拔过程中金属会发生加工硬化,抗拉强度能提升20%-50%,很多普通低碳钢拉拔完,强度直接能赶上低合金钢,省了一大堆合金成本和热处理工序。至于内应力,只要你分多次拉拔,拉完做个去应力退火,根本不是问题。我接触过好几家做汽车半轴套管的,拉拔出来的成品,强度合格率比轧制的还高10个百分点。
不过话说回来,拉拔也不是万能的。只能做截面比较小的型材,太厚太大的坯料拉不动,这是它的局限。但在它擅长的领域,真的找不到比它更划算的工艺。
给新手整理几个入门必记的点:
✅ 拉拔前的润滑一定要到位,干拉不仅磨模,还会刮花成品表面
✅ 单次减面率别贪多,硬拉容易断料还会导致应力超标
❗ 不同材质拉拔速度差一倍都正常,铝的拉拔速度能到每分钟几百米,硬质合金钢可能只有几十米,别乱套参数
2024年,拉拔工艺都有哪些新突破?
别觉得拉拔是老工艺就没进步。最近这五年,拉拔的变化真的不小。
最早拉拔用的是合金模具,现在金刚石拉模已经普及到中小加工厂了,耐磨度是原来的几十倍,拉出来的成品表面更光,模具寿命也长,摊下来成本反而更低。
然后就是数控连续拉拔的普及,原来老师傅调机要大半天,现在输入参数,设备自动调整拉拔力、拉拔速度,在线测径仪实时反馈,成品精度比人工调机高了一个等级。
最新的需求来自新能源行业,动力电池的汇流铜排,要求表面零划痕,导电率均匀,现在的高精度拉拔工艺刚好能满足,原来用切割做铜排,废料多精度差,现在直接拉拔成型,废料能减30%。
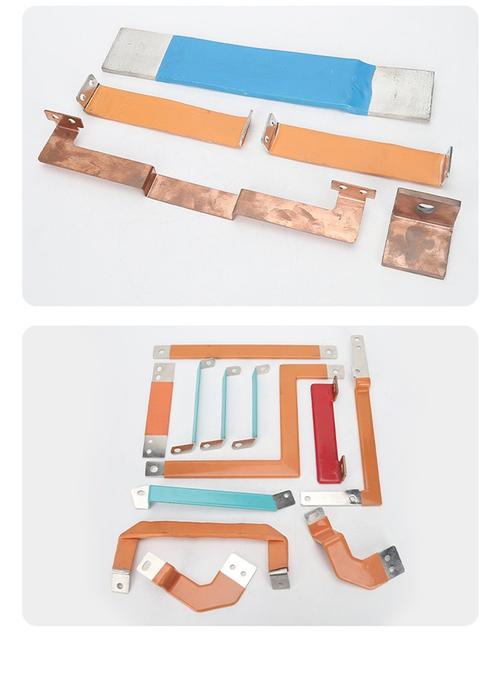 新能源动力电池高精度拉拔铜排成品图
还有光伏和海上风电,需要高强度的镀锌钢丝,拉拔工艺能把普通碳钢的强度提到1570MPa甚至更高,完全满足大跨度支架和吊索的要求,比原来用轧制钢材轻了快四分之一,成本还降了。
我上个月去东莞一家拉拔厂,人家现在给医疗设备做超细不锈钢毛细管,拉出来的管径只有0.2毫米,公差控制在0.005毫米以内,给内窥镜做导管,全靠这种拉拔工艺,换别的根本做不出来。
工业就是这样,好多站在C位的都是新装备新技术,没人会提这些基础工艺。但真要是没了拉拔,你新能源汽车造不出来,光伏电站建不起来,连你手上的不锈钢针都买不到。就是这么个隐形的角色,默默撑着整个制造业的基础。