粉末冶金:被低估的新能源汽车轻量化隐形功臣
上次去宁波余姚的粉末冶金产业带跑客户,刚进车间就被震到了。一堆黑乎乎的金属粉末,压一压烧一烧,出来就是精度能控制在0.01mm以内的汽车变速箱齿轮,不用再二次铣削了。材料利用率能到95%以上,这不比传统铸造省料30%还多?
谁能想到啊。现在每台量产新能车上,至少有20公斤粉末冶金零件,很多人还叫不出这个工艺的名字。
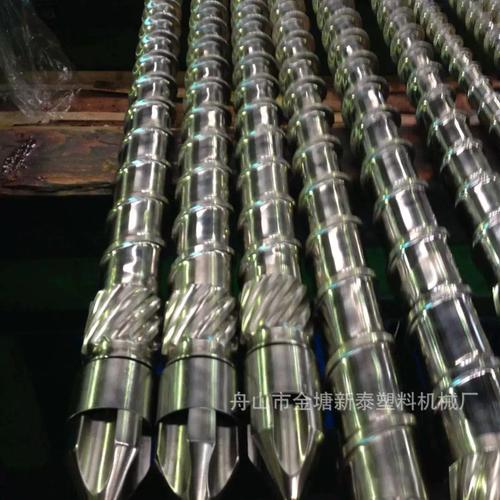
 新能源汽车变速箱粉末冶金齿轮成品
问:粉末冶金不就是做个小轴承、小锁芯吗?怎么还能做汽车核心部件了?
答:那是十年前的老黄历了!原来国内粉末冶金工艺受设备限制,只能做密度低于7.0g/cm³的小零件,强度不够,根本上不了核心受力部位。现在不一样了,高速压制、温压成型还有金属注射成型(MIM)都普及了,成品密度能做到7.8g/cm³,已经接近锻钢的强度,变速箱齿轮、电机转子轴这些核心受力件都能做。去年国内头部粉末冶金厂商给特斯拉做的第二代一体成型电机转子,就是粉末冶金工艺做的,比原来的焊接转子轻15%,转动惯量还低,强度反而高了10%,谁用谁说好。
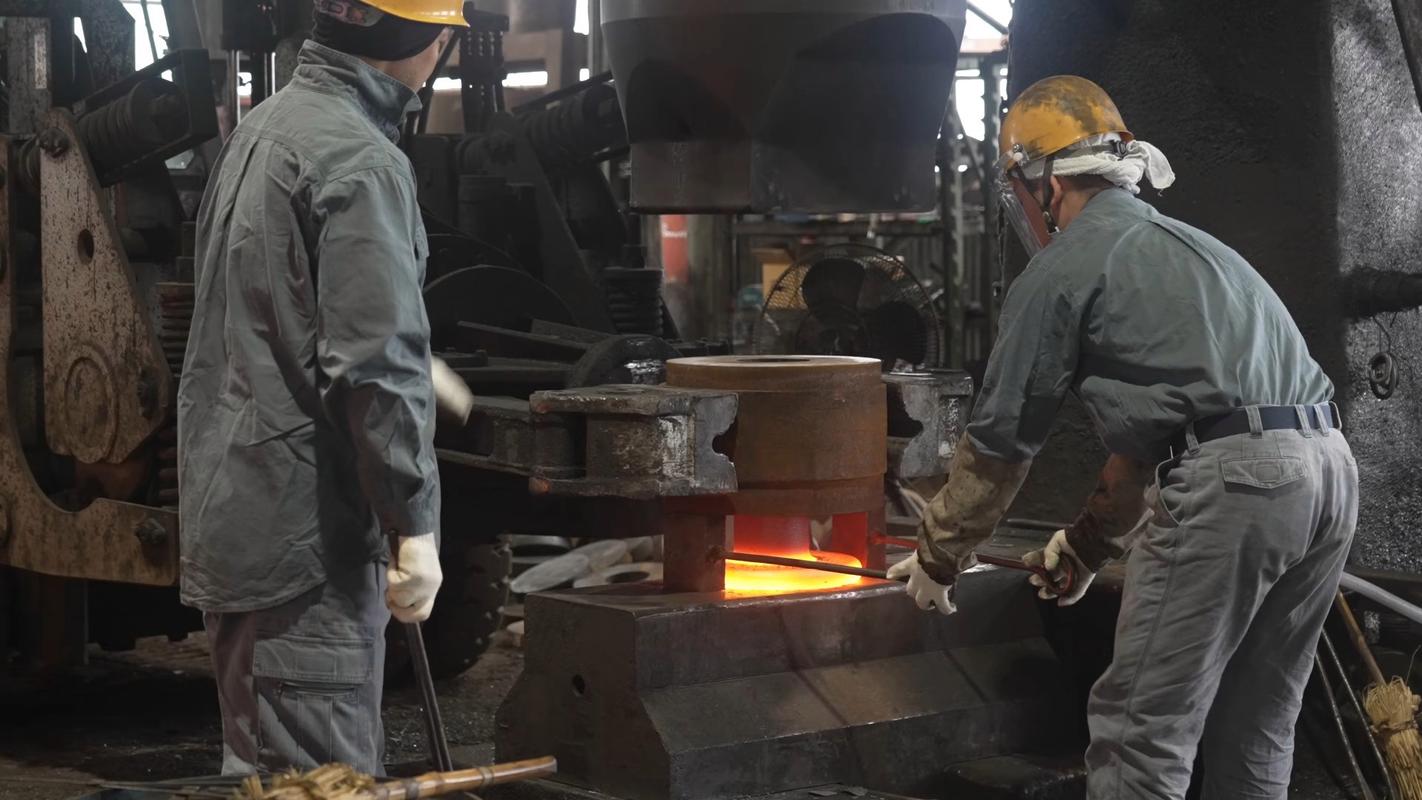
工业粉末冶金全自动烧结炉生产现场
问:市场上那么多做粉末冶金的供应商,怎么挑靠谱的?
答:别光看报价,拿货之前先问三个问题,对不上直接走:第一,你们用的是哪家厂出品的铁粉?国内鞍钢、莱钢的原生铁粉稳定性,比小地方选矿厂出的杂粉高不止一个档次,成本差不了多少,性能差好几个等级。第二,你们烧结炉的控温精度能做到多少?靠谱的工厂都是±5℃以内,小厂连个稳定的控温系统都装不起,直接pass。第三,能不能给我提供每批货的密度检测报告?要是连这个都拿不出来,说明连基本的品控体系都没有,趁早换家。对了,一定要先做小批量试产,送第三方测强度,合格再大批量下单,别嫌麻烦。
粉末冶金接下来的风口在哪里?
现在除了新能车,光伏、航空航天这两个领域的需求已经起来了。光伏硅片切割用的金刚线主滚轮,要求高耐磨高精度,现在基本上都换成粉末冶金做的了,寿命比原来的铸铁滚轮高两倍,已经完全替代进口了。航空航天的轻量化结构件,很多需要复杂的多孔结构,也是粉末冶金才能做出来。
甚至现在火得一塌糊涂的金属3D打印,本质上就是增材式的粉末冶金,都是粉末烧结成型,只不过是一层一层堆出来的而已。
不过话说回来,现在低端的小粉末冶金零件已经卷得不行了,几块钱一件的锁芯、齿轮,大家拼报价拼得头破血流,真正赚钱的还是能做高密度高端零件的工厂,比如给新能车做核心结构件的,给光伏做线轮的,订单排到半年后都不奇怪。
上个月跟行业做了四十年的老专家吃饭,老爷子说,原来干粉末冶金,就是给别的行业做配套小零件,没人看得上,现在终于成了新能源、光伏这些高端产业离不开的核心工艺,说着说着眼睛都亮了。哪有什么突然的风口,都是闷头攒了几十年的技术,熬出来的罢了。
为什么新能车产业链现在疯抢粉末冶金产能?
传统造车,很多结构件都是铸钢之后开粗、精铣、磨平面,费料费时间,还重。新能车要降重提续航,业内都知道,每降一公斤重量,就能换来两块钱的续航溢价,对吧? 粉末冶金本身就是近净成型工艺,说白了就是做出来差不多就是成品,只需要简单打磨就能装机,省去了绝大多数机加工工序。它还能轻松做出传统工艺做不出来的复合材料,比如现在IGBT模块用的铝基碳化硅散热基板,硬度高、导热好,比重只有铜的三分之一,传统锻造铸造根本做不出均匀的复合结构,只有粉末冶金能搞定。 说实话,我之前接触过一个原来做汽车注塑件的供应商,去年直接砸了两个亿上粉末冶金生产线,就是冲着动力电池结构件和电机铁芯的订单去的,今年刚投产就拿到了某头部新势力的定点,利润比做注塑高好几倍。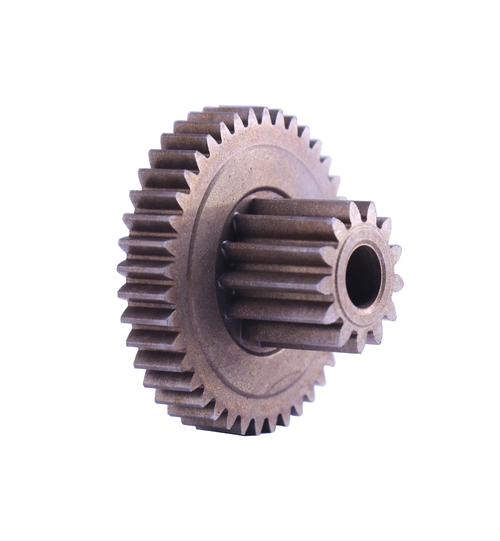 新能源汽车变速箱粉末冶金齿轮成品
问:粉末冶金不就是做个小轴承、小锁芯吗?怎么还能做汽车核心部件了?
答:那是十年前的老黄历了!原来国内粉末冶金工艺受设备限制,只能做密度低于7.0g/cm³的小零件,强度不够,根本上不了核心受力部位。现在不一样了,高速压制、温压成型还有金属注射成型(MIM)都普及了,成品密度能做到7.8g/cm³,已经接近锻钢的强度,变速箱齿轮、电机转子轴这些核心受力件都能做。去年国内头部粉末冶金厂商给特斯拉做的第二代一体成型电机转子,就是粉末冶金工艺做的,比原来的焊接转子轻15%,转动惯量还低,强度反而高了10%,谁用谁说好。
做粉末冶金产品,最容易踩的三个坑
这都是我跑了几十家工厂攒出来的干货,信我一句,别踩: 1. ❗ 选错粉末原材料。做受力结构件非要图便宜买小厂出产的低纯度还原铁粉,杂质多压缩性差,烧出来密度不均匀,用不了三个月就断轴,最后赔客户的钱比你省的原材料钱多十倍。 2. 💡 烧结控温不到位。同样的粉末,烧结温度差50℃,成品强度能差一倍,很多小厂用的二手烧结炉,控温精度差二三十度,同一批货有的合格有的不合格,出货全靠蒙。 3. ✅ 密封件忘了做浸渗处理。粉末冶金零件内部本来就有微小孔隙,做油路、气路密封件,必须做树脂浸渗把孔隙堵上。我真见过一个工厂,为了省几块钱一件的浸渗成本,跳过工序,结果装车半年漏油,整批召回赔了上百万,说出来都是泪。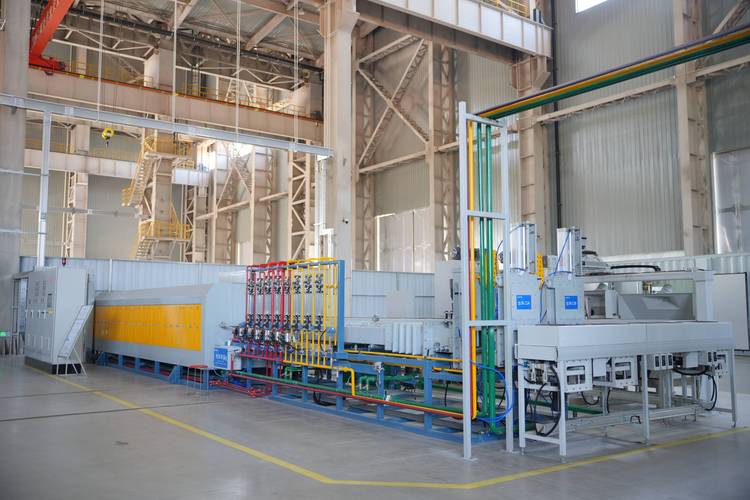 工业粉末冶金全自动烧结炉生产现场
问:市场上那么多做粉末冶金的供应商,怎么挑靠谱的?
答:别光看报价,拿货之前先问三个问题,对不上直接走:第一,你们用的是哪家厂出品的铁粉?国内鞍钢、莱钢的原生铁粉稳定性,比小地方选矿厂出的杂粉高不止一个档次,成本差不了多少,性能差好几个等级。第二,你们烧结炉的控温精度能做到多少?靠谱的工厂都是±5℃以内,小厂连个稳定的控温系统都装不起,直接pass。第三,能不能给我提供每批货的密度检测报告?要是连这个都拿不出来,说明连基本的品控体系都没有,趁早换家。对了,一定要先做小批量试产,送第三方测强度,合格再大批量下单,别嫌麻烦。
粉末冶金接下来的风口在哪里?
 粉末冶金接下来的风口在哪里?
现在除了新能车,光伏、航空航天这两个领域的需求已经起来了。光伏硅片切割用的金刚线主滚轮,要求高耐磨高精度,现在基本上都换成粉末冶金做的了,寿命比原来的铸铁滚轮高两倍,已经完全替代进口了。航空航天的轻量化结构件,很多需要复杂的多孔结构,也是粉末冶金才能做出来。
甚至现在火得一塌糊涂的金属3D打印,本质上就是增材式的粉末冶金,都是粉末烧结成型,只不过是一层一层堆出来的而已。
不过话说回来,现在低端的小粉末冶金零件已经卷得不行了,几块钱一件的锁芯、齿轮,大家拼报价拼得头破血流,真正赚钱的还是能做高密度高端零件的工厂,比如给新能车做核心结构件的,给光伏做线轮的,订单排到半年后都不奇怪。
上个月跟行业做了四十年的老专家吃饭,老爷子说,原来干粉末冶金,就是给别的行业做配套小零件,没人看得上,现在终于成了新能源、光伏这些高端产业离不开的核心工艺,说着说着眼睛都亮了。哪有什么突然的风口,都是闷头攒了几十年的技术,熬出来的罢了。