为什么说定制夹具才是中小批量机加工的利润密码?
前阵子跑东莞调研,找一个开了12年机加工坊的老陈喝茶,他拍着大腿跟我吐槽,去年接了一批航空结构件的订单,报价看着利润不低,年底盘账,硬生生亏了八万。
为啥?问题出在夹具上。老陈当时舍不得花几万块做定制夹具,觉得用现成的三爪卡盘加虎钳凑活用就行,结果每做一个零件,师傅就要花十几分钟找正对刀,一天八小时,一半时间耗在装夹上。
很多工厂都这毛病,盯着买几百万的进口机床,舍不得掏几万块做套好夹具,把利润都耗在看不见的地方。
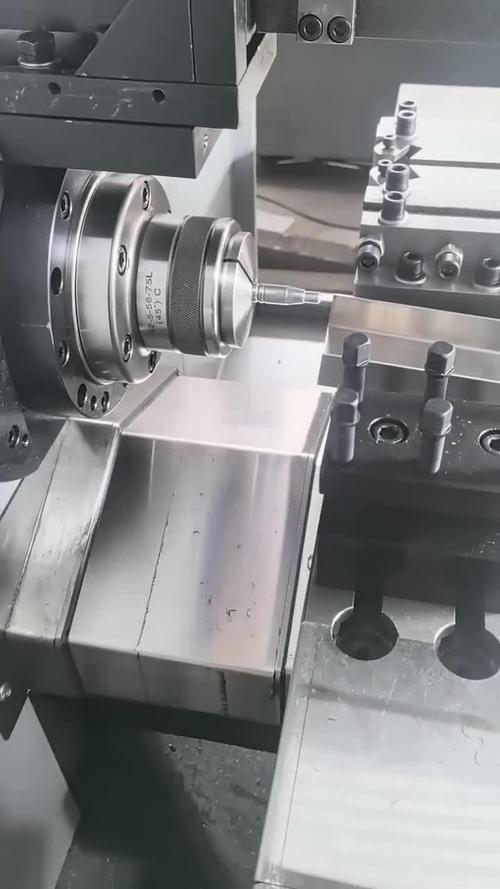
 机加工车间通用三爪卡盘装夹零件
问:我们厂每个月接的活都不一样,定制夹具用个两三次就闲置了,成本岂不是更高?
答:这绝对是行业里最常见的误区。现在早就不是十年前做一体式死夹具的时代了,模块化夹具早普及了,一套基础底板能用五六年,只需要针对不同零件换定位块和夹紧机构,换一套才几百块,摊到每批活里才几十块钱。更何况,装夹时间从十分钟降到一分钟,一天多做十几个零件,相当于凭空多接了一笔活,这个账怎么算都不亏。
3D打印定制树脂夹具装夹不规则曲面零件
还有零点快换夹具,很多人觉得只有上了自动化生产线才用得到,其实不对。哪怕是普通的单机CNC,换用零点快换,换夹时间从半小时降到一分钟,不管是换产品还是换批次,停机时间直接砍没了,省出来的时间就能多干活。
还有和机器视觉结合的自适应夹具,针对公差大的毛坯件能自动找正定位,现在做汽配铸件加工的厂家,很多都在用,报废率直接降了一大截。
问:3D打印出来的树脂夹具,强度够不够扛切削力啊?不会断吧?
答:分场景说,不能一概而论。如果是做铝合金、碳纤维这类材料的精加工,切削力本身不大,玻纤增强树脂的强度完全够用,就算是加工钢件,很多时候3D打印夹具只是做辅助定位,主受力还是靠钢制基座,根本不用担心断的问题。如果真的需要全受力的复杂夹具,现在也可以3D打印铝制或者钢制的,虽然比树脂贵,但还是比传统机加工做出来的定制夹具便宜一半,小批量生产完全扛得住。
选夹具,千万避开这三个坑
我接触过不下一百个做夹具设计和用夹具的工厂,总结出来三个最常见的坑,踩中一个就亏不少。
❗ 第一个坑:过度追求精度。很多老板一上来就要求夹具精度做到0.001mm,可你自己零件的公差要求才0.01mm,做那么高精度干嘛?夹具的精度只要满足零件加工要求就够了,精度每提一个等级,价格翻一倍,多余的精度都是白扔钱。
💡 第二个坑:忽略排屑设计。很多新手做夹具,光顾着保证定位精度,把夹具做的密不透风,没有留够排屑空间,加工的时候切屑全卡在缝隙里,积多了直接顶偏零件,精度直接崩掉,清屑还要花十几分钟,完全得不偿失。好夹具一定会提前留好排屑槽、吹屑口,这点细节真的能决定夹具好不好用。
✅ 第三个坑:不做养护,随便堆放。很多工厂做完夹具,用完就扔在地上,定位面磕了碰了也不管,刷防锈油更是不存在,原本能用五六年的夹具,一年不到精度就废了,等于白花了一次买夹具的钱。其实只要定位面做淬火处理,用完清干净刷上防锈油,放在专用架子上,一套夹具能用好多年,摊下来成本几乎可以忽略。
不过话说回来,夹具从来都是制造业里的隐形角色,没人会把它放在工厂海报的C位,大家都盯着进口机床、智能化这些热闹的概念,可就是这个不起眼的小东西,恰恰是现在加工行业抠利润的关键。
现在行业利润这么薄,一块钱都要掰成两半花,省下来的装夹时间,降下来的报废率,哪一样不是真金白银?老陈现在换了定制模块化夹具,同样的师傅,产量涨了三成,报废率降了八成,上个月刚签了一个年单,跟我说早知道早换,亏的八万早就赚回来了。
对吧?很多时候,赚大钱的密码,都藏在这种不起眼的小地方。
别拿通用夹具不当成本杀手
通用夹具不是不能用,打样、单件生产确实够用。一旦你上了量,哪怕是每月几十件的中小批量,通用夹具的坑能把你利润吞的一干二净。 装夹时间,对刀时间,全是真金白银堆出来的。现在技术工人一天工资三百多,半天耗在装夹找正上,一个月就是小四千,够做半套定制夹具了。 还有精度问题。每次装夹的误差都不一样,一批零件做下来,尺寸散差能差出去0.2mm,报废十个八个,再高的报价也扛不住这么造。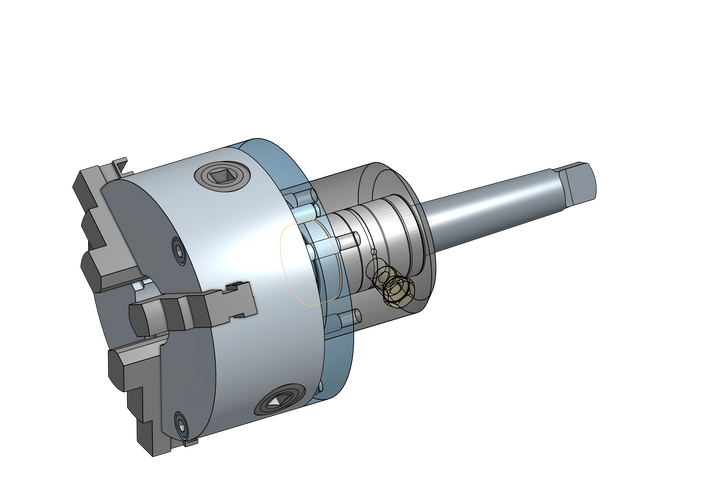 机加工车间通用三爪卡盘装夹零件
问:我们厂每个月接的活都不一样,定制夹具用个两三次就闲置了,成本岂不是更高?
答:这绝对是行业里最常见的误区。现在早就不是十年前做一体式死夹具的时代了,模块化夹具早普及了,一套基础底板能用五六年,只需要针对不同零件换定位块和夹紧机构,换一套才几百块,摊到每批活里才几十块钱。更何况,装夹时间从十分钟降到一分钟,一天多做十几个零件,相当于凭空多接了一笔活,这个账怎么算都不亏。
2024年夹具的新玩法,很多老板还不知道
这两年夹具行业变化真的快,很多新玩法完全颠覆了老认知。 比如说3D打印定制夹具,我上个月在深圳一家消费电子模具厂看到,他们做不规则曲面零件的CNC加工,用玻纤增强树脂3D打印一套夹具,只要两百多块,一天就能做出来,精度控制在0.05mm以内,完全满足精加工要求,成本只有钢制夹具的十分之一,交付时间省了一周。 太香了。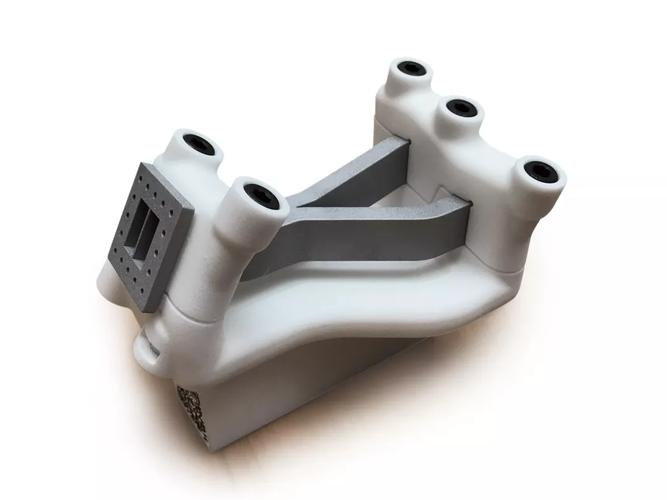 3D打印定制树脂夹具装夹不规则曲面零件
还有零点快换夹具,很多人觉得只有上了自动化生产线才用得到,其实不对。哪怕是普通的单机CNC,换用零点快换,换夹时间从半小时降到一分钟,不管是换产品还是换批次,停机时间直接砍没了,省出来的时间就能多干活。
还有和机器视觉结合的自适应夹具,针对公差大的毛坯件能自动找正定位,现在做汽配铸件加工的厂家,很多都在用,报废率直接降了一大截。
问:3D打印出来的树脂夹具,强度够不够扛切削力啊?不会断吧?
答:分场景说,不能一概而论。如果是做铝合金、碳纤维这类材料的精加工,切削力本身不大,玻纤增强树脂的强度完全够用,就算是加工钢件,很多时候3D打印夹具只是做辅助定位,主受力还是靠钢制基座,根本不用担心断的问题。如果真的需要全受力的复杂夹具,现在也可以3D打印铝制或者钢制的,虽然比树脂贵,但还是比传统机加工做出来的定制夹具便宜一半,小批量生产完全扛得住。
选夹具,千万避开这三个坑
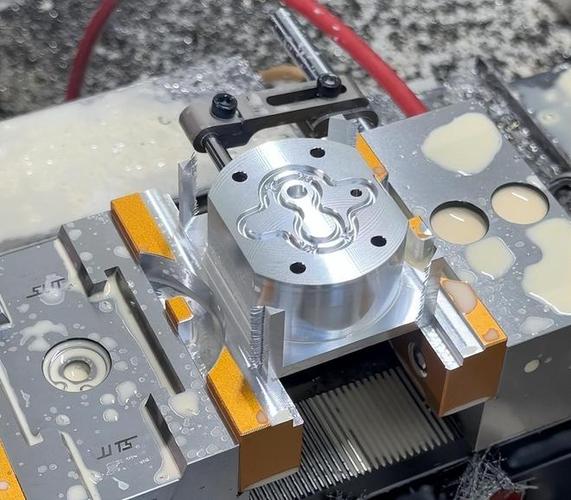 选夹具,千万避开这三个坑
我接触过不下一百个做夹具设计和用夹具的工厂,总结出来三个最常见的坑,踩中一个就亏不少。
❗ 第一个坑:过度追求精度。很多老板一上来就要求夹具精度做到0.001mm,可你自己零件的公差要求才0.01mm,做那么高精度干嘛?夹具的精度只要满足零件加工要求就够了,精度每提一个等级,价格翻一倍,多余的精度都是白扔钱。
💡 第二个坑:忽略排屑设计。很多新手做夹具,光顾着保证定位精度,把夹具做的密不透风,没有留够排屑空间,加工的时候切屑全卡在缝隙里,积多了直接顶偏零件,精度直接崩掉,清屑还要花十几分钟,完全得不偿失。好夹具一定会提前留好排屑槽、吹屑口,这点细节真的能决定夹具好不好用。
✅ 第三个坑:不做养护,随便堆放。很多工厂做完夹具,用完就扔在地上,定位面磕了碰了也不管,刷防锈油更是不存在,原本能用五六年的夹具,一年不到精度就废了,等于白花了一次买夹具的钱。其实只要定位面做淬火处理,用完清干净刷上防锈油,放在专用架子上,一套夹具能用好多年,摊下来成本几乎可以忽略。
不过话说回来,夹具从来都是制造业里的隐形角色,没人会把它放在工厂海报的C位,大家都盯着进口机床、智能化这些热闹的概念,可就是这个不起眼的小东西,恰恰是现在加工行业抠利润的关键。
现在行业利润这么薄,一块钱都要掰成两半花,省下来的装夹时间,降下来的报废率,哪一样不是真金白银?老陈现在换了定制模块化夹具,同样的师傅,产量涨了三成,报废率降了八成,上个月刚签了一个年单,跟我说早知道早换,亏的八万早就赚回来了。
对吧?很多时候,赚大钱的密码,都藏在这种不起眼的小地方。