工业制造的隐形标尺:为什么好量具能救整条生产线
干了快二十年机械加工,我见过太多离谱的质量事故。追根溯源,最后问题都出在一件没人在意的东西上——量具。
 机加工车间工作台摆放的各类工业量具
问:我们厂规模小,接订单本身利润就薄,买那么贵的量具是不是浪费?
答:真不是。你算笔账,一把带CNAS校准证书的合格数显游标卡尺也就三百来块,正常用能用五六年,平均下来一年才几十块。但一次错判尺寸,报废的材料费、人工费都够买十把了。小厂抗风险能力差,更别在量具上省这点钱。
问:现在的CNC加工中心都自带测刀和工件检测功能,还需要人工用量具复检吗?
答:太需要了。机床自带的检测会受机床自身精度、刀具磨损、环境温度波动影响,我见过太多次机床显示尺寸合格,实际用标准量具量出来偏了三个丝的情况。最终的尺寸判定,还是要靠校准合格的量具,这是最后一道防线,偷不得懒。
带蓝牙传输功能的工业智能数显千分尺
不过话说回来,不是所有工厂都非得换智能量具。做普通五金件的小加工厂,传统的游标卡尺、千分尺、百分表完全够用,只要做到定期校准,存放得当,精度完全能满足要求。盲目跟风换贵的智能量具,反而浪费成本。
量具日常维护的几个避坑要点
哪怕买了最好的量具,不会用不会养,用不了半年精度就废了。我整理几个常踩的坑:
💡 用完别乱扔。很多工人加工完随手把卡尺扔机床工具箱里,沾着切削液和铁屑,时间长了腐蚀卡爪,齿缝卡进铁屑,量出来的尺寸直接偏好几个丝。用完一定要擦干净,放回专用的量具盒,放在干燥没有震动的地方。
❗ 绝对别把量具当工具用。我见过太多拿游标卡尺撬工件、开包装箱、拧螺丝的,就用那么一次,卡爪变形了,整把量具的精度就废了,再校都校不回来。
✅ 校准周期千万别省。精密千分尺、块规这类高精度量具,半年校准一次,普通游标卡尺、百分表一年校准一次,一定要找有资质的第三方机构出校准证书,不光自己用着放心,客户验厂也认。
还有很容易被忽略的一点,温度。高精度量具对温度特别敏感,别放在太阳直射的地方,也别靠机床主轴、电机这类热源放,热胀冷缩,几个丝的误差就出来了。做高精度零件的话,量具最好和工件放在同一个恒温环境里放半小时再测,精度差能差出一倍去。
说实话,你随便进十家小工厂,把他们在用的量具拿标准块测一遍,至少有三四把是不准的。这真不是瞎扯。很多工厂找了大半个月的质量波动问题,拆机床换刀具调程序,最后发现就是一把用了两年没校准的卡尺不准,说出去都让人笑,但这种事真的天天在发生。
工业制造这条链上,每一环都不能掉链子。所有人都盯着几百万的机床,几十万的刀具,盯着材料成本,很少有人回头看看手里这把小小的量具。可就是这把小小的尺子,卡着所有产品的生死线。你对它不上心,它早晚给你捅个大娄子。
别拿量具不当核心生产资料
很多工厂老板算账,把机床、刀具、工人工资算得门清,轮到买量具,能省一块是一块。几块钱的游标卡尺,用五六年都不校一次,出了问题还纳闷,机床调好了啊,怎么尺寸就错了? 去年珠三角那个给新能源汽车做底盘结构件的加工厂,接了一个主机厂的大订单,十万件铝合金零件,全检的时候用机床自带检测全过,发货过去主机厂抽测,直接查出三分之一尺寸偏了两个丝,整批退回还赔了违约金。算下来,两百多万打了水漂。 两百多万够买一整套顶级进口量具,还能剩大几十万做培训。就因为省了几千块量具钱,翻了这么大的船。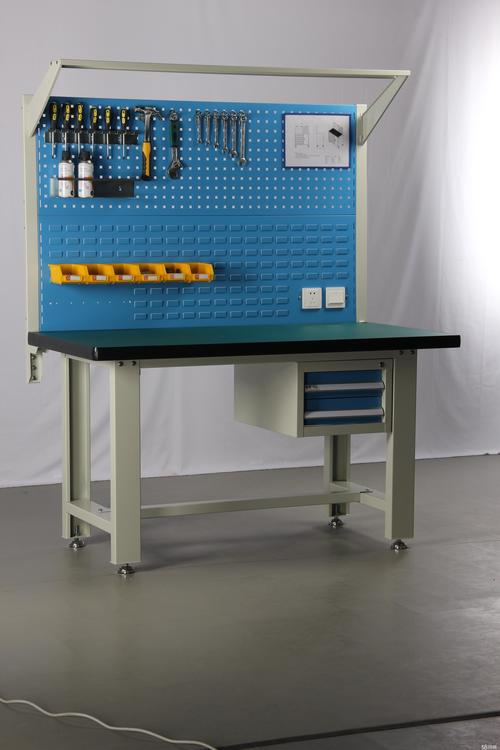 机加工车间工作台摆放的各类工业量具
问:我们厂规模小,接订单本身利润就薄,买那么贵的量具是不是浪费?
答:真不是。你算笔账,一把带CNAS校准证书的合格数显游标卡尺也就三百来块,正常用能用五六年,平均下来一年才几十块。但一次错判尺寸,报废的材料费、人工费都够买十把了。小厂抗风险能力差,更别在量具上省这点钱。
问:现在的CNC加工中心都自带测刀和工件检测功能,还需要人工用量具复检吗?
答:太需要了。机床自带的检测会受机床自身精度、刀具磨损、环境温度波动影响,我见过太多次机床显示尺寸合格,实际用标准量具量出来偏了三个丝的情况。最终的尺寸判定,还是要靠校准合格的量具,这是最后一道防线,偷不得懒。
2024年工业量具的最新实践变化
说实话,这两年量具的变化真的超出很多老工人的想象。早几年我们都是人工读数,抄数据,一不小心看错刻度抄错数,又是一堆麻烦。现在的智能量具,早就解决这个问题了。 带蓝牙连接的智能千分尺、数显卡尺,测完尺寸直接把数据传到工厂的MES系统,自动存档,还能生成检测报告,不用人工抄,根本不会错。对于需要全检记录的汽车、医疗零部件行业,这个功能真的太香了。 还有一些针对特殊场景的定制量具,比如测大直径回转件的滚轮量具,测复杂曲面的轮廓量具,精度比传统方法高不止一个档次,效率还翻了好几倍。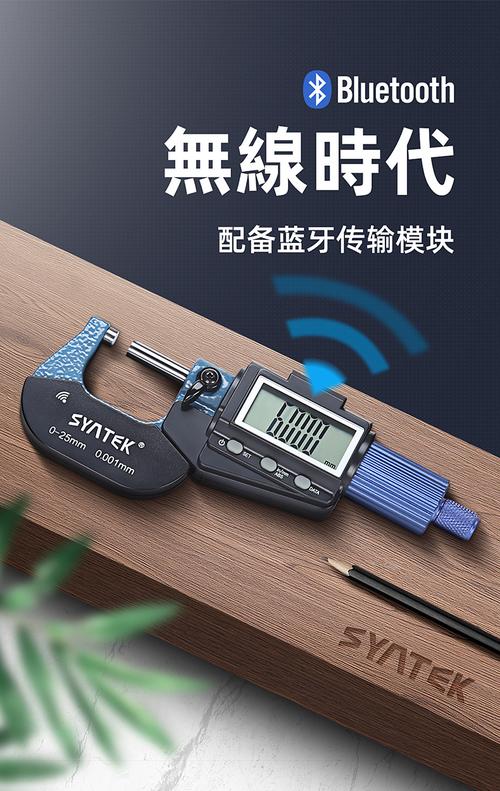 带蓝牙传输功能的工业智能数显千分尺
不过话说回来,不是所有工厂都非得换智能量具。做普通五金件的小加工厂,传统的游标卡尺、千分尺、百分表完全够用,只要做到定期校准,存放得当,精度完全能满足要求。盲目跟风换贵的智能量具,反而浪费成本。
量具日常维护的几个避坑要点
 量具日常维护的几个避坑要点
哪怕买了最好的量具,不会用不会养,用不了半年精度就废了。我整理几个常踩的坑:
💡 用完别乱扔。很多工人加工完随手把卡尺扔机床工具箱里,沾着切削液和铁屑,时间长了腐蚀卡爪,齿缝卡进铁屑,量出来的尺寸直接偏好几个丝。用完一定要擦干净,放回专用的量具盒,放在干燥没有震动的地方。
❗ 绝对别把量具当工具用。我见过太多拿游标卡尺撬工件、开包装箱、拧螺丝的,就用那么一次,卡爪变形了,整把量具的精度就废了,再校都校不回来。
✅ 校准周期千万别省。精密千分尺、块规这类高精度量具,半年校准一次,普通游标卡尺、百分表一年校准一次,一定要找有资质的第三方机构出校准证书,不光自己用着放心,客户验厂也认。
还有很容易被忽略的一点,温度。高精度量具对温度特别敏感,别放在太阳直射的地方,也别靠机床主轴、电机这类热源放,热胀冷缩,几个丝的误差就出来了。做高精度零件的话,量具最好和工件放在同一个恒温环境里放半小时再测,精度差能差出一倍去。
说实话,你随便进十家小工厂,把他们在用的量具拿标准块测一遍,至少有三四把是不准的。这真不是瞎扯。很多工厂找了大半个月的质量波动问题,拆机床换刀具调程序,最后发现就是一把用了两年没校准的卡尺不准,说出去都让人笑,但这种事真的天天在发生。
工业制造这条链上,每一环都不能掉链子。所有人都盯着几百万的机床,几十万的刀具,盯着材料成本,很少有人回头看看手里这把小小的量具。可就是这把小小的尺子,卡着所有产品的生死线。你对它不上心,它早晚给你捅个大娄子。