工业刀具:为什么你的加工精度总差一丝?
上周跟朋友去东莞长安的一家五金加工厂调机,老板蹲在数控机床边抽烟,地上扔了三把崩了口的铣刀,眉头皱得能夹死蚊子。
说换了三批刀,加工304不锈钢法兰,光洁度死活达不到客户要求,差那么一丝,就是过不去。
真的糟心。
干机械这行的,谁没在刀具上吃过亏?
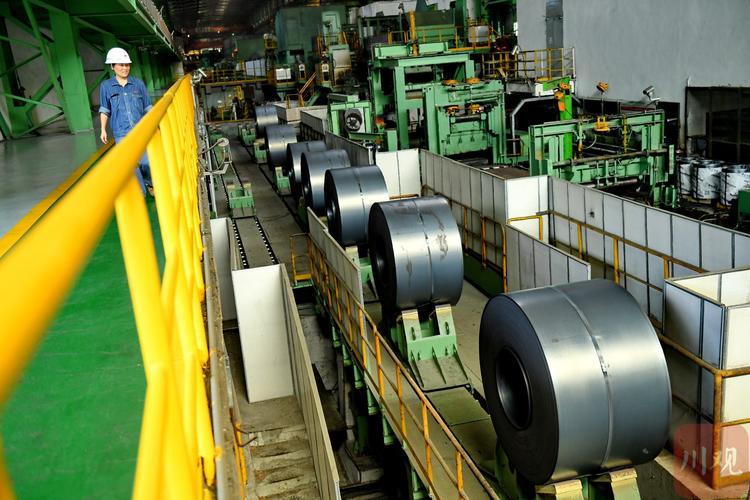
 工业加工不同材质适配刀具实物图
问:我们厂一直用进口刀具,为什么还是频繁出崩刃、寿命短的问题?
答:核心问题就是没对上参数。进口大牌的标准刀具,大多是给欧美大厂大批量、固定材质的量产线设计的,国内绝大多数工厂都是多品种小批量换活,你拿人家专门给低碳钢做的刀加工淬火料,能不出问题吗?我去年碰过一个客户,拿进口铝用刀铣45号淬火钢,一天崩三把,换了国内一款定制涂层的硬质合金铣刀,一把能用三天,成本才是进口刀的四分之一。
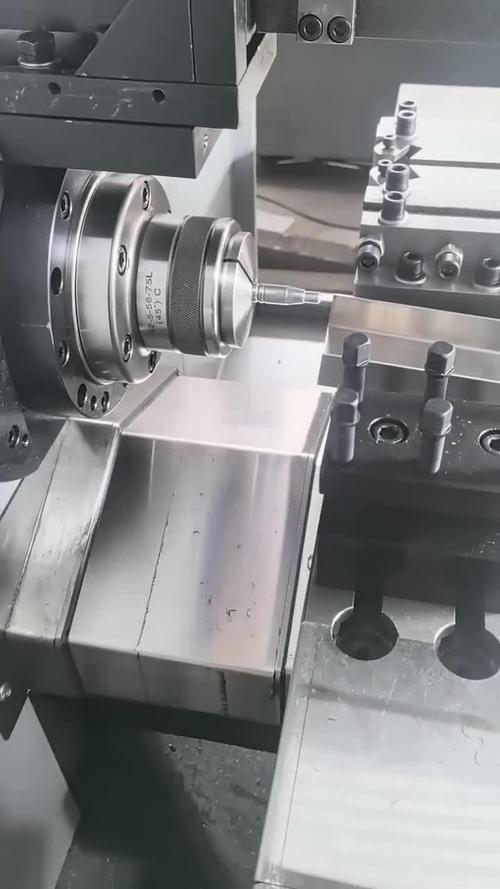
数控机床刀具安装跳动检测实景图
2024年国产刀具的新变化,别再抱着老经验不放
很多老板十年前买过一次便宜国产刀,出了问题,就一辈子觉得国产刀不如进口,说实话,这几年国产刀具的进步,真的能惊掉你下巴。
株洲钻石、厦门金鹭这些一线厂,现在做的整体硬质合金刀具,精度公差已经能控制在0.002mm以内,和进口大牌的差距已经不到3%,价格只有三分之一甚至四分之一。
上个月我在西安一家航空配套厂看实测,国产新款微纳结构涂层刀具,加工GH4169高温合金,寿命比进口某大牌的老款刀具还高17%,真的挺惊喜。
而且非标刀具,国内厂一周就能交货,进口非标要等三四周,急着赶订单的时候,你说选谁?
✅ 给大家整理几个实际用得到的选刀原则:
1. 民用通用材质批量加工,直接选国产一线品牌,降本效果明显,性能完全够用
2. 难加工材料非标定制,找国内专门做细分领域的刀具厂,针对性调整涂层和参数,比进口标准刀好用
3. 每次换刀加工都留记录,什么材质用什么刀,切削参数多少,寿命多少,攒半年,你自己厂就是最适合你的选刀手册
不过话说回来,我也不是踩进口刀,真遇到航空航天、半导体这类超精密加工,进口顶尖刀具确实还有不可替代的优势,但90%的民用加工场景,国产刀真的足够打了。
现在加工厂利润薄的像张纸,一把刀省几十块,一个月几万把刀下来,就是几十万上百万的利润,别把钱白白扔在不需要的品牌溢价上。
对吧。
别迷信进口大牌,适配性比价格重要一百倍
很多工厂老板一提到高精度加工,开口就要山特维克,要瓦尔特,仿佛不用进口刀就做不出好活。 我见过太多工厂,花十倍的价格买进口刀,最后用不对地方,该崩还是崩,反过来骂刀具质量不行。 说白了,刀具这东西,没有最好的,只有最适合的。 你拿加工铝合金的刀具硬啃钛合金,哪怕是顶级进口刀,撑不过两个小时就得废。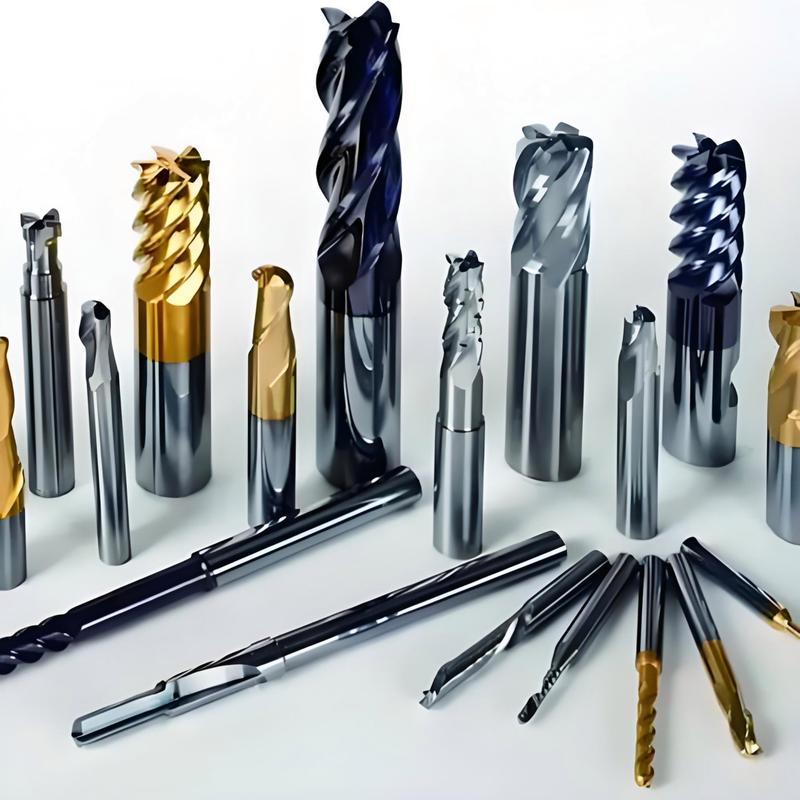 工业加工不同材质适配刀具实物图
问:我们厂一直用进口刀具,为什么还是频繁出崩刃、寿命短的问题?
答:核心问题就是没对上参数。进口大牌的标准刀具,大多是给欧美大厂大批量、固定材质的量产线设计的,国内绝大多数工厂都是多品种小批量换活,你拿人家专门给低碳钢做的刀加工淬火料,能不出问题吗?我去年碰过一个客户,拿进口铝用刀铣45号淬火钢,一天崩三把,换了国内一款定制涂层的硬质合金铣刀,一把能用三天,成本才是进口刀的四分之一。
刀具寿命拉胯,90%的问题不在刀具本身
说实话,我见过最多的误区,就是刀一坏就骂刀质量差,从来不会回头看自己的工艺对不对。 ❗ 我给你数几个最常见的坑: - 刀柄跳动差两个丝,刀具寿命直接砍一半,很多人换刀从来不打跳动,上去就干 - 冷却不对,高速切削的时候,刃口温度能到一千多度,你还用老式的乳化液漫浇,根本冷却不到刃口,涂层半小时就氧化掉了 - 切削参数瞎开,为了赶进度,进给切深直接拉满,刀当然扛不住 💡 给你个绝大多数工厂都不会做的小技巧:每次新换一款刀具,前三个工件做完,停下来看看刃口的磨损情况,如果刃口是均匀磨损,那参数没问题,如果是突然崩口,要么是参数不对,要么是刀没装正。 问:涂层对刀具来说到底影响多大?是不是越贵的涂层越好? 答:涂层是现代刀具的核心壁垒,这点没错,但真的不是越贵越好。举个例子,你加工石墨电极,用金刚石涂层当然没问题,寿命长,你加工普通低碳钢,也非要买金刚石涂层,那就是花十倍的钱办一样的事,完全浪费。不同涂层的耐温性、润滑性、附着力都不一样,加工高温合金用TiSiN涂层,加工普通钢用TiAlN,加工铝合金用金刚石或CrN,选对参数比选贵的重要太多。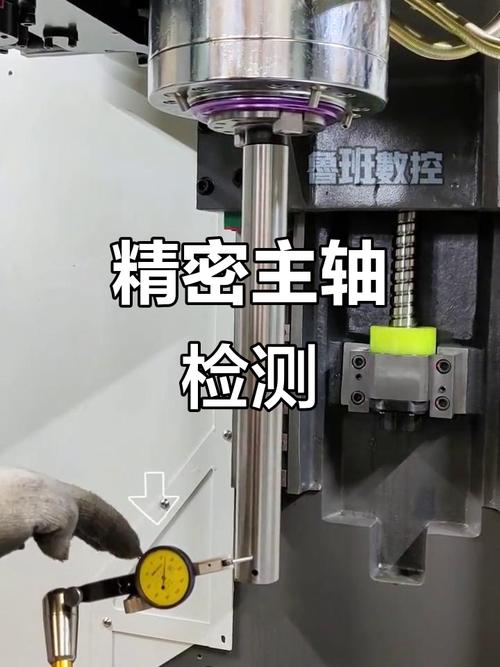 数控机床刀具安装跳动检测实景图
2024年国产刀具的新变化,别再抱着老经验不放
 2024年国产刀具的新变化,别再抱着老经验不放
很多老板十年前买过一次便宜国产刀,出了问题,就一辈子觉得国产刀不如进口,说实话,这几年国产刀具的进步,真的能惊掉你下巴。
株洲钻石、厦门金鹭这些一线厂,现在做的整体硬质合金刀具,精度公差已经能控制在0.002mm以内,和进口大牌的差距已经不到3%,价格只有三分之一甚至四分之一。
上个月我在西安一家航空配套厂看实测,国产新款微纳结构涂层刀具,加工GH4169高温合金,寿命比进口某大牌的老款刀具还高17%,真的挺惊喜。
而且非标刀具,国内厂一周就能交货,进口非标要等三四周,急着赶订单的时候,你说选谁?
✅ 给大家整理几个实际用得到的选刀原则:
1. 民用通用材质批量加工,直接选国产一线品牌,降本效果明显,性能完全够用
2. 难加工材料非标定制,找国内专门做细分领域的刀具厂,针对性调整涂层和参数,比进口标准刀好用
3. 每次换刀加工都留记录,什么材质用什么刀,切削参数多少,寿命多少,攒半年,你自己厂就是最适合你的选刀手册
不过话说回来,我也不是踩进口刀,真遇到航空航天、半导体这类超精密加工,进口顶尖刀具确实还有不可替代的优势,但90%的民用加工场景,国产刀真的足够打了。
现在加工厂利润薄的像张纸,一把刀省几十块,一个月几万把刀下来,就是几十万上百万的利润,别把钱白白扔在不需要的品牌溢价上。
对吧。